Inhoudsopgave
Inleiding
In de snel veranderende wereld van de assemblage van printplaten (PCBA) blijft miniaturisatie een drijvende, onstuitbare kracht. Moderne printplaatontwerpen bevatten vaak een extreme mix van componentverpakkingen, waarbij microscopisch kleine passieve componenten – zoals ultrakleine 0201- of 01005-verpakkingen en Ball Grid Arrays (BGA's) met ultrafijne pitch – direct naast enorme vermogenscomponenten, zware mechanische connectoren en grote RF-afschermingen worden geplaatst. Dit schril contrast in componentafmetingen zorgt voor een fundamenteel conflict in de cruciale productiefase van het aanbrengen van soldeerpasta. Kleinere componenten vereisen dunne sjablonen om een goede afgifte van de pasta te garanderen en brugvorming te voorkomen, terwijl grote componenten dikke sjablonen vereisen om voldoende soldeervolume te bieden voor robuuste mechanische en elektrische verbindingen.
Om dit volumetrische conflict op te lossen, moeten we verder kijken dan de traditionele, onbehandelde stencils van roestvrij staal met een uniforme dikte. Bij geavanceerd SMT-stencilontwerp (Surface Mount Technology) wordt gebruikgemaakt van geavanceerde technische methoden om de afzetting van soldeerpasta met micrometerprecisie te regelen. Twee van de meest cruciale innovaties op dit gebied zijn nanocoatings en stap-sjablonen. Door deze technologieën te combineren, kunnen procesingenieurs een optimale overdrachtsefficiëntie bereiken, het aantal defecten drastisch verminderen en de first-pass-opbrengst maximaliseren in complexe PCBA-omgevingen met gemengde technologieën en een hoge dichtheid.
De uitdaging van PCBA’s met gemengde technologieën
De kern van de uitdaging bij het ontwerpen van stencils ligt in de regel van de oppervlakteverhouding (AR). De oppervlakteverhouding wordt gedefinieerd als de oppervlakte van de opening in het stencil gedeeld door de oppervlakte van de wanden van die opening. Voor een betrouwbare afgifte van soldeerpasta schrijft de industriestandaard voor dat de oppervlakteverhouding strikt groter moet zijn dan 0,66. Wanneer de AR onder deze drempelwaarde daalt, beginnen de adhesiekrachten tussen de soldeerpasta en de binnenwanden van het sjabloon sterker te worden dan de adhesiekrachten tussen de pasta en het PCB-pad. Dit leidt tot onvolledige pasta-overdracht, verstopte openingen en uiteindelijk een tekort aan soldeer bij de verbinding.
Bij een assemblage met gemengde technologieën wordt het zeer lastig om deze verhouding in evenwicht te houden. Neem bijvoorbeeld een scenario waarin een printplaat zowel een BGA met een pitch van 0,4 mm als een grote THR-connector (Through-Hole-in-Paste) bevat. Voor de BGA is wellicht een sjabloondikte van 4 mil (100 µm) of zelfs 3 mil (75 µm) nodig om een goede oppervlakteverhouding te behouden en kortsluitingen tussen de pads te voorkomen. Omgekeerd kan de THR-connector een dikte van 6 mil (150 µm) of 8 mil (200 µm) nodig hebben om voldoende soldeerpasta aan te voeren om de geplateerde doorvoergaten volledig te vullen en een betrouwbare soldeerverbinding te vormen.
Het gebruik van een uniform sjabloon van 4 mil levert weliswaar een perfecte BGA-bedrukking op, maar zorgt ervoor dat de zware connector te weinig pasta krijgt, wat mogelijk leidt tot onmiddellijke mechanische storingen of latente thermische problemen. Het gebruik van een sjabloon van 6 mil levert weliswaar voldoende pasta op voor de connector, maar zorgt ervoor dat de oppervlakteverhouding van de BGA-openingen ver onder de grens van 0,66 komt te liggen, wat leidt tot enorme loslaatproblemen, brugvorming en kortsluitingen tussen de pads met fijne pitch. Deze ernstige tweedeling maakt het traditionele, uniforme sjabloonontwerp overbodig voor printplaten met gemengde technologie en hoge dichtheid, waardoor de implementatie van gespecialiseerde geometrische en oppervlaktebehandelingen noodzakelijk wordt.
Toepassing van nanocoatings in SMT-sjablonen
Om de grenzen van de Area Ratio-regel met succes te verleggen, maakt de PCBA-industrie op grote schaal gebruik van geavanceerde nanocoatingtechnologieën. Bij nanocoating wordt een ultradunne, sterk hydrofobe en oleofobe laag aangebracht op het oppervlak van de sjabloon en, wat cruciaal is, op de binnenwanden van de lasergesneden openingen.
Werkingsmechanismen van nanocoatings
Moderne stencil-nanocoatings bestaan doorgaans uit zelfgeorganiseerde monolaagjes (SAM’s) of op polymeren gebaseerde doekjes (zoals gespecialiseerde fluorpolymeren) die zich chemisch hechten aan het roestvrijstalen substraat. Deze coating is ongelooflijk dun – vaak tussen de 2 en 4 nanometer dik. Omdat deze microscopisch dun is, heeft deze geen invloed op de maatstoringen van de openingen, waardoor deze volkomen veilig is voor toepassingen met een ultrafijne pitch zonder dat de openingen opnieuw ontworpen hoeven te worden. Meer informatie over Burn-in-printplaten: blinde/verborgen via’s met hoge dichtheid voor componenten met een groot aantal pinnen.
De belangrijkste functie van de nanocoating is het aanzienlijk verlagen van de oppervlakte-energie van het sjabloon. Soldeerpasta is van nature kleverig en stroperig vanwege de chemische samenstelling van het vloeimiddel. Door de oppervlakte-energie van de wanden van de openingen te verlagen, minimaliseert de nanocoating de adhesiekrachten tussen de flux en het staal. Dit zorgt voor een zeer effectief “teflonachtig” antikleef-effect, waardoor de soldeerpasta tijdens de afscheidingfase van de printcyclus netjes en volledig loskomt op de printplaatpads.
Procesvoordelen voor fijne pitch
De toepassing van nanocoatings biedt diverse baanbrekende voordelen voor de productie met gemengde technologieën:
– Verbeterde overdrachtsefficiëntie: Sjablonen met nanocoating behalen consequent een overdrachtsrendement van meer dan 90%, zelfs wanneer de oppervlakteverhouding daalt tot 0,50 à 0,55. Hierdoor kunnen procesingenieurs iets dikkere stencils gebruiken ten behoeve van grotere componenten, terwijl ze toch met succes 01005 passieve componenten of BGA-pads met ultrafijne pitch kunnen bedrukken zonder dat er tekorten ontstaan.
– Minder onvolledig afvegen: Omdat de vloeimiddel door het stenciloppervlak actief wordt afgestoten, is de kans veel kleiner dat de pasta onder de stencilfolie doorloopt en op het PCB-substraat smeert. Dit vermindert het aantal veegcycli onder de sjabloon drastisch. Terwijl een ongecoate sjabloon mogelijk om de 3 tot 5 afdrukken moet worden afgeveegd, kan een sjabloon met nanocoating vaak 15 tot 20 afdrukken aan voordat een natte veegbeurt nodig is, wat de doorvoer van de productielijn aanzienlijk verhoogt en de kosten voor verbruiksartikelen verlaagt.
– Scherpere afdrukdefinitie: De soepele afgifte zorgt voor scherpe, baksteenachtige soldeerpasta-afzettingen met duidelijk afgebakende randen, waardoor de kans op uitlopen, brugvorming en het ontstaan van soldeerbolletjes in het midden van de chip tijdens de reflow-ovencyclus wordt verkleind.
Het beheersen van stap-sjablonen voor variabele pastavolumes
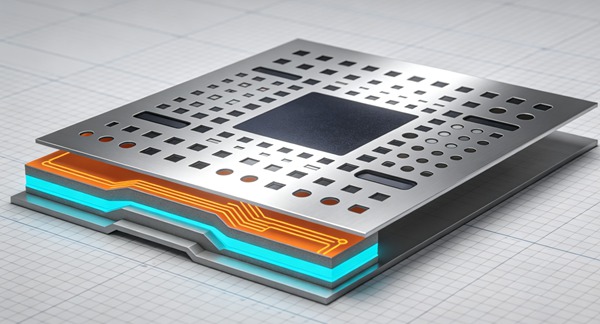
Hoewel een nanocoating de loslaageigenschappen over de hele linie aanzienlijk verbetert, kan deze niet op magische wijze meer soldeervolume genereren voor zeer grote componenten. Wanneer het verschil in volume tussen kleine en grote componenten op dezelfde assemblage te groot is, worden stapsjablonen een onmisbaar onderdeel van de procescontrole. Stap-stencils zijn ontworpen met variërende diktes in verschillende delen van de stencilfolie, waardoor in één drukbeweging een op maat gemaakt pastavolume kan worden aangebracht. Meer informatie over Stikstof-reflow-solderen: verbetering van de soldeerbevochtiging bij loodvrije PCBA’s.
Step-up versus step-down
Stapsjablonen kunnen worden onderverdeeld in twee hoofdcategorieën op basis van hun structuur:
– Step-Up-sjablonen: De basisdikte van het sjabloon wordt strategisch gekozen om ruimte te bieden aan componenten met een fijne pitch (bijvoorbeeld een basisdikte van 4 mil). Vervolgens wordt de dikte op specifieke, plaatselijke gebieden vergroot (bijvoorbeeld tot 6 mils of 8 mils) om extra pasta te bieden voor componenten zoals RF-afschermingen, randconnectoren of zware DPAK-transistors.
– Step-Down-sjablonen: De dikte van de basis wordt afgestemd op de grotere componenten (bijvoorbeeld een basis van 6 mil), terwijl er op specifieke plaatsen met precisie uitsparingen worden gefreesd (afgetrapt tot 4 mil of 3 mil), speciaal om plaats te bieden aan componenten met een fijne pitch. Meer informatie over Reiniging onder de sjabloon: aanbevolen werkwijzen voor SMT-bedrukking met fijne pitch.
Procesingenieurs geven doorgaans de voorkeur aan stencils met opstaande randen, omdat in verdiepingen soms soldeerpasta kan blijven zitten, waardoor plaatselijke drukverschillen ontstaan die de vloeistofdynamica tijdens het bedrukken verstoren. De optimale keuze hangt echter sterk af van de algehele verdeling van de componenten en de lay-outdichtheid op de printplaat.
Beperkingen op het gebied van productie en ontwerp
Moderne stap-sjablonen worden doorgaans vervaardigd door middel van precisielaslassen (waarbij lagen worden toegevoegd) of chemisch etsen en frezen (waarbij lagen worden verwijderd). Bij het ontwerpen van deze sjablonen met meerdere niveaus moeten strikte verboden zones in acht worden genomen. Het rakelblad heeft voldoende tijd en ruimte nodig om zich aan te passen aan de plotselinge verandering in de hoogte van het sjabloon.
Een gangbare, zeer betrouwbare vuistregel voor het ontwerpen van stencils met treden is het berekenen van een keep-out-afstand van 36 mil (0,9 mm) per 1 mil (25 µm) verandering in de dikte van de trede. Als u bijvoorbeeld een 2-mil step-up-gebied hebt, moet u ervoor zorgen dat er geen kritische fine-pitch-openingen binnen 72 mil (1,8 mm) van de staprand liggen. Als openingen te dicht bij de stapgrens worden geplaatst, zal het rakelblad over de stap heen glijden en de pasta niet volledig wegvegen uit de aangrenzende openingen op een lager niveau. Dit leidt tot ernstige vlekvorming, een teveel aan pastavolume en ernstige brugvormingsfouten.
Hoe ontwerp je stap-sjablonen met nanocoating (stapsgewijze handleiding)
Houd u aan deze technische voorschriften.
- De samenstelling van de componenten en de vereisten inzake de pitch analyseren
Begin met een grondige controle van de printplaatlay-out om de uitersten in kaart te brengen. Bepaal welke componenten het absoluut kleinste soldeervolume vereisen (bijv. 01005 passieve componenten, BGA's met een pitch van 0,3 mm) en welke het absoluut meeste vereisen (bijv. doorvoergat-in-pasta-connectoren, grote thermische aardingspads). Bepaal voor elk uiterste afzonderlijk de theoretisch optimale sjabloondikte.
- Oppervlakteverhoudingen berekenen en de dikte van de basis bepalen
Beoordeel de oppervlakteverhoudingen (AR) voor alle componenten met een fijne pitch aan de hand van standaarddikteopties (bijv. 3, 4 en 5 mil). Kies een basisdikte voor de sjabloon die voor het overgrote deel van de middelgrote componenten op de printplaat voldoet aan de 0,66 AR-regel. Als u gebruikmaakt van een hoogwaardige SAM-nanocoating, kunt u de minimaal aanvaardbare AR-drempel veilig verlagen tot 0,55, waardoor u een iets dikkere basisfolie kunt kiezen ten gunste van de middelgrote en grotere componenten.
- Bepaal welke regio’s aanpassingen in de vorm van een verhoging of verlaging vereisen
Zodra de universele basisdikte is vastgesteld, moet u de uitschieters eruit filteren. Als u een basisdikte van 4 mil hebt gekozen, breng dan alle grote componenten in kaart die bij 4 mil onvoldoende ruimte zouden krijgen en wijs deze geometrisch aan voor een opstapgebied (bijvoorbeeld door een opstap van 2 mil toe te voegen om 6 mil te bereiken). Omgekeerd, als u een basis van 5 mils hebt gekozen om grote onderdelen te bevoordelen, identificeer dan de zones met ultrafijne pitch die een nauwkeurig gefreesde step-down-uitsparing tot 3 mils vereisen om brugvorming te voorkomen en een betrouwbare loslating te garanderen.
- Stel verboden zones in om naleving van de regels voor raamwissergebruik te waarborgen
Breng de overgangsgrenzen tussen de basisdikte en de getrapte gebieden in kaart. Pas de in de branche gangbare vermenigvuldigingsfactor toe om de vereiste veiligheidsafstand te berekenen (namelijk 36 mil lineaire afstand per 1 mil verticale hoogteverandering). Zorg ervoor dat er absoluut geen openingen binnen deze overgangszones vallen. Als een component met fijne pitch de keep-outzone van een trapvormig gebied schendt, moet u ofwel een fysieke wijziging van de lay-out afspreken met de PCB-ontwerper, ofwel de polygoon van de trapgrens zorgvuldig aanpassen.
- Specificaties voor het aanbrengen van een nanocoating bij het losmaken van fine-pitch-componenten
Geef aan dat er een zeer duurzame polymeer- of SAM-nanocoating moet worden aangebracht op het gehele afgewerkte stap-sjabloon. Zorg ervoor dat de sjabloonfabrikant de coating *pas* aanbrengt nadat alle stap-, frees- en lasersnijprocessen volledig zijn voltooid. Deze volgorde garandeert dat de wanden van de interne openingen – waar het daadwerkelijke loslaatmechanisme plaatsvindt – volledig gecoat, beschermd en geoptimaliseerd zijn voor een lage oppervlakte-energie.
Het integreren van zowel meerlaagse staptechnologieën als geavanceerde nanocoatings vereist een uiterst methodische technische aanpak. Volg deze nauwkeurige stappen om een robuust sjabloon te ontwerpen voor complexe PCBA’s met gemengde technologieën. Meer informatie over Betrouwbaarheid van printplaten voor de automobielindustrie: het verschil tussen IPC-6012 Klasse 3 en Klasse 3A.
Aanbevolen werkwijzen voor rakel- en afdrukparameters
Het fysieke ontwerp van de sjabloon is nog maar het halve werk; de instellingen van de geautomatiseerde printer moeten perfect zijn afgestemd op de topografie met meerdere niveaus en de verminderde wrijving van de nanocoating.
Bij het gebruik van stap-stencils wordt vaak de voorkeur gegeven aan rakelbladen van polyurethaan boven stijve metalen bladen, hoewel er ook geavanceerde flexibele metalen bladen bestaan. Polyurethaan biedt een grotere flexibiliteit, waardoor het mes dynamisch kan buigen en zich kan aanpassen aan opstapgebieden zonder de sjabloonfolie permanent te beschadigen of aangrenzende openingen over te slaan. Gesloten printkoppen kunnen echter ook zeer effectief zijn voor stapsjablonen, omdat ze zorgen voor een consistente, actief onder druk staande pasta-afgifte over oneffen folieoppervlakken, zonder uitsluitend te vertrouwen op de mechanica van het mes.
De afdruksnelheid en de rakeldruk moeten zorgvuldig worden afgestemd. Er kan tijdelijk een hogere druk nodig zijn om de rakel in diepe, trapsgewijze uitsparingen te drukken, maar een te hoge, aanhoudende druk zal de slijtage van de nanocoating snel versnellen en de effectieve levensduur van de sjabloon drastisch verkorten. Het uiteindelijke doel is het vinden van de absoluut minimale rakeldruk die nodig is om zowel de basis- als de getrapte delen schoon af te vegen, waarbij zowel de coating als de folie intact blijven.
Veelgestelde vragen (FAQ)
Moderne SMT-nanocoatings, met name zelfgeassembleerde monolaagjes (SAM’s), zijn buitengewoon dun, met een totale dikte die doorgaans varieert van 2 tot 5 nanometer. Dit ultradunne moleculaire profiel zorgt ervoor dat de coating de nauwkeurige maattoleranties of het beoogde volume van de lasergesneden openingen niet negatief beïnvloedt, terwijl het toch robuuste oleofobe en hydrofobe antikleef-eigenschappen biedt.
Ja, stencils met meerdere niveaus kunnen veilig worden gereinigd in standaard ultrasone stencilreinigers. Als het stencil echter voorzien is van een nanocoating, moet u uiterst voorzichtig zijn met de gebruikte reinigingsmiddelen. Sterk alkalische of sterk zure reinigingsmiddelen kunnen de nanocoating voortijdig en onherstelbaar aantasten. Gebruik altijd pH-neutrale of speciaal voor nanocoatings ontwikkelde stencilreinigers om de levensduur van de chemische coating te waarborgen.
De technische keuze hangt volledig af van de samenstelling van de componenten op de printplaat. Als 80% van uw printplaat bestaat uit componenten met een fijne pitch, gebruik dan een dunne basisfolie en breng plaatselijke verhogingen aan voor de grote, zware componenten. Als de printplaat voornamelijk is bezaaid met grote vermogenscomponenten, gebruik dan een dikkere basisfolie en breng plaatselijke verdiepingen aan, specifiek boven de BGA- of CSP-componenten met fijne pitch. Een ontwerp met verhogingen heeft over het algemeen de voorkeur, omdat dit minder uitdagingen oplevert wat betreft de flexibiliteit van de rakel en het vastlopen van pasta voorkomt.
Ja, alle nanocoatings voor stencils zijn van nature onderhevig aan mechanische en chemische slijtage. Het afvegen onder de stencil met schuurpapier en de voortdurende dynamische wrijving van het rakelblad zullen de coating uiteindelijk aantasten. Een hoogwaardige, in de fabriek aangebrachte SAM-coating gaat doorgaans 10.000 tot 20.000 ononderbroken drukcycli mee. Er zijn echter ook kant-en-klare nano-coatings voor de aftermarket verkrijgbaar die handmatig door lijnoperators kunnen worden aangebracht om de antikleef-eigenschappen veilig te vernieuwen zodra deze meetbaar beginnen af te nemen.