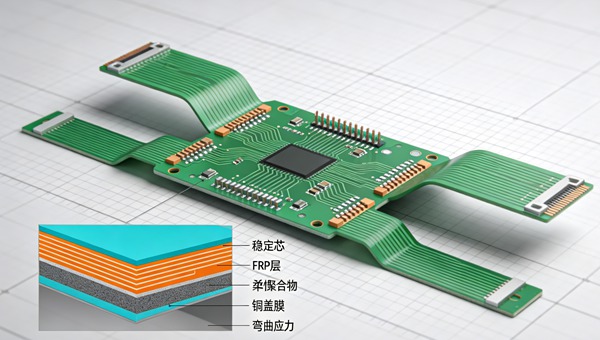
В условиях стремительно развивающейся отрасли современного производства электроники неуклонное стремление к миниатюризации и созданию компактных трехмерных сборок исторически способствовало широкому внедрению жестко-гибких печатных плат (ПП). Однако, хотя традиционная технология “жестко-гибких” печатных плат — которая обеспечивает плавную интеграцию гибких полиимидных слоев, ламинированных непосредственно между жесткими сердечниками из FR4 — предоставляет исключительные возможности динамического изгиба, она также сопряжена со значительными затратами на материалы, длительными сроками изготовления и сложными производственными циклами. Для подавляющего большинства применений, требующих лишь простого решения типа «согнуть для установки» или статического изгиба для размещения внутри корпуса, переплачивать за полноценную технологию «жестко-гибких» печатных плат экономически нецелесообразно. Здесь на помощь приходят полугибкие печатные платы (Semi-Flex PCB), которые представляют собой высокоэкономичную, конструктивно прочную и удобную в производстве альтернативу. Узнайте больше о Печатные платы из ПТФЭ (тефлона): проблемы производства и гальванического покрытия высокочастотных плат.
Полугибкая печатная плата представляет собой, по сути, стандартную монолитную жесткую плату из FR4, в определенных участках которой с помощью прецизионного фрезерования с контролем глубины по оси Z было выборочно удалено материал, что позволило создать локализованный тонкий участок. Этот чрезвычайно тонкий участок FR4 становится достаточно гибким, чтобы его можно было согнуть под определенным углом во время окончательной сборки изделия. Этот оригинальный подход полностью исключает необходимость в дорогостоящих гибких полиимидных сердечниках, специальных акриловых клеях и сложных последовательных этапах ламинирования, что упрощает процесс изготовления и снижает общие затраты на производство печатных плат на 30% по сравнению с аналогичными традиционными конструкциями типа «жестко-гибкая» (rigid-flex).
В этой исчерпывающей технической статье подробно рассматриваются конструктивные особенности полугибких печатных плат и проводится их тщательное сравнение с традиционными жестко-гибкими платами. Мы изложим основные правила проектирования, рассмотрим оптимальные области применения в различных отраслях промышленности и предоставим подробное пошаговое руководство по процессу изготовления.
Ii. Содержание
Технические характеристики и материаловедение Semi-Flex
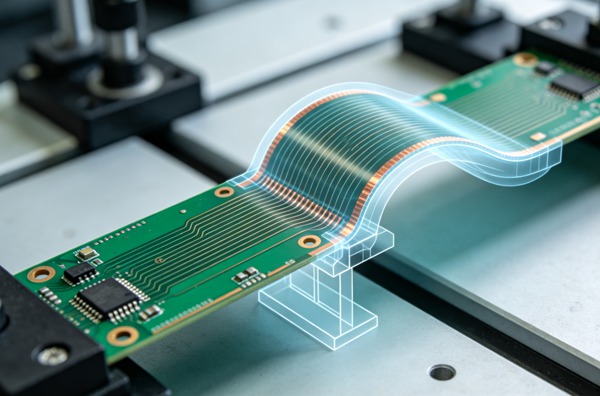
Основополагающим принципом технологии Semi-Flex является использование естественной гибкости очень тонкого материала FR4 (огнестойкая эпоксидная смола, армированная стеклотканью). Стандартный жесткий материал FR4, который не обладает гибкостью при типичной толщине платы 1,6 мм или 2,0 мм, становится удивительно гибким, когда его толщина точно уменьшается до примерно 0,2–0,3 мм.
В отличие от традиционных жестко-гибких плат, в которых сочетаются несколько разнородных материалов с различными механическими и тепловыми свойствами (FR4, полиимид, акриловые клеи и защитные накладки), плата Semi-Flex остается полностью монолитной. Такая монолитная структура означает, что сплошная подложка из FR4 обеспечивает равномерные характеристики теплового расширения по всей площади платы. В стандартных жестко-гибких платах переходные зоны между жестким материалом FR4 и гибким полиимидом являются известными местами разрушения из-за несовпадения коэффициентов теплового расширения (CTE). Во время термоциклирования или пайки волной припоя это несовпадение CTE может привести к сильным механическим нагрузкам, появлению микротрещин в металлизированных сквозных отверстиях (PTH) или расслоению слоев. Полугибкие печатные платы полностью устраняют эти риски.
Однако крайне важно учитывать ограничения данного материала. Поскольку гибкая область изготовлена из стеклоткани FR4, а не из высокоэластичного полиимида, печатные платы Semi-Flex подходят исключительно для статических изгибов (flex-to-install) или условий эксплуатации, требующих крайне редких изгибов. Они не выдерживают динамических изгибов или непрерывного движения.Стандартное максимальное количество циклов изгиба для полугибкой печатной платы обычно составляет от 5 до 10 изгибов. Этого ограниченного количества циклов вполне достаточно для первоначальной сборки, заводских испытаний и возможной доработки в полевых условиях, но оно полностью исключает их использование в условиях непрерывной динамической эксплуатации, например, в манипуляторах роботов, печатающих головках или шарнирах ноутбуков.
Преимущества полугибких печатных плат по сравнению с традиционными жестко-гибкими
Снижение затрат и сокращение сроков выполнения заказов
Основным фактором, побуждающим инженеров выбирать полугибкие печатные платы вместо жестко-гибких, является существенное снижение затрат. Благодаря отказу от дорогостоящих полиимидных материалов, гибких покрытий и специальных клеев, необходимых для изготовления жестко-гибких печатных плат, затраты на сырье резко снижаются. Кроме того, производственный процесс значительно упрощается. Жестко-гибкие платы требуют сложных последовательных циклов ламинирования, отдельной обработки гибких и жестких сердечников, а также осторожного обращения, что отнимает много времени и по своей природе приводит к более низкой производительности. Планы «Semi-Flex», напротив, изготавливаются с использованием стандартных технологий массового производства жестких печатных плат вплоть до самой последней стадии фрезерования, что позволяет максимально увеличить пропускную способность, сократить сроки изготовления и достичь превосходной производительности. Узнайте больше о Печатные платы с шинами: интеграция медных шин для применения в системах с высоким током.
Монолитная надёжность и превосходная тепловая целостность
Как отмечалось ранее, переходная зона между жёстким материалом FR4 и гибким полиимидом в стандартных гибко-жёстких платах является типичным местом разрушения под воздействием механических и тепловых нагрузок. Разница в коэффициентах теплового расширения (CTE) может привести к серьезным проблемам при пайке методом рефлоу или в суровых условиях эксплуатации. Поскольку в полугибких платах используется единая непрерывная подложка из FR4 от одного конца до другого, такие несоответствия коэффициентов теплового расширения принципиально исключаются. Это обеспечивает превосходную долгосрочную надежность, особенно в суровых условиях с перепадами температур, таких как автомобильная или промышленная отрасли.
Упрощённый процесс сборки SMT
Работа с традиционными гибкими печатными платами в процессе сборки по технологии поверхностного монтажа (SMT) известна своей сложностью. Часто для этого требуются дорогостоящие, изготовленные по индивидуальному заказу специализированные приспособления и маршрутизационные паллеты, чтобы обеспечить идеальную плоскость гибких участков во время нанесения паяльной пасты, установки компонентов и прохождения через печь для переплавки. Поскольку полугибкие печатные платы остаются полностью жесткими и сохраняют свою полную толщину до тех пор, пока их намеренно не фрезеруют и впоследствии не согнут при интеграции в корпус конечного изделия, их можно обрабатывать на стандартных автоматизированных линиях SMT без какого-либо специального оборудования для обработки, что позволяет сэкономить как время, так и затраты на сборку. Узнайте больше о Паяние методом рефлоу с использованием азота: улучшение смачиваемости припоя в бессвинцовых печатных платах.
Основные аспекты проектирования полугибких печатных плат
При разработке надёжной полугибкой печатной платы необходимо уделять пристальное внимание механическим ограничениям тонкого материала FR4. Инженеры-электронщики и разработчики компоновки печатных плат должны строго соблюдать правила проектирования, чтобы предотвратить разрушение медных проводников или растрескивание подложки в процессе изгиба.
Радиус изгиба и остаточная толщина
Допустимый радиус изгиба в значительной степени зависит от остаточной толщины материала FR4 в зоне изгиба. Согласно стандартному инженерному правилу, радиус изгиба должен быть не менее чем в десять раз больше остаточной толщины гибкого участка. Например, если толщина FR4 после фрезерования составляет 0,25 мм, минимальный внутренний радиус изгиба должен быть строго не менее 2,5 мм. Превышение этих пределов радиуса изгиба приведет к возникновению чрезмерного растягивающего напряжения, что вызовет появление микротрещин в полимерной матрице FR4, нарушит целостность конструкции и, с высокой вероятностью, приведет к обрыву тонких медных дорожек, проходящих через зону изгиба.
Трассировка медных дорожек и направление кристаллитов
При прокладке трасс через полугибкую зону необходимо соблюдать ряд важных правил компоновки, обеспечивающих надежность:
– Проводники всегда должны прокладываться строго перпендикулярно линии изгиба. Наклонные или параллельные проводники подвержены высоким сдвиговым напряжениям и с гораздо большей вероятностью могут разрушиться при изгибе.
– Максимально увеличить ширину дорожки в зоне гибкости, чтобы равномерно распределить механическое напряжение по более широкой площади поперечного сечения медной дорожки.
– По возможности используйте прокатную отжигаемую (RA) медь для гибких слоев, хотя стандартная гальваническая (ED) медь зачастую бывает достаточной для статических изгибов при условии, что ширина дорожки и радиус изгиба выбраны с большим запасом.
– Крайне важно расположить макет печатной платы на производственной панели таким образом, чтобы ось изгиба была перпендикулярна основному направлению волокон медной фольги и стеклотканевой матрицы FR4. Изгиб, параллельный направлению стеклоткани, значительно повышает риск растрескивания смолы.
– Если в гибкой зоне требуется прокладка трасс на нескольких слоях, следует использовать схему прокладки с чередованием трасс, чтобы избежать образования локальных точек концентрации напряжений.
Выбор и нанесение паяльной маски
Стандартная жидкая фоточувствительная (LPI) паяльная маска отличается крайней хрупкостью. Если стандартную LPI-маску нанести на гибкую область, она неизбежно растрескается и покроется мелкими трещинами при изгибе FR4, что может привести к распространению трещин на расположенные под ней медные дорожки. Поэтому гибкую область необходимо либо оставить незащищённой (что не рекомендуется из-за риска окисления и короткого замыкания), либо покрыть специальной гибкой паяльной маской или полиимидным покрытием, нанесённым строго на фрезерованную область. Гибкие паяльные маски LPI специально разработаны с использованием эластомерных составов, чтобы выдерживать заданный радиус изгиба без появления трещин или отслоений.
Области применения полугибких печатных плат
Технология Semi-Flex является технически и экономически оптимальным решением для крупносерийных проектов с ограниченным бюджетом, в которых сложные узлы необходимо складывать для размещения в ограниченных пространствах корпусов, но которые после окончательной установки больше не будут перемещаться. Узнайте больше о Тестовые платы: проектирование и изготовление многослойных плат тестового интерфейса.
Автомобильная электроника
Блоки управления двигателем (ЭБУ), контроллеры коробки передач, блоки датчиков и дисплеи приборной панели в автомобилях часто требуют использования печатных плат, которые должны вписываться в сложные корпуса с изогнутыми формами, на которые накладываются строгие механические ограничения. Благодаря исключительной термической надёжности монолитного материала FR4 гибко-жёсткие печатные платы Semi-Flex становятся крайне востребованными в автомобильной промышленности, позволяя успешно избежать проблем, связанных с несовпадением коэффициентов теплового расширения (CTE), характерных для полиимидных гибко-жёстких печатных плат в условиях высоких температур в моторном отсеке.
Промышленные системы управления и источники питания
В промышленных источниках питания, контроллерах двигателей большой мощности и сложных панелях приборов часто используются несколько жестких печатных плат, соединенных громоздкими и ненадежными кабельными жгутами и дорогостоящими межплатными разъемами. Замена таких многоплатных сборок на одну складную полугибкую печатную плату позволяет отказаться от разъемов, значительно сократить время сборки и улучшить общую целостность высокочастотных сигналов за счет обеспечения непрерывных электрических дорожек.
Телекоммуникационное и сетевое оборудование
В сетевых коммутаторах корпоративного уровня, маршрутизаторах высокой плотности и серверных блейдах физическое пространство на плате является чрезвычайно ценным ресурсом. Полугибкие печатные платы позволяют конструкторам механических систем стратегически располагать интерфейсные порты, оптические приемопередатчики или светодиодные индикаторы под углом 90 градусов к основной материнской плате без использования ненадежных прямоугольных разъемов, громоздких ленточных кабелей или отдельных дочерних плат.
Как изготовить полугибкие печатные платы (пошаговое руководство)
Соблюдайте следующие технические правила.
- Проектирование и планирование слоевой структуры
Инженерная команда тщательно разрабатывает структуру слоев, обеспечивая, чтобы критически важные медные дорожки, проходящие через запланированную гибкую зону, располагались исключительно на специально отведенных внешних слоях или на прилегающих внутренних слоях, которые останутся полностью неповрежденными после агрессивного процесса фрезерования. Толщина конечной гибкой зоны тщательно рассчитывается с учетом требуемого радиуса изгиба, что позволяет обеспечить баланс между гибкостью и диэлектрической прочностью.
- Изготовление стандартных жестких печатных плат
Плата изготавливается по стандартной технологии производства многослойных жестких печатных плат. Внутренние слои формируются химическим способом и подвергаются травлению, после чего происходит укладка слоев и прессование в ламинационном прессе под высоким давлением и при высокой температуре. Вся плата прессовается в виде цельного монолитного жесткого блока из материала FR4. Сквозные отверстия с металлическим покрытием (PTH) и микросквозные отверстия просверливаются механически или с помощью лазера, после чего на них наносится безтоковое медное покрытие, а на внешних слоях выполняются процессы нанесения рисунка и травления.
- Фрезерование с регулируемой глубиной по оси Z
Это определяющий и наиболее важный этап производства полугибких плат. Жесткая плата из FR4 передается на высокоточный фрезерный станок с ЧПУ, оснащенный системой контроля глубины по оси Z в режиме реального времени и технологией картографирования поверхности. Станок механически снимает верхние слои FR4 и избыточную медь в заданной гибкой области, точно останавливаясь на заданной глубине (например, оставляя неповрежденным ровно 0,25 мм FR4). Для обеспечения идеально гладкой поверхности и предотвращения физического отслоения тонкого оставшегося слоя FR4 используются высокочастотные фрезерные шпиндели и специальные фрезы с плоским дном.
- Обработка поверхности и нанесение паяльной маски
На плату наносится окончательное покрытие, такое как ENIG (безелектролитический никель с погружным золотом) или OSP (органический консервант, обеспечивающий паяемость), для защиты открытых медных контактных площадок. Затем на фрезерованную гибкую зону выборочно наносится специальная эластомерная гибкая паяльная маска LPI, которая защищает открытые медные дорожки во время изгиба и эксплуатации, в то время как на остальную часть платы может наноситься стандартная жесткая паяльная маска для снижения затрат и обеспечения стандартной защиты компонентов.
- Окончательная маршрутизация и контроль качества
Отдельные готовые печатные платы извлекаются (распаковываются) из основной производственной панели. Затем проводится тщательный контроль качества. Он включает в себя автоматический оптический контроль (AOI) для проверки целостности дорожек, в частности в зоне гибкого соединения, а также разрушающий механический разрез контрольных образцов панели с целью научной проверки того, что точная остаточная толщина материала FR4 после фрезерования на глубину находится в пределах жестких допусков.
Процесс изготовления полугибкой печатной платы в значительной степени схож с процессом производства стандартной многослойной жесткой платы, с одним важным дополнением — высокоточным механическим фрезерованием на глубину на заключительном этапе производственной линии. Ниже приведена стандартная последовательность производственных операций.
Часто задаваемые вопросы (FAQ)
Полугибкие печатные платы предназначены исключительно для применения в режиме «гибкость при установке» или статического изгиба. Как правило, они способны безопасно выдерживать от 5 до 10 циклов изгиба, что достаточно для первоначальной установки, заводских испытаний и периодического технического обслуживания. Они абсолютно не подходят для условий динамического или непрерывного изгиба.
Да, стандартный FR4 является основным материалом, используемым для изготовления полугибких печатных плат. Однако часто отдается явное предпочтение FR4 с высокой Tg (температурой стеклования), чтобы обеспечить устойчивость к экстремальным термическим нагрузкам, возникающим в процессах производства и пайки, без ущерба для структурной целостности механически утоненных участков. Гибкость достигается исключительно за счет механического уменьшения толщины FR4, а не за счет изменения базового материала.
Минимальный радиус изгиба прямо пропорционален остаточной толщине материала FR4 в области фрезерования. Согласно общепринятому инженерному правилу, минимальный радиус изгиба должен составлять не менее 10-кратной толщины материала FR4. Например, при остаточной толщине 0,25 мм минимально допустимый радиус изгиба составляет 2,5 мм. При использовании меньших радиусов возникает риск растрескивания смолы и обрыва медных дорожек.
Нет. Одно из главных преимуществ полугибких печатных плат заключается в том, что они остаются полностью жесткими в процессе сборки методом поверхностного монтажа (SMT). Поскольку до момента окончательной сборки изделия платы остаются абсолютно плоскими и жесткими, можно использовать стандартное автоматическое нанесение паяльной пасты и печи для рефло-пайки без необходимости применения дорогостоящих специализированных поддонов или сложных приспособлений, требующихся для стандартных гибких печатных плат на основе полиимида.
Нет, установка любых компонентов поверхностного монтажа (SMT) или компонентов с проходными отверстиями непосредственно на фрезерованной гибкой области категорически не рекомендуется и, как правило, запрещена строгими правилами проектирования. Механические нагрузки и сдвиговые силы, возникающие в процессе изгиба, немедленно приведут к разрушению паяных соединений или к расколу керамических корпусов компонентов. Все компоненты должны надежно закрепляться на нефрезерованных жестких участках платы, имеющих полную толщину.