In het snel veranderende landschap van de moderne elektronica-industrie heeft het niet-aflatende streven naar miniaturisatie en compacte, driedimensionale assemblages van oudsher geleid tot de wijdverbreide toepassing van rigid-flex printplaten (PCB’s). Hoewel de traditionele rigide-flex-technologie – waarbij flexibele polyimidelagen naadloos direct tussen stijve FR4-kernen worden gelamineerd – uitzonderlijke dynamische buigmogelijkheden biedt, brengt deze ook aanzienlijke materiaalkosten, langere doorlooptijden en complexe productiecycli met zich mee. Voor de overgrote meerderheid van de toepassingen die slechts een eenvoudige “buigen-om-te-installeren”-oplossing of een statische buigoplossing vereisen om in een behuizing te passen, is het economisch niet efficiënt om de meerprijs voor volledige rigide-flex-technologie te betalen. Hier komen semi-flex-printplaten om de hoek kijken, die een zeer kosteneffectief, structureel robuust en productievriendelijk alternatief bieden. Meer informatie over PTFE (Teflon) printplaten: uitdagingen bij de productie en het galvaniseren van hoogfrequente printplaten.
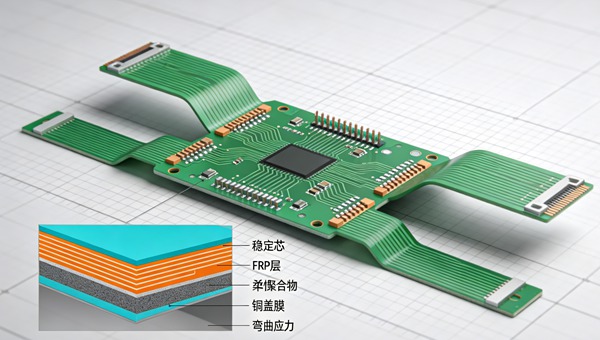
Een semi-flexibele printplaat is in wezen een standaard, monolithische, stijve FR4-printplaat die op specifieke plaatsen selectief en mechanisch is weggefreesd — met behulp van precisietechnieken voor dieptefrezen onder besturing van de Z-as — om een plaatselijk dun gedeelte te creëren. Dit uiterst dunne gedeelte van FR4 wordt zo flexibel dat het tijdens de eindassemblage van het product in een specifieke hoek kan worden gebogen. Deze ingenieuze aanpak maakt dure flexibele polyimide-kernen, gespecialiseerde acryllijmen en complexe opeenvolgende lamineerstappen volledig overbodig, waardoor het fabricageproces wordt vereenvoudigd en de totale productiekosten van de printplaat met tot wel 30% worden verlaagd in vergelijking met gelijkwaardige traditionele rigid-flex-ontwerpen.
In dit uitgebreide technische artikel gaan we diep in op de structurele kenmerken van semi-flex-printplaten en vergelijken we deze grondig met traditionele rigid-flex-printplaten. We zullen de belangrijkste ontwerpregels toelichten, ideale toepassingen in diverse sectoren bespreken en een gedetailleerde stapsgewijze handleiding voor het productieproces geven.
Inhoudsopgave
Technische kenmerken en materiaalkunde van Semi-Flex
Het basisprincipe achter de Semi-Flex-technologie is het benutten van de inherente flexibiliteit van zeer dun FR4 (vlamvertragende, met glasvezel versterkte epoxyhars). Standaard stijf FR4, dat bij gangbare printplaatdiktes van 1,6 mm of 2,0 mm onbuigzaam is, wordt verrassend buigzaam wanneer de dikte nauwkeurig wordt teruggebracht tot ongeveer 0,2 mm tot 0,3 mm.
In tegenstelling tot traditionele rigid-flex-printplaten, waarin meerdere uiteenlopende materialen met verschillende mechanische en thermische eigenschappen (FR4, polyimide, acrylkleefstoffen en afdeklagen) worden gecombineerd, blijft een semi-flex-printplaat volledig monolithisch. Deze monolithische structuur houdt in dat het doorlopende FR4-substraat zorgt voor uniforme thermische uitzettingskenmerken over de gehele printplaat. Bij standaard rigid-flex-printplaten zijn de overgangszones tussen het stijve FR4-materiaal en het flexibele polyimide beruchte zwakke plekken vanwege de verschillen in thermische uitzettingscoëfficiënten (CTE). Tijdens thermische cycli of golfsolderen kan dit verschil in CTE leiden tot ernstige mechanische spanning, microscheurtjes in de doorlopende gaten (PTH) of delaminatie van de lagen. Semi-flex-printplaten elimineren deze risico’s volledig.
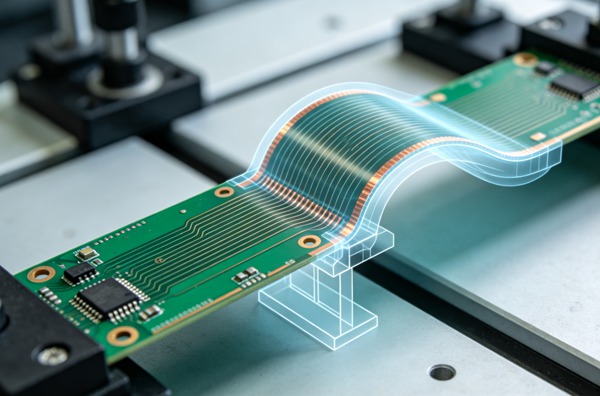
Het is echter van cruciaal belang om de beperkingen van het materiaal te onderkennen. Omdat het flexibele gedeelte is vervaardigd uit geweven glas FR4 in plaats van uit zeer elastisch polyimide, zijn Semi-Flex-printplaten uitsluitend geschikt voor statische buigingen (flex-to-install) of omgevingen waarin uiterst zelden wordt gebogen. Ze zijn niet bestand tegen dynamische buiging of continue beweging.Het in de norm gespecificeerde maximale aantal buigcycli voor een semi-flex-printplaat ligt doorgaans tussen de 5 en 10 buigingen. Dit beperkte aantal cycli is ruimschoots voldoende voor de eerste assemblage, fabriekstests en eventuele herstelwerkzaamheden in het veld, maar sluit het gebruik ervan bij continue dynamische toepassingen, zoals in robotarmen, printkoppen of scharnieren van laptops, volledig uit.
Voordelen van semi-flex ten opzichte van traditionele rigid-flex
Kostenbesparing en kortere doorlooptijden
De belangrijkste reden waarom ingenieurs de voorkeur geven aan semi-flex boven rigid-flex is de aanzienlijke kostenbesparing. Door het weglaten van dure polyimidematerialen, flexibele afdeklagen en de gespecialiseerde lijmen die nodig zijn voor rigid-flex-printplaten, dalen de grondstofkosten drastisch. Bovendien wordt het productieproces aanzienlijk vereenvoudigd. Rigid-flex-printplaten vereisen complexe opeenvolgende lamineercycli, een afzonderlijke verwerking van flexibele en stijve kernen en een zorgvuldige behandeling, wat tijdrovend is en inherent leidt tot lagere productieopbrengsten. Semi-Flex-printplaten worden daarentegen vervaardigd met behulp van standaard, op grote schaal toegepaste productieprocessen voor stijve printplaten, tot aan de allerlaatste freesfase, waardoor de doorvoer wordt gemaximaliseerd, doorlooptijden worden verkort en superieure productieopbrengsten worden behaald. Meer informatie over Printplaten met stroomrails: integratie van koperen stroomrails voor toepassingen met hoge stroomsterkte.
Monolithische betrouwbaarheid en superieure thermische integriteit
Zoals eerder opgemerkt, vormt de overgangszone tussen stijf FR4 en flexibel polyimide in standaard rigid-flex-printplaten een veelvoorkomend punt waar mechanische en thermische spanningen tot defecten leiden. De uiteenlopende CTE-waarden kunnen grote schade aanrichten tijdens reflow-solderen of in veeleisende bedrijfsomgevingen. Omdat semi-flex-printplaten gebruikmaken van één enkel, doorlopend FR4-substraat van begin tot eind, worden deze CTE-verschillen fundamenteel geëlimineerd. Dit resulteert in superieure betrouwbaarheid op de lange termijn, met name in veeleisende omgevingen met schommelende temperaturen, zoals automobiel- of industriële toepassingen.
Vereenvoudigd SMT-assemblageproces
Het hanteren van traditionele flexibele printplaten tijdens de assemblage met behulp van oppervlaktemontagetechnologie (SMT) staat bekend als bijzonder lastig. Vaak zijn er dure, op maat gemaakte speciale opspanningen en transportpallets nodig om de flexibele delen perfect vlak te houden tijdens het aanbrengen van soldeerpasta, het plaatsen van componenten en het doorlopen van de reflow-oven. Aangezien semi-flex-printplaten volledig stijf blijven en hun volledige dikte behouden totdat ze opzettelijk worden gefreesd en vervolgens worden gebogen tijdens de integratie in de uiteindelijke productbehuizing, kunnen ze via standaard geautomatiseerde SMT-lijnen worden verwerkt zonder dat er speciale handlingapparatuur nodig is, wat zowel tijd als assemblagekosten bespaart. Meer informatie over Stikstof-reflow-solderen: verbetering van de soldeerbevochtiging bij loodvrije PCBA’s.
Belangrijke ontwerpoverwegingen voor semi-flexibele printplaten
Bij het ontwerpen van een robuuste semi-flexibele printplaat moet zorgvuldig rekening worden gehouden met de mechanische beperkingen van dun FR4. Elektronica-ingenieurs en ontwerpers van printplaatlay-outs moeten zich aan strikte ontwerpregels houden om te voorkomen dat het koper breekt of het substraat barst tijdens het buigproces.
Buigradius en restdikte
De toegestane buigradius is sterk afhankelijk van de restdikte van het FR4-materiaal in het flexibele gedeelte. Volgens een gangbare technische vuistregel moet de buigradius ten minste tien keer zo groot zijn als de resterende dikte van het flexibele gedeelte. Als het FR4-materiaal bijvoorbeeld wordt gefreesd tot een restdikte van 0,25 mm, mag de minimale interne buigradius absoluut niet kleiner zijn dan 2,5 mm. Het overschrijden van deze buigradiusgrenzen leidt tot overmatige trekspanning, waardoor microscheurtjes in de FR4-harsmatrix ontstaan, de structurele integriteit in gevaar komt en de delicate koperen sporen die door de flexibele zone lopen hoogstwaarschijnlijk zullen breken.
Koperen spoortrajecten en korrelrichting
Bij het aanleggen van sporen door de semi-flexibele zone gelden verschillende cruciale lay-outregels om de betrouwbaarheid te waarborgen:
– De geleiders moeten altijd perfect loodrecht op de buiglijn worden aangelegd. Schuine of parallelle geleiders zijn zeer gevoelig voor schuifspanning en zullen tijdens het buigen veel sneller breken.
– Maak de spoorbreedte binnen de flexibele zone zo groot mogelijk om de mechanische spanning gelijkmatig te verdelen over een groter dwarsdoorsnedeoppervlak van het koper.
– Gebruik waar mogelijk gewalst, gegloeid (RA) koper voor de flexibele lagen, hoewel standaard elektrolytisch afgezet (ED) koper vaak voldoende is voor statische bochten, mits de spoorbreedte en de buigradius uiterst conservatief zijn gekozen.
– Het is van cruciaal belang om de lay-out van de printplaat op het productiepanel zo te plaatsen dat de buigas loodrecht staat op de primaire vezelrichting van de koperfolie en de geweven glasmatrix van het FR4-materiaal. Als de printplaat parallel aan het glasweefsel wordt gebogen, neemt het risico op breuken in de hars aanzienlijk toe.
– Gebruik verspringende spoorontwerpen als er in de flexibele zone meerdere lagen bedrading nodig zijn, om te voorkomen dat er een plaatselijk spanningsconcentratiepunt ontstaat.
Keuze en aanbrengen van soldeermaskers
Het standaard vloeibare, foto-belichtbare (LPI) soldeermasker is uiterst broos. Als standaard LPI op het flexibele gedeelte wordt aangebracht, zal het onvermijdelijk barsten en scheurtjes vertonen wanneer het FR4-materiaal wordt gebogen, waardoor scheuren zich mogelijk kunnen uitbreiden naar de onderliggende koperen sporen. Daarom moet het flexibele gebied ofwel onbedekt worden gelaten (wat niet wordt aanbevolen vanwege het risico op oxidatie en kortsluiting), ofwel worden voorzien van een speciaal flexibel soldeermasker of een polyimide-coverlay die uitsluitend over het gefreesde gebied wordt aangebracht. Flexibele LPI-soldeermaskers zijn speciaal samengesteld met elastomere verbindingen om de gespecificeerde buigradius te weerstaan zonder dat er haarscheurtjes ontstaan of afbladdering optreedt.
Toepassingen van semi-flexibele printplaten
De Semi-Flex-technologie is zowel technisch als economisch gezien ideaal voor toepassingen met grote volumes en waarbij kosten een belangrijke rol spelen, waarbij complexe subassemblages moeten worden gevouwen om in beperkte behuizingen te passen, maar die na definitieve installatie nooit meer zullen bewegen. Meer informatie over Probe-kaarten: ontwerp en productie van meerlaagse testinterfacekaarten.
Automobielelektronica
Voor motorregeleenheden (ECU’s), transmissieregelaars, sensorgroepen en dashboarddisplays in de automobielsector zijn vaak printplaten nodig die in zeer complexe, voorgevormde behuizingen moeten passen, waarbij rekening moet worden gehouden met mechanische eisen. Dankzij de uitzonderlijke thermische betrouwbaarheid van monolithisch FR4 is Semi-Flex zeer geschikt voor toepassingen in de automobielsector; hiermee worden de problemen met verschillen in thermische uitzettingscoëfficiënt (CTE) bij polyimide rigid-flex in motorruimtes met hoge temperaturen succesvol vermeden.
Industriële besturingssystemen en voedingen
In industriële voedingen, motorregelaars met hoog vermogen en complexe instrumentenpanelen worden vaak meerdere stijve printplaten gebruikt die met elkaar zijn verbonden via omvangrijke, onbetrouwbare kabelbomen en dure board-to-board-connectoren. Door deze assemblages met meerdere printplaten te vervangen door één enkele gevouwen semi-flexibele printplaat, worden connectoren overbodig, wordt de montagetijd aanzienlijk verkort en wordt de algehele signaalintegriteit bij hoge frequenties verbeterd doordat er doorlopende, ononderbroken elektrische sporen worden behouden.
Telecommunicatie- en netwerkapparatuur
In netwerkswitches voor bedrijven, routers met hoge dichtheid en serverblades is fysieke ruimte op de printplaat uiterst schaars. Dankzij semi-flexibele printplaten kunnen mechanische ontwerpers interfacepoorten, optische transceivers of indicatie-LED’s strategisch onder een hoek van 90 graden ten opzichte van het hoofdmoederbord plaatsen, zonder dat daarvoor onbetrouwbare haakse connectoren, omvangrijke lintkabels of aparte dochterkaarten nodig zijn.
Hoe semi-flexibele printplaten te vervaardigen (stapsgewijze handleiding)
Houd u aan deze technische voorschriften.
- Ontwerp en planning van de laagopbouw
Het engineeringteam stelt de laagopbouw nauwkeurig vast en zorgt ervoor dat de kritieke koperen sporen die door de geplande flexibele zone lopen, uitsluitend op de daarvoor bestemde buitenlagen of aangrenzende binnenlagen liggen, die na het intensieve freesproces volledig intact blijven. De dikte van het uiteindelijke flexibele gebied wordt zorgvuldig berekend om aan de vereiste buigradius te voldoen, waarbij een evenwicht wordt gevonden tussen flexibiliteit en diëlektrische sterkte.
- Productie van standaard starre printplaten
De printplaat wordt vervaardigd volgens het standaardproces voor meerlaagse, stijve printplaten. De binnenlagen worden chemisch belicht en geëtst, waarna de lagen worden opgebouwd en geperst in een lamineerpers onder hoge druk en bij hoge temperatuur. De gehele printplaat wordt geperst tot een massief, monolithisch, stijf blok van FR4. Doorlopende gaten (PTH) en microvia's worden mechanisch of met een laser geboord, waarna er een chemische verkopering plaatsvindt en de buitenlaag wordt belicht en geëtst.
- Freesbewerking met dieptecontrole via de Z-as
Dit is de bepalende en meest cruciale stap in de productie van Semi-Flex-printplaten. De stijve FR4-printplaat wordt overgebracht naar een uiterst nauwkeurige CNC-freesmachine die is uitgerust met realtime dieptecontrole op de Z-as en technologie voor oppervlaktemapping. De machine freest mechanisch de bovenste lagen FR4 en overtollig koper in het aangewezen flexibele gebied weg, waarbij hij precies op de gespecificeerde diepte stopt (waardoor bijvoorbeeld precies 0,25 mm FR4 intact blijft). Er wordt gebruikgemaakt van hoogfrequente freesspindels en gespecialiseerde frezen met een vlakke onderkant om een perfect gladde afwerking te garanderen en te voorkomen dat de delicate, resterende dunne FR4-laag fysiek delamineert.
- Oppervlakteafwerking en het aanbrengen van soldeermaskers
De printplaat krijgt een definitieve oppervlakteafwerking, zoals ENIG (Electroless Nickel Immersion Gold) of OSP (Organic Solderability Preservative), om de blootliggende koperen contactvlakken te beschermen. Vervolgens wordt er selectief een speciaal, flexibel LPI-soldeermasker van elastomeer aangebracht op de gefreesde flexibele zone om de blootliggende koperen sporen tijdens het buigen en tijdens het gebruik te beschermen, terwijl op de rest van de printplaat een standaard, stijf soldeermasker kan worden aangebracht om kosten te besparen en de componenten op de gebruikelijke wijze te beschermen.
- Eindcontrole van de route en kwaliteitscontrole
De afzonderlijke, voltooide printplaten worden uit het hoofdproductiepaneel gesneden (depaneling). Vervolgens wordt een uitgebreide kwaliteitscontrole uitgevoerd. Deze omvat een geautomatiseerde optische inspectie (AOI) om de integriteit van de sporen te controleren, met name in de flexibele zone, en destructieve mechanische dwarsdoorsnede-analyses op testmonsters van het paneel om wetenschappelijk te verifiëren of de exacte resterende dikte van het FR4-materiaal na dieptefrezen binnen de strikte toleranties valt.
De fabricage van een semi-flexibele printplaat verloopt vrijwel hetzelfde als die van een standaard meerlaagse stijve printplaat, met als cruciaal verschil dat er aan het einde van de productielijn een uiterst nauwkeurige mechanische dieptefreesbewerking plaatsvindt. Hieronder volgt de standaard productievolgorde.
Veelgestelde vragen (FAQ)
Semi-flexibele printplaten zijn uitsluitend ontworpen voor ‘flex-to-install’-toepassingen of toepassingen waarbij statisch buigen plaatsvindt. Ze zijn doorgaans bestand tegen 5 tot 10 buigcycli, waarmee ze geschikt zijn voor de eerste installatie, fabriekstests en incidenteel onderhoud. Ze zijn absoluut niet geschikt voor omgevingen waarin dynamisch of continu buigen plaatsvindt.
Ja, standaard FR4 is het belangrijkste materiaal dat wordt gebruikt voor semi-flexibele printplaten. Er wordt echter vaak een sterke voorkeur gegeven aan FR4 met een hoge Tg (glasovergangstemperatuur), omdat dit materiaal de extreme thermische belastingen van de productie- en soldeerprocessen kan weerstaan zonder dat dit ten koste gaat van de structurele integriteit van de mechanisch verdunde delen. De flexibiliteit wordt volledig verkregen door de dikte van het FR4 mechanisch te verminderen, niet door het basismateriaal te veranderen.
De minimale buigradius is recht evenredig met de restdikte van het FR4-materiaal in het gefreesde gebied. De algemene technische regel is dat de minimale buigradius ten minste 10 keer de dikte van het FR4-materiaal moet bedragen. Bij een restdikte van bijvoorbeeld 0,25 mm is de minimaal toegestane buigradius 2,5 mm. Bij kleinere radii bestaat het risico dat de hars barst en de koperen sporen breken.
Nee. Een van de grootste voordelen van semi-flexibele printplaten is dat ze tijdens het SMT-assemblageproces volledig stijf blijven. Omdat de printplaten tot aan de eindassemblage van het product volledig vlak en stijf zijn, kunnen standaard geautomatiseerde soldeerpasta-printers en reflow-ovens worden gebruikt, zonder dat er dure gespecialiseerde pallets of complexe opspanningen nodig zijn, zoals bij standaard flexibele printplaten van polyimide het geval is.
Nee, het wordt ten zeerste afgeraden en is over het algemeen verboden op grond van strikte ontwerpregels om SMT- of doorvoercomponenten rechtstreeks op het gefreesde, flexibele gedeelte te monteren. De mechanische belasting en schuifkrachten die tijdens het buigproces ontstaan, zouden er onmiddellijk toe leiden dat de soldeerverbindingen losraken of dat de keramische behuizingen van de componenten breken. Alle componenten moeten stevig worden bevestigd op de niet-gefreesde, stijve delen van de printplaat met volledige dikte.