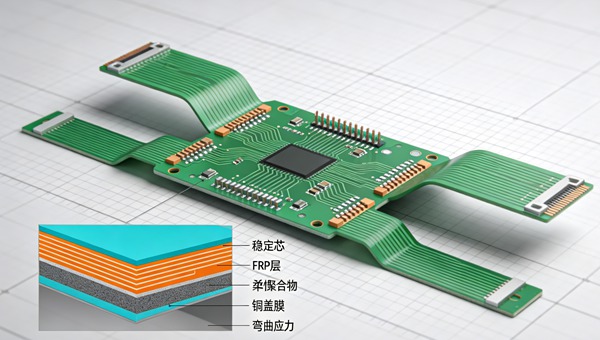
I den moderne elektronikproduktion, der er præget af en hurtig udvikling, har den uophørlige stræben efter miniaturisering og kompakte, tredimensionelle samlinger historisk set været drivkraften bag den udbredte anvendelse af stive-fleksible printkort (PCB’er). Men selvom den traditionelle stiv-fleksible teknologi – som problemfrit integrerer fleksible polyimidlag, der er lamineret direkte mellem stive FR4-kerner – giver enestående dynamiske bøjningsmuligheder, medfører den også betydelige materialomkostninger, længere leveringstider og komplekse produktionscyklusser. For langt de fleste anvendelser, der kun kræver en simpel “bøj-for-at-installere”-løsning eller en statisk bøjningsløsning for at passe ind i et kabinet, er det økonomisk ineffektivt at betale merprisen for fuld stiv-fleksibel teknologi. Her kommer Semi-Flex-printkort ind i billedet, som tilbyder et yderst omkostningseffektivt, strukturelt robust og produktionsvenligt alternativ. Få mere at vide om PTFE (Teflon)-printkort: Udfordringer i forbindelse med fremstilling og overfladebehandling af højfrekvensprintkort.
Et Semi-Flex-printkort er i det væsentlige et standard, monolitisk, stift FR4-kort, der selektivt og mekanisk er fræset ned i bestemte områder – ved hjælp af præcise, Z-akse-styrede dybdefræsningsteknikker – for at skabe et lokaliseret tyndt afsnit. Dette ekstremt tynde afsnit af FR4 bliver fleksibelt nok til at kunne bøjes til en bestemt vinkel under den endelige produktsamling. Denne geniale fremgangsmåde eliminerer fuldstændigt behovet for dyre fleksible polyimidkerner, specialiserede akrylklæbemidler og komplekse sekventielle lamineringstrin, hvilket forenkler fremstillingsprocessen og reducerer de samlede produktionsomkostninger for printkort med op til 30% sammenlignet med tilsvarende traditionelle stive-fleksible designs.
Denne omfattende tekniske artikel går i dybden med de strukturelle egenskaber ved Semi-Flex-printkort og sammenligner dem indgående med traditionelle stive-fleksible printkort. Vi vil skitsere de væsentligste designregler, undersøge ideelle anvendelsesområder på tværs af forskellige brancher og give en detaljeret trin-for-trin-vejledning til fremstillingsprocessen.
Indholdsfortegnelse
Tekniske egenskaber og materialevidenskab ved Semi-Flex
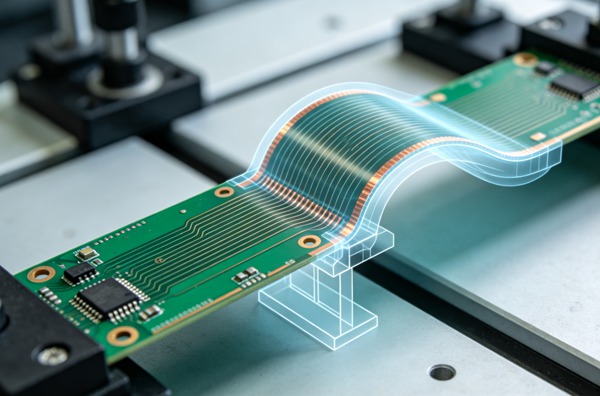
Det grundlæggende princip bag Semi-Flex-teknologien er at udnytte den iboende fleksibilitet i meget tyndt FR4 (flammehæmmende, vævet glasforstærket epoxyharpiks). Standard FR4, der er stift ved typiske pladetykkelser på 1,6 mm eller 2,0 mm, bliver overraskende bøjeligt, når tykkelsen reduceres præcist til ca. 0,2 mm til 0,3 mm.
I modsætning til traditionelle stive-fleksible printplader, der kombinerer flere forskellige materialer med varierende mekaniske og termiske egenskaber (FR4, polyimid, akrylklæbemidler og overfladebelægninger), er en Semi-Flex-printplade fuldstændig monolitisk. Denne monolitiske struktur betyder, at det sammenhængende FR4-substrat sikrer ensartede termiske udvidelsesegenskaber på tværs af hele printpladen. I standard stive-fleksible printkort er overgangszonerne mellem det stive FR4-materiale og det fleksible polyimid notoriske svigtpunkter på grund af uoverensstemmelsen i termiske udvidelseskoefficienter (CTE). Under termisk cykling eller bølgelodning kan denne CTE-uoverensstemmelse føre til alvorlig mekanisk belastning, mikrorevner i de forgyldte gennemgående huller (PTH) eller delaminering af lagene. Semi-Flex-printkort eliminerer disse risici fuldstændigt.
Det er dog afgørende at være opmærksom på materialets begrænsninger. Da det fleksible område er fremstillet af vævet glas FR4 i stedet for højelastisk polyimid, er Semi-Flex-printkort udelukkende egnet til statiske bøjninger (flex-to-install) eller miljøer, hvor der kun forekommer bøjninger meget sjældent. De kan ikke modstå dynamisk bøjning eller kontinuerlig bevægelse.Det maksimale antal bøjningscyklusser, der er specificeret i standarden for et Semi-Flex-printkort, ligger typisk mellem 5 og 10 bøjninger. Dette begrænsede antal cyklusser er fuldt ud tilstrækkeligt til den indledende samling, fabrikstest og eventuel efterbearbejdning i felten, men det udelukker fuldstændigt brugen af dem i kontinuerlige dynamiske operationer, såsom i robotarme, printerhoveder eller hængsler til bærbare computere.
Fordelene ved semi-flex i forhold til traditionel rigid-flex
Omkostningsreduktion og kortere leveringstider
Den vigtigste årsag til, at ingeniører vælger semi-flex frem for stiv-flex, er den betydelige omkostningsbesparelse. Ved at undgå dyre polyimidmaterialer, fleksible overfladelag og de specialklæbemidler, der kræves til stiv-flex-kort, falder råvareomkostningerne markant. Desuden forenkles fremstillingsprocessen betydeligt. Rigid-flex-kort kræver komplekse, sekventielle lamineringscyklusser, separat bearbejdning af fleksible og stive kerner samt omhyggelig håndtering, hvilket er tidskrævende og i sagens natur medfører lavere produktionsudbytte. Semi-Flex-kort fremstilles derimod ved hjælp af standardiserede, højvolumen-processer til stive printkort helt frem til den aller sidste fræsningsfase, hvilket maksimerer gennemløbet, reducerer leveringstiderne og sikrer et overlegen produktionsudbytte. Få mere at vide om Printkort med samleskinner: Integration af kobbersamleskinner til applikationer med høj strømstyrke.
Monolitisk pålidelighed og fremragende termisk integritet
Som tidligere nævnt er overgangszonen mellem stift FR4 og fleksibelt polyimid i standard stift-fleks-printkort et typisk sted, hvor der opstår svigt som følge af mekanisk og termisk belastning. De forskellige CTE-værdier kan forårsage store problemer under reflow-lodning eller i barske driftsmiljøer. Da semi-flex-kort anvender et enkelt, sammenhængende FR4-substrat fra ende til ende, elimineres disse CTE-uoverensstemmelser fuldstændigt. Dette resulterer i overlegen pålidelighed på lang sigt, især i barske miljøer med svingende temperaturer, såsom i bilindustrien eller industrielle applikationer.
Forenklet SMT-monteringsproces
Håndtering af traditionelle fleksible kredsløb under samling ved hjælp af overflademonteringsteknologi (SMT) er notorisk vanskelig. Det kræver ofte dyre, specialfremstillede fiksturer og fræsepaletter for at holde de fleksible sektioner helt flade under påføring af loddepasta, komponentplacering og transport gennem reflow-ovnen. Da Semi-Flex-printkort forbliver fuldstændigt stive og bevarer deres fulde tykkelse, indtil de bevidst fræses og efterfølgende bøjes under integrationen i det endelige produktkabinet, kan de bearbejdes på standardiserede, automatiserede SMT-linjer uden behov for specialudstyr til håndtering, hvilket sparer både tid og monteringsomkostninger. Få mere at vide om Reflow-lodning med nitrogen: Forbedring af loddevædning i blyfri PCBA.
Vigtige designhensyn ved fremstilling af semi-fleksible printkort
Ved udformningen af et robust Semi-Flex-printkort skal man være meget opmærksom på de mekaniske begrænsninger ved tyndt FR4-materiale. Elektronikingeniører og printkortdesignere skal overholde strenge designregler for at forhindre, at kobberet brækker eller substratet revner under bøjningsprocessen.
Bøjningsradius og resttykkelse
Den tilladte bøjningsradius afhænger i høj grad af FR4-materialets resttykkelse i det fleksible område. En almindelig teknisk tommelfingerregel fastslår, at bøjningsradiusen skal være mindst ti gange den resterende tykkelse af det fleksible afsnit. Hvis FR4-pladen f.eks. fræses ned til en resttykkelse på 0,25 mm, bør den mindste indvendige bøjningsradius under ingen omstændigheder være mindre end 2,5 mm. Overskrides disse grænser for bøjningsradius, vil det medføre for stor trækbelastning, hvilket vil forårsage mikrorevner i FR4-harpiksmatricen, kompromittere den strukturelle integritet og med stor sandsynlighed medføre brud på de sarte kobberbaner, der passerer gennem det fleksible område.
Kobberbanelægning og krystallretning
Når der føres spor gennem den semifleksible zone, gælder der en række vigtige layoutregler for at sikre pålideligheden:
– Ledningerne skal altid føres helt vinkelret på bøjningslinjen. Skråtstillede eller parallelle ledninger er meget følsomme over for forskydningsspænding og har langt større risiko for at brække under bøjning.
– Maksimer sporets bredde inden for flekszonen for at fordele den mekaniske belastning jævnt over et bredere tværsnitsareal af kobber.
– Brug om muligt valset, udglødet (RA) kobber til de fleksible lag, selvom standard elektrolytisk afsat (ED) kobber ofte er tilstrækkeligt til statiske bøjninger, forudsat at sporvidden og bøjningsradiusen er yderst konservative.
– Det er absolut afgørende at placere printkortets layout på produktionspanelet, så bøjningsaksen står vinkelret på den primære fiberretning i kobberfolien og den vævede glasmatrix i FR4-materialet. Bøjning parallelt med glasvævningen øger risikoen for brud på harpiksen betydeligt.
– Brug forskudte sporudformninger, hvis der kræves flere lag af ledningsføring i den fleksible zone, for at undgå, at der opstår et lokalt spændingskoncentrationspunkt.
Valg og påføring af loddemaske
Standard LPI-loddemaske (Liquid Photoimageable) er ekstremt skør. Hvis der påføres standard LPI over det fleksible område, vil den uundgåeligt revne og danne hårfine revner, når FR4-pladen bøjes, hvilket kan medføre, at revnerne breder sig ind i de underliggende kobberbaner. Derfor skal det fleksible område enten efterlades ubeskyttet (hvilket ikke anbefales på grund af risikoen for oxidation og kortslutning) eller belægges med en specialudviklet fleksibel loddemaske eller et polyimid-overlag, der nøje påføres over det udfræsede område. Fleksible LPI-loddemasker er specielt sammensat af elastomere forbindelser for at kunne modstå den specificerede bøjningsradius uden at danne krakeleringer eller afskalning.
Anvendelsesområder for semi-fleksible printkort
Semi-Flex-teknologien er både teknisk og økonomisk ideel til anvendelser med store produktionsmængder og høje omkostningskrav, hvor komplekse underenheder skal bøjes for at passe ind i trange kabinetter, men som aldrig vil blive flyttet igen, når de først er monteret permanent. Få mere at vide om Probekort: Design og fremstilling af flerlags testgrænsefladekort.
Elektronik til biler
Styreenheder til bilmotorer (ECU’er), gearkassestyringer, sensorklynger og instrumentbrætdisplay kræver ofte, at printkort skal passe ind i meget komplekse, formtilpassede kabinetter, der er underlagt strenge mekaniske krav. Den enestående termiske pålidelighed ved monolitisk FR4 gør Semi-Flex særdeles attraktivt til anvendelser i bilindustrien, idet det med succes undgår problemer med uoverensstemmelse i termisk udvidelseskoefficient (CTE), som man ser ved stive-fleksible polyimid-printkort i motorrum med høje temperaturer.
Industrielle styringssystemer og strømforsyninger
I industrielle strømforsyninger, motorstyringer med høj effekt og komplekse instrumentpaneler anvendes der ofte flere stive printkort, der er forbundet med voluminøse, upålidelige kabelbundter og dyre kort-til-kort-stik. Ved at erstatte disse samlinger med flere printkort med et enkelt foldet semi-flex-printkort undgår man brug af stik, reducerer man samlingstiden betydeligt og forbedrer den samlede højfrekvente signalintegritet ved at opretholde kontinuerlige, ubrudte elektriske baner.
Telekommunikations- og netværksudstyr
I netværksswitche til virksomheder, routere med høj tæthed og serverblade er plads på printkortene en yderst knap ressource. Semi-Flex-printkort giver mekaniske designere mulighed for strategisk at placere grænsefladeporte, optiske transceivere eller indikator-LED’er i 90-graders vinkler i forhold til hovedprintkortet uden behov for upålidelige vinkelstik, voluminøse båndkabler eller separate datterkort.
Sådan fremstilles semi-fleksible printkort (trin-for-trin-vejledning)
Følg disse tekniske retningslinjer.
- Design og planlægning af lagopbygning
Ingeniørteamet definerer lagopbygningen omhyggeligt og sikrer, at de kritiske kobberbaner, der krydser den planlagte fleksible zone, udelukkende er placeret på de udpegede ydre lag eller tilstødende indre lag, som forbliver fuldstændig intakte efter den aggressive fræsningsproces. Tykkelsen på det endelige fleksible område beregnes nøje, så den opfylder den krævede bøjningsradius, idet der skabes en balance mellem fleksibilitet og dielektrisk styrke.
- Fremstilling af standard-printkort med stiv konstruktion
Kredsløbskortet fremstilles ved hjælp af standardfremgangsmåden for stive flerlags-PCB’er. De indre lag eksponeres og ætses kemisk, hvorefter de lægges sammen og presses i en lamineringspresse ved højt tryk og høj temperatur. Hele printkortet presses sammen til en solid, monolitisk, stiv blok af FR4. Gennemgående huller (PTH) og mikroviaer bores mekanisk eller med laser, hvorefter der foretages kemisk kobberbelægning samt eksponering og ætsning af det ydre lag.
- Fræsning med dybdestyring via Z-aksen
Dette er det afgørende og mest kritiske trin i fremstillingen af Semi-Flex. Det stive FR4-kort overføres til en yderst præcis CNC-fræsemaskine, der er udstyret med dybdekontrol på Z-aksen i realtid og overfladekortlægningsteknologi. Maskinen fræser mekanisk de øverste lag af FR4 og overskydende kobber væk i det udpegede fleksible område og stopper præcist ved den angivne dybde (f.eks. så der præcis forbliver 0,25 mm FR4 intakt). Der anvendes højfrekvente fræsespindler og specialudviklede fræsehoveder med flad bund for at sikre en perfekt glat overflade og undgå fysisk delaminering af det sarte, tilbageværende tynde FR4-lag.
- Overfladebehandling og påføring af loddemaske
Kredsløbskortet får sin endelige overfladebehandling, f.eks. ENIG (Electroless Nickel Immersion Gold) eller OSP (Organic Solderability Preservative), for at beskytte de blotlagte kobberpuder. Herefter påføres der selektivt en specialudviklet, elastomerisk og fleksibel LPI-loddemaske på den fræsede flekszone for at beskytte de blotlagte kobberbaner under bøjning og drift, mens der kan påføres en standard, stiv loddemaske på resten af kortet for at opnå omkostningsbesparelser og standardbeskyttelse af komponenterne.
- Endelig ruteplanlægning og kvalitetskontrol
De enkelte, færdigproducerede printplader udskæres (depaneleres) fra hovedproduktionspanelet. Derefter gennemføres en omfattende kvalitetskontrol. Dette omfatter automatiseret optisk inspektion (AOI) for at kontrollere ledningsbanernes integritet, især i flex-zonen, samt destruktiv mekanisk tværsnitsanalyse af testprøver fra panelet for videnskabeligt at verificere, at den nøjagtige resterende tykkelse af FR4-materialet efter dybdefresning ligger inden for de snævre tolerancer.
Fremstillingen af et semi-fleksibelt printkort ligner i høj grad fremstillingen af et standard flerlags stift printkort, dog med den afgørende tilføjelse af højpræcisions mekanisk dybdefresning i slutningen af produktionsforløbet. Nedenfor ses den standardiserede produktionssekvens.
Ofte stillede spørgsmål (FAQ)
Semi-Flex-printkort er udelukkende designet til »flex-to-install«-anvendelser eller anvendelser med statisk bøjning. De kan typisk modstå mellem 5 og 10 bøjningscyklusser på sikker vis i forbindelse med den indledende installation, fabrikstest og lejlighedsvis vedligeholdelse. De er absolut ikke egnede til miljøer med dynamisk eller kontinuerlig bøjning.
Ja, standard FR4 er det primære materiale, der anvendes til semi-fleksible printplader. FR4 med høj Tg (glasovergangstemperatur) foretrækkes dog ofte i høj grad, da det kan modstå de ekstreme termiske belastninger i fremstillings- og loddeprocesserne uden at kompromittere den strukturelle integritet i de mekanisk udtyndede sektioner. Fleksibiliteten skyldes udelukkende den mekaniske reduktion af FR4’s tykkelse og ikke en ændring af grundmaterialet.
Den mindste bøjningsradius er direkte proportional med FR4-materialets resttykkelse i det fræsede område. Den generelle tekniske regel er, at den mindste bøjningsradius skal være mindst 10 gange FR4-tykkelsen. For eksempel er den mindste tilladte bøjningsradius 2,5 mm ved en resttykkelse på 0,25 mm. Ved mindre radier er der risiko for, at harpiksen sprækker, og at kobberbanerne knækker.
Nej. En af de største fordele ved Semi-Flex-printkort er, at de forbliver fuldstændig stive under SMT-monteringsprocessen. Da kortene er helt flade og stive indtil den endelige produktmontering, kan der anvendes standardudstyr til automatisk påføring af loddepasta og reflow-ovne uden behov for de dyre specialpaller eller komplekse fastgørelsesanordninger, der kræves til standard fleksible polyimid-printkort.
Nej, det frarådes på det kraftigste og er generelt forbudt i henhold til strenge designregler at montere SMT- eller gennemgående komponenter direkte på det fræsede, fleksible område. Den mekaniske belastning og de forskydningskræfter, der opstår under bøjningsprocessen, vil øjeblikkeligt medføre, at loddeforbindelserne svigter, eller at de keramiske komponenter brækker. Alle komponenter skal være sikkert placeret på de ufræsede, stive sektioner af printkortet, der har fuld tykkelse.