Indholdsfortegnelse
Introduktion til PTFE i design af højfrekvente printkort
Polytetrafluorethylen (PTFE), der er bredt kendt under mærkenavnet Teflon, er blevet det foretrukne substrat til trykte kredsløbskort (PCB’er) til højfrekvens-, radiofrekvens- (RF-) og mikrobølgeanvendelser. I en tid, hvor telekommunikation, rumfart og avancerede førerassistancesystemer (ADAS) kræver signalfrekvenser, der rækker langt ind i millimeterbølgespektret (mmWave), er standard FR-4-laminater langt fra tilstrækkelige. PTFE udfylder dette hul ved at tilbyde en usædvanlig lav dielektrisk konstant (Dk) og en bemærkelsesværdig lav dissipationsfaktor (Df). Disse elektriske egenskaber sikrer minimalt signaltab, reduceret faseforvrængning og fremragende impedanskontrol ved frekvenser over 10 GHz. Få mere at vide om Probekort: Design og fremstilling af flerlags testgrænsefladekort.
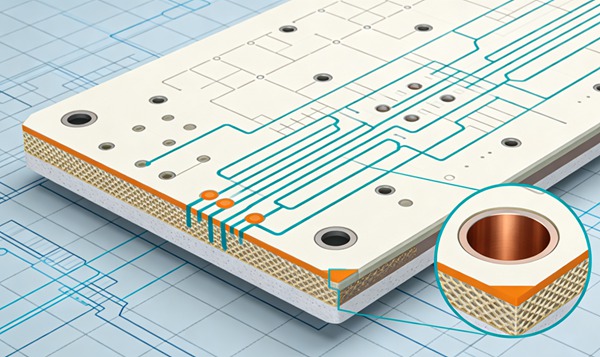
Imidlertid er det netop den molekylære struktur, der giver PTFE dets uovertrufne elektriske egenskaber – lange kæder af kulstofatomer, der er fuldstændigt mættet med fluoratomer – som også gør det til et af de sværeste materialer at bearbejde i en PCB-produktionssammenhæng. De stærke kulstof-fluor-bindinger skaber en kemisk inert overflade med ekstremt lav overfladeenergi, hvilket betyder, at intet naturligt klæber sig fast til den. Desuden er rent PTFE relativt blødt og udviser betydelige dimensionelle ændringer under termisk belastning. For at imødegå disse fysiske ulemper forstærker laminatproducenter ofte PTFE med vævet glasfiber eller tilsætter keramiske fyldstoffer. Selvom disse forstærkninger forbedrer den mekaniske stabilitet, medfører de deres egne særlige udfordringer under boring, fræsning og plettering.
Det er afgørende for både designingeniører og produktionsanlæg at forstå de komplicerede aspekter ved fremstilling af PTFE-printkort. Selv en lille afvigelse i forarbejdningsparametrene kan føre til katastrofale fejl, såsom delaminering, huller i gennemgående huller eller forringelse af signalintegriteten. Denne artikel går i dybden med de udfordringer, der er forbundet med fremstilling og plettering af PTFE-substrater, og giver praktisk anvendelige tekniske indsigter i, hvordan man kan overvinde de iboende udfordringer ved dette avancerede materiale.
De fysiske og kemiske egenskaber ved PTFE-substrater
Inden man går nærmere ind på de specifikke fremstillingsprocesser, er det afgørende at forstå den materialevidenskab, der bestemmer PTFE’s opførsel i produktionen.
Dimensionsstabilitet og termisk udvidelseskoefficient (CTE)
Rent PTFE har en høj termisk udvidelseskoefficient (CTE), især i Z-aksen, hvilket kan føre til for stor belastning af gennemgående huller med belægning (PTH) under termiske cyklusser eller lodningsprocesser. Selvom keramiske fyldstoffer og glasvæv mindsker dette problem, er forskellen i CTE mellem PTFE-substratet, kobberbeklædningen og glasforstærkningen fortsat en kritisk teknisk faktor, der skal tages i betragtning. Materialet er desuden udsat for »koldstrømning« eller krybning under vedvarende tryk, hvilket kan komplicere mekaniske fastgørelses- og lamineringsprocesser. Producenter skal nøje kontrollere temperaturerne og påføre et ensartet tryk for at forhindre deformation af substratet.
Kemisk inaktivitet og overfladeenergi
PTFE’s mest karakteristiske egenskab er dets kemiske inaktivitet. Det modstår angreb fra stærke syrer, baser og organiske opløsningsmidler. Selvom denne inaktivitet er fremragende med hensyn til miljømæssig pålidelighed, betyder den også, at de standardkemiske desmear- og overfladeaktiveringsprocesser, der anvendes til FR-4, er fuldstændig ineffektive på PTFE. Materialets lave overfladespænding afviser vandbaserede pletteringsopløsninger, hvilket kræver aggressive og højt specialiserede overfladebehandlinger for at opnå den kobberadhæsion, der er nødvendig for pålidelig PTH-metallisering.
Udfordringer i forbindelse med boring og forberedelse af borehuller
Den mekaniske bearbejdning af PTFE, især boring af gennemgående huller, kræver en grundlæggende afvigelse fra standardparametrene for FR-4.
Boringsudtværing og flossning
Da rent PTFE er relativt blødt og termoplastisk, kan den varme, der opstår ved friktionen fra en borekrone, let få materialet til at smelte og smøre sig ud over de indre kobberlag, hvilket skaber en isolerende barriere, der forhindrer elektrisk forbindelse. Omvendt kan den forskel i hårdhed, der er mellem det bløde PTFE og det hårde glas, hvis PTFE’en er kraftigt forstærket med glasfiber, medføre, at glasfibrene flosser eller rives ud, hvilket efterlader en ru hulvæg, der er særdeles vanskelig at belægge ensartet. Få mere at vide om Loddehuller under QFN: Grundårsager og løsninger ved hjælp af termisk profilering.
For at afbøde disse problemer skal ingeniørerne optimere borekronernes geometri ved at anvende specialbor med underskæring eller ved at variere rillevinklerne for at lette spånafledningen. Fremføringer og hastigheder (spindelomdrejningstal og spånbelastning) skal kontrolleres nøje for at minimere varmeudviklingen. Ofte kræver boreprocessen præcise peck-boreteknikker eller brug af specialiserede støtte- og indtrængningsmaterialer for at opretholde hulvæggens integritet.
Håndtering af keramiske fyldstoffer
Ved boring i keramisk-fyldte PTFE-laminater øges sliddet på boret eksponentielt. De keramiske partiklers slibende egenskaber sløver standardbor af wolframkarbid hurtigt, hvilket kræver hyppige værktøjsskift for at undgå dårlig hulkvalitet. Det er afgørende at overvåge værktøjets levetid og følge strenge udskiftningsplaner for at undgå de alvorlige kvalitetsproblemer, der er forbundet med sløve bor, såsom overdreven smøring, spidsdannelse i de indre lag og afvigelser i gennemgående huller. Få mere at vide om Pålidelighed af printkort til bilindustrien: En sammenligning af IPC-6012 klasse 3 og klasse 3A.
Overfladebehandling og galvanisering (metallisering)
Når hullerne er boret, begynder den mest afgørende og udfordrende fase i fremstillingen af PTFE-printkort: forberedelsen af den inerte hulvæg til kemisk kobberbelægning.
Nødvendigheden af overfladebehandling
Da kemisk kobberbelægning ikke hæfter på ubehandlet PTFE, skal hulvæggenes overflade ændres kemisk eller fysisk for at øge dens overfladeenergi og skabe mikroskopiske mekaniske forankringspunkter. Standard alkalisk permanganat-desmearing, som effektivt oxiderer og fjerner epoxyrester i FR-4, har absolut ingen virkning på PTFE.
Behandling med natriumætsemiddel (Tetra-Etch)
Den traditionelle og yderst effektive metode til aktivering af PTFE er anvendelsen af et natrium-naphthalen-kompleks eller en natrium-ammoniak-opløsning (i handelen ofte benævnt »Tetra-Etch«). Denne utroligt aggressive kemiske behandling fjerner fluoratomer fra kulstofskelettet på overfladen af PTFE, hvilket efterlader en kulstofrig, umættet overflade, der er meget modtagelig for efterfølgende pletteringskemikalier. Processen forvandler den normalt hvide PTFE-overflade til en mørkebrun eller sort overflade.
Selvom natriumætsemidler er yderst effektive, er de også ekstremt farlige. De reagerer kraftigt med vand, kræver strenge sikkerhedsforanstaltninger, har en kort levetid i badevæsken og udgør betydelige udfordringer med hensyn til miljø og bortskaffelse. Desuden kan overætsning forringe substratets elektriske egenskaber, mens underætsning medfører katastrofale huller i belægningen.
Rensning og aktivering af plasma
På grund af farerne ved forarbejdning med vådt natrium er plasmabehandling blevet den foretrukne metode i mange avancerede produktionsanlæg. I et vakuumkammer exciteres en gasblanding (typisk bestående af brint, nitrogen og undertiden ilt eller CF₄) af et RF-felt for at skabe et stærkt reaktivt plasma. Plasmaionerne bombarderer hulvæggen, hvorved de samtidig fjerner boreaflejringer og ændrer PTFE'ens overfladekemi for at forbedre befugtbarheden og vedhæftningen.
Plasmabehandling giver fremragende, gentagelige resultater og eliminerer håndteringen af farlige natriumkomplekser. Plasmaindretninger kræver imidlertid en betydelig kapitalinvestering, og processen er i grunden en batch-proces, hvilket kan skabe en flaskehals i produktionsmiljøer med store volumener. At opnå en ensartet plasmafordeling på tætpakkede paneler med huller med stort sideforhold kræver omhyggelig optimering af gasstrømme, tryk, RF-effekt og cyklustider.
Udfordringer ved flerlagslaminering
Fremstilling af flerlags printkort ved hjælp af PTFE-substrater medfører en yderligere grad af kompleksitet. Lamineringsprocessen kræver, at forskellige lag af PTFE limes sammen, ofte ved hjælp af specialfremstillede limfilm eller prepregs.
Limning ved høje temperaturer
I modsætning til almindelige epoxy-prepregs, der hærder ved ca. 170 °C til 190 °C, kræver PTFE-laminater ofte fusionsbinding ved temperaturer på over 350 °C, hvilket nærmer sig selve PTFE’s smeltepunkt. Disse ekstreme temperaturer kræver specialiserede højtemperatur-lamineringspresser. Den termiske udvidelse under denne højtemperaturcyklus skal styres omhyggeligt for at forhindre fejljustering mellem lagene.
Limfilm (FEP og PFA)
Når ren fusionsbinding ikke er mulig, anvendes der specialiserede termoplastiske bindingsfolier, såsom fluoreret ethylenpropylen (FEP) eller perfluoralkoxy (PFA). Disse materialer har et lidt lavere smeltepunkt end PTFE (ca. 260 °C til 290 °C) og flyder under tryk for at indkapsle kobberbanerne i det indre lag og binde substraterne sammen. Reologien (flydeegenskaberne) for disse film skal forstås nøjagtigt; for stor flydeevne kan forårsage variationer i den dielektriske tykkelse og dermed ændre den designede impedans, mens utilstrækkelig flydeevne fører til luftindeslutning og delaminering.
Sådan fremstilles og belægges PTFE-printkort (trin-for-trin-vejledning)
Følg disse tekniske retningslinjer.
- Forberedelse af ingredienser og bagning
Inden den mekaniske bearbejdning påbegyndes, skal PTFE-laminaterne gennemgå en grundig udhærdningscyklus. Da PTFE kan absorbere ubetydelige mængder fugt (især når det kombineres med glas- eller keramiske fyldstoffer), udhærdes pladerne i specialovne. Dette trin afhjælper indre spændinger, der er opstået under fremstillingen af råmaterialet, og fjerner al indesluttet fugt, som ellers kunne fordampe under laminering eller lodning og forårsage blærer eller delaminering.
- Specialiserede boreopgaver
Panelerne lægges ind i CNC-boremaskiner ved hjælp af optimerede parametre. Spindelhastighederne reduceres generelt, og spånbelastningen kalibreres omhyggeligt for at forhindre lokal smeltning af det termoplastiske PTFE. Der anvendes specialbor med specifikke underskæringsvinkler, og antallet af borestrøg begrænses strengt, især på keramisk fyldte laminater, for at forhindre sløvning og efterfølgende rivning af hulvæggen.
- Rengøring af huller i vægge og fjernelse af pletter
Standardmetoder til fjernelse af smøremidler omgås. Hvis laminatet indeholder en kombination af FR-4 og PTFE (et hybridkort), kan det være nødvendigt at udføre en omhyggelig, trinvis fjernelse af smøremidler, men for rent PTFE er mekanisk eller plasmarensning af afgørende betydning. Løse rester eller flossede glasfibre fjernes ved hjælp af højtryksskylning eller ultralydsrensning.
- Overfladeaktivering ved hjælp af plasmabehandling
De borede paneler anbringes i et vakuumplasmakammer. Der tilføres en præcis gasblanding (f.eks. nitrogen og hydrogen), og et RF-felt påvirker plasmaet. De reaktive ioner bombarderer PTFE-hulvæggene og defluorerer overfladen på mikroskopisk niveau. Denne proces ændrer den iboende hydrofobe overflade, gør den hydrofil og øger dens overfladeenergi, så den kan optage pletteringskemikalier.
- Elektroløs kobberaflejring
Umiddelbart efter plasmaaktiveringen føres panelerne ind i anlægget til kemisk kobberbelægning. Den nyligt aktiverede, kulstofrige overflade gør det muligt for palladiumkatalysatoren at hæfte sig fast. Panelerne nedsænkes i det kemiske kobberbad, hvor en autokatalytisk kemisk reaktion afsætter et tyndt, ensartet lag af rent kobber (typisk 20 til 50 mikroinch) på hele hulvæggen, hvilket etablerer den indledende ledende bane fra toppen til bunden af viaen.
- Elektrolytisk plade- eller mønsterplettering
Når det kemiske kobbergrundlag er påført, gennemgår printpladerne en standard elektrolytisk kobberbelægning. Ved hjælp af jævnstrøm påføres kobber ved galvanisering på overfladen og inde i hullerne for at opnå den endelige krævede kobbertykkelse (typisk 1 mil eller 25 mikron). Pletteringsbadets aflejringskapacitet skal optimeres for at sikre en ensartet kobberfordeling i gennemgående huller med stort aspektforhold uden at brænde overfladekobberet.
- Flerlagslaminering ved høje temperaturer
Hvis printkortet er af flerlags-typen, stables de ætsede indre lag med specielle bindingsfolier (f.eks. FEP eller PFA). Pladen anbringes i en højtemperatur-lamineringspresse. Pressecyklussen indebærer, at temperaturen øges til ca. 290 °C (eller højere ved direkte smeltning), at der anvendes vakuum til at fjerne luften, og at der påføres et præcist hydraulisk tryk for at få bindingsfilmen til at flyde og smelte lagene sammen til en solid, monolitisk kompositstruktur.
Den følgende vejledning beskriver den højt specialiserede tekniske proces, der er nødvendig for at kunne fremstille og belægge et højfrekvent PTFE-printkort.
Oversigt over tekniske overvejelser
For at kunne håndtere udfordringerne ved fremstilling af PTFE-printkort kræves der en helhedsorienteret tilgang til procesteknik. Hvert eneste trin – lige fra det indledende CAD-layout, hvor der tages højde for uoverensstemmelser i CTE, til de specialiserede borefremføringer, plasmaaktiveringscyklusser og ekstreme lamineringstemperaturer – skal kontrolleres omhyggeligt. Ved at forstå den grundlæggende materialevidenskab bag polytetrafluorethylen kan PCB-produktionsingeniører pålideligt fremstille de højtydende forbindelser med lavt tab, som kræves af nutidens mest krævende RF- og mikrobølgeteknologier. Få mere at vide om Dynamiske fleksible printkort: Forbedring af bøjningscyklusser i bærbare enheder.
Ofte stillede spørgsmål (FAQ)
Standard FR-4-desmear-behandlingen er baseret på en alkalisk permanganatopløsning, der oxiderer og opløser epoxyharpikser. PTFE er kemisk inert og fuldstændig modstandsdygtigt over for stærke oxidationsmidler og alkaliske opløsninger. Permanganat ændrer ikke PTFE-overfladen, hvilket betyder, at den efterfølgende kemiske kobberbelægning ikke vil hæfte sig, hvilket resulterer i huller i de gennemgående huller.
Selvom begge metoder effektivt aktiverer PTFE-overfladen med henblik på belægning, er plasmabehandling betydeligt sikrere og mere miljøvenlig. Natriumætsemidler er yderst farlige, meget reaktive og kræver kostbare bortskaffelsesprocedurer. Plasma er en tør, ren proces, der anvender gasser, der er lette at håndtere, og som udgør væsentligt mindre sikkerhedsrisici for produktionspersonalet.
PTFE har en høj termisk udvidelseskoefficient, især i Z-aksen (tykkelsen). Under termiske cyklusser (f.eks. ændringer i omgivelsestemperaturen eller loddeprocesser) udvider PTFE sig betydeligt mere end kobberbelægningen inde i gennemgangshullerne. Denne uoverensstemmelse i termisk udvidelseskoefficient udøver en enorm belastning på kobberrøret, hvilket kan føre til udmattelse, revnedannelse i røret og i sidste ende åbne kredsløb.
Hybrid-printkort er designet til at skabe balance mellem pris og ydeevne. PTFE er dyrt og vanskeligt at bearbejde, så det anvendes ofte kun til de specifikke ydre eller indre lag, der fører kritiske højfrekvente RF-signaler. De øvrige lag, som måske kun fører lavfrekvent strøm eller digitale styresignaler, er fremstillet af billigere, let bearbejdeligt FR-4. Denne fremgangsmåde kræver komplekse, sekventielle fremstillingsprocesser for at håndtere de meget forskellige materialegenskaber inden for det samme printkort.
FEP (fluoreret ethylenpropylen) og PFA (perfluoralkoxy) er termoplastiske fluorpolymerer, der er tæt beslægtede med PTFE. De anvendes som bindingsfilm (klæbemidler) i flerlags PTFE-PCB-laminering, da de har et lidt lavere smeltepunkt end rent PTFE, samtidig med at de bevarer fremragende elektriske højfrekvensegenskaber. Under påvirkning af varme og tryk smelter de og flyder ud for at binde de enkelte PTFE-laminatlag sammen uden at forringe printkortets RF-ydeevne.