Tabla de contenidos
Introducción al PTFE en el diseño de placas de circuito impreso de alta frecuencia
El politetrafluoroetileno (PTFE), ampliamente conocido por su nombre comercial «Teflón», se ha convertido en el sustrato preferido para placas de circuito impreso (PCB) de alta frecuencia, radiofrecuencia (RF) y microondas. En una época en la que las telecomunicaciones, el sector aeroespacial y los sistemas avanzados de asistencia al conductor (ADAS) exigen frecuencias de señal que se extienden hasta el espectro de ondas milimétricas (mmWave), los laminados FR-4 estándar se quedan muy cortos. El PTFE cubre esta carencia, ya que ofrece una constante dieléctrica (Dk) excepcionalmente baja y un factor de disipación (Df) notablemente bajo. Estas propiedades eléctricas garantizan una pérdida de señal mínima, una distorsión de fase reducida y un excelente control de la impedancia a frecuencias superiores a 10 GHz. Más información Tarjetas de sonda: diseño y fabricación de placas de interfaz de prueba multicapa.
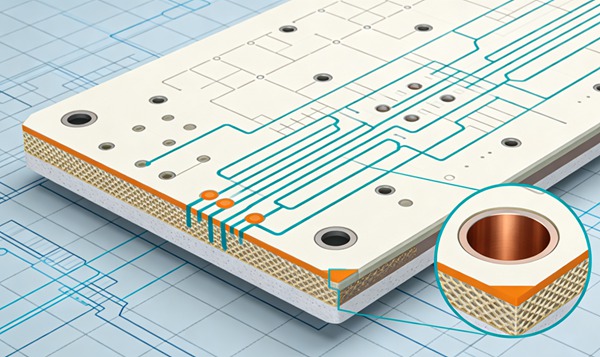
Sin embargo, la propia estructura molecular que confiere al PTFE su rendimiento eléctrico sin igual —largas cadenas de átomos de carbono completamente saturadas de átomos de flúor— también lo convierte en uno de los materiales más difíciles de procesar en un entorno de fabricación de placas de circuito impreso (PCB). Los fuertes enlaces carbono-flúor crean una superficie químicamente inerte con una energía superficial extremadamente baja, lo que significa que nada se adhiere a ella de forma natural. Además, el PTFE puro es relativamente blando y presenta cambios dimensionales significativos bajo estrés térmico. Para contrarrestar estas deficiencias físicas, los fabricantes de laminados suelen reforzar el PTFE con fibra de vidrio tejida o añadirle rellenos cerámicos. Si bien estos refuerzos mejoran la estabilidad mecánica, plantean su propio conjunto de retos durante el taladrado, el fresado y el recubrimiento.
Comprender las complejidades de la fabricación de placas de circuito impreso (PCB) de PTFE es fundamental tanto para los ingenieros de diseño como para las instalaciones de fabricación. Una ligera desviación en los parámetros de procesamiento puede provocar fallos catastróficos, como la delaminación, la presencia de huecos en el recubrimiento de los orificios pasantes o la degradación de la integridad de la señal. Este artículo analiza en profundidad los retos de fabricación y recubrimiento asociados a los sustratos de PTFE, y ofrece conocimientos de ingeniería prácticos para superar los obstáculos inherentes a este material avanzado.
Las propiedades físicas y químicas de los sustratos de PTFE
Antes de analizar los procesos de fabricación específicos, es fundamental comprender los principios de la ciencia de los materiales que determinan el comportamiento del PTFE en la planta de producción.
Estabilidad dimensional y coeficiente de expansión térmica (CTE)
El PTFE puro presenta un elevado coeficiente de expansión térmica (CTE), especialmente en el eje Z, lo que puede provocar tensiones excesivas en los orificios metalizados (PTH) durante los ciclos térmicos o las operaciones de soldadura. Aunque los rellenos cerámicos y los tejidos de vidrio mitigan este efecto, la discrepancia en el CTE entre el sustrato de PTFE, el revestimiento de cobre y el refuerzo de vidrio sigue siendo un factor crítico a tener en cuenta desde el punto de vista de la ingeniería. El material también es susceptible al «flujo en frío» o a la fluencia bajo presión sostenida, lo que puede complicar los procesos de fijación mecánica y laminación. Los fabricantes deben controlar estrictamente las temperaturas y aplicar una presión uniforme para evitar la deformación del sustrato.
Inercia química y energía superficial
La característica definitoria del PTFE es su inercia química. Resiste el ataque de ácidos fuertes, bases y disolventes orgánicos. Aunque resulta excelente para la fiabilidad medioambiental, esta inercia implica que los procesos estándar de desmear químico y activación de superficies utilizados para el FR-4 son totalmente ineficaces en el PTFE. La baja tensión superficial del material repele las soluciones de galvanoplastia acuosas, lo que requiere tratamientos superficiales agresivos y altamente especializados para lograr la adhesión del cobre necesaria para una metalización fiable de los orificios pasantes.
Retos relacionados con la perforación y la preparación de los agujeros
El procesamiento mecánico del PTFE, en particular la perforación de orificios pasantes, requiere un cambio radical con respecto a los parámetros estándar del FR-4.
Desgaste y deshilachado de la broca
Dado que el PTFE puro es relativamente blando y termoplástico, el calor generado por la fricción de una broca puede hacer que el material se derrita fácilmente y se extienda por las capas internas de cobre, creando una barrera aislante que impide la conexión eléctrica. Por el contrario, si el PTFE está muy reforzado con fibra de vidrio, la diferencia de dureza entre el PTFE blando y el vidrio duro puede provocar que las fibras de vidrio se deshilachen o se desprendan, dejando una pared del orificio rugosa que resulta excepcionalmente difícil de recubrir de forma uniforme. Más información Huecos en la soldadura bajo el QFN: causas fundamentales y soluciones mediante perfiles térmicos.
Para mitigar estos problemas, los ingenieros deben optimizar la geometría de las brocas, utilizando brocas especializadas con muescas o variando los ángulos de las ranuras para facilitar la evacuación de virutas. Los avances y las velocidades (revoluciones por minuto del husillo y carga de viruta) deben controlarse estrictamente para minimizar la generación de calor. A menudo, el proceso de taladrado requiere técnicas precisas de taladrado por toques o el uso de materiales de refuerzo y de entrada especializados para mantener la integridad de las paredes del orificio.
Manejo de los rellenos cerámicos
Al taladrar laminados de PTFE con relleno cerámico, el desgaste de las brocas se acelera de forma exponencial. La naturaleza abrasiva de las partículas cerámicas desafila rápidamente las brocas estándar de carburo de tungsteno, lo que obliga a cambiar las herramientas con frecuencia para evitar una mala calidad de los orificios. Es imprescindible supervisar la vida útil de las herramientas y aplicar programas de sustitución estrictos para evitar los graves problemas de calidad asociados a las brocas desafiladas, como el exceso de manchas, el abombamiento de las capas internas y la desviación de los orificios pasantes. Más información Fiabilidad de las placas de circuito impreso (PCB) para el sector de la automoción: diferencias entre la Clase 3 y la Clase 3A de la norma IPC-6012.
Activación de superficies y recubrimiento (metalización)
Una vez taladrados los orificios, comienza la fase más crítica y compleja de la fabricación de placas de circuito impreso de PTFE: la preparación de la pared inerte del orificio para la deposición de cobre sin corriente.
La necesidad del tratamiento superficial
Dado que el cobre depositado sin corriente no se adhiere al PTFE sin tratar, es necesario modificar la superficie de la pared del orificio, ya sea química o físicamente, para aumentar su energía superficial y crear puntos de anclaje mecánicos microscópicos. El proceso estándar de eliminación de residuos con permanganato alcalino, que oxida y elimina eficazmente los residuos de epoxi en el FR-4, no tiene ningún efecto sobre el PTFE.
Proceso de grabado con sódico (Tetra-Etch)
El método tradicional y altamente eficaz para activar el PTFE consiste en el uso de un complejo de sodio y naftaleno o de una solución de sodio y amoniaco (conocida comercialmente como «Tetra-Etch»). Este tratamiento químico, increíblemente agresivo, elimina los átomos de flúor de la cadena principal de carbono en la superficie del PTFE, dejando una superficie insaturada y rica en carbono que es muy receptiva a los productos químicos de galvanoplastia posteriores. El proceso hace que la superficie del PTFE, normalmente blanca, adquiera un color marrón oscuro o negro.
Aunque son muy eficaces, los agentes de grabado a base de sodio son extremadamente peligrosos. Son muy reactivos con el agua, requieren medidas de seguridad extremas, tienen una vida útil corta y plantean importantes retos medioambientales y de eliminación. Además, un grabado excesivo puede degradar las propiedades eléctricas del sustrato, mientras que un grabado insuficiente da lugar a huecos catastróficos en el recubrimiento.
Desmear y activación por plasma
Debido a los riesgos que entraña el procesamiento con sodio húmedo, el tratamiento por plasma se ha convertido en el método preferido para muchas instalaciones de fabricación avanzadas. En una cámara de vacío, una mezcla de gases (que suele contener hidrógeno, nitrógeno y, en ocasiones, oxígeno o CF₄) es excitada por un campo de radiofrecuencia para crear un plasma altamente reactivo. Los iones del plasma bombardean la pared del orificio, limpiando al mismo tiempo los residuos de perforación y modificando la composición química de la superficie del PTFE para mejorar la humectabilidad y la adhesión.
El tratamiento con plasma ofrece resultados excelentes y repetibles, y elimina la manipulación de complejos de sodio peligrosos. Sin embargo, los equipos de plasma requieren una inversión de capital considerable, y el proceso es, en esencia, una operación por lotes, lo que puede suponer un cuello de botella en entornos de producción de gran volumen. Lograr una distribución uniforme del plasma en paneles densamente poblados con orificios de alta relación de aspecto requiere una optimización meticulosa de los caudales de gas, la presión, la potencia de radiofrecuencia y los tiempos de ciclo.
Retos de la laminación multicapa
La fabricación de placas de circuito impreso multicapa con sustratos de PTFE añade un nuevo nivel de complejidad. El proceso de laminación requiere unir entre sí distintas capas de PTFE, para lo cual a menudo se utilizan películas de unión especializadas o prepregs.
Unión a alta temperatura
A diferencia de los preimpregnados epoxi estándar, que se curan a temperaturas de entre 170 °C y 190 °C, los laminados de PTFE suelen requerir una unión por fusión a temperaturas superiores a 350 °C, cercanas al punto de fusión del propio PTFE. Estas temperaturas extremas exigen prensas de laminación especializadas y resistentes a altas temperaturas. La expansión térmica durante este ciclo de alta temperatura debe controlarse cuidadosamente para evitar desajustes de registro entre las capas.
Láminas de unión (FEP y PFA)
Cuando no es posible realizar una unión por fusión pura, se utilizan películas termoplásticas especiales para la unión, como el etileno-propileno fluorado (FEP) o el perfluoroalcoxi (PFA). Estos materiales tienen puntos de fusión ligeramente inferiores a los del PTFE (entre 260 °C y 290 °C aproximadamente) y fluyen bajo presión para encapsular las pistas de cobre de la capa interna y unir los sustratos entre sí. Es imprescindible comprender con precisión la reología (características de flujo) de estas películas; un flujo excesivo puede provocar variaciones en el espesor dieléctrico, alterando así la impedancia diseñada, mientras que un flujo insuficiente da lugar a la retención de aire y a la delaminación.
Cómo fabricar y recubrir placas de circuito impreso de PTFE (guía paso a paso)
Sigue estas normas de ingeniería.
- Preparación de los ingredientes y horneado
Antes de iniciar cualquier proceso mecánico, los laminados de PTFE deben someterse a un riguroso ciclo de horneado. Dado que el PTFE puede absorber cantidades mínimas de humedad (especialmente cuando se combina con rellenos de vidrio o cerámica), las placas se hornean en hornos especializados. Este paso alivia las tensiones internas acumuladas durante el proceso de fabricación de la materia prima y expulsa cualquier humedad atrapada, que de otro modo podría vaporizarse durante el laminado o la soldadura y provocar la formación de ampollas o la delaminación.
- Operaciones de perforación especializadas
Los paneles se cargan en taladradoras CNC utilizando parámetros optimizados. Por lo general, se reducen las velocidades del husillo y se calibran cuidadosamente las cargas de viruta para evitar la fusión localizada del PTFE termoplástico. Se emplean geometrías de broca especializadas con ángulos de socavado específicos, y el número de golpes de la broca se limita estrictamente, especialmente en laminados con relleno cerámico, para evitar el desafilado y el consiguiente desgarro de las paredes del orificio.
- Limpieza de agujeros en paredes y eliminación de manchas
Se prescinde de los productos químicos habituales para la eliminación de residuos. Si el laminado contiene una combinación de FR-4 y PTFE (una placa híbrida), puede ser necesario realizar una eliminación secuencial y cuidadosa de los residuos; sin embargo, en el caso del PTFE puro, es fundamental recurrir a la limpieza mecánica o por plasma. Cualquier residuo suelto o fibra de vidrio deshilachada se elimina mediante enjuagues con agua a alta presión o limpieza por ultrasonidos.
- Activación superficial mediante tratamiento con plasma
Los paneles perforados se colocan en una cámara de plasma al vacío. Se introduce una mezcla precisa de gases (por ejemplo, nitrógeno e hidrógeno) y se aplica un campo de radiofrecuencia al plasma. Los iones reactivos bombardean las paredes de los orificios de PTFE, desfluorando la superficie a nivel microscópico. Este proceso modifica la superficie, que es hidrofóbica por naturaleza, convirtiéndola en hidrófila y aumentando su energía superficial para que pueda aceptar los compuestos químicos de recubrimiento.
- Deposición de cobre químico
Inmediatamente después de la activación del plasma, los paneles pasan a la línea de recubrimiento de cobre sin corriente. La superficie recién activada, rica en carbono, permite que se adhiera el catalizador de paladio. Los paneles se sumergen en el baño de cobre sin corriente, donde una reacción química autocatalítica deposita una capa fina y uniforme de cobre puro (normalmente de 20 a 50 micropulgadas) sobre toda la pared del orificio, estableciendo la vía conductora inicial desde la parte superior hasta la inferior de la vía.
- Galvanoplastia electrolítica de paneles o patrones
Una vez establecida la capa de base de cobre sin corriente, las placas se someten a un proceso estándar de recubrimiento electrolítico de cobre. Mediante corriente continua, se deposita cobre sobre la superficie y en el interior de los orificios hasta alcanzar el espesor final requerido (normalmente 1 mil o 25 micras). La capacidad de recubrimiento del baño de galvanoplastia debe optimizarse para garantizar una distribución uniforme del cobre en los orificios de paso de alta relación de aspecto sin quemar el cobre de la superficie.
- Laminado multicapa a alta temperatura
Si la placa es de diseño multicapa, las capas internas grabadas se apilan con películas de unión especializadas (como FEP o PFA). La placa se coloca en una prensa de laminación de alta temperatura. El ciclo de la prensa consiste en elevar la temperatura hasta aproximadamente 290 °C (o más en el caso de la fusión directa), aplicar vacío para evacuar el aire y ejercer una presión hidráulica precisa para que la película de unión se extienda y las capas se fusionen en una estructura compuesta sólida y monolítica.
La siguiente guía describe el proceso de ingeniería altamente especializado necesario para fabricar y recubrir con éxito una placa de circuito impreso de PTFE de alta frecuencia.
Resumen de consideraciones técnicas
Para superar con éxito los retos que plantea la fabricación de placas de circuito impreso (PCB) de PTFE es necesario adoptar un enfoque integral de la ingeniería de procesos. Cada paso, desde el diseño inicial en CAD —teniendo en cuenta las discrepancias en el coeficiente de expansión térmica (CTE)— hasta los avances de taladrado especializados, los ciclos de activación por plasma y las temperaturas extremas de laminación, debe controlarse meticulosamente. Al comprender los fundamentos de la ciencia de los materiales del politetrafluoroetileno, los ingenieros de fabricación de PCB pueden producir de forma fiable las interconexiones de alto rendimiento y bajas pérdidas que exigen las tecnologías de RF y microondas más exigentes de la actualidad. Más información Circuitos impresos flexibles dinámicos: mejora de los ciclos de flexión en dispositivos wearables.
Preguntas Frecuentes (FAQ)
El proceso estándar de desmear del FR-4 se basa en una solución alcalina de permanganato para oxidar y disolver las resinas epoxi. El PTFE es químicamente inerte y totalmente resistente a los oxidantes fuertes y a las soluciones alcalinas. El permanganato no altera la superficie del PTFE, lo que significa que el posterior recubrimiento de cobre sin corriente no se adherirá, lo que dará lugar a orificios pasantes con huecos en el recubrimiento.
Aunque ambos métodos activan eficazmente la superficie de PTFE para el recubrimiento, el tratamiento con plasma es considerablemente más seguro y respetuoso con el medio ambiente. Los agentes de grabado a base de sodio son extremadamente peligrosos, muy reactivos y requieren costosos procedimientos de eliminación. El plasma es un proceso seco y limpio que utiliza gases fáciles de manejar y que supone unos riesgos de seguridad mucho menores para el personal de fabricación.
El PTFE tiene un elevado coeficiente de expansión térmica, especialmente en el eje Z (espesor). Durante los ciclos térmicos (como los cambios de temperatura ambiental o los procesos de soldadura), el PTFE se expande mucho más que el recubrimiento de cobre del interior de los orificios de paso. Esta discrepancia en el CTE ejerce una tensión enorme sobre el cilindro de cobre, lo que puede provocar fatiga, grietas en el cilindro y, en última instancia, circuitos abiertos.
Las placas de circuito impreso híbridas están diseñadas para equilibrar el coste y el rendimiento. El PTFE es caro y difícil de procesar, por lo que a menudo solo se utiliza para las capas externas o internas específicas que transportan señales de radiofrecuencia (RF) críticas de alta frecuencia. Las capas restantes, que pueden transportar únicamente señales de potencia de baja frecuencia o señales de control digital, se fabrican con FR-4, un material más barato y fácil de procesar. Este enfoque requiere procesos de fabricación complejos y secuenciales para gestionar las propiedades tan diferentes de los materiales dentro de una misma placa.
El FEP (etileno-propileno fluorado) y el PFA (perfluoroalcoxi) son fluoropolímeros termoplásticos estrechamente relacionados con el PTFE. Se utilizan como películas de unión (adhesivos) en la laminación de placas de circuito impreso (PCB) de PTFE multicapa, ya que presentan puntos de fusión ligeramente inferiores a los del PTFE puro, al tiempo que conservan excelentes características eléctricas de alta frecuencia. Bajo el efecto del calor y la presión, se funden y fluyen para unir entre sí las distintas capas del laminado de PTFE sin degradar el rendimiento de radiofrecuencia de la placa.