Ii. Содержание
Введение в использование ПТФЭ при проектировании высокочастотных печатных плат
Политетрафторэтилен (ПТФЭ), широко известный под торговым названием «Тефлон», стал предпочтительным материалом для изготовления печатных плат (ПП), предназначенных для работы в высокочастотном, радиочастотном (РЧ) и микроволновом диапазонах. В эпоху, когда телекоммуникации, аэрокосмическая отрасль и современные системы помощи водителю (ADAS) требуют частот сигналов, простирающихся далеко в спектр миллиметровых волн (mmWave), стандартные ламинаты FR-4 явно не справляются с задачей. ПТФЭ восполняет этот пробел, обладая исключительно низкой диэлектрической проницаемостью (Dk) и поразительно низким коэффициентом потерь (Df). Эти электрические свойства обеспечивают минимальные потери сигнала, снижение фазовых искажений и превосходный контроль импеданса на частотах, превышающих 10 ГГц. Узнайте больше о Тестовые платы: проектирование и изготовление многослойных плат тестового интерфейса.
Однако именно та молекулярная структура, которая обеспечивает ПТФЭ его непревзойденные электрические характеристики — длинные цепочки атомов углерода, полностью насыщенные атомами фтора, — также делает его одним из самых сложных в обработке материалов в условиях производства печатных плат. Прочные углерод-фторные связи создают химически инертную поверхность с чрезвычайно низкой поверхностной энергией, а это означает, что к ней естественным образом ничего не прилипает. Кроме того, чистый ПТФЭ относительно мягок и подвержен значительным изменениям размеров под воздействием термических нагрузок. Чтобы преодолеть эти физические недостатки, производители ламинатов часто армируют ПТФЭ тканым стекловолокном или добавляют в него керамические наполнители. Хотя эти армирующие материалы повышают механическую устойчивость, они создают свой собственный набор проблем при сверлении, фрезеровании и гальваническом покрытии.
Понимание тонкостей производства печатных плат на основе ПТФЭ имеет решающее значение как для инженеров-проектировщиков, так и для производственных предприятий. Незначительное отклонение от заданных параметров обработки может привести к катастрофическим сбоям, таким как расслоение, пустоты в гальваническом покрытии сквозных отверстий или ухудшение целостности сигнала. В данной статье подробно рассматриваются проблемы производства и гальванического покрытия, связанные с подложками из ПТФЭ, и приводятся практические инженерные рекомендации по преодолению характерных для этого передового материала трудностей.
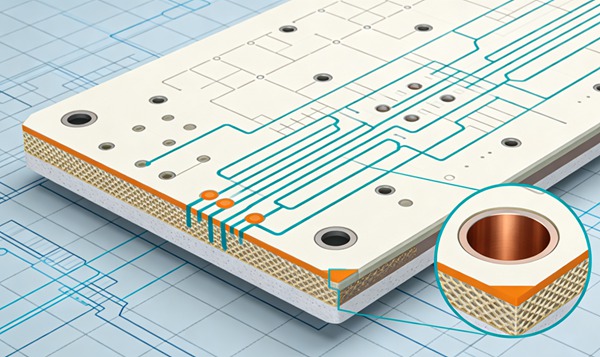
Физические и химические свойства подложек из ПТФЭ
Прежде чем приступить к рассмотрению конкретных технологических процессов, необходимо понять принципы материаловедения, определяющие поведение ПТФЭ в условиях производственного цеха.
Стабильность размеров и коэффициент теплового расширения (CTE)
Чистый ПТФЭ обладает высоким коэффициентом теплового расширения (КТР), особенно по оси Z, что может приводить к чрезмерным напряжениям в металлизированных сквозных отверстиях (PTH) во время термоциклирования или пайки. Хотя керамические наполнители и стеклоткань смягчают эту проблему, несовпадение КТР между подложкой из ПТФЭ, медным покрытием и стеклянным армированием остается критически важным инженерным фактором. Этот материал также подвержен «холодному течению» или ползучести под длительным давлением, что может осложнить процессы механического крепления и ламинирования. Производители должны строго контролировать температуру и прикладывать равномерное давление, чтобы предотвратить деформацию подложки.
Химическая инертность и поверхностная энергия
Отличительной особенностью ПТФЭ является его химическая инертность. Он устойчив к воздействию сильных кислот, щелочей и органических растворителей. Хотя эта инертность обеспечивает превосходную экологическую безопасность, она также означает, что стандартные процессы химической очистки от смазки и активации поверхности, применяемые для FR-4, совершенно неэффективны в отношении PTFE. Низкое поверхностное натяжение материала отталкивает водные гальванические растворы, что требует применения агрессивных и высокоспециализированных методов обработки поверхности для обеспечения адгезии меди, необходимой для надёжной металлизации сквозных отверстий.
Проблемы, связанные с бурением и подготовкой скважин
Механическая обработка ПТФЭ, в частности сверление сквозных отверстий, требует существенного отклонения от стандартных параметров FR-4.
Просверливание, появление разводов и изнашивание
Поскольку чистый ПТФЭ является относительно мягким и термопластичным материалом, тепло, выделяемое в результате трения сверла, может легко привести к плавлению материала и его растеканию по внутренним медным слоям, создавая изолирующий барьер, препятствующий установлению электрического соединения. И наоборот, если ПТФЭ сильно армирован стекловолокном, разница в твёрдости между мягким ПТФЭ и твёрдым стеклом может привести к износу или вырыванию стекловолокна, в результате чего на стенках отверстия останется шероховатая поверхность, на которую чрезвычайно сложно нанести равномерное покрытие. Узнайте больше о Пустоты в припое под корпусами QFN: основные причины и решения на основе термопрофилирования.
Для устранения этих проблем инженеры должны оптимизировать геометрию сверл, используя специализированные сверла с подрезкой или варьируя углы наклона канавок для облегчения удаления стружки. Продвижение и скорость (частота вращения шпинделя и нагрузка на режущую кромку) должны строго контролироваться для минимизации выделения тепла. Часто процесс сверления требует применения точных методов ступенчатого сверления или использования специальных материалов для подкладки и входа, чтобы сохранить целостность стенок отверстия.
Работа с керамическими наполнителями
При сверлении ламинатов из ПТФЭ с керамическим наполнителем износ сверла ускоряется в геометрической прогрессии. Абразивные свойства керамических частиц быстро притупляют стандартные сверла из карбида вольфрама, что требует частой замены инструмента для предотвращения ухудшения качества отверстий. Контроль срока службы инструмента и соблюдение строгого графика замены являются обязательными условиями для предотвращения серьезных проблем с качеством, связанных с затупленными сверлами, таких как чрезмерное размазывание, образование «головки гвоздя» на внутренних слоях и отклонение траектории сквозных отверстий. Узнайте больше о Надежность печатных плат для автомобильной промышленности: различия между классами 3 и 3A по стандарту IPC-6012.
Активация поверхности и нанесение покрытия (металлизация)
После просверливания отверстий начинается самый ответственный и сложный этап изготовления печатных плат из ПТФЭ: подготовка инертной поверхности стенок отверстий к безтоковому осаждению меди.
Необходимость обработки поверхности
Поскольку безтоковая медь не прилипает к необработанному ПТФЭ, поверхность стенки отверстия необходимо изменить химическим или физическим способом, чтобы повысить её поверхностную энергию и создать микроскопические точки механического закрепления. Стандартная щелочная обработка перманганатом, которая эффективно окисляет и удаляет эпоксидный налёт с FR-4, абсолютно не оказывает никакого воздействия на ПТФЭ.
Обработка с использованием натриевого травителя (Tetra-Etch)
Традиционным и высокоэффективным методом активации ПТФЭ является использование комплекса натрия и нафталина или раствора натрия и аммиака (часто называемого в коммерческой практике «Tetra-Etch»). Эта чрезвычайно агрессивная химическая обработка удаляет атомы фтора из углеродного остова на поверхности ПТФЭ, оставляя богатую углеродом ненасыщенную поверхность, которая отлично воспринимает последующие химические составы для нанесения покрытий. В результате этого процесса поверхность ПТФЭ, обычно имеющая белый цвет, приобретает темно-коричневый или черный оттенок.
Несмотря на высокую эффективность, травители на основе натрия чрезвычайно опасны. Они вступают в бурную реакцию с водой, требуют соблюдения строжайших мер безопасности, имеют короткий срок годности раствора и создают серьезные проблемы с точки зрения охраны окружающей среды и утилизации. Кроме того, чрезмерное травление может ухудшить электрические свойства подложки, а недостаточное травление приводит к появлению катастрофических пустот в гальваническом покрытии.
Очистка и активация плазмы
В связи с опасностями, связанными с обработкой влажного натрия, плазменная обработка стала предпочтительным методом на многих современных производственных предприятиях. В вакуумной камере смесь газов (обычно содержащая водород, азот, а иногда кислород или CF₄) возбуждается радиочастотным полем, в результате чего образуется высокореактивная плазма. Ионы плазмы бомбардируют стенку отверстия, одновременно удаляя остатки сверления и изменяя химический состав поверхности ПТФЭ с целью улучшения смачиваемости и адгезии.
Плазменная обработка обеспечивает превосходные, воспроизводимые результаты и исключает необходимость работы с опасными комплексами натрия. Однако плазменное оборудование требует значительных капиталовложений, а сам процесс по сути является периодическим, что может создавать «узкое место» в условиях крупносерийного производства. Для обеспечения равномерного распределения плазмы по плотно упакованным панелям с отверстиями с большим соотношением сторон требуется тщательная оптимизация расхода газа, давления, мощности радиочастотного излучения и продолжительности циклов.
Проблемы многослойного ламинирования
Изготовление многослойных печатных плат с использованием подложек из ПТФЭ усложняет процесс. Процесс ламинирования требует склеивания отдельных слоев ПТФЭ, для чего часто используются специальные связующие пленки или препреги.
Высокотемпературная склеивка
В отличие от стандартных эпоксидных препрегов, отвердевающих при температуре от 170 °C до 190 °C, ламинаты из ПТФЭ часто требуют термической сварки при температурах, превышающих 350 °C и приближающихся к температуре плавления самого ПТФЭ. Такие экстремальные температуры требуют использования специальных высокотемпературных ламинационных прессов. Тепловое расширение во время этого высокотемпературного цикла необходимо тщательно контролировать, чтобы предотвратить смещение слоев относительно друг друга.
Связующие пленки (FEP и PFA)
Когда невозможно использовать чистое сварное соединение, применяются специальные термопластичные соединительные пленки, такие как фторированный этилен-пропилен (FEP) или перфторалкокси (PFA). Эти материалы имеют несколько более низкую температуру плавления, чем ПТФЭ (около 260–290 °C), и под давлением текут, герметизируя медные дорожки внутреннего слоя и соединяя подложки между собой. Необходимо точно понимать реологические свойства (характеристики текучести) этих пленок; чрезмерная текучесть может привести к колебаниям толщины диэлектрика, что изменит расчетное сопротивление, в то время как недостаточная текучесть приводит к образованию воздушных пузырей и расслоению.
Как изготовить и покрыть ПТФЭ-печатные платы (пошаговое руководство)
Соблюдайте следующие технические правила.
- Подготовка ингредиентов и выпечка
Перед началом любой механической обработки ламинаты из ПТФЭ должны пройти тщательный цикл обжига. Поскольку ПТФЭ может поглощать незначительные количества влаги (особенно в сочетании со стеклянными или керамическими наполнителями), платы подвергаются обжигу в специальных печах. Этот этап снимает внутренние напряжения, накопленные в процессе производства сырья, и удаляет всю задержанную влагу, которая в противном случае могла бы испариться во время ламинирования или пайки и привести к образованию пузырей или расслоению.
- Специализированные буровые работы
Панели загружаются в сверлильные станки с ЧПУ с использованием оптимизированных параметров. Скорость вращения шпинделя, как правило, снижается, а нагрузка на режущую кромку тщательно калибруется для предотвращения локального плавления термопластичного ПТФЭ. Используются специальные геометрии сверл с определёнными углами подреза, а количество ударов сверла строго ограничивается, особенно при обработке ламинатов с керамическим наполнителем, чтобы предотвратить затупление и последующее разрывание стенок отверстий.
- Очистка стенок отверстий и удаление налёта
Стандартные химические составы для удаления смазки не используются. Если ламинат содержит сочетание FR-4 и PTFE (гибридная плата), может потребоваться тщательная поэтапная очистка от смазки, однако для чистого PTFE первостепенное значение имеет механическая или плазменная очистка. Любые отслоившиеся частицы или истертые стекловолокна удаляются с помощью промывки водой под высоким давлением или ультразвуковой очистки.
- Активация поверхности посредством плазменной обработки
Панели с просверленными отверстиями помещаются в вакуумную плазменную камеру. В камеру подается точно дозированная смесь газов (например, азота и водорода), и на плазму воздействует радиочастотное поле. Реактивные ионы бомбардируют стенки отверстий в ПТФЭ, дефторируя поверхность на микроскопическом уровне. Этот процесс изменяет по своей природе гидрофобную поверхность, придавая ей гидрофильные свойства и повышая её поверхностную энергию, что позволяет наносить на неё гальванические покрытия.
- Осаждение меди электролитическим способом
Сразу после активации плазмой панели поступают на линию безтоковых медных покрытий. На недавно активированной поверхности с высоким содержанием углерода происходит адгезия палладиевого катализатора. Панели погружаются в ванну для безтоковым медью, где в результате автокаталитической химической реакции на всей стенке отверстия осаждается тонкий, однородный слой чистой меди (обычно от 20 до 50 микродюймов), создавая начальный проводящий путь от верха до низа сквозного отверстия.
- Электролитическое нанесение покрытия на панели или по шаблону
После нанесения безтокового зародышевого слоя меди платы проходят стандартное электролитическое медное покрытие. Под действием постоянного тока медь наносится гальваническим способом на поверхность и внутрь отверстий до достижения требуемой конечной толщины медного слоя (обычно 1 мил или 25 микрон). Производительность гальванической ванны должна быть оптимизирована для обеспечения равномерного распределения меди в сквозных отверстиях с большим соотношением сторон без пережигания поверхностного слоя меди.
- Высокотемпературное многослойное ламинирование
Если плата имеет многослойную конструкцию, вытравленные внутренние слои укладываются друг на друга с использованием специальных соединительных пленок (таких как FEP или PFA). Плата помещается в высокотемпературный ламинирующий пресс. Цикл прессования включает в себя повышение температуры до примерно 290 °C (или выше для прямого сплавления), создание вакуума для удаления воздуха и подачу точного гидравлического давления, необходимого для расплавления соединительной пленки и сплавления слоев в прочную монолитную композитную структуру.
В данном руководстве описывается высокоспециализированный инженерный процесс, необходимый для успешного изготовления и нанесения покрытия на высокочастотную печатную плату из ПТФЭ.
Краткое изложение технических аспектов
Чтобы успешно преодолеть сложности, связанные с производством печатных плат из ПТФЭ, необходим комплексный подход к технологическому проектированию. Каждый этап — от первоначальной компоновки в CAD с учетом несоответствий коэффициентов теплового расширения до специальных режимов подачи сверла, циклов плазменной активации и экстремальных температур ламинирования — должен тщательно контролироваться. Благодаря пониманию фундаментальных свойств политетрафторэтилена инженеры-производители печатных плат могут надежно изготавливать высокопроизводительные соединительные элементы с низкими потерями, необходимые для современных самых требовательных радиочастотных и микроволновых технологий. Узнайте больше о Динамические гибкие печатные платы: увеличение количества циклов изгиба в носимых устройствах.
Часто задаваемые вопросы (FAQ)
Стандартная обработка FR-4 для удаления смазки основана на использовании щелочного раствора перманганата для окисления и растворения эпоксидных смол. ПТФЭ химически инертен и полностью устойчив к сильным окислителям и щелочным растворам. Перманганат не изменяет поверхность PTFE, а это означает, что последующее безтоковое меднение не будет прилипать, что приведёт к появлению пустот в гальванически покрытых сквозных отверстиях.
Хотя оба метода эффективно активируют поверхность ПТФЭ для нанесения покрытия, плазменная обработка является значительно более безопасной и экологичной. Натриевые травители чрезвычайно опасны, обладают высокой реакционной способностью и требуют дорогостоящих процедур утилизации. Плазменная обработка — это сухой и чистый процесс, в котором используются легко контролируемые газы и который представляет гораздо меньшую угрозу безопасности производственного персонала.
ПТФЭ обладает высоким коэффициентом теплового расширения, особенно по оси Z (по толщине). При термоциклировании (например, при изменениях температуры окружающей среды или в процессах пайки) ПТФЭ расширяется значительно сильнее, чем медная обшивка внутри сквозных отверстий. Такое несоответствие коэффициентов теплового расширения создаёт огромное напряжение на медной обшивке, что может привести к усталостному износу, растрескиванию обшивки и, в конечном итоге, к обрывам цепи.
Гибридные печатные платы разработаны с целью достижения баланса между стоимостью и производительностью. PTFE является дорогостоящим и сложным в обработке материалом, поэтому его часто используют только для определенных внешних или внутренних слоев, по которым проходят критически важные высокочастотные радиосигналы. Остальные слои, которые могут передавать только низкочастотные сигналы питания или цифровые сигналы управления, изготавливаются из более дешёвого и легко обрабатываемого материала FR-4. Такой подход требует сложных последовательных производственных процессов для учёта значительно различающихся свойств материалов в пределах одной и той же печатной платы.
FEP (фторированный этилен-пропилен) и PFA (перфторалкокси) — это термопластичные фторполимеры, близко родственные PTFE. Их используют в качестве связующих пленок (адгезивов) при многослойном ламинировании печатных плат из ПТФЭ, поскольку они обладают несколько более низкой температурой плавления, чем чистый ПТФЭ, при этом сохраняя превосходные высокочастотные электрические характеристики. Под воздействием тепла и давления они плавятся и растекаются, скрепляя отдельные слои ПТФЭ-ламината, не ухудшая при этом радиочастотные характеристики платы.