Table des matières
Introduction au PTFE dans la conception de circuits imprimés haute fréquence
Le polytétrafluoroéthylène (PTFE), largement connu sous le nom commercial de Téflon, est devenu le substrat de prédilection pour les cartes de circuits imprimés (CCI) destinées aux hautes fréquences, aux radiofréquences (RF) et aux micro-ondes. À une époque où les télécommunications, l’aérospatiale et les systèmes avancés d’aide à la conduite (ADAS) exigent des fréquences de signal s’étendant bien au-delà du spectre des ondes millimétriques (mmWave), les stratifiés FR-4 standard s’avèrent largement insuffisants. Le PTFE comble cette lacune en offrant une constante diélectrique (Dk) exceptionnellement faible et un facteur de dissipation (Df) remarquablement bas. Ces propriétés électriques garantissent une perte de signal minimale, une distorsion de phase réduite et un excellent contrôle de l’impédance à des fréquences supérieures à 10 GHz. En savoir plus sur Cartes de test : conception et fabrication de cartes d'interface de test multicouches.
Cependant, la structure moléculaire même qui confère au PTFE ses performances électriques inégalées — de longues chaînes d’atomes de carbone entièrement saturées d’atomes de fluor — en fait également l’un des matériaux les plus difficiles à mettre en œuvre dans un environnement de fabrication de circuits imprimés. Les liaisons carbone-fluor très résistantes créent une surface chimiquement inerte dotée d’une énergie de surface extrêmement faible, ce qui signifie que rien n’y adhère naturellement. De plus, le PTFE pur est relativement tendre et subit d’importantes variations dimensionnelles sous l’effet des contraintes thermiques. Pour pallier ces inconvénients physiques, les fabricants de stratifiés renforcent souvent le PTFE avec de la fibre de verre tissée ou y ajoutent des charges céramiques. Si ces renforts améliorent la stabilité mécanique, ils posent toutefois leurs propres difficultés lors du perçage, du fraisage et du placage.
Il est essentiel, tant pour les ingénieurs concepteurs que pour les sites de fabrication, de bien comprendre les subtilités de la fabrication des circuits imprimés en PTFE. Un léger écart dans les paramètres de traitement peut entraîner des défaillances catastrophiques, telles que la délamination, la présence de vides dans le placage des trous traversants ou la dégradation de l'intégrité du signal. Cet article explore en profondeur les défis liés à la fabrication et au placage des substrats en PTFE, en fournissant des conseils techniques concrets pour surmonter les obstacles inhérents à ce matériau de pointe.
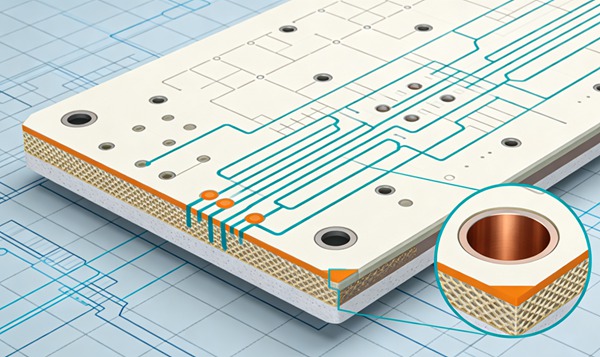
Les propriétés physiques et chimiques des substrats en PTFE
Avant d'aborder les procédés de fabrication spécifiques, il est essentiel de comprendre les principes de la science des matériaux qui régissent le comportement du PTFE en atelier.
Stabilité dimensionnelle et coefficient de dilatation thermique (CTE)
Le PTFE pur présente un coefficient de dilatation thermique (CTE) élevé, en particulier dans l'axe Z, ce qui peut entraîner des contraintes excessives sur les trous métallisés (PTH) lors des cycles thermiques ou des opérations de soudure. Bien que les charges céramiques et les tissages de verre atténuent ce phénomène, la différence de CTE entre le substrat en PTFE, le revêtement en cuivre et le renfort en verre reste un enjeu technique majeur. Ce matériau est également sensible au « fluage à froid » ou à la déformation progressive sous une pression prolongée, ce qui peut compliquer les processus de fixation mécanique et de stratification. Les fabricants doivent contrôler rigoureusement les températures et appliquer une pression uniforme pour éviter toute déformation du substrat.
Inertie chimique et énergie de surface
La caractéristique principale du PTFE est son inertie chimique. Il résiste aux attaques des acides forts, des bases et des solvants organiques. Bien qu'elle soit excellente pour la fiabilité environnementale, cette inertie signifie que les procédés standard de dégraissage chimique et d'activation de surface utilisés pour le FR-4 sont totalement inefficaces sur le PTFE. La faible tension superficielle du matériau repousse les solutions de placage aqueuses, ce qui nécessite des traitements de surface agressifs et hautement spécialisés pour obtenir l'adhérence du cuivre requise pour une métallisation fiable des trous traversants.
Les défis liés au forage et à la préparation des trous
L'usinage mécanique du PTFE, en particulier le perçage de trous traversants, nécessite de s'écarter considérablement des paramètres standard du FR-4.
Frottis et effilochage du foret
Le PTFE pur étant relativement souple et thermoplastique, la chaleur générée par le frottement d’un foret peut facilement faire fondre le matériau et l’étaler sur les couches internes de cuivre, créant ainsi une barrière isolante qui empêche la connexion électrique. À l'inverse, si le PTFE est fortement renforcé par de la fibre de verre, la différence de dureté entre le PTFE souple et le verre dur peut entraîner l'effilochage ou l'arrachement des fibres de verre, laissant une paroi de trou rugueuse sur laquelle il est extrêmement difficile d'appliquer un placage de manière uniforme. En savoir plus sur Vides de soudure sous les boîtiers QFN : causes profondes et solutions basées sur l'analyse thermique.
Pour pallier ces problèmes, les ingénieurs doivent optimiser la géométrie des forets, en utilisant des forets à contre-dépouille spécialisés ou en variant les angles des goujures afin de faciliter l'évacuation des copeaux. Les avances et les vitesses (régime de la broche et charge de copeaux) doivent être strictement contrôlées afin de minimiser la production de chaleur. Souvent, le processus de perçage nécessite des techniques précises de perçage par à-coups ou l'utilisation de matériaux d'appui et d'entrée spécialisés pour préserver l'intégrité des parois du trou.
Utilisation des charges céramiques
Lors du perçage de stratifiés en PTFE chargés de céramique, l'usure des forets s'accélère de manière exponentielle. Le caractère abrasif des particules de céramique émousse rapidement les forets standard en carbure de tungstène, ce qui nécessite des changements d'outils fréquents pour éviter une mauvaise qualité des alésages. Il est impératif de surveiller la durée de vie des outils et de mettre en place des calendriers de remplacement stricts afin d'éviter les problèmes de qualité catastrophiques liés à des forets émoussés, tels que des traces excessives, le bombement des couches internes et le déviement des trous traversants. En savoir plus sur Fiabilité des circuits imprimés automobiles : comprendre la différence entre les classes 3 et 3A de la norme IPC-6012.
Activation de surface et placage (métallisation)
Une fois les trous percés, commence la phase la plus critique et la plus délicate de la fabrication des circuits imprimés en PTFE : la préparation de la paroi inerte du trou en vue du dépôt de cuivre sans courant.
La nécessité du traitement de surface
Étant donné que le cuivre déposé par voie chimique n'adhère pas au PTFE non traité, la surface de la paroi du trou doit être modifiée chimiquement ou physiquement afin d'augmenter son énergie de surface et de créer des points d'ancrage mécaniques microscopiques. Le traitement standard au permanganate alcalin, qui oxyde et élimine efficacement la couche d'époxy présente sur le FR-4, n'a absolument aucun effet sur le PTFE.
Traitement par gravure au sodium (Tetra-Etch)
La méthode traditionnelle et très efficace pour activer le PTFE consiste à utiliser un complexe de sodium et de naphtalène ou une solution de sodium et d’ammoniac (souvent commercialisée sous le nom de « Tetra-Etch »). Ce traitement chimique extrêmement agressif élimine les atomes de fluor de la chaîne principale de carbone à la surface du PTFE, laissant une surface riche en carbone et insaturée, très réceptive aux produits chimiques utilisés pour le placage ultérieur. Ce procédé transforme la surface du PTFE, habituellement blanche, en une surface brun foncé ou noire.
Bien qu'extrêmement efficaces, les agents de gravure à base de sodium sont extrêmement dangereux. Ils sont très réactifs au contact de l'eau, nécessitent des mesures de sécurité très strictes, ont une durée de vie limitée et posent d'importants défis en matière d'environnement et d'élimination. De plus, une gravure excessive peut dégrader les propriétés électriques du substrat, tandis qu'une gravure insuffisante entraîne l'apparition de vides catastrophiques dans le revêtement.
Désmear et activation du plasma
En raison des risques liés au traitement au sodium humide, le traitement par plasma est devenu la méthode privilégiée par de nombreuses installations de fabrication de pointe. Dans une chambre à vide, un mélange de gaz (contenant généralement de l’hydrogène, de l’azote et parfois de l’oxygène ou du CF₄) est excité par un champ RF afin de créer un plasma hautement réactif. Les ions du plasma bombardent la paroi du trou, éliminant ainsi les résidus de perçage tout en modifiant la composition chimique de la surface du PTFE afin d’améliorer la mouillabilité et l’adhérence.
Le traitement au plasma offre d’excellents résultats reproductibles et élimine la manipulation de complexes de sodium dangereux. Cependant, les équipements à plasma nécessitent un investissement initial considérable, et le procédé est fondamentalement un traitement par lots, ce qui peut créer un goulot d’étranglement dans les environnements de production à haut volume. Pour obtenir une répartition homogène du plasma sur des panneaux très denses comportant des trous à fort rapport d'aspect, il est nécessaire d'optimiser minutieusement les débits de gaz, la pression, la puissance RF et les temps de cycle.
Défis liés au laminage multicouche
La fabrication de circuits imprimés multicouches à partir de substrats en PTFE ajoute un niveau supplémentaire de complexité. Le processus de stratification nécessite de lier entre elles différentes couches de PTFE, souvent à l'aide de films de liaison ou de préimprégnés spécialisés.
Collage à haute température
Contrairement aux préimprégnés époxy standard qui durcissent à des températures comprises entre environ 170 °C et 190 °C, les stratifiés en PTFE nécessitent souvent un assemblage par fusion à des températures supérieures à 350 °C, proches du point de fusion du PTFE lui-même. Ces températures extrêmes exigent l'utilisation de presses de stratification spécialisées, résistantes aux hautes températures. La dilatation thermique au cours de ce cycle à haute température doit être soigneusement maîtrisée afin d'éviter tout décalage entre les couches.
Films de liaison (FEP et PFA)
Lorsque le soudage par fusion pure n'est pas envisageable, on utilise des films de liaison thermoplastiques spécialisés, tels que l'éthylène-propylène fluoré (FEP) ou le perfluoroalcoxy (PFA). Ces matériaux ont des points de fusion légèrement inférieurs à ceux du PTFE (entre 260 °C et 290 °C environ) et s’écoulent sous pression pour encapsuler les pistes de cuivre de la couche interne et lier les substrats entre eux. La rhéologie (caractéristiques d’écoulement) de ces films doit être parfaitement maîtrisée ; un écoulement excessif peut entraîner des variations d’épaisseur diélectrique, altérant ainsi l’impédance prévue, tandis qu’un écoulement insuffisant conduit à l’emprisonnement d’air et à la délamination.
Comment fabriquer et plaquer des circuits imprimés en PTFE (guide étape par étape)
Respectez ces règles techniques.
- Préparation des ingrédients et cuisson
Avant toute transformation mécanique, les stratifiés en PTFE doivent subir un cycle de cuisson rigoureux. Le PTFE pouvant absorber des quantités infimes d’humidité (en particulier lorsqu’il est associé à des charges en verre ou en céramique), les plaques sont cuites dans des fours spécialisés. Cette étape permet d'éliminer les contraintes internes accumulées lors du processus de fabrication de la matière première et d'expulser toute humidité emprisonnée, qui pourrait sinon se vaporiser lors du laminage ou du soudage et provoquer la formation de cloques ou un délaminage.
- Opérations de forage spécialisées
Les panneaux sont chargés sur des perceuses à commande numérique (CNC) selon des paramètres optimisés. Les vitesses de broche sont généralement réduites et les charges de copeaux sont soigneusement calibrées afin d’éviter toute fusion localisée du PTFE thermoplastique. Des forets à géométrie spécialisée, dotés d’angles de contre-dépouille spécifiques, sont utilisés, et le nombre de percages est strictement limité, en particulier sur les stratifiés renforcés de céramique, afin d’éviter l’émoussement des forets et la déchirure consécutive des parois des trous.
- Nettoyage des parois percées et élimination des traces
Les procédés chimiques classiques de dégraissage sont écartés. Si le stratifié contient à la fois du FR-4 et du PTFE (carte hybride), un dégraissage séquentiel minutieux peut s'avérer nécessaire ; en revanche, pour le PTFE pur, un nettoyage mécanique ou au plasma est primordial. Les débris libres ou les fibres de verre effilochées sont éliminés par rinçage à l'eau sous haute pression ou par nettoyage par ultrasons.
- Activation de surface par traitement au plasma
Les panneaux perforés sont placés dans une chambre à plasma sous vide. Un mélange précis de gaz (par exemple, de l'azote et de l'hydrogène) y est introduit, puis un champ RF est appliqué au plasma. Les ions réactifs bombardent les parois des trous en PTFE, ce qui entraîne une défluoration de la surface à l'échelle microscopique. Ce procédé modifie la surface intrinsèquement hydrophobe, la rendant hydrophile et augmentant son énergie de surface afin de permettre la fixation des composés chimiques utilisés pour le placage.
- Dépôt de cuivre chimique
Immédiatement après l'activation au plasma, les panneaux entrent dans la ligne de cuivrage sans courant. La surface nouvellement activée, riche en carbone, permet au catalyseur au palladium d'adhérer. Les panneaux sont immergés dans le bain de cuivrage sans courant, où une réaction chimique autocatalytique dépose une fine couche uniforme de cuivre pur (généralement de 20 à 50 micro-pouces) sur toute la paroi du trou, établissant ainsi le chemin conducteur initial du haut vers le bas du via.
- Plaquage électrolytique de panneaux ou de motifs
Une fois la couche d'amorçage en cuivre sans courant mise en place, les cartes sont soumises à un procédé standard de cuivrage électrolytique. À l'aide d'un courant continu, le cuivre est déposé par électrolyse à la surface et à l'intérieur des trous afin d'obtenir l'épaisseur finale requise (généralement 1 mil ou 25 microns). Le pouvoir de dépôt du bain de placage doit être optimisé pour garantir une répartition uniforme du cuivre dans les trous de passage à fort rapport d'aspect, sans brûler le cuivre en surface.
- Laminage multicouche à haute température
Si le circuit imprimé est multicouche, les couches internes gravées sont empilées à l'aide de films de liaison spécialisés (tels que le FEP ou le PFA). Le circuit est placé dans une presse de laminage à haute température. Le cycle de pressage consiste à faire monter la température jusqu’à environ 290 °C (ou plus pour la fusion directe), à appliquer un vide pour évacuer l’air, puis à exercer une pression hydraulique précise afin de faire couler le film de liaison et de fusionner les couches en une structure composite monolithique solide.
Le guide suivant décrit le processus d'ingénierie hautement spécialisé nécessaire à la fabrication et au placage réussis d'un circuit imprimé en PTFE haute fréquence.
Résumé des considérations techniques
Pour relever avec succès les défis liés à la fabrication de circuits imprimés en PTFE, il est nécessaire d’adopter une approche globale de l’ingénierie des procédés. Chaque étape, depuis la conception CAO initiale tenant compte des différences de CTE jusqu’aux avances de perçage spécialisées, en passant par les cycles d’activation au plasma et les températures de stratification extrêmes, doit être contrôlée avec minutie. En maîtrisant les principes fondamentaux de la science des matériaux liés au polytétrafluoroéthylène, les ingénieurs en fabrication de circuits imprimés peuvent produire de manière fiable les interconnexions hautes performances et à faibles pertes requises par les technologies RF et hyperfréquences les plus exigeantes d'aujourd'hui. En savoir plus sur Circuits imprimés flexibles dynamiques : optimisation des cycles de flexion dans les appareils portables.
Foire aux questions (FAQ)
Le procédé standard de « desmear » sur FR-4 repose sur l'utilisation d'une solution alcaline de permanganate pour oxyder et dissoudre les résines époxy. Le PTFE est chimiquement inerte et totalement résistant aux oxydants puissants et aux solutions alcalines. Le permanganate n'altère pas la surface du PTFE, ce qui signifie que le cuivrage chimique appliqué par la suite n'adhérera pas, entraînant la formation de vides dans les trous métallisés.
Si ces deux méthodes permettent toutes deux d'activer efficacement la surface en PTFE en vue du placage, le traitement au plasma est nettement plus sûr et plus respectueux de l'environnement. Les agents de gravure à base de sodium sont extrêmement dangereux, très réactifs et nécessitent des procédures d'élimination coûteuses. Le plasma est un procédé sec et propre qui utilise des gaz faciles à gérer et présente des risques de sécurité nettement moindres pour le personnel de production.
Le PTFE présente un coefficient de dilatation thermique élevé, notamment dans l'axe Z (épaisseur). Lors de cycles thermiques (tels que les variations de température ambiante ou les processus de soudure), le PTFE se dilate nettement plus que le placage de cuivre à l'intérieur des trous de passage. Cette incompatibilité entre les coefficients de dilatation thermique exerce une contrainte considérable sur le cylindre en cuivre, ce qui peut entraîner une fatigue du matériau, des fissures dans le cylindre et, à terme, des circuits ouverts.
Les circuits imprimés hybrides sont conçus pour trouver un équilibre entre coût et performances. Le PTFE étant coûteux et difficile à mettre en œuvre, il n’est souvent utilisé que pour certaines couches externes ou internes spécifiques transportant des signaux RF critiques à haute fréquence. Les couches restantes, qui ne transportent généralement que des signaux d'alimentation basse fréquence ou des signaux de commande numériques, sont fabriquées à partir de FR-4, un matériau moins coûteux et facile à traiter. Cette approche nécessite des processus de fabrication complexes et séquentiels afin de gérer les propriétés des matériaux très différentes au sein d'un même circuit imprimé.
Le FEP (éthylène-propylène fluoré) et le PFA (perfluoroalcoxy) sont des fluoropolymères thermoplastiques étroitement apparentés au PTFE. Ils sont utilisés comme films de liaison (adhésifs) dans le laminage multicouche de circuits imprimés en PTFE, car ils possèdent des points de fusion légèrement inférieurs à ceux du PTFE pur tout en conservant d’excellentes caractéristiques électriques à haute fréquence. Sous l’effet de la chaleur et de la pression, ils fondent et s’écoulent pour lier entre elles les différentes couches du stratifié en PTFE sans dégrader les performances RF du circuit imprimé.