Alors que la transition mondiale vers des modes de transport durables s'accélère, la demande en véhicules électriques (VE) a connu une hausse spectaculaire. Cette évolution nécessite une infrastructure solide et étendue, notamment des chargeurs de VE à haute puissance capables d'assurer une recharge rapide et fiable afin d'apaiser l'angoisse liée à l'autonomie chez les conducteurs. Les chargeurs rapides à courant continu de niveau 3, par exemple, peuvent fournir une puissance allant de 50 kW à 350 kW, voire plus, ce qui impose d’énormes contraintes électriques et thermiques à leurs composants électroniques internes. Au cœur de ces systèmes à haute puissance se trouvent des circuits imprimés (PCB) qui doivent supporter des courants extrêmes et des températures élevées sans défaillance. Pour répondre à ces spécifications rigoureuses et exigeantes, les ingénieurs se tournent de plus en plus vers des circuits imprimés à forte teneur en cuivre.
Ce guide complet examine le rôle essentiel des circuits imprimés à haute densité de cuivre dans la gestion des défis thermiques et électriques inhérents à la conception des chargeurs de véhicules électriques, et fournit des conseils concrets pour la conception d'électronique de puissance robuste. En savoir plus sur Inspection par rayons X AXI : détection des défauts de remplissage des trous traversants et des fissures sur les corps de cylindres.
Table des matières
La nécessité d'une gestion thermique avancée dans les chargeurs de véhicules électriques
Les chargeurs pour véhicules électriques fonctionnent en convertissant le courant alternatif (CA) du réseau en courant continu (CC) adapté à la batterie du véhicule, ou en acheminant directement du courant continu haute tension. Ce processus complexe fait appel à une électronique de puissance sophistiquée, comprenant notamment des redresseurs, des onduleurs, des convertisseurs CC-CC et des composants de commutation spécialisés tels que les transistors bipolaires à grille isolée (IGBT) et les MOSFET au carbure de silicium (SiC). Lorsque des centaines d’ampères de courant traversent ces composants et les pistes des circuits imprimés qui les relient, une chaleur importante est générée en raison des pertes par résistance, un phénomène connu sous le nom d’effet Joule. En savoir plus sur Fiabilité des circuits imprimés automobiles : comprendre la différence entre les classes 3 et 3A de la norme IPC-6012.
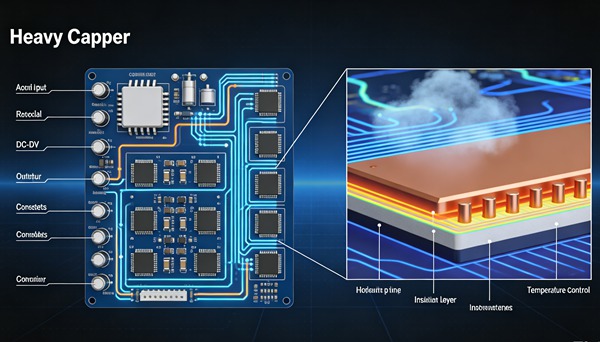
S'il n'est pas correctement géré, cet échauffement localisé peut entraîner une cascade d'effets néfastes. Les températures élevées accélèrent la dégradation des composants semi-conducteurs, réduisent la durée de vie des matériaux diélectriques et peuvent induire de fortes contraintes mécaniques en raison des différences de coefficients de dilatation thermique (CTE) au sein de l'ensemble du circuit imprimé. Ces contraintes se traduisent souvent par un délaminage, des vias fissurés ou des joints de soudure rompus, entraînant à terme une défaillance catastrophique du système. Une gestion thermique efficace ne se limite pas à une simple amélioration des performances ; il s'agit d'une exigence fondamentale pour la sécurité, la longévité et la fiabilité opérationnelle des infrastructures de recharge des véhicules électriques.
Comprendre les circuits imprimés à forte teneur en cuivre
Dans la fabrication standard de circuits imprimés, l'épaisseur du cuivre varie généralement entre 0,5 oz/ft² (environ 17,5 µm) et 2 oz/ft² (environ 70 µm). À l'inverse, un circuit imprimé à forte épaisseur de cuivre est généralement défini comme une carte utilisant des épaisseurs de cuivre allant de 3 oz/ft² (105 µm) à 20 oz/ft² (700 µm), voire plus, sur ses couches internes ou externes. Des variantes extrêmes peuvent repousser encore davantage ces limites pour des applications industrielles hautement spécialisées.
L'avantage fondamental du cuivre épais réside dans sa section transversale considérablement accrue. En augmentant l'épaisseur des pistes à la verticale, les concepteurs de schémas peuvent obtenir d'énormes capacités de transport de courant sans avoir à recourir à des pistes d'une largeur peu pratique qui occuperaient un espace précieux sur le circuit imprimé. Cette expansion verticale est cruciale dans les chargeurs modernes pour véhicules électriques, où la miniaturisation et la forte densité de puissance constituent des objectifs de conception constants et essentiels.
Principaux avantages pour les applications à haute puissance
L'intégration de cuivre épais dans la conception des circuits imprimés offre plusieurs avantages distincts qui répondent parfaitement aux défis spécifiques liés au développement des chargeurs pour véhicules électriques. En savoir plus sur Assemblage de circuits imprimés à usage médical : conformité à la norme ISO 13485 et traçabilité.
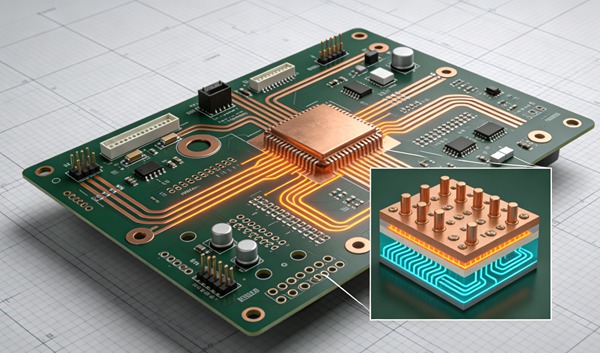
Capacité de transport de courant améliorée : l'avantage le plus immédiat et le plus évident réside dans la capacité à transporter des courants très élevés avec une chute de tension résistive minimale (pertes I²R). Cela garantit une alimentation électrique hautement efficace depuis l'interface du réseau jusqu'au connecteur du véhicule.
Dissipation thermique supérieure : le cuivre est un excellent conducteur thermique. Les couches épaisses de cuivre agissent comme des dissipateurs thermiques intégrés, évacuant efficacement l'énergie thermique des points chauds localisés générés par les composants de puissance et la répartissant uniformément sur toute la surface de la carte. Cela permet de réduire considérablement les températures de jonction des semi-conducteurs critiques.
Résistance mécanique accrue : le cuivre épais renforce considérablement l'intégrité mécanique du circuit imprimé lui-même ainsi que celle des vias métallisés (PTH) reliant les différentes couches. Cette robustesse accrue est essentielle pour les chargeurs de véhicules électriques, qui peuvent être soumis à des chocs physiques, des vibrations et des cycles thermiques extrêmes dans des environnements extérieurs difficiles.
Réduction du câblage encombrant : en acheminant les courants élevés directement à travers le circuit imprimé, les concepteurs peuvent éliminer ou réduire considérablement le recours à des barres omnibus externes encombrantes, coûteuses et difficiles à assembler, ou à des faisceaux de câbles peu pratiques, ce qui permet de rationaliser le processus de fabrication et d'améliorer la fiabilité globale du système.
Considérations relatives à la conception des circuits imprimés à forte teneur en cuivre
La conception à base de cuivre épais nécessite un changement de paradigme radical par rapport aux techniques classiques de disposition numérique ou analogique à faible consommation. Les ingénieurs doivent trouver un équilibre minutieux entre les performances électriques, la dissipation thermique et les contraintes complexes liées à la fabricabilité.
Largeur et espacement des pistes (distance de fuite et distance isolante)
Les chargeurs haute puissance pour véhicules électriques fonctionnent à des tensions dangereuses, dépassant souvent 800 V CC dans les architectures modernes. Par conséquent, le respect strict des normes relatives à la distance de fuite (le chemin le plus court entre deux parties conductrices le long de la surface de l’isolation) et à l’espace isolant (la distance la plus courte dans l’air) est obligatoire pour éviter les arcs électriques et les claquages diélectriques. Lors de la conception avec du cuivre épais, le processus de fabrication — en particulier la gravure de métal épais — entraîne une section transversale trapézoïdale des pistes en raison de l’évidement. Ce “ facteur de gravure ” doit être pris en compte dans l’implantation, ce qui nécessite un espacement minimal entre les pistes plus important que ce qui serait acceptable sur des cartes standard afin de garantir l’isolation électrique requise.
Vias thermiques et dissipateurs thermiques
Si le cuivre épais permet de dissiper efficacement la chaleur latéralement sur le circuit imprimé, le transfert vertical de la chaleur à travers le substrat FR-4 vers des mécanismes de refroidissement externes nécessite des vias thermiques. Il s’agit de trous métallisés placés stratégiquement directement sous les composants à forte puissance afin de créer un chemin à faible résistance thermique vers les plans de cuivre sous-jacents ou vers un dissipateur thermique externe. Dans certaines conceptions extrêmes, des disques de cuivre massif sont intégrés directement dans le substrat du circuit imprimé, sous les composants critiques, afin d’offrir un chemin thermique sans égal. En savoir plus sur Renforts pour circuits imprimés flexibles : choisir entre le FR4, le polyimide et l'acier inoxydable.
Choix du matériau du substrat
La chaleur extrême générée au sein des chargeurs de véhicules électriques exige des matériaux de substrat capables de résister à une exposition prolongée à des températures élevées sans se dégrader. Le FR-4 standard peut se dégrader au fil du temps dans ces conditions difficiles. Les ingénieurs doivent privilégier des matériaux à Tg (température de transition vitreuse) élevée (Tg > 170 °C) et présentant un CTE (coefficient de dilatation thermique) très faible selon l’axe Z afin d’éviter la fissuration des vias lors des cycles continus de dilatation et de contraction thermiques. Des matériaux tels que le polyimide ou des diélectriques thermoconducteurs spécialisés sont souvent indispensables pour les applications à forte teneur en cuivre dans ces environnements exigeants.
Comment concevoir un circuit imprimé en cuivre épais pour les chargeurs de véhicules électriques (guide étape par étape)
Respectez ces règles techniques.
- Définir les besoins en puissance et les profils de courant
Commencez par déterminer les courants de fonctionnement maximaux absolus et continus pour chaque réseau haute puissance de l'ensemble du système. Identifiez les courants transitoires de crête qui surviennent lors des séquences de mise sous tension ou en cas de défaut. Parallèlement, déterminez l'élévation de température maximale admissible pour les pistes du circuit imprimé ainsi que les températures de jonction maximales absolues pour tous les semi-conducteurs de puissance, en fonction de l'environnement ambiant dans lequel le chargeur fonctionne.
- Sélectionnez le poids de cuivre approprié
Utilisez des normes industrielles telles que l’IPC-2221 (Norme générique relative à la conception des cartes de circuits imprimés) ou l’IPC-2152 (Norme relative à la détermination de la capacité de transport de courant dans la conception des cartes de circuits imprimés) pour calculer la section minimale requise pour vos pistes à courant élevé. En fonction des contraintes spécifiques liées à la taille de votre carte, choisissez une épaisseur de cuivre (par exemple, 4 oz, 6 oz, 10 oz) qui vous permette d'obtenir cette section transversale requise avec des largeurs de pistes raisonnables et routables.
- Planifier l'empilement des couches
Mettez au point une structure de couches spécialisée qui positionne stratégiquement les couches de cuivre épais pour un effet optimal. Souvent, les couches externes utilisent du cuivre extrêmement épais pour relier les grandes bornes d'alimentation et dissiper la chaleur dans l'air ambiant, tandis que les couches internes peuvent utiliser du cuivre d'épaisseur modérée pour acheminer la distribution d'énergie en gros. Veillez à ce que l'épaisseur diélectrique entre les couches haute tension soit suffisante pour respecter strictement toutes les exigences d'isolation de sécurité.
- Tracer des pistes à courant élevé
Acheminez d'abord les circuits de forte puissance avant tout signal de commande sensible. Veillez à ce que ces pistes soient aussi courtes et directes que possible afin de minimiser l'inductance et la résistance parasites. Évitez totalement les angles à 90 degrés ou les angles vifs ; privilégiez plutôt des angles à 45 degrés ou des courbes douces afin d’empêcher l’encombrement du courant et la formation consécutive de points chauds localisés. Assurez-vous que les retours de masse soient solides et continus sous les nœuds de commutation haute fréquence afin de minimiser les interférences électromagnétiques (EMI).
- Mise en place de vias thermiques et de dissipateurs thermiques
Placez des réseaux denses de vias thermiques directement sous les composants générateurs de chaleur, tels que les transistors à effet de champ (FET) de puissance et les diodes à courant élevé. Veillez à ce que ces vias soient reliés de manière solide et étendue aux plans internes en cuivre épais. Si le circuit imprimé est couplé à un dissipateur thermique mécanique, concevez le placement des composants et les structures des vias thermiques de manière à ce qu’ils s’alignent de manière optimale avec la surface de contact du dissipateur thermique, et spécifiez avec soin les matériaux d’interface thermique (TIM) appropriés.
- Effectuer une simulation thermique
Avant de finaliser la conception en vue du prototypage, utilisez un logiciel de simulation thermique basé sur la dynamique des fluides computationnelle (CFD) ou l'analyse par éléments finis (FEA). Importez votre schéma de circuit imprimé finalisé ainsi que les profils de dissipation thermique des composants afin de modéliser numériquement la répartition de la température sur l'ensemble de la carte. Cette étape est absolument cruciale pour identifier d'éventuels goulots d'étranglement thermiques cachés et vérifier que l'épaisseur du cuivre, la largeur des pistes et la structure des vias sont suffisantes pour maintenir les températures bien en deçà des limites de fonctionnement sécurisées.
- Finaliser les règles de conception pour la fabricabilité
Collaborez étroitement avec le partenaire de fabrication de circuits imprimés de votre choix dès les premières étapes du cycle de conception. La gravure et la stratification du cuivre épais sont des procédés hautement spécialisés soumis à des contraintes spécifiques. Veillez à ce que votre conception respecte scrupuleusement ses directives spécifiques de conception pour la fabricabilité (DFM) concernant la largeur minimale des pistes, l’espacement minimal, les rapports d’aspect des vias et l’application d’un masque de soudure sur des pistes exceptionnellement épaisses. Adaptez votre schéma si nécessaire pour garantir des rendements de fabrication élevés et la fiabilité à long terme des cartes. Défis et considérations liés à la fabrication La production de circuits imprimés à cuivre épais est nettement plus complexe et nécessite davantage de ressources que la fabrication de cartes standard. Le principal défi réside dans le processus de gravure du cuivre. La gravure d’une épaisse couche de cuivre prend considérablement plus de temps, et la solution chimique de gravure attaque les flancs de la piste (sous-gravure) à mesure qu’elle progresse vers le bas. Il en résulte une piste physiquement plus étroite en haut qu’à la base. Les fabricants de circuits imprimés doivent recourir à des techniques de gravure hautement spécialisées et à un timing précis pour gérer ce phénomène, tandis que les concepteurs doivent prévoir des tolérances d’espacement adéquates dans leurs outils de CAO. De plus, le laminage de cartes multicouches à forte teneur en cuivre nécessite un contrôle minutieux de la dynamique d’écoulement de la résine. Les creux profonds entre les pistes de cuivre épaisses doivent être entièrement comblés par la résine préimprégnée lors du processus de pressage à haute pression afin d’éviter la formation de vides d’air. Ces vides pourraient gravement compromettre la rigidité diélectrique de la carte et entraîner la formation d’arcs électriques à haute tension. Les fabricants utilisent souvent des préimprégnés à plus forte teneur en résine et des profils thermiques de stratification fortement modifiés pour garantir une structure de carte solide, fiable et exempte de vides. Enfin, l’immense masse thermique des cartes à forte teneur en cuivre les rend notoirement difficiles à souder à l’aide de profils de refusion standard issus de la technologie de montage en surface (SMT). Les fours de refusion doivent être soigneusement configurés sur mesure pour garantir que l’ensemble de la carte atteigne la température de liquidus de la soudure sans endommager thermiquement les composants sensibles à la chaleur. Le soudage manuel des cartes à forte teneur en cuivre est pratiquement impossible sans fers à souder spécialisés de forte puissance ou sans préchauffeurs thermiques puissants. Conclusion La généralisation des véhicules électriques repose intrinsèquement sur la disponibilité de réseaux de recharge rapides, fiables et omniprésents. Les circuits imprimés à forte teneur en cuivre sont les héros méconnus de cette infrastructure vitale, fournissant l’ossature fondamentale indispensable pour gérer l’immense puissance et les charges thermiques impliquées dans la recharge rapide des véhicules électriques. En comprenant parfaitement la dynamique thermique unique en jeu, en respectant rigoureusement les principes de conception spécialisés pour les hautes puissances et en collaborant étroitement avec des partenaires de fabrication expérimentés, les ingénieurs peuvent tirer pleinement parti de la technologie du cuivre épais. Cela permet de créer des chargeurs de véhicules électriques qui sont non seulement extrêmement puissants et efficaces, mais aussi exceptionnellement sûrs et fiables pour des années de fonctionnement continu dans les environnements réels les plus exigeants.
La conception d'une carte à circuits imprimés en cuivre épaisse destinée à un chargeur de véhicule électrique est un processus hautement itératif qui exige une planification minutieuse en amont et une validation rigoureuse.
Foire aux questions (FAQ)
En règle générale, tout circuit imprimé dont les couches internes ou externes comportent des épaisseurs de cuivre supérieures à 3 onces par pied carré (oz/ft²) est classé par le secteur comme un circuit imprimé à forte épaisseur de cuivre. Dans les applications d'électronique de puissance très exigeantes, telles que les chargeurs commerciaux pour véhicules électriques, ces épaisseurs de cuivre peuvent couramment atteindre 10 oz/ft², 20 oz/ft² ou même davantage afin de supporter des intensités de courant très élevées.
Bien que des pistes plus larges puissent théoriquement transporter davantage de courant électrique, les chargeurs de véhicules électriques sont souvent soumis à des contraintes strictes en matière d’espace et de format afin de garantir une taille globale du boîtier raisonnable et un bon rapport coût-efficacité. Le cuivre épais permet aux équipes d’ingénieurs d’atteindre la capacité de transport de courant élevée requise dans un encombrement de circuit imprimé très compact, en augmentant la section transversale des pistes verticalement plutôt qu’horizontalement sur la surface de la carte.
Pas nécessairement. Bien que le cuivre massif agisse comme un dissipateur thermique interne très efficace — en évacuant rapidement l’énergie thermique des points chauds localisés et en la répartissant sur l’ensemble de la surface du circuit imprimé—, le volume considérable de chaleur généré par les composants à très haute puissance (tels que les MOSFET au SiC utilisés dans un chargeur rapide de 350 kW) nécessite généralement encore le recours à des dissipateurs thermiques métalliques externes, à des ventilateurs de refroidissement à circulation d’air forcée, voire à des systèmes sophistiqués de refroidissement par liquide, afin d’évacuer la chaleur accumulée vers l’environnement ambiant en toute sécurité.
En effet, le processus de fabrication du cuivre épais impose des tolérances de disposition spécifiques. La gravure chimique du cuivre épais entraîne inévitablement un “ sous-découpage ”, créant un profil de piste trapézoïdal nettement plus large à la base qu’au sommet. Les concepteurs doivent tenir compte de ce “ facteur de gravure ” spécifique en augmentant de manière proactive l’espacement minimal entre les pistes adjacentes. Cela garantit le respect des règles strictes de dégagement électrique requises pour les applications haute tension et permet de prévenir activement les courts-circuits potentiels pendant le fonctionnement.
Dans la grande majorité des applications à haute puissance, le FR-4 standard s'avère insuffisant. Les températures de fonctionnement constamment élevées et les cycles thermiques extrêmes caractéristiques des chargeurs de véhicules électriques à haute puissance nécessitent des matériaux de substrat avancés et renforcés. Les ingénieurs prescrivent généralement des variantes de FR-4 à Tg (température de transition vitreuse) élevée, du polyimide robuste ou des diélectriques thermoconducteurs spécialisés. Ces matériaux haut de gamme offrent une excellente stabilité thermique, une rigidité diélectrique élevée et un coefficient de dilatation thermique (CTE) étroitement contrôlé afin de prévenir activement les défaillances mécaniques telles que la délamination des couches ou la fissuration des vias tout au long de la durée de vie du produit.