Table des matières
Introduction au remplissage des espaces vides sous les boîtiers BGA et à la fiabilité des assemblages de circuits imprimés (PCBA)
À mesure que les assemblages de circuits imprimés (PCBA) continuent de se miniaturiser et d’intégrer des interconnexions à haute densité (HDI), l’utilisation de composants de type Ball Grid Array (BGA), de boîtiers à l'échelle de la puce (CSP) et de boîtiers à l'échelle de la puce au niveau de la plaquette (WLCSP) est devenue omniprésente dans le secteur de la fabrication électronique. Si ces technologies de conditionnement offrent des performances électriques supérieures, des chemins de signal plus courts et des configurations d’E/S à haute densité, elles posent également des défis mécaniques importants et complexes. La vulnérabilité structurelle fondamentale réside dans l’intégrité des joints de soudure SMT qui relient le boîtier rigide en silicium au substrat de carte de circuit imprimé FR-4 ou en polyimide, relativement souple. Pour atténuer de manière décisive ces vulnérabilités, les ingénieurs en matériel et les spécialistes de la fabrication ont recours au sous-remplissage BGA — un encapsulant époxy spécialisé et hautement sophistiqué, conçu pour combler entièrement l’espace interstitiel entre la puce du composant et le substrat de la carte, encapsulant ainsi complètement les sphères de soudure.
La fonction principale du sous-remplissage BGA est de détourner les charges structurelles et mécaniques des joints de soudure fragiles et de les répartir uniformément sur toute la surface de l’empreinte du composant. Dans les applications à haute fiabilité et critiques, telles que les modules de commande automobiles, l’avionique aérospatiale, les infrastructures de télécommunications et l’électronique industrielle renforcée, les joints de soudure non protégés sont très sensibles à la fatigue, aux microfractures et à la défaillance finale provoquées par des cycles thermiques extrêmes, des chocs mécaniques et des vibrations harmoniques continues. En couplant de manière rigide le BGA au substrat, le sous-remplissage améliore considérablement la résistance du circuit imprimé assemblé (PCBA) face à des contraintes opérationnelles extrêmes, garantissant ainsi la longévité et la fiabilité du produit final.
La physique de la défaillance des joints de soudure dans les boîtiers à haute densité
Pour bien saisir la nécessité et les principes techniques qui sous-tendent le remplissage des BGA, il faut avoir une compréhension approfondie des mécanismes de défaillance inhérents aux joints de soudure de la technologie de montage en surface (SMT), en particulier ceux impliquant des couches de matériaux distinctes présentant des propriétés thermomécaniques divergentes.
Incompatibilité des coefficients de dilatation thermique (CTE)
La menace la plus répandue et la plus inévitable pour la fiabilité des BGA est le cycle thermique. Une puce de silicium nue typique présente un coefficient de dilatation thermique (CTE) d'environ 2,6 ppm/°C. À l'inverse, un substrat de circuit imprimé FR-4 standard présente un CTE compris entre 14 et 18 ppm/°C dans le plan X-Y. Lorsque l’assemblage circuit imprimé (PCBA) subit d’importantes fluctuations de température — qu’elles soient dues à des changements de l’environnement ambiant ou à d’intenses cycles de mise sous tension/hors tension internes provenant du circuit intégré lui-même —, le substrat se dilate et se contracte à un rythme nettement plus élevé que le boîtier rigide en silicium.
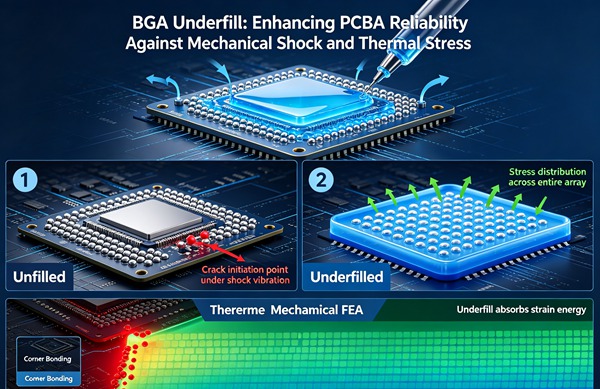
Cette forte différence de CTE génère d'immenses contraintes de cisaillement au niveau des joints de soudure reliant les deux matériaux disparates. Au fil des cycles thermiques répétés, cette énergie de déformation s’accumule, provoquant l’apparition de microfissures aux points de concentration des contraintes. Ces points de concentration des contraintes se situent généralement près de l’interface entre la pastille et la soudure ou au sein de la couche de composé intermétallique (IMC) fragile qui se forme entre la pastille de cuivre et l’alliage de soudure. À mesure que les cycles thermiques se succèdent sans relâche, ces fissures microscopiques se propagent à travers toute la masse de soudure, entraînant à terme un circuit ouvert complet et une défaillance du système. Le sous-remplissage des BGA atténue directement ce phénomène grâce à un CTE spécialement conçu pour combler l’écart entre le silicium et le FR-4, ce qui verrouille efficacement l’ensemble et supprime la contrainte de cisaillement localisée sur les bosses de soudure individuelles.
Chocs mécaniques et fatigue due aux vibrations
Au-delà des contraintes thermiques, les appareils électroniques portables modernes et les sous-ensembles automobiles sont soumis de manière répétée à des chocs mécaniques violents (par exemple, des chutes) et à des vibrations incessantes. Lors d’une chute dynamique, le circuit imprimé subit une flexion et une déformation rapides. Cette flexion dynamique génère d’importantes contraintes de traction et de compression qui peuvent facilement provoquer la rupture des joints de soudure fragiles en quelques millisecondes. Cela est particulièrement vrai pour les assemblages modernes utilisant des alliages SAC (étain-argent-cuivre) sans plomb, qui sont intrinsèquement plus rigides, plus rigides et plus fragiles que la soudure SnPb (étain-plomb) traditionnelle, plus souple. Le sous-remplissage agit comme un puissant amortisseur de chocs mécaniques et un renfort de rigidité, offrant un amortissement et une rigidité qui empêchent la flexion du circuit imprimé de se traduire directement par un cisaillement des joints de soudure.
Types de matériaux de remplissage pour les boîtiers BGA
Le choix d'un matériau de sous-remplissage adapté n'est pas arbitraire ; il dépend fortement du déroulement spécifique du processus de fabrication, de l'architecture complexe du composant et de l'environnement d'exploitation prévu. Les trois principales catégories de sous-remplissage utilisées en SMT sont les matériaux capillaires, les matériaux non fluides et les matériaux moulés.
Remplissage capillaire (CUF)
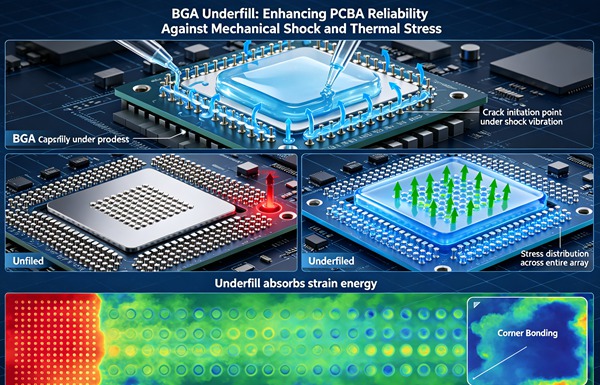
Le sous-remplissage capillaire constitue la méthode la plus répandue et la plus robuste pour l'encapsulation post-reflow dans la fabrication de produits à haute fiabilité. Le matériau — généralement une résine époxy à faible viscosité fortement chargée en silice — est déposé avec précision le long d’un ou deux bords du BGA une fois que le composant a été soudé avec succès sur le circuit imprimé et a passé l’inspection initiale. Grâce à l’action capillaire naturelle, la résine liquide est aspirée avec force sous le composant, s’écoulant sans heurts entre les billes de soudure densément disposées jusqu’à ce qu’elle ressorte du côté opposé. Cela forme une couche d’encapsulation continue et un filet structurel essentiel tout autour du périmètre du boîtier. Ce procédé repose en grande partie sur la dynamique de la tension superficielle et sur un chauffage précis du substrat afin de maintenir une viscosité d’écoulement optimale.
Sous-remplissage sans écoulement (NUF)
Le sous-remplissage sans écoulement (NUF) est intégré directement dans le processus principal d’assemblage SMT, ce qui élimine la nécessité d’une étape secondaire coûteuse de dosage après refusion. Le NUF est généralement appliqué sous forme de gouttelette hautement visqueuse et dosée avec précision, directement sur l’empreinte du plot BGA sur le circuit imprimé nu, avant l’opération de placement. Le composant BGA est ensuite enfoncé dans le sous-remplissage. Au cours du cycle standard du four de refusion, le NUF agit à la fois comme un agent de flux actif — réduisant les oxydes présents sur les billes de soudure et les pastilles du circuit imprimé afin de faciliter une liaison métallurgique adéquate — et comme un encapsulant robuste qui se thermodurcit et durcit à mesure que la soudure se solidifie. Si le NUF rationalise considérablement la fabrication, il ne présente souvent pas la teneur en charge extrêmement élevée du CUF, ce qui le rend légèrement moins efficace pour optimiser la réduction du CTE. En savoir plus sur Réduction de la diaphonie : techniques de routage avancées pour minimiser les interférences NEXT et FEXT dans les circuits imprimés à haute vitesse.
Remplissage sous moulage (MUF)
Le sous-remplissage moulé est principalement utilisé dans les boîtiers de semi-conducteurs avancés et ultra-denses, tels que les « System-in-Package » (SiP), les modules d’intégration hétérogènes et les empilements de mémoire avancés. Dans les procédés MUF, un composé de moulage solide ou très visqueux est injecté de force dans les cavités microscopiques sous une chaleur et une pression extrêmes, encapsulant simultanément la puce interne et les interconnexions BGA. Cela offre une rigidité structurelle et une protection environnementale maximales, mais cette technique est généralement limitée à la phase de fabrication au niveau des composants plutôt qu’à la phase d’assemblage PCBA au niveau de la carte.
Principales propriétés des matériaux d'underfill
Pour choisir le sous-remplissage approprié, il est nécessaire d'étudier en profondeur ses propriétés rhéologiques et thermomécaniques spécifiques. Le choix d'une formulation de sous-remplissage incompatible peut en effet provoquer une rupture prématurée sous contrainte, au lieu de la prévenir.
Température de transition vitreuse (Tg)
La température de transition vitreuse (Tg) correspond au seuil thermique critique à partir duquel la matrice polymère de l’underfill passe d’un état rigide et vitreux à un état plus souple, plus malléable et caoutchouteux. En dessous de la Tg, l’underfill présente un faible CTE et un module de rupture exceptionnellement élevé, ce qui permet de maintenir efficacement le BGA en place. Au-dessus de la Tg, le CTE du matériau augmente considérablement et son module de flexion diminue. Pour une fiabilité maximale, la Tg du sous-remplissage devrait idéalement être supérieure à la température maximale de fonctionnement en continu du circuit imprimé assemblé (PCBA), garantissant ainsi que le matériau reste dans son état rigide et hautement protecteur tout au long du cycle de vie du produit. En savoir plus sur Technologie M-SAP : atteindre une largeur de ligne et un espacement inférieurs à 25 microns pour l'électronique de nouvelle génération.
Coefficient de dilatation thermique (CTE)
Comme nous l’avons déjà évoqué, il est primordial de combler efficacement l’écart de CTE. Une formulation d’underfill idéale présentera un CTE très proche de celui des joints de soudure eux-mêmes (généralement entre 20 et 25 ppm/°C) afin d’empêcher l’underfill durci d’exercer une contrainte indépendante et destructrice sur les bosses fragiles. Les fabricants de produits chimiques atteignent ces valeurs cibles précises de CTE en mélangeant la résine époxy liquide de base avec des charges de silice sphériques microscopiques.
Module d'Young
Le module de Young détermine la rigidité et la fermeté de l'underfill une fois complètement durci. Un underfill à module élevé (rigide) offre une excellente protection contre la fatigue thermique en assurant un couplage solide entre le composant et le circuit imprimé. Cependant, si ce module est excessivement élevé, il peut transmettre une contrainte mécanique trop importante aux couches diélectriques « low-k » très fragiles situées à l’intérieur même de la puce de silicium, entraînant des fissures catastrophiques de la puce ou un décollement des couches. La conception d’un module correct et équilibré constitue un problème d’optimisation complexe pour les scientifiques spécialisés dans les matériaux.
Viscosité et teneur en charges
La viscosité détermine précisément l’efficacité avec laquelle un sous-remplissage capillaire s’écoulera sous un composant à pas serré et à faible dégagement. Une forte teneur en charge (atteignant souvent 60 à 70% en poids) est absolument nécessaire pour réduire le CTE et augmenter le module de rigidité. Cependant, l’ajout de charges rigides augmente considérablement la viscosité du fluide et ralentit la vitesse d’écoulement capillaire. Les sous-remplissages modernes de pointe utilisent des sphères de silice submicroniques et des modificateurs de rhéologie chimiques spécialisés pour atteindre des densités de charge élevées tout en conservant des caractéristiques d’écoulement adaptées aux pas de bosses ultra-fins pouvant descendre jusqu’à 100 microns.
Comment appliquer un sous-remplissage capillaire pour BGA (guide étape par étape)
Respectez ces règles techniques. En savoir plus sur Laminage séquentiel : maîtriser le processus de fabrication des cartes HDI, quelle que soit le nombre de couches.
- Préparation de la planche et préchauffage
Le circuit imprimé assemblé (PCBA) doit être soigneusement nettoyé ou, à défaut, un système de flux « no-clean » strictement compatible doit être utilisé, car les résidus de flux n’ayant pas réagi peuvent entraver considérablement l’écoulement capillaire et réduire drastiquement l’adhérence chimique. L’ensemble complet est ensuite transféré sur un plateau chauffant ou dans une zone de chauffage en ligne. Le préchauffage du substrat à une température très précise (généralement comprise entre 70 °C et 100 °C) est essentiel pour réduire artificiellement la viscosité de la résine de sous-remplissage, ce qui lui permet de s'écouler rapidement et uniformément sous le boîtier sans déclencher une polymérisation prématurée.
- Dosage précis
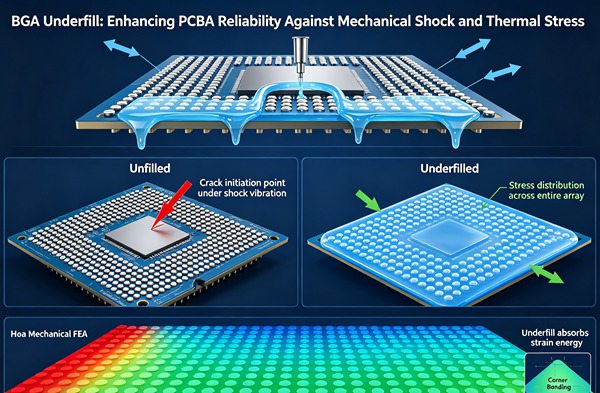
À l’aide d’équipements automatisés de pointe pour la distribution de fluides, équipés de pompes à vis sans fin spécialisées ou de vannes d’injection à grande vitesse, un volume précis et micro-calculé de sous-remplissage est déposé le long d’un bord (motif en L ou en I) du BGA. L'aiguille de distribution doit être positionnée avec une grande précision sur l'axe Z afin de garantir que le matériau entre en contact avec le bord du composant, déclenchant ainsi l'effet capillaire essentiel, sans entrer en collision physique avec la puce ni contaminer les microcomposants adjacents.
- Temps d'attente de l'écoulement capillaire
Une fois le fluide déposé, l’ensemble est maintenu en permanence à la température de préchauffage afin de permettre à l’action capillaire naturelle d’aspirer progressivement et entièrement le fluide sous la matrice du boîtier. La durée nécessaire dépend fortement des dimensions des composants, de la densité de disposition des bosses, de la hauteur de l’espace libre sur l’axe Z et de la viscosité spécifique du matériau. Si cette étape critique est précipitée, cela entraînera inévitablement la formation de poches d’air (vides) sous la puce, qui peuvent se dilater violemment lors des cycles thermiques suivants et provoquer l’extrusion des joints de soudure ou le délaminage des composants.
- Inspection des filets
Une fois le remplissage considéré comme terminé, le sous-remplissage doit déborder des côtés opposés du composant, formant ainsi un filet continu et parfaitement concave. Ce filet assure un soutien structurel essentiel contre les chocs mécaniques violents. Une inspection optique automatisée (AOI) ou une inspection visuelle manuelle à fort grossissement est utilisée pour vérifier que le filet est complet et uniforme, sans débordement excessif de matière sur les pastilles environnantes.
- Durcissement thermique
Le circuit imprimé entièrement sous-rempli est ensuite transféré avec précaution dans un four à convection par lots ou dans un four de durcissement en ligne. L'ensemble est soumis à un profil thermique strictement contrôlé (par exemple, 150 °C pendant 30 à 45 minutes) afin de réticuler solidement les chaînes polymères complexes et de durcir l'époxy jusqu'à son état final. Une attention particulière doit être portée à la vitesse de montée en température afin d’éviter le dégazage rapide de tout composé volatil piégé, susceptible de former des vides microscopiques internes au sein de la matrice entièrement durcie.
Une méthodologie d'application adéquate est tout aussi cruciale que le choix des matériaux eux-mêmes. Des paramètres de traitement inadaptés peuvent facilement entraîner la formation de vides importants, une couverture incomplète des composants et une incompatibilité avec le flux, ce qui annule complètement les avantages escomptés du sous-remplissage.
Analyse des défauts et essais de fiabilité
Après l'application, un contrôle qualité rigoureux est nécessaire pour valider le processus de sous-remplissage. Le défaut le plus courant est la formation de vides. Ces vides agissent comme de puissants concentrateurs de contraintes. Si un vide vient à englober une bosse de soudure, le joint non soutenu est extrêmement vulnérable à la fatigue, et la pénétration d'humidité dans le vide peut entraîner de la corrosion.
La couche de remplissage étant dissimulée sous le circuit intégré, il est impossible de la contrôler visuellement. Les ingénieurs ont donc recours à la microscopie acoustique à balayage (C-SAM) pour obtenir une image non destructive de cette couche. La technique C-SAM utilise des ondes ultrasonores à haute fréquence pour détecter les variations de densité du matériau, ce qui permet de mettre clairement en évidence les poches d'air emprisonnées ou les zones de délamination. En savoir plus sur Compensation de l'asymétrie : gestion de l'effet d'entrelacement des fibres (FWE) et alignement des longueurs pour le PCIe Gen 6.
Pour la validation finale du produit, les assemblages avec sous-remplissage sont soumis à des essais de fiabilité rigoureux, conformément aux normes JEDEC. Ces essais comprennent notamment des tests de choc thermique (par exemple, des cycles rapides entre -40 °C et +125 °C) et des tests de chute hautement accélérés visant à simuler les chocs rencontrés en conditions réelles, afin de garantir que le sous-remplissage répond aux critères de durée de vie requis.
Considérations avancées : possibilité de retouche et compatibilité avec les flux
Historiquement, l’application réussie d’un underfill impliquait que le BGA soit collé de manière permanente et irréversible au circuit imprimé, rendant ainsi physiquement impossible toute retouche après assemblage. Si un composant échouait au test, l’ensemble du circuit imprimé assemblé (PCBA), très coûteux, devait être mis au rebut. Aujourd’hui, les fabricants de produits chimiques ont réussi à mettre au point des sous-remplissages avancés pouvant être retravaillés thermiquement. Ces matériaux sont spécialement conçus pour se dégrader intentionnellement et perdre leur pouvoir adhésif lorsqu’ils sont soumis à des températures nettement supérieures aux profils de refusion SMT normaux (par exemple, 220 °C – 260 °C). Au cours d’un cycle de retouche, une chaleur localisée et hautement contrôlée est appliquée, ce qui permet de soulever délicatement le composant défectueux et de racler mécaniquement ou de dissoudre chimiquement le sous-remplissage dégradé résiduel des pastilles en cuivre du circuit imprimé.
Un autre aspect absolument essentiel à prendre en compte est la compatibilité des flux. Lorsqu'on utilise un procédé SMT standard « no-clean », des résidus de flux inoffensifs persistent autour des joints de soudure immédiatement après la refusion. Cependant, si la composition chimique spécifique du sous-remplissage est incompatible avec celle de ces résidus de flux, cela peut entraîner une mauvaise adhérence au niveau des interfaces microscopiques, un délaminage localisé au fil du temps, voire de graves problèmes d’électromigration (croissance de dendrites). Des essais empiriques approfondis de fiabilité et une qualification de compatibilité sont nécessaires pour garantir que le sous-remplissage encapsule proprement les résidus de flux sans aucune interaction chimique néfaste à long terme.
Foire aux questions (FAQ)
Le sous-remplissage capillaire est appliqué de manière dynamique une fois le processus de refusion SMT terminé ; il repose en grande partie sur la chaleur externe et l’action capillaire naturelle pour s’écouler uniformément sous un composant entièrement soudé. Le sous-remplissage non fluide est déposé directement sur le circuit imprimé nu avant le placement des composants ; il agit à la fois comme un flux actif facilitant le soudage et comme un encapsulant structurel qui durcit simultanément pendant le processus standard de refusion de la soudure. Les sous-remplissages capillaires offrent généralement une protection thermomécanique supérieure et durable grâce à leur teneur en silice nettement plus élevée.
Oui, mais uniquement si un « underfill réusinable » spécialement formulé a été utilisé intentionnellement lors de l’assemblage d’origine. Ces résines époxy hautement techniques sont conçues pour se décomposer physiquement et se détacher à des températures extrêmement élevées, ce qui permet de retirer le composant avec précaution et de préparer l’emplacement pour un nouveau circuit intégré. Les sous-remplissages standard, hautement réticulés et non réutilisables, rendent en effet le BGA totalement permanent ; toute tentative de réusinage déchirera presque à coup sûr les délicates pastilles de cuivre directement du substrat du circuit imprimé.
Le fabricant ajoute des charges (généralement des sphères microscopiques de silice) afin de réduire considérablement le coefficient de dilatation thermique (CTE) et d’augmenter de manière significative le module de Young de l’underfill, ce qui améliore fondamentalement sa capacité à protéger les joints SMT contre les cycles thermiques extrêmes. Cependant, une teneur élevée en charge augmente intrinsèquement la viscosité de base de la résine non durcie, ce qui peut entraver considérablement l'écoulement capillaire et rendre son utilisation extrêmement difficile sur des composants à pas étroit et à faible hauteur de montage.
La formation de vides (bulles d’air piégées dans l’époxy durci) peut être due à des schémas d’application inappropriés (piégeant l’air avant qu’il ne puisse s’échapper), à un préchauffage insuffisant du substrat, au dégazage du flux pendant le cycle de durcissement ou à un durcissement trop rapide du matériau. Les vides sont extrêmement dangereux car ils constituent des points de concentration des contraintes. Si un vide se trouve à proximité immédiate d’une bosse de soudure, l’air qui se dilate au cours d’un cycle thermique peut exercer une pression physique intense sur le joint, entraînant une rupture mécanique prématurée ou l’extrusion forcée de la soudure dans l’espace vide.
Non. L'underfill est généralement réservé aux BGA à pas fin, aux WLCSP (Wafer-Level Chip Scale Packages) fragiles, aux composants très massifs ou aux assemblages fonctionnant dans des environnements particulièrement hostiles, soumis à d'importants cycles thermiques ou à des vibrations incessantes. Les BGA à pas standard utilisés dans des environnements grand public cléments et contrôlés ne nécessitent souvent pas de sous-remplissage, car les joints de soudure possèdent eux-mêmes une souplesse inhérente suffisante pour résister aux contraintes thermomécaniques mineures et quotidiennes.