Table des matières
Introduction à la technologie « Press-Fit »
Dans le domaine exigeant de l’assemblage de circuits imprimés (PCBA), les ingénieurs recherchent en permanence des méthodes pour améliorer la fiabilité, réduire les coûts de fabrication et optimiser les performances des systèmes électroniques. La technologie d’emboîtement à pression s’est imposée comme un pilier essentiel pour la création d’interconnexions robustes et sans soudure dans des applications à haute fiabilité, allant de l’électronique automobile aux infrastructures de télécommunications. Contrairement à la technologie traditionnelle à trous traversants (THT) ou à la technologie de montage en surface (SMT), qui reposent sur des alliages de soudure pour établir des liaisons électriques et mécaniques, les connecteurs à emboîtement par pression utilisent la déformation mécanique pour obtenir une interface étanche au gaz et hautement conductrice.
Il est essentiel pour tout ingénieur en matériel informatique ou concepteur de circuits imprimés de bien comprendre le fonctionnement des connecteurs à emboîtement par pression ainsi que les tolérances de fabrication très strictes qu'ils imposent aux circuits imprimés. Cet article explore les principes de la technologie d'emboîtement par pression, le rôle crucial des tolérances des trous des circuits imprimés, les considérations relatives au placage, ainsi que les avantages liés à l'adoption d'interconnexions sans soudure dans les assemblages électroniques modernes.
Le fonctionnement des connecteurs à emboîtement serré
À la base, un connecteur à emboîtement se compose de broches (ou bornes) conçues pour être insérées dans des trous métallisés (PTH) d’un circuit imprimé. La broche comporte une section souple — ressemblant souvent à un chas d’aiguille, à un “ C ” ou à un renflement localisé — dont le diamètre est légèrement supérieur à celui du trou métallisé.
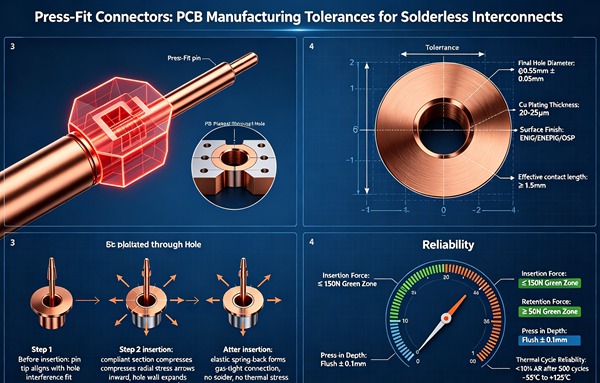
Au cours du processus d’insertion, un outillage spécialisé applique une force contrôlée pour enfoncer la broche du connecteur dans le trou. À mesure que la broche pénètre dans le trou métallisé, la section souple se comprime de manière élastique et plastique. Cette déformation exerce une force normale continue contre les parois du trou métallisé. Le frottement et la pression qui en résultent éliminent les oxydes ou les contaminants présents sur les surfaces en contact, créant ainsi une “ soudure à froid ” ou une connexion étanche aux gaz.
Ce joint étanche au gaz résiste à l'humidité, aux gaz corrosifs et aux contaminants environnementaux, garantissant ainsi une stabilité électrique à long terme. De plus, l'absence de soudure élimine les risques de contraintes thermiques lors de l'assemblage, de formation de ponts électriques, de joints de soudure froids et de fragilisation intermétallique, ce qui rend les connexions par emboîtement à la presse exceptionnellement résistantes dans les environnements soumis à de fortes vibrations et à des températures élevées.
L'importance des tolérances dans la fabrication des circuits imprimés
La fiabilité d'une connexion par emboîtement à la presse repose entièrement sur l'interaction mécanique précise entre la broche souple et le trou métallisé. Par conséquent, les tolérances de fabrication des circuits imprimés constituent le facteur le plus critique pour la réussite de la technologie d'emboîtement à la presse. Si le trou est trop grand, la broche ne générera pas une force normale suffisante, ce qui entraînera une connexion lâche, une résistance de contact accrue et, à terme, une défaillance. À l'inverse, si le trou est trop petit, la force d'insertion sera excessive, ce qui risque de déformer la broche, d'endommager le placage ou de provoquer la délamination des substrats du circuit imprimé.
Pour obtenir un équilibre optimal, les ingénieurs doivent respecter scrupuleusement les tolérances spécifiées par le fabricant du connecteur concernant la taille du trou fini (FHS) et la taille du trou percé (DHS).
Tolérances relatives à la cote finale du trou (FHS)
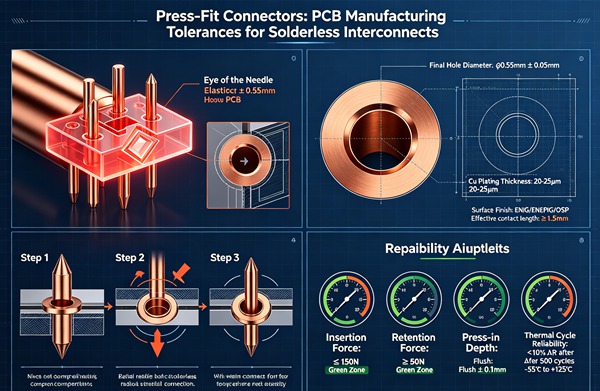
La taille finale du trou correspond au diamètre final du trou traversant (PTH) une fois tous les processus de placage terminés. Pour les applications à emboîtement à la presse, la tolérance du diamètre final du trou (FHS) est généralement très serrée, souvent spécifiée entre ±0,05 mm (±2 mils) voire ±0,025 mm (±1 mil) pour les connecteurs à haute densité.
Le maintien de ce niveau de précision nécessite un processus de fabrication de circuits imprimés hautement contrôlé. Les fabricants doivent tenir compte de l'épaisseur du placage de cuivre, ainsi que des finitions de surface (telles que l'ENIG, l'étamage par immersion ou le HASL), lorsqu'ils déterminent le diamètre initial de perçage.
Diamètre du trou percé (DHS) et épaisseur du revêtement
La taille du trou percé correspond au diamètre du trou pratiqué dans le substrat FR-4 nu (ou tout autre diélectrique) avant toute opération de placage. La relation entre le DHS, l'épaisseur de placage et le FHS est donnée par :
FHS = DHS – (2 × épaisseur totale du revêtement)
Pour les alésages à ajustement serré, l'épaisseur du placage de cuivre dans le corps de l'alésage est généralement comprise entre 25 µm et 50 µm (1 à 2 mils). Cette couche de cuivre résistante assure l'intégrité structurelle nécessaire pour supporter les forces d'insertion sans se déchirer ni se fissurer.
Les fabricants doivent contrôler minutieusement le processus de perçage afin de réduire au minimum le faux-rond, les traces de perçage et la rugosité de surface à l'intérieur du trou. L'utilisation de forets en carbure de haute qualité et le réglage optimal des vitesses d'avance et de rotation sont essentiels pour obtenir des trous lisses et parfaitement cylindriques, garantissant ainsi une répartition uniforme du revêtement.
Finitions de surface pour les interconnexions par emboîtement à la presse
Le traitement de surface appliqué au trou traversant (PTH) a une incidence significative sur la force d'insertion, la qualité de la soudure à froid et la fiabilité à long terme de la connexion par emboîtement. Le choix d'un traitement de surface approprié nécessite d'évaluer les exigences spécifiques de l'application et le matériau du connecteur.
Étain d'immersion (ImSn)
L'étamage par immersion est largement considéré comme la finition de surface optimale pour les applications d'assemblage par emboîtement à la presse, en particulier dans les secteurs de l'automobile et des télécommunications. L'étain offre un excellent pouvoir lubrifiant, ce qui réduit la force d'insertion nécessaire et minimise l'usure de la broche. De plus, l'étain se déforme facilement sous la pression, ce qui facilite la création d'une zone de contact étendue et hautement conductrice. L'épaisseur caractéristique de l'ImSn est généralement comprise entre 0,8 µm et 1,2 µm.
Nickelage chimique suivi d'un placage à l'or par immersion (ENIG)
L'ENIG offre une résistance supérieure à la corrosion et une surface très lisse, ce qui en fait un revêtement très prisé pour les cartes à haute fiabilité. Cependant, le nickel est un métal dur, ce qui augmente la force d'insertion par rapport à l'étain. Les ingénieurs qui utilisent l'ENIG doivent s'assurer que leur équipement d'insertion par pression est capable de fournir la force nécessaire sans endommager le circuit imprimé ni le connecteur. La finition ENIG type se compose de 3 à 6 µm de nickel et de 0,05 à 0,12 µm d'or.
Mise à niveau de la soudure à l'air chaud (HASL)
Le procédé HASL et le procédé HASL sans plomb ne sont généralement pas recommandés pour les connecteurs à emboîtement par pression. Le procédé HASL génère une topographie irrégulière à l'intérieur du trou traversant, ce qui rend pratiquement impossible le respect des tolérances strictes requises pour les connecteurs FHS. Cette surface irrégulière peut entraîner des forces d'insertion variables et des connexions peu fiables. En savoir plus sur Optimisation du chemin de retour : conception de plans de référence solides pour l'intégrité du signal à haute fréquence.
Conservateur de soudabilité organique (OSP)
Le traitement OSP forme un mince revêtement organique qui protège le cuivre contre l'oxydation. Bien que le traitement OSP puisse être utilisé pour des applications à emboîtement à la presse, il nécessite une manipulation minutieuse. Le processus d'insertion endommage facilement la couche OSP, établissant ainsi un contact direct avec le cuivre sous-jacent. Cependant, le traitement OSP n'offre aucune propriété lubrifiante, ce qui implique que des forces d'insertion plus importantes sont nécessaires. En savoir plus sur Perçage en retrait : élimination de la réflexion du signal grâce à un perçage en retrait à profondeur contrôlée avec précision.
Avantages des interconnexions sans soudure
L'adoption de la technologie d'assemblage par emboîtement s'explique par plusieurs avantages techniques et de fabrication indéniables par rapport aux connexions soudées traditionnelles.
Élimination des contraintes thermiques
Les procédés de soudage, en particulier le soudage à la vague et le soudage sélectif, soumettent le circuit imprimé à des variations thermiques extrêmes. Ce choc thermique peut provoquer un gauchissement, endommager les composants sensibles et compromettre l'intégrité des cartes multicouches. L'insertion par emboîtement est un procédé purement mécanique, réalisé à température ambiante, qui élimine totalement les contraintes thermiques sur l'assemblage.
Une fiabilité inégalée
L'interface étanche au gaz d'un raccordement par emboîtement résiste aux modes de défaillance courants associés aux joints soudés, tels que le soudage à froid, la formation de vides, le piégeage de flux et les fissures de fatigue causées par des incompatibilités entre les coefficients de dilatation thermique (CDT). Les connecteurs à emboîtement sont particulièrement adaptés aux environnements soumis à des chocs, des vibrations et des cycles thermiques intenses. En savoir plus sur Compensation de l'asymétrie : gestion de l'effet d'entrelacement des fibres (FWE) et alignement des longueurs pour le PCIe Gen 6.
Efficacité de l'assemblage
La technologie d'insertion à pression rationalise le processus de fabrication des circuits imprimés assemblés (PCBA). Elle permet d'éliminer l'impression de pâte à souder, le profilage de refusion, les réglages de soudage à la vague et les opérations de nettoyage post-assemblage. Cette réduction du nombre d'étapes du processus se traduit par une baisse des coûts de fabrication, une augmentation du débit et un meilleur rendement global. En savoir plus sur Composants embarqués : miniaturisation des appareils IoT grâce aux composants embarqués sur circuits imprimés.
Compatibilité avec l'assemblage double face
Dans les assemblages complexes où les composants sont disposés de manière très dense des deux côtés du circuit imprimé, le passage de celui-ci dans une machine à souder à la vague pour les composants THT peut s'avérer très problématique. Les connecteurs à emboîtement peuvent être insérés une fois que tous les composants SMT ont été soumis au refusionnement des deux côtés, ce qui simplifie considérablement la séquence d'assemblage.
Réparabilité
Bien que les connexions par emboîtement soient extrêmement solides, des outils spécialisés permettent de retirer et de remplacer en toute sécurité les broches ou connecteurs endommagés sans avoir recours à la chaleur. Cela évite tout dommage thermique à la zone environnante du circuit imprimé, un risque courant lors du dessoudage de composants THT.
Comment mettre en œuvre la technologie « press-fit » (guide étape par étape)
Respectez ces règles techniques.
- Sélectionnez le connecteur approprié
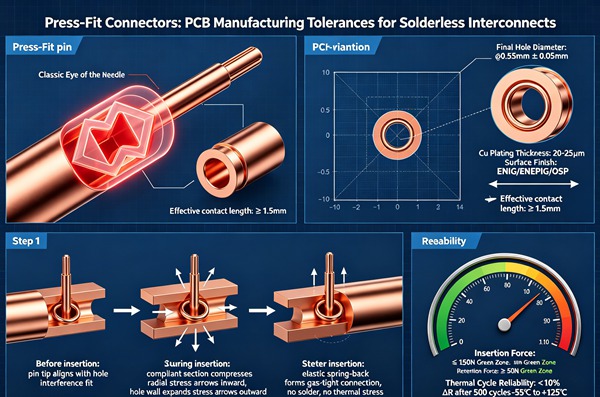
Commencez par identifier un connecteur à emboîtement qui réponde aux exigences électriques (courant, tension, intégrité du signal) et environnementales de votre application. Évaluez la conception des broches (par exemple, type « œil d'aiguille ») ainsi que les paramètres de force d'insertion spécifiés par le fabricant.
- Définir les spécifications des trous des circuits imprimés
Consultez la fiche technique du fabricant du connecteur afin de déterminer le diamètre exact du trou fini (FHS) et la tolérance requise. En règle générale, la tolérance est de ±0,05 mm. Indiquez clairement cette exigence sur le plan de fabrication.
- Préciser l'épaisseur du revêtement
Veillez à ce que les instructions de fabrication précisent l'épaisseur de placage de cuivre requise dans le corps du trou, généralement comprise entre 25 µm et 50 µm. Ceci est essentiel pour résister aux contraintes mécaniques liées à l'insertion.
- Choisissez la finition de surface
Choisissez une finition de surface compatible avec la technologie d'assemblage par emboîtement. L'étamage par immersion (ImSn) est vivement recommandé pour son pouvoir lubrifiant, tandis que le procédé ENIG convient aux applications exigeant une fiabilité élevée. Interdisez formellement l'utilisation du procédé HASL pour les trous destinés à l'assemblage par emboîtement.
- Concevoir l'empreinte du circuit imprimé
Créez l'empreinte du circuit imprimé conformément aux recommandations du fabricant. Veillez à ce que la taille de l'anneau soit suffisante pour éviter toute rupture lors du perçage et pour assurer un soutien structurel lors de l'insertion des broches.
- Communiquer avec le fabricant
Faites part de vos exigences de conception au fabricant de circuits imprimés dès le début du processus. Vérifiez qu’il est en mesure de respecter les tolérances strictes en matière de perçage et de placage requises pour la norme FHS spécifiée.
- Planifier le processus d'assemblage
Assurez-vous, en concertation avec le fabricant sous contrat (CM) ou le site d'assemblage, qu'ils disposent de l'équipement d'insertion par emboîtement à la presse approprié. L'outillage doit maintenir correctement le circuit imprimé afin d'éviter toute flexion et d'appliquer une force contrôlée et perpendiculaire pour enfoncer complètement le connecteur.
Pour intégrer avec succès des connecteurs à emboîtement à force dans la conception d'un circuit imprimé, il faut adopter une approche systématique, depuis la saisie initiale du schéma jusqu'à l'assemblage final.
Bonnes pratiques pour l'assemblage par emboîtement à la presse
L'insertion physique des connecteurs à emboîtement serré est un processus exigeant qui nécessite un équipement spécialisé et une mise en place minutieuse.
Outillage et assistance : Le circuit imprimé doit être soutenu de manière uniforme par le dessous à l'aide d'un dispositif de fixation sur mesure ou d'une enclume. Cela permet d'éviter tout gauchissement de la carte ou toute fracture de contrainte localisée lors de l'insertion. L'outillage supérieur, ou “ bloc de presse ”, doit répartir la force de manière homogène sur l'ensemble du corps du connecteur, afin de garantir que les broches pénètrent dans les trous de manière parfaitement perpendiculaire à la surface de la carte.
Surveillance de la force : Les équipements modernes d'insertion par pression utilisent un système de surveillance continue de la force et de la distance. Le système mesure la force appliquée à chaque incrément de profondeur d'insertion. Ces données génèrent une courbe caractéristique qui est comparée à des limites acceptables prédéfinies. Si la force d’insertion est trop faible (ce qui indique un alésage trop grand) ou trop élevée (ce qui indique un alésage trop petit ou une goupille mal alignée), la machine alerte l’opérateur, empêchant ainsi les assemblages défectueux de passer à l’étape suivante.
Entretoises à goupille et logement : Les connecteurs doivent être enfoncés jusqu'à atteindre la profondeur d'enfoncement spécifiée par le fabricant. Un enfoncement excessif peut endommager la surface du circuit imprimé et le boîtier du connecteur, tandis qu'un enfoncement insuffisant compromet la connexion électrique et la stabilité mécanique du composant.
Foire aux questions (FAQ)
Oui, mais avec des réserves importantes. Les circuits flexibles ne disposent généralement pas de la rigidité nécessaire pour résister aux forces d'insertion. L'utilisation de connecteurs à emboîtement sur des circuits flexibles (FPC) nécessite généralement l'ajout de renforts (tels que des couches épaisses de FR-4 ou de polyimide) localisés autour de la zone du connecteur afin d'assurer un soutien mécanique.
Oui. Il existe des outils d'extraction spécialisés permettant de retirer les broches emboîtées à la presse ou des connecteurs entiers du circuit imprimé sans endommager les trous métallisés. Une fois le connecteur retiré, il est généralement possible d'en insérer un nouveau dans les mêmes trous, bien que les fabricants de connecteurs recommandent généralement de ne pas dépasser deux ou trois cycles d'insertion par trou afin de garantir l'intégrité du revêtement.
Les essais de fiabilité impliquent généralement des essais de résistance aux contraintes environnementales (ESS). Ceux-ci comprennent les cycles thermiques, les essais de chaleur humide et les essais de vibrations aléatoires. Après cette exposition environnementale, la résistance de contact de l'assemblage par emboîtement est mesurée. Une augmentation de la résistance de contact au-delà d'un seuil spécifié (par exemple, une variation supérieure à 10 milliohms) indique une dégradation de l'étanchéité aux gaz.
Le procédé de nivellement de la soudure à l'air chaud (HASL) entraîne une répartition inégale de la soudure à l'intérieur du trou, ce qui se traduit souvent par une forme en goutte d'eau ou par des épaisseurs variables. Cette topographie irrégulière ne permet pas de garantir le respect des tolérances diamétrales strictes (souvent de ±0,05 mm) requises pour un emboîtement par pression cohérent et fiable.
La « tête d'aiguille » est le modèle de broche flexible le plus couramment utilisé dans les connecteurs à emboîtement serré. Le centre de la broche est fendu et courbé vers l'extérieur, ce qui lui donne l'aspect d'un chas d'aiguille. Lors de l'insertion, les parties courbées se compriment vers l'intérieur, générant ainsi la force normale continue nécessaire à une connexion étanche au gaz tout en compensant les légères variations du diamètre du trou.