Innehållsförteckning
Introduktion till presspassningsteknik
Inom det krävande området för montering av kretskort (PCBA) söker ingenjörer ständigt efter metoder för att förbättra tillförlitligheten, sänka tillverkningskostnaderna och höja prestandan hos elektroniska system. Pressfit-tekniken har blivit en hörnsten för att skapa robusta, lödfria anslutningar i tillämpningar med höga tillförlitlighetskrav, allt från fordonselektronik till telekommunikationsinfrastruktur. Till skillnad från traditionell genomgående hålteknik (THT) eller ytmonteringsteknik (SMT), som förlitar sig på lödlegeringar för att skapa elektriska och mekaniska förbindelser, utnyttjar presspassningskontakter mekanisk deformation för att uppnå ett gastätt och högledande gränssnitt.
Att förstå hur presspassningskontakter fungerar och de strikta toleranserna vid tillverkning av kretskort som krävs är avgörande för alla hårdvaruingenjörer och kretskortskonstruktörer. Denna artikel behandlar principerna bakom presspassningstekniken, den avgörande rollen som toleranserna för hålen i kretskortet spelar, överväganden kring ytbehandling samt fördelarna med att använda lödfria anslutningar i moderna elektroniska enheter.
Hur presspassningskontakter fungerar
I grunden består en presspassad kontakt av stift (eller anslutningsplintar) som är utformade för att sättas in i pläterade genomgående hål (PTH) på ett kretskort. Stiftet har en flexibel del – som ofta liknar ett nålsöga, en ”C”-form eller en lokal utbuktning – som är något större än diametern på det pläterade genomgående hålet.
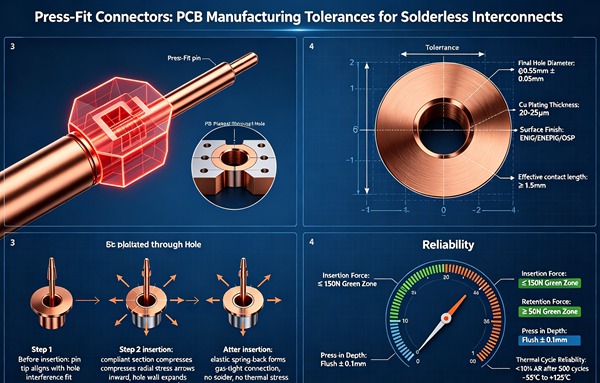
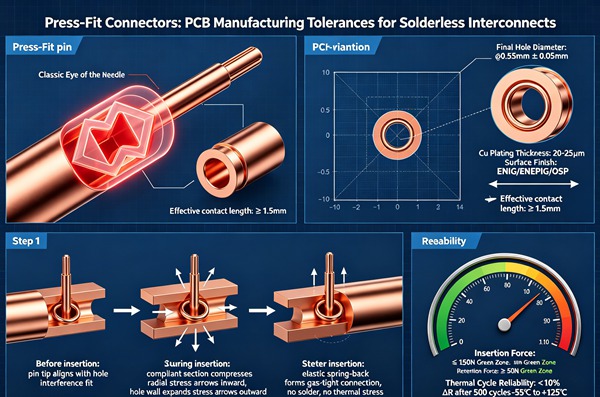
Under insättningsprocessen utövar specialverktyg en kontrollerad kraft för att pressa kontaktstiftet in i hålet. När stiftet tränger in i det pläterade genomgående hålet komprimeras den eftergivliga delen både elastiskt och plastiskt. Denna deformation utövar en kontinuerlig normal kraft mot väggarna i det pläterade genomgående hålet. Den friktion och det tryck som uppstår förskjuter eventuella oxider eller föroreningar på kontaktytorna, vilket skapar en ”kallsvets” eller en gastät anslutning.
Denna gastäta tätning är ogenomtränglig för fukt, korrosiva gaser och föroreningar i omgivningen, vilket garanterar långsiktig elektrisk stabilitet. Dessutom eliminerar avsaknaden av lödning risken för termisk påfrestning under monteringen, kortslutningar, kalla lödförband och intermetallisk sprödhet, vilket gör presspassningsanslutningarna exceptionellt tåliga i miljöer med starka vibrationer och höga temperaturer.
Betydelsen av toleranser vid tillverkning av kretskort
Tillförlitligheten hos en presspassningsanslutning vilar helt och hållet på det exakta mekaniska samspelet mellan den eftergivliga stiftet och det pläterade genomgående hålet. Följaktligen är tillverkningstoleranserna för kretskort den mest avgörande faktorn för att presspassningstekniken ska fungera. Om hålet är för stort kommer stiftet inte att generera tillräcklig normalkraft, vilket leder till en lös anslutning, ökat kontaktmotstånd och så småningom fel. Omvänt, om hålet är för litet, blir insättningskraften för stor, vilket kan leda till att stiftet bucklas, att pläteringen skadas eller att kretskortets substrat delamineras.
För att uppnå optimal balans måste ingenjörerna noggrant följa de toleranser som anslutningstillverkaren har angett för den färdiga hålstorleken (FHS) och den borrade hålstorleken (DHS).
Toleranser för färdig hålstorlek (FHS)
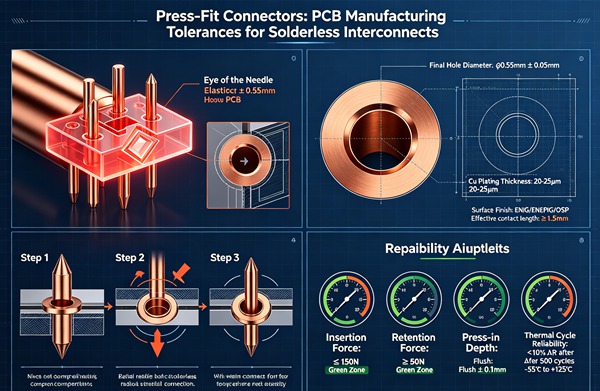
Den färdiga hålstorleken avser den slutliga diametern på PTH efter att alla pläteringsprocesser har slutförts. För presspassningsapplikationer är FHS-toleransen vanligtvis extremt snäv, ofta specificerad till ±0,05 mm (±2 mil) eller till och med ±0,025 mm (±1 mil) för kontaktdon med hög täthet.
För att upprätthålla denna precision krävs en noggrant kontrollerad tillverkningsprocess för kretskort. Tillverkarna måste ta hänsyn till kopparbeläggningens tjocklek samt eventuella ytbehandlingar (såsom ENIG, nedsänkningsförtenning eller HASL) när de fastställer den initiala borrstorleken.
Borrhålets storlek (DHS) och pläteringstjocklek
Storleken på det borrade hålet är diametern på det hål som skurits ut i det obearbetade FR-4-substratet (eller annat dielektriskt substrat) innan någon plätering sker. Sambandet mellan DHS, pläteringstjocklek och FHS ges av:
FHS = DHS – (2 × total pläteringstjocklek)
För presspassningshål anges vanligtvis att kopparpläteringens tjocklek i hålets cylinderdel ska ligga mellan 25 µm och 50 µm (1 till 2 mil). Detta robusta kopparskikt ger den strukturella hållfasthet som krävs för att motstå insättningskrafterna utan att det uppstår sprickor eller brott.
Tillverkarna måste noggrant kontrollera borrningsprocessen för att minimera excentricitet, smetning och ytjämnhet inuti hålet. Högkvalitativa hårdmetallborrar och optimerade matnings- och varvtalsinställningar är avgörande för att åstadkomma släta, perfekt cylindriska hål som garanterar en jämn fördelning av pläteringen.
Ytbehandlingar för presspassade anslutningar
Den ytbehandling som används på PTH-hålet har en betydande inverkan på insättningskraften, kvaliteten på kallsvetsningen och den långsiktiga tillförlitligheten hos presspassningsförbindelsen. För att välja rätt ytbehandling måste man utvärdera de specifika kraven för tillämpningen och kontaktdonets material.
Tennlegering (ImSn)
Tennbeläggning genom nedsänkning anses allmänt vara den optimala ytbehandlingen för presspassningsapplikationer, särskilt inom fordons- och telekommunikationsbranscherna. Tenn ger utmärkt smörjförmåga, vilket minskar den nödvändiga insättningskraften och minimerar slitaget på stiftet. Dessutom deformeras tenn lätt under tryck, vilket underlättar skapandet av en stor, högledande kontaktyta. Den karakteristiska tjockleken på ImSn är vanligtvis 0,8 µm till 1,2 µm.
Kemisk nickelbeläggning med gulddoppning (ENIG)
ENIG erbjuder överlägsen korrosionsbeständighet och en mycket plan yta, vilket gör det populärt för kretskort som kräver hög tillförlitlighet. Nickel är dock en hård metall, vilket ökar insättningskraften jämfört med tenn. Ingenjörer som använder ENIG måste se till att deras pressmonteringsutrustning kan leverera den nödvändiga kraften utan att skada kretskortet eller kontakten. En typisk ENIG-ytbehandling består av 3–6 µm nickel och 0,05–0,12 µm guld.
Utjämning med varmluftslödning (HASL)
HASL och blyfri HASL rekommenderas i allmänhet inte för presspassade kontaktdon. HASL-processen ger upphov till en ojämn ytstruktur inuti genomgående hålen, vilket gör det nästan omöjligt att upprätthålla de snäva FHS-toleranser som krävs. Den ojämna ytan kan leda till varierande insättningskrafter och opålitliga anslutningar. Lär dig mer om Optimering av returvägen: Utformning av stabila referensplan för signalintegritet vid höga frekvenser.
Organiskt konserveringsmedel för lödbarhet (OSP)
OSP bildar ett tunt, organiskt skikt som skyddar kopparn mot oxidation. Även om OSP kan användas för presspassning kräver det noggrann hantering. Vid insättningen skadas OSP-skiktet lätt, vilket leder till direkt kontakt med den underliggande kopparn. OSP ger dock ingen smörjande verkan, vilket innebär att större insättningskrafter krävs. Lär dig mer om Bakborrning: Eliminering av signalreflektioner genom bakborrning med exakt kontrollerat borrdjup.
Fördelar med lödfria anslutningar
Övergången till presspassningsteknik drivs av flera övertygande tekniska och tillverkningsmässiga fördelar jämfört med traditionella lödförband.
Eliminering av termisk belastning
Lödningsprocesser, särskilt våglödning och selektiv lödning, utsätter kretskortet för extrema temperatursvängningar. Denna termiska chock kan orsaka skevhet, skada känsliga komponenter och äventyra integriteten hos flerskiktskort. Pressmontering är en rent mekanisk process som utförs vid rumstemperatur, vilket helt eliminerar termisk påfrestning på kretskortet.
Oöverträffad tillförlitlighet
Det gastäta gränssnittet i en presspassningsanslutning är immunt mot de vanliga felformerna som förknippas med lödningar, såsom kallödning, hålrum, infångat flussmedel och utmattningssprickor orsakade av skillnader i termisk utvidgningskoefficient (CTE). Presspassningsanslutningar fungerar utmärkt i miljöer som utsätts för kraftiga stötar, vibrationer och temperaturväxlingar. Lär dig mer om Skew-kompensation: Hantering av fibervävningseffekten (FWE) och längdanpassning för PCIe Gen 6.
Monteringseffektivitet
Press-fit-tekniken effektiviserar tillverkningsprocessen för kretskort (PCBA). Den eliminerar behovet av tryckning av lödpasta, reflow-profilering, inställningar för våglödning samt rengöring efter montering. Denna minskning av antalet processteg leder till lägre tillverkningskostnader, ökad genomströmning och högre totalavkastning. Lär dig mer om Inbyggda komponenter: Miniatyrisering av IoT-enheter med inbyggda kretskortskomponenter.
Kompatibilitet med dubbelsidig montering
I komplexa kretskort där komponenterna är tätt placerade på båda sidor av kortet kan det vara mycket problematiskt att föra kortet genom en våglödningsmaskin för THT-komponenter. Presspassade kontaktdon kan sättas in efter att alla SMT-komponenter har genomgått omsmältning på båda sidor, vilket avsevärt förenklar monteringssekvensen.
Reparerbarhet
Även om presspassningsanslutningar är mycket hållbara, möjliggör specialverktyg ett säkert borttagande och utbyte av skadade stift eller kontaktdon utan att värme behöver tillföras. Detta förhindrar värmeskador på det omgivande kretskortområdet, vilket är en vanlig risk vid avlödning av THT-komponenter.
Så här implementerar du pressfit-tekniken (steg-för-steg-guide)
Följ dessa tekniska riktlinjer.
- Välj rätt anslutningsdon
Börja med att välja en presspassad kontakt som uppfyller de elektriska kraven (ström, spänning, signalintegritet) och miljökraven för din tillämpning. Utvärdera stiftkonstruktionen (t.ex. ”nålöga”) och de införingskraftsparametrar som tillverkaren har angett.
- Fastställa specifikationer för hål i kretskort
Se anslutningsdelens tillverkares datablad för att fastställa den exakta storleken på det färdiga hålet (FHS) och den tolerans som krävs. Vanligtvis är toleransen ±0,05 mm. Dokumentera detta krav tydligt på tillverkningsritningen.
- Ange pläteringstjocklek
Se till att tillverkningsanvisningarna anger den nödvändiga tjockleken på kopparpläteringen i hålets innervägg, vanligtvis mellan 25 µm och 50 µm. Detta är avgörande för att klara den mekaniska belastningen vid insättningen.
- Välj ytbehandling
Välj en ytbehandling som är kompatibel med presspassningstekniken. Nedsänkningsförtenning (ImSn) rekommenderas starkt på grund av dess smörjförmåga, medan ENIG är lämpligt för tillämpningar som kräver hög tillförlitlighet. HASL är uttryckligen förbjudet för presspassningshålen.
- Utforma kretskortets fotavtryck
Skapa kretskortets fotavtryck enligt tillverkarens rekommendationer. Se till att den ringformade utrymmet har tillräcklig storlek för att förhindra att kretskortet går sönder vid borrning och för att ge strukturellt stöd vid insättning av stift.
- Håll kontakt med tillverkaren
Dela med dig av dina konstruktionskrav till kretskortstillverkaren redan i ett tidigt skede av processen. Kontrollera att de har kapacitet att uppfylla de snäva toleranserna för borrning och plätering som krävs för den angivna FHS-standarden.
- Planera monteringsprocessen
Samordna med kontraktstillverkaren (CM) eller monteringsanläggningen för att säkerställa att de har lämplig utrustning för pressmontering. Verktyget måste ge kretskortet tillräckligt stöd för att förhindra böjning och utöva en kontrollerad, vinkelrät kraft för att kopplingen ska sätta sig ordentligt på plats.
För att framgångsrikt integrera presspassade kontaktdon i en kretskortsdesign krävs ett systematiskt tillvägagångssätt, från den inledande schematiska utformningen till den slutliga monteringen.
Bästa praxis för presspassningsmontering
Den fysiska monteringen av presspassade kontaktdon är en krävande process som kräver specialutrustning och noggrann inställning.
Verktyg och support: Kretskortet måste stödjas jämnt från undersidan med hjälp av en specialanpassad fixtur eller ett stöd. Detta förhindrar att kortet vrider sig eller att lokala spänningsbrott uppstår vid isättningen. Det övre verktyget, eller ”pressblocket”, måste fördela kraften jämnt över kontaktdonets kropp, så att stiften tränger in i hålen helt vinkelrätt mot kortets yta.
Kraftövervakning: Modern utrustning för presspassning använder kontinuerlig övervakning av kraft och avstånd. Systemet mäter den kraft som utövas vid varje steg i insättningsdjupet. Dessa data genererar en signaturkurva som jämförs med fördefinierade acceptabla gränsvärden. Om insättningskraften är för låg (vilket indikerar ett för stort hål) eller för hög (vilket indikerar ett för litet hål eller en felinriktad stift), varnar maskinen operatören, vilket förhindrar att defekta enheter går vidare till nästa steg.
Fästdon och placering: Kontaktdonen måste tryckas in tills de når det sättsdjup som anges av tillverkaren. Om de trycks in för djupt kan det skada kretskortets yta och kontaktdonets hölje, medan för ytligt tryck äventyrar den elektriska anslutningen och komponentens mekaniska stabilitet.
Ofta ställda frågor (FAQ)
Ja, men med vissa viktiga förbehåll. Flexibla kretskort saknar i allmänhet den styvhet som krävs för att tåla insättningskrafter. Vid användning av presspassade kontaktdon på FPC-kort krävs det vanligtvis att man lägger till förstyvningar (till exempel tjocka FR-4- eller polyimidskikt) lokalt runt kontaktdonet för att ge mekaniskt stöd.
Ja. Det finns specialverktyg för att dra ut presspassade stift eller hela kontaktdon ur kretskortet utan att skada de pläterade genomgående hålen. När de väl har tagits bort kan ett nytt kontaktdon vanligtvis sättas in i samma hål, även om kontaktdonstillverkarna oftast rekommenderar högst två eller tre insättningscykler per hål för att säkerställa att pläteringen förblir intakt.
Tillförlitlighetstestning omfattar vanligtvis miljöbelastningstestning (ESS). Detta innefattar termisk cykling, fukt- och värmetestning samt slumpmässig vibrationsprovning. Efter miljöexponeringen mäts kontaktmotståndet i presspassningen. En ökning av kontaktmotståndet utöver ett specificerat tröskelvärde (t.ex. en förändring på mer än 10 milliohm) indikerar en försämring av den gastäta tätningen.
HASL-processen (Hot Air Solder Leveling) leder till en ojämn fördelning av lodet inuti hålcylindern, vilket ofta resulterar i en droppform eller varierande tjocklek. Denna ojämna topografi gör det omöjligt att garantera de snäva diametertoleranserna (ofta ±0,05 mm) som krävs för en konsekvent och tillförlitlig presspassning.
”Nålögat” är den vanligaste typen av anpassningsbar stiftkonstruktion som används i presspassningskontakter. Stiftets mitt är delad och böjd utåt, vilket påminner om ett nålögon. När stiftet förs in pressas de böjda delarna inåt, vilket skapar den kontinuerliga normalkraft som krävs för en gastät anslutning samtidigt som mindre variationer i hålens diameter kompenseras.