Innehållsförteckning
En introduktion till probkort vid testning av halvledare
Inom den extremt konkurrensutsatta halvledartillverkningen är det absolut nödvändigt att säkerställa tillförlitligheten och funktionaliteten hos integrerade kretsar (IC) innan de förpackas. Probekort fungerar som det avgörande elektromekaniska gränssnittet mellan den automatiserade testutrustningen (ATE) och den obearbetade halvledarskivan. Ett probekort fungerar som det grundläggande översättningsskiktet och måste upprätthålla fullständig signalintegritet, hantera betydande effektbelastningar och tillhandahålla extrem mekanisk noggrannhet över tusentals mikroskopiska kontaktpunkter.
Den snabba utvecklingen inom mikroelektroniken – som kännetecknas av en oavbruten minskning av processornodernas storlek, framväxten av chiplet-arkitekturer och den ökande användningen av heterogen integration (såsom 2,5D- och 3D-kapselteknik) – har pressat de traditionella teknikerna för kretskort (PCB) till sina absoluta gränser. I takt med att antalet I/O-anslutningar skjuter i höjden till tiotusentals per die är konstruktion och tillverkning av flerskiktade testgränssnittskort för probkort idag en av de mest krävande disciplinerna inom kretskortstekniken. Dessa komplexa gränssnittskort har vanligtvis 40 till 60 lager, invecklade mikroviastrukturer och högspecialiserade dielektriska material som är konstruerade för prestanda vid mikrovågsfrekvenser och exceptionell termisk stabilitet.
Testingenjörer, hårdvarukonstruktörer och specialister på tillverkning av kretskort som har till uppgift att validera nästa generation av avancerade halvledarkomponenter behöver en djupgående förståelse för de tekniska principerna bakom dessa flerskiktade testgränssnittskort.
Uppbyggnaden av ett probkortssystem
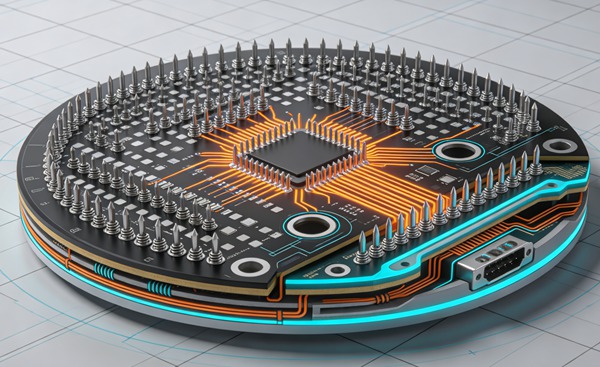
En standardiserad avancerad sondkortsenhet är inte en monolitisk komponent, utan snarare ett mycket sofistikerat, modulärt system som består av flera integrerade delar:
- Sensoruppsättningen (kontaktorkontakt): De fysiska nålarna, knopparna, vertikala fjädrarna eller MEMS-strukturerna (mikroelektromekaniska system) som har direkt, fysisk kontakt med aluminium- eller kopparplattorna på kiselskivan.
- Space Transformer (MLC eller MLO): Ofta ett substrat av typen Multi-Layer Ceramic (MLC) eller Multi-Layer Organic (MLO). Denna komponent “omvandlar” sondmatrisens extremt fina avstånd (ibland under 50 mikrometer) till ett mer hanterbart, om än fortfarande tätt, avstånd på det huvudsakliga kretskortet (PCB).
- Det flerskiktade testkortet (PCB): Det robusta huvudkretskortet som leder tusentals signaler från rymdtransformatorn till ATE-testarens anslutningar (såsom pogo-pin-kontakter med hög täthet, kabelkonfektioner eller specialiserade kantkontakter). Det sköter strömfördelningen, komplex signalbearbetning och fungerar som en stabil monteringsplattform.
- Mekaniska förstyvningar och beslag: Konstruktionskomponenter tillverkade av rostfritt stål eller speciallegeringar, som är avgörande för att upprätthålla kretskortets planhet under de extrema, upprepade tryckkrafter som utövas under testningen av kiselplattorna.
Konstruktionsutmaningar vid flerlagers testgränssnittskort
Konstruktionen av huvudkretskortet i en probkortsenhet innebär att man måste lösa en matris med många fysikaliska parametrar och stränga begränsningar, där elektriska, mekaniska och termiska variabler ingår.
Signalintegritet och högfrekvent ledningsdragning
Moderna integrerade kretsar, särskilt sådana som är utformade för 5G/6G-radiokommunikation, högpresterande databehandling (HPC) och avancerade GPU-tillämpningar, arbetar med extremt höga frekvenser och datahastigheter på flera gigabit. Testgränssnittskortet måste överföra dessa ultrasnabba signaler utan signalförvrängning, dämpning, jitter eller överhörning.
Konstruktörerna måste säkerställa en strikt impedanskontroll – vanligtvis 50 ohm för enkelriktade ledningar och 85 till 100 ohm för differentiella ledningar – i alla höghastighetssignalledningar. Detta kräver en exakt beräkning av ledningsbredder, dielektriska tjocklekar mellan skikten och kopparvikt. Strategisk implementering av blinda, nedgrävda och förskjutna mikrovias är avgörande för att minimera via-stubbar. Dessa stubbar fungerar som oönskade resonansantenner, vilket kraftigt försämrar signalkvaliteten vid gigahertz-frekvenser. Dessutom är omfattande jordskärmning, koplanära vågledarstrukturer och optimerade returvägskonfigurationer absolut nödvändiga för att isolera mycket känsliga RF- eller analoga signaler från aggressivt kopplande, brusiga digitala logikledningar. Lär dig mer om Kvävebaserad reflow-lödning: Förbättrad lödvätning i blyfria kretskort (PCBA).
Strömintegritet och strömförsörjning
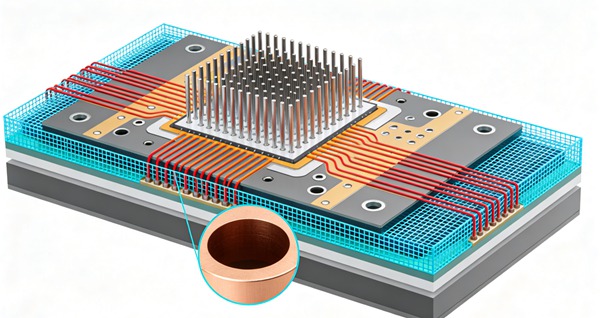
Högpresterande serverprocessorer och AI-acceleratorer kräver enorma mängder ström – ofta flera hundra ampere – som tillförs vid extremt låga kärnspänningar (under 1 V). Under dessa förhållanden måste probkortets kretskort fungera som ett extremt effektivt strömförsörjningsnätverk (PDN) med låg impedans.
Konstruktionsstrategierna bygger i hög grad på att flera tjocka kopparskikt (ofta 2 oz till 4 oz) avsätts enbart för sammanhängande ström- och jordplan. För att motverka högfrekvent brus i strömförsörjningen och transienta spänningsfall måste bypass- och avkopplingskondensatorer placeras med extrem precision. De monteras ofta direkt intill gränssnittet mot rymdtransformatorn eller inbäddas helt i de interna kretskortslagren för att drastiskt minimera parasitisk slinginduktans.
Extrem densitet och antal lager
För att på ett effektivt sätt kunna rymma de tusentals enskilda testkanaler som krävs av toppmoderna ATE-plattformar, utmanar testgränssnittskorten ständigt gränserna för konventionell kretskortstäthet. Det är vanligt att dessa mycket komplexa kort använder 30 till 60 separata kopparskikt.
För att kunna leda sådana enorma antal anslutningsstift krävs avancerade HDI-topologier (High Density Interconnect). Detta innebär användning av via-strukturer i valfritt lager, extremt fina linjer och mellanrum (ofta mindre än 3 mil / 75 mikrometer) samt enorma via-in-pad-matriser för att hantera det täta BGA- eller LGA-gränssnittet till rymdtransformatorn.
Mekanisk styvhet, planhet och värmehantering
Under den automatiserade testcykeln för kiselskivor pressas probkortet kraftigt mot kiselskivan med en enorm mekanisk kraft (ofta sammanlagt flera hundra kilogram) för att säkerställa tillförlitlig ohmsk kontakt över alla tusentals prober samtidigt. Varje avböjning, böjning eller skevhet i kretskortet leder omedelbart till ojämnt tryck på proberna. Detta kan leda till falska testfel, fysiskt skadade waferkontakter eller katastrofala sprickor i wafern.
Kretskortskonstruktionen måste i stor utsträckning utnyttja material med extremt hög Tg (glasövergångstemperatur) som motstår termomekanisk skevhet. Symmetriska skiktuppbyggnader beräknas matematiskt för att balansera den inre lamineringsspänningen. Dessutom används specialiserade lösningar för värmehantering – såsom tjocka kopparplan som fungerar som värmespridare och strategiskt placerade termiska genomgångar – för att avleda den lokala värmen som alstras vid testning av hög effektkretsar, vilket säkerställer att kretskortets strukturella integritet förblir intakt under kontinuerliga termiska cykler.
Avancerade material för kretskort till probkort
De extrema elektriska och mekaniska kraven vid tillämpningar med probkort utesluter helt och hållet användningen av standardiserade, färdiga FR-4-glasfibermaterial. Att välja rätt avancerade dielektriska material och högkvalitativa ledande material är utan tvekan det viktigaste tekniska beslutet under konstruktionsfasen. Lär dig mer om Kretskort med hålrum: Utformning av infällda hålrum för RF-effektförstärkare.
- Högfrekvenslaminat: Avancerade PTFE-blandningar (Teflon), värmehärdande kolvätehartser (som Rogers RO4000-serien) eller höghastighetsblandningar av polyfenyleneter (PPE) (t.ex. Panasonic Megtron 6 eller 7) används i stor utsträckning. Dessa laminat har exceptionellt låga dielektricitetskonstanter (Dk) och extremt låga dissipationsfaktorer (Df), vilket säkerställer minimal signalförlust och fasfördröjning vid mikrovågsfrekvenser.
- Dielektrika med hög Tg och låg CTE: Polyimid eller specialframställda epoxihartssystem med hög glasövergångstemperatur (Tg > 250 °C) och en mycket stabil, låg värmeutvidgningskoefficient (CTE) är av avgörande betydelse. Dessa specialegenskaper garanterar att flerskiktskortet bibehåller sin strikta mekaniska måttnoggrannhet under hundratusentals termiska testcykler.
- Kopparfolier med låg profil: Vanlig kopparfolie har en mikroskopisk ytjämnhet som förstärker “skineffekten” vid höga frekvenser, vilket dramatiskt ökar ledningsförlusterna. Därför krävs det strikt att kopparfolier med extremt låg profil (ULP) eller omvändbehandlade kopparfolier (RTF) används för att optimera signalvägen vid höga frekvenser.
- Ytbehandlingar: ENIG (Electroless Nickel Immersion Gold) eller ENEPIG (Electroless Nickel Electroless Palladium Immersion Gold) är branschstandarderna. De ger enastående ytplanhet, oöverträffad oxidationsbeständighet och tillförlitliga metallurgiska ytor för både trådbindningsgränssnitt och ATE-pogostiftkontakter som utsätts för många cykler. Djup hårdguldplätering appliceras också ofta direkt på ATE-kontaktplattorna för att klara det slitande slitaget vid kontinuerlig produktionstestning.
Komplexitet och toleranser inom tillverkningen
För att lyckas tillverka ett massivt testgränssnittskort med 50 lager och mycket hög packningsgrad krävs det att man utmanar de absoluta gränserna för vad som är möjligt inom modern kretskortstillverkning.
Exakt registrering och skalning
Den största utmaningen vid tillverkning av extremt tjocka HDI-kretskort med många lager är att upprätthålla perfekt inriktning mellan lagren. Med dussintals på varandra följande lamineringscykler måste de dielektriska materialens fysiska rörelser, krympning och skalning förutsägas matematiskt och kompenseras dynamiskt med en noggrannhet på under en mil. Ledande tillverkare använder toppmoderna optiska inriktningssystem (såsom Direct Imaging), högspecialiserade induktiva fixeringstekniker och mätteknik med röntgenavbildning i realtid för att säkerställa att mikrovias är felfritt inriktade över alla inre lager. En felregistrering på bara bråkdelar av en mil kan omedelbart förstöra signalintegriteten vid höga hastigheter eller orsaka allvarliga interna kortslutningar. Lär dig mer om Rengöring under schablonen: Bästa praxis för SMT-tryck med fin delning.
Plätering med högt bildförhållande
Tjocka testkretskort (vars totala tjocklek ofta överstiger 0,250 tum eller 6,35 mm) kräver fortfarande kritiska genomgående hål för kraftig ström- och jordförsörjning. Att plätera en kontinuerlig, enhetlig och robust kopparvägg inuti ett genomgående hål med högt bildförhållande (ibland över 20:1) är en exceptionellt svår elektrokemisk process. Det kräver användning av specialutvecklade kemiska pläteringsbad, precisionsfluidmekanik och komplexa PPR-pläteringslikriktare (Periodic Pulse Reverse). Dessa tekniker krävs för att kraftfullt driva kopparjoner djupt in i hålet samtidigt som man förhindrar “dog-boning” – den överdrivna ansamlingen av koppar vid hålets ytliga ingång.
Bakborrning (borrning med kontrollerat djup)
För att fysiskt eliminera de resonansframkallande via-stubbarna som förstör signalintegriteten vid höga hastigheter används bakborrning rutinmässigt och i stor utsträckning. Denna process kräver stora, högspecialiserade CNC-borrmaskiner utrustade med sensorer för precisionsdjupkontroll i realtid. Dessa maskiner borrar bort den oanvända, ledande delen av ett pläterat genomgående hål utan att tränga igenom eller skada den kritiska anslutningen i det inre lagret. I avancerade sondkortskonstruktioner måste denna mödosamma process utföras framgångsrikt på tiotusentals enskilda via-hål per kort, med djupstoleranser som kontrolleras noggrant till inom några tusendels tum. Lär dig mer om Kretskort av PTFE (Teflon): Utmaningar vid tillverkning och ytbehandling av högfrekvenskretskort.
Så här utformar man ett högpresterande gränssnittskort för probkort (steg-för-steg-guide)
Följ dessa tekniska riktlinjer.
- Definiera systemarkitekturen och uppbyggnaden
Börja med att etablera ett nära samarbete med halvledartestingenjörerna och ta fram de specifika ATE-plattformspecifikationerna för att fastställa det totala antalet I/O-kanaler, den nödvändiga RF-frekvensbandbredden samt de strikta kraven på strömförsörjning. Utforma en inledande, mycket detaljerad skiktuppbyggnad med hjälp av specialiserade laminat för hög hastighet och låg CTE. Tilldela noggrant dedikerade, skärmade ledningslager för signaler, varvade med plan med tjock koppar för strömförsörjning och jord för att garantera optimala returvägar.
- Fastställa impedansregler och viastrukturer
Utför komplexa elektromagnetiska beräkningar för att fastställa de exakta spårgeometrierna som krävs för att uppfylla strikta impedansmål för single-ended- och differentialkretsar. Samtidigt definieras hela via-arkitekturen – med exakta specifikationer för var standardpläterade genomgående hål, mekaniskt borrade blinda/begravda viaer och laserborrade mikroviaer ska placeras för att stödja den extrema routingtätheten samtidigt som högfrekventa stubbar minimeras i största möjliga utsträckning.
- Utforma strömförsörjningsnätverket (PDN)
Genomför omfattande simuleringar av det föreslagna strömförsörjningsnätet (PDN) innan layouten utformas. Se till att det på ett robust sätt klarar den maximala transienta strömförbrukningen med ett absolut minimalt IR-spänningsfall och minimal målimpedans vid höga frekvenser. Placera strategiskt högkapacitiva bulk-kondensatorer och högfrekventa avkopplingskondensatorer med extremt låg ESL (ekvivalent serielindning) på kretskortets övre och undre ytor.
- Utför högdensitetsruttplanering
Dra först de mest kritiska RF- och digitala signalledningarna med högst hastighet. Denna dragning måste följa strikta krav på längdanpassning, fasanpassning och strikta avståndskrav för att effektivt minska överhörning. Efter de kritiska signalerna drar man de kraftiga ström- och jordanslutningarna, där man maximerar kopparfyllnadstopologierna för att avsevärt förbättra både strömbärande kapacitet och värmeavledning. Dra slutligen de digitala styrledningarna med lägre hastighet och de kompletterande hjälpsignalerna.
- Genomföra en omfattande analys av signalintegriteten
Använd avancerade 3D-lösare för elektromagnetiska (EM) fält och omfattande SI/PI-simuleringsprogramvarupaket (såsom Ansys HFSS, Keysight ADS eller Cadence Sigrity) för att grundligt analysera alla kritiska signalvägar. Validera ögondiagram, TDR-svar (Time Domain Reflectometry), S-parametrar (insättningsförlust och returförlust) samt omfattande överhörningsmatriser. Justera layoutens ledningsdragning och stapelgeometrin iterativt utifrån dessa rigorösa simuleringsresultat tills alla elektriska prestandakriterier definitivt är uppfyllda.
- Design för tillverkningsbarhet (DFM) och montering
Genomför en mycket grundlig DFM-granskning i direkt och kontinuerlig samordning med den specifika kretskortstillverkare som valts ut för att tillverka kortet. Kontrollera att alla ringar, borrstorlekar, pläteringsförhållanden samt avstånd mellan ledare och mellanrum strikt överensstämmer med deras specialiserade kapacitet för ultratjocka HDI-kort med stort antal lager. Definiera uttryckligen alla monteringsplatser för mekaniska förstyvningar och specificera de kritiska toleranserna för koplanaritet som krävs för den slutliga monteringen.
Att utforma ett avancerat testgränssnittskort med flera lager kräver ett oerhört metodiskt och simuleringsbaserat tillvägagångssätt för att framgångsrikt hantera dess inneboende komplexitet.
Slutsats
Den teknik som krävs för att konstruera och tillverka probkort och flerskiktade testgränssnittskort är ett bevis på de absoluta ytterligheterna inom modern kretskortsteknik. I takt med att nästa generations halvledararkitekturer fortsätter att minska kraftigt i nodstorlek samtidigt som de använder mycket komplexa 2,5D- och 3D-heterogena förpackningar, kommer de fysiska och elektriska kraven på testgränssnittet bara att öka. För att nå framgång inom detta högt specialiserade område krävs en djupgående, tvärvetenskaplig integration av höghastighetselektrisk design, avancerad materialvetenskap och en omfattande behärskning av banbrytande tillverkningstekniker. Detta säkerställer att morgondagens högt sofistikerade mikrochips kan testas på ett tillförlitligt och exakt sätt i dagens massproduktionsmiljöer.
Ofta ställda frågor (FAQ)
Rymdtransformatorn fungerar som en viktig enhet för omvandling av avstånd. Den kopplar elektriskt samman det ultrafina, täta avståndet hos den mikroskopiska sondmatrisen (som står i direkt kontakt med kiselplattan) med det betydligt större, standardiserade tillverkningsavståndet hos det flerskiktade testgränssnittskortet. Denna omvandling möjliggör en praktisk och tillverkningsbar kretskortslayout.
Standard FR-4-glasepoxi saknar de överlägsna elektriska högfrekvensegenskaperna – med högre dielektricitetskonstant (Dk) och förlustfaktor (Df) – som krävs för att överföra moderna testsignaler på flera gigabit utan betydande förluster. Dessutom kan FR-4:s fysikaliska egenskaper, särskilt dess högre termiska utvidgningskoefficient (CTE), leda till mekanisk instabilitet och kraftig skevhet i kretskortet under de extrema temperaturer och tryckbelastningar som uppstår vid wafer-provning.
När en via inte behöver sträcka sig genom hela kretskortets tjocklek för att upprätta en anslutning, fungerar den outnyttjade, kvarvarande delen av det pläterade hålet (stubben) som en öppen, resonant antenn. Denna stub reflekterar högfrekventa signaler tillbaka mot sig själva, vilket kraftigt försämrar signalintegriteten och stänger data-“ögat”. Genom bakborrning avlägsnas denna ledande stub fysiskt, vilket avsevärt förbättrar överföringsegenskaperna hos höghastighetsdatakanaler.
Medan enkla parametriska testkort eller testkort med låg täthet kanske endast använder 10 till 20 lager, har mycket komplexa testgränssnittskort som är utformade för moderna flerkärniga CPU:er, GPU:er eller minnesmatriser med hög täthet vanligtvis mellan 30 och långt över 50 lager. Detta enorma antal lager är nödvändigt för att rymma det svindlande antalet utgångar och de mycket komplexa, dedikerade strömförsörjningsnätverk som krävs.
Vid automatiserad testning måste tusentals mikroskopiska prober samtidigt upprätta en jämn elektrisk kontakt med de mikroskopiska kontaktpunkterna på kiselskivan. Om det underliggande kretskortet är skevt, böjt eller ojämnt kommer vissa prober att utöva för stort tryck (vilket kan krossa kiselplattans kontaktytor), medan andra inte kommer att få någon kontakt alls, vilket leder till katastrofala falska testfel. Extrem planarisering säkerställer en jämn och förutsägbar kontaktkraft över hela matrisen med flera tusen stift.