Indice per materie
Introduzione alle schede di sondaggio nel collaudo dei semiconduttori
Nel panorama altamente competitivo della produzione di semiconduttori, garantire l’affidabilità e la funzionalità dei circuiti integrati (IC) prima del confezionamento è una necessità assoluta. Le schede di sonda fungono da interfaccia elettromeccanica fondamentale tra l’apparecchiatura di test automatizzata (ATE) e il wafer semiconduttore nudo. Agendo come livello di traduzione fondamentale, una scheda di sonda deve mantenere un’integrità del segnale impeccabile, gestire carichi di potenza considerevoli e garantire una precisione meccanica millimetrica su migliaia di pad di contatto microscopici.
La rapida evoluzione della microelettronica — caratterizzata da una continua riduzione delle dimensioni dei nodi, dall’affermarsi delle architetture a chiplet e dalla diffusione dell’integrazione eterogenea (come il packaging 2.5D e 3D) — ha spinto le tecnologie tradizionali dei circuiti stampati (PCB) ai loro limiti assoluti. Con il numero di I/O che sale vertiginosamente a decine di migliaia per die, la progettazione e la produzione di schede di interfaccia di test multistrato per le probe card rappresentano oggi una delle discipline più impegnative nell’ingegneria dei PCB. Queste complesse schede di interfaccia presentano abitualmente da 40 a 60 strati, intricate strutture di microvia e materiali dielettrici altamente specializzati, progettati per garantire prestazioni alle frequenze delle microonde e un’eccezionale stabilità termica.
I tecnici di collaudo, i progettisti hardware e gli specialisti nella produzione di circuiti stampati incaricati di convalidare la prossima generazione di dispositivi a semiconduttori avanzati devono possedere una conoscenza approfondita dei principi ingegneristici alla base di queste schede di interfaccia di collaudo multistrato.
L'architettura di un sistema di probe card
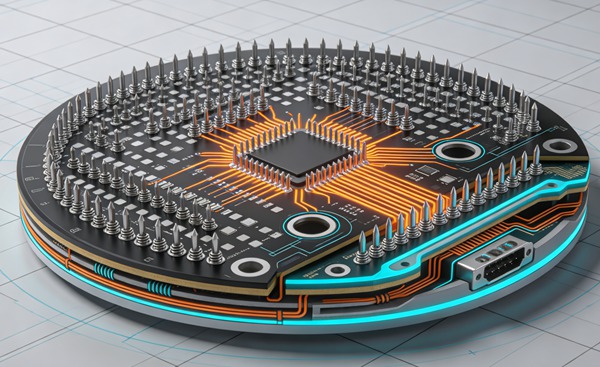
Un gruppo standard di schede di sonda avanzate non è un componente monolitico, bensì un sistema modulare altamente sofisticato costituito da diversi elementi integrati:
- L'array di sonde (contattore di contatto): Gli aghi fisici, i rilievi, le molle verticali o le strutture MEMS (sistemi microelettromeccanici) che entrano in contatto fisico diretto con i pad del die in alluminio o rame presenti sul wafer.
- Lo Space Transformer (MLC o MLO): Spesso si tratta di un substrato ceramico multistrato (MLC) o organico multistrato (MLO). Questo componente “trasforma” il passo ultra-fine dell’array di sonde (talvolta inferiore a 50 micron) in un passo più gestibile, sebbene comunque denso, sul circuito stampato principale (PCB).
- La scheda di interfaccia di prova multistrato (PCB): Il PCB principale, di costruzione robusta, che instrada migliaia di segnali dal trasformatore spaziale ai collegamenti del tester ATE (quali pad per pogo pin ad alta densità, cavi assemblati o connettori perimetrali specializzati). Si occupa della distribuzione dell'alimentazione, del condizionamento complesso dei segnali e fornisce una piattaforma di montaggio rigida.
- Rinforzi meccanici e componenti metallici: Componenti strutturali realizzati in acciaio inossidabile o leghe speciali, fondamentali per mantenere l'integrità planare del PCB sotto le forze di compressione estreme e ripetute esercitate durante il processo di sondaggio del wafer.
Sfide progettuali relative alle schede di interfaccia di test multistrato
La progettazione del circuito stampato principale all’interno di un assemblaggio di schede di sonda consiste nel risolvere una matrice multifisica soggetta a vincoli molto rigidi, che coinvolge variabili elettriche, meccaniche e termiche.
Integrità del segnale e instradamento ad alta frequenza
I moderni circuiti integrati, in particolare quelli progettati per le comunicazioni RF 5G/6G, il calcolo ad alte prestazioni (HPC) e le applicazioni GPU avanzate, operano a frequenze straordinariamente elevate e a velocità di trasmissione dati dell’ordine dei multi-gigabit. La scheda di interfaccia di prova deve trasmettere questi segnali ultraveloci senza distorsioni, attenuazioni, jitter o diafonia.
I progettisti devono garantire un rigoroso controllo dell’impedenza — tipicamente 50 ohm in configurazione single-ended e da 85 a 100 ohm in configurazione differenziale — su tutte le tracce di segnale ad alta velocità. Ciò richiede il calcolo preciso delle larghezze delle tracce, degli spessori dei dielettrici interstrato e degli spessori del rame. L’implementazione strategica di microvie cieche, sepolte e sfalsate è fondamentale per ridurre al minimo gli stub delle vie. Questi stub fungono da antenne risonanti indesiderate, compromettendo gravemente la qualità del segnale alle frequenze nell’ordine dei gigahertz. Inoltre, una massiccia schermatura di terra, strutture a guida d’onda complanare e configurazioni ottimizzate del percorso di ritorno sono assolutamente indispensabili per isolare i segnali RF o analogici altamente sensibili dalle linee logiche digitali rumorose e soggette a commutazioni aggressive. Per saperne di più Saldatura a riflusso con azoto: miglioramento della bagnabilità della lega di saldatura nei circuiti stampati senza piombo (PCBA).
Integrità dell'alimentazione e erogazione di corrente
I processori per server ad alte prestazioni e gli acceleratori di intelligenza artificiale richiedono quantità colossali di potenza — che spesso superano diverse centinaia di ampere — erogate a tensioni di core estremamente basse (inferiori a 1 V). In queste condizioni, il circuito stampato della scheda sonda deve funzionare come una rete di distribuzione dell'alimentazione (PDN) iper-efficiente e a bassa impedenza.
Le strategie di progettazione si basano in larga misura sull’allocazione di più strati di rame spesso (spesso da 2 oz a 4 oz) interamente dedicati a piani di alimentazione e di massa contigui. Per contrastare il rumore ad alta frequenza dell’alimentatore e le cadute di tensione transitorie, i condensatori di bypass e di disaccoppiamento devono essere posizionati con estrema precisione. Spesso vengono montati direttamente adiacenti all’interfaccia del trasformatore spaziale oppure incorporati completamente all’interno degli strati interni del PCB per ridurre drasticamente l’induttanza parassita del circuito.
Densità e numero di strati estremi
Per poter ospitare in modo efficace le migliaia di singoli canali di test richiesti dalle piattaforme ATE all’avanguardia, le schede di interfaccia di test ridefiniscono continuamente i limiti della densità convenzionale dei circuiti stampati. È prassi comune che queste schede altamente complesse utilizzino da 30 a 60 strati di rame indipendenti.
Il tracciamento di un numero così impressionante di pin richiede topologie HDI (High Density Interconnect) avanzate. Ciò comporta l’utilizzo di strutture via su qualsiasi strato, linee e spazi estremamente sottili (spesso inferiori a 3 mil / 75 micron) ed enormi array di via-in-pad per gestire la densa interfaccia BGA o LGA con il trasformatore di spazio.
Rigidità meccanica, planarità e gestione termica
Durante il ciclo di test automatizzato dei wafer, la scheda sonda viene premuta con forza contro il wafer di silicio con un’enorme forza meccanica (spesso pari a centinaia di chilogrammi in totale) per garantire un contatto ohmico affidabile su tutte le migliaia di sonde contemporaneamente. Qualsiasi deflessione, curvatura o deformazione del PCB comporterà immediatamente una pressione irregolare delle sonde. Ciò può causare falsi errori di test, danni fisici ai pad del wafer o crepe catastrofiche nel wafer stesso.
La progettazione del PCB deve prevedere un ampio impiego di materiali con Tg (temperatura di transizione vetrosa) ultra-elevata, in grado di resistere alla deformazione termomeccanica. Le configurazioni simmetriche degli strati vengono calcolate matematicamente per bilanciare le sollecitazioni interne della laminazione. Inoltre, vengono impiegate soluzioni specializzate di gestione termica — quali piani in rame di elevato spessore che fungono da dissipatori di calore e vie termiche strategiche — per dissipare il calore localizzato generato dal collaudo di chip ad alta potenza, garantendo che l’integrità strutturale della scheda rimanga intatta in condizioni di cicli termici continui.
Materiali avanzati per circuiti stampati (PCB) di schede di sondaggio
Le estreme sollecitazioni elettriche e meccaniche tipiche delle applicazioni con schede sonda escludono categoricamente l'uso di materiali standard in fibra di vetro FR-4 disponibili in commercio. La scelta dei dielettrici avanzati corretti e dei materiali conduttivi altamente raffinati rappresenta senza dubbio la decisione ingegneristica più critica nella fase di progettazione. Per saperne di più Circuiti stampati con cavità: progettazione di cavità incassate per amplificatori di potenza RF.
- Laminati ad alta frequenza: Vengono ampiamente utilizzate miscele avanzate di PTFE (Teflon), resine idrocarburiche termoindurenti (come la serie Rogers RO4000) o miscele di polifenilene etere (PPE) ad alta velocità (come Panasonic Megtron 6 o 7). Questi laminati offrono costanti dielettriche (Dk) eccezionalmente basse e fattori di dissipazione (Df) ultra-bassi, garantendo una perdita di segnale e un ritardo di fase minimi alle frequenze delle microonde.
- Dielettrici ad alto Tg e a basso CTE: Sono fondamentali i sistemi a base di poliimmide o di resine epossidiche appositamente formulate, che vantano un’elevata temperatura di transizione vetrosa (Tg > 250 °C) e un coefficiente di espansione termica (CTE) molto stabile e basso. Queste proprietà specifiche garantiscono che il circuito stampato multistrato mantenga la sua rigorosa precisione dimensionale meccanica nel corso di centinaia di migliaia di cicli di test termici.
- Fogli di rame a basso profilo: La lamina di rame standard presenta una rugosità superficiale microscopica che accentua l“”effetto pelle” alle alte frequenze, aumentando notevolmente le perdite nel conduttore. Pertanto, l’uso di lamine di rame a profilo ultra-basso (ULP) o trattate in modo inverso (RTF) è rigorosamente obbligatorio per ottimizzare il percorso del segnale ad alta frequenza.
- Finiture di superficie: Gli standard industriali sono l’ENIG (nichel chimico e oro per immersione) o l’ENEPIG (nichel chimico, palladio chimico e oro per immersione). Questi processi garantiscono un’eccezionale planarità superficiale, una resistenza all’ossidazione senza pari e superfici metallurgiche affidabili sia per le interfacce di saldatura a filo che per i contatti a pogo pin ATE ad alto numero di cicli. Spesso viene applicata anche una placcatura profonda in oro duro direttamente sui pad di contatto ATE per resistere all’usura abrasiva causata dai test di produzione continui.
Complessità e tolleranze nella produzione
La realizzazione di una scheda di interfaccia di prova massiccia, composta da 50 strati e ad alta densità, richiede di spingersi oltre i limiti assoluti delle attuali capacità produttive nel settore dei circuiti stampati.
Registrazione e ridimensionamento di precisione
La sfida principale nella produzione di schede HDI ultra-spesse e con un elevato numero di strati consiste nel mantenere una perfetta allineamento tra gli strati. Con decine di cicli di laminazione sequenziali, il movimento fisico, il ritiro e la variazione dimensionale dei materiali dielettrici devono essere previsti matematicamente e compensati dinamicamente con una precisione inferiore al mil. I produttori di primo piano utilizzano sistemi di allineamento ottico all’avanguardia (come il Direct Imaging), tecniche di fissaggio induttivo altamente specializzate e metrologia a immagini a raggi X in tempo reale per garantire che i microvia siano allineati in modo impeccabile su tutti gli strati interni. Un errore di allineamento di appena frazioni di un mil può compromettere istantaneamente l’integrità del segnale ad alta velocità o causare cortocircuiti interni fatali. Per saperne di più Pulizia sotto lo stencil: migliori pratiche per la stampa SMT a passo fine.
Placcatura ad alto rapporto di aspetto
Le schede di interfaccia di prova di elevato spessore (il cui spessore totale supera spesso 0,250 pollici o 6,35 mm) richiedono comunque fori passanti fondamentali per la distribuzione di corrente ad alta potenza e la messa a terra. La placcatura di una parete di rame continua, uniforme e robusta all’interno di un foro passante con elevato rapporto di aspetto (che a volte supera 20:1) è un processo elettrochimico eccezionalmente difficile. Ciò richiede l’uso di bagni di placcatura chimica proprietari, fluidodinamica di precisione e complessi raddrizzatori di placcatura a impulsi periodici inversi (PPR). Queste tecniche sono necessarie per spingere con forza gli ioni di rame in profondità nel foro, evitando al contempo il fenomeno del “dog-boning”, ovvero l’eccessivo accumulo di rame all’ingresso superficiale del foro.
Foratura a ritroso (foratura a profondità controllata)
Per eliminare fisicamente gli stub risonanti che compromettono l’integrità del segnale ad alta velocità, si ricorre abitualmente e in modo massiccio alla foratura a ritroso. Questo processo richiede macchine foratrici CNC di grandi dimensioni e altamente specializzate, dotate di sensori di controllo della profondità di precisione in tempo reale. Queste macchine forano la porzione conduttiva inutilizzata di un foro passante placcato senza penetrare né danneggiare la connessione critica dello strato interno. Nei progetti avanzati di schede sonda, questo meticoloso processo deve essere eseguito con successo su decine di migliaia di vie singole per scheda, con tolleranze di profondità strettamente controllate entro pochi millesimi di pollice. Per saperne di più Circuiti stampati in PTFE (Teflon): sfide di produzione e placcatura per le schede ad alta frequenza.
Come progettare una scheda di interfaccia per probe card ad alte prestazioni (guida passo dopo passo)
Attenetevi a queste regole tecniche.
- Definire l'architettura di sistema e la struttura a strati
Iniziare instaurando una stretta collaborazione con i tecnici addetti al collaudo dei semiconduttori e definendo le specifiche della piattaforma ATE in questione, al fine di stabilire il numero totale di canali I/O, la larghezza di banda in frequenza RF necessaria e i rigorosi requisiti di alimentazione. Elaborare uno stack-up iniziale altamente dettagliato utilizzando laminati specializzati ad alta velocità e a basso CTE. Assegnare con cura strati di instradamento dedicati e schermati per i segnali, intervallati da piani in rame pesante per l’alimentazione e la massa, al fine di garantire percorsi di ritorno ottimali.
- Definizione delle regole di impedenza e delle strutture dei via
Eseguire calcoli elettromagnetici complessi per determinare le geometrie esatte delle tracce necessarie a soddisfare i rigorosi obiettivi di impedenza sia single-ended che differenziale. Contemporaneamente, definire l’intera architettura dei via, specificando con precisione dove saranno posizionati i fori passanti placcati standard, i via ciechi/sepolti forati meccanicamente e i microvia forati al laser per supportare l’estrema densità di instradamento, riducendo al minimo gli stub ad alta frequenza.
- Progettare la rete di alimentazione (PDN)
Eseguire simulazioni approfondite prima della progettazione del layout sulla rete di distribuzione di potenza (PDN) proposta. Assicurarsi che sia in grado di gestire in modo affidabile il picco massimo di assorbimento di corrente transitoria con una caduta di tensione IR assolutamente minima e un’impedenza target minima alle alte frequenze. Posizionare strategicamente condensatori di grande capacità e condensatori di disaccoppiamento ad alta frequenza con ESL (induttanza seriale equivalente) ultra-bassa sulle superfici superiore e inferiore della scheda.
- Eseguire il routing ad alta densità
In primo luogo, instradare le linee di segnale RF e digitali più critiche e ad alta velocità. Questo instradamento deve rispettare rigorosi vincoli di corrispondenza delle lunghezze, di corrispondenza di fase e di spaziatura aggressiva per mitigare efficacemente il crosstalk. Dopo i segnali critici, instradare i collegamenti di alimentazione e di terra di grandi dimensioni, massimizzando le topologie di riempimento del rame per migliorare significativamente sia la capacità di trasporto di corrente che la dissipazione termica. Infine, instradare le linee di controllo digitali a velocità inferiore e i segnali ausiliari.
- Eseguire un'analisi completa dell'integrità del segnale
Utilizzare solutori avanzati per campi elettromagnetici (EM) 3D e suite complete di software di simulazione SI/PI (come Ansys HFSS, Keysight ADS o Cadence Sigrity) per analizzare in modo approfondito tutti i percorsi critici del segnale. Convalidare i diagrammi a occhio, le risposte TDR (riflettometria nel dominio del tempo), i parametri S (perdita di inserzione e perdita di ritorno) e le matrici di diafonia complete. Regolare in modo iterativo il tracciato del layout e la geometria dello stack-up sulla base di questi rigorosi risultati di simulazione fino a quando tutti i criteri di prestazione elettrica non saranno definitivamente soddisfatti.
- Progettazione per la producibilità (DFM) e l'assemblaggio
Effettuare una revisione DFM estremamente approfondita, in coordinamento diretto e continuo con il produttore specifico di PCB scelto per la realizzazione della scheda. Verificare che tutti gli anelli anulari, le dimensioni dei fori, i rapporti di aspetto della placcatura e le distanze tra tracce e spazi siano rigorosamente conformi alle specifiche tecniche relative alle schede HDI ultra-spesse e con elevato numero di strati. Definire in modo esplicito tutte le posizioni di montaggio dei rinforzi meccanici e specificare le tolleranze critiche di complanarità richieste per l’assemblaggio finale.
La progettazione di una scheda di interfaccia di test multistrato avanzata richiede un approccio incredibilmente metodico e basato sulla simulazione per gestire con successo la sua intrinseca complessità.
conclusioni
L’ingegneria necessaria per progettare e produrre schede di sonda e schede di interfaccia di test multistrato testimonia i limiti estremi raggiunti dalla moderna tecnologia dei circuiti stampati. Man mano che le architetture dei semiconduttori di nuova generazione continuano a ridursi drasticamente in termini di dimensione dei nodi, adottando al contempo packaging eterogenei 2.5D e 3D altamente complessi, i requisiti fisici ed elettrici imposti all’interfaccia di test non potranno che intensificarsi. Il successo in questo campo altamente specializzato richiede una profonda integrazione multidisciplinare tra progettazione elettrica ad alta velocità, scienza dei materiali avanzata e una padronanza completa delle tecniche di fabbricazione all’avanguardia. Ciò garantisce che i microchip altamente sofisticati di domani possano essere testati in modo affidabile e accurato negli ambienti di produzione ad alto volume di oggi.
Domande frequenti (FAQ)
Il trasformatore di spazio funge da dispositivo essenziale di conversione del passo. Esso collega elettricamente il passo ultra-fine e fitto della matrice di sonde microscopiche (che entra in contatto diretto con il wafer di silicio) al passo di produzione standard, molto più ampio, della scheda di interfaccia di test multistrato. Questa conversione consente un instradamento pratico e realizzabile del circuito stampato.
Il vetro-epossidico FR-4 standard non possiede le prestazioni elettriche superiori alle alte frequenze — caratterizzate da una costante dielettrica (Dk) e da un fattore di dissipazione (Df) più elevati — necessarie per trasmettere i moderni segnali di test multi-gigabit senza perdite significative. Inoltre, le proprietà fisiche dell’FR-4, in particolare il suo elevato coefficiente di espansione termica (CTE), possono causare instabilità meccanica e una grave deformazione della scheda in presenza delle temperature estreme e delle sollecitazioni di compressione tipiche del test dei wafer.
Quando un via non deve attraversare l’intero spessore di una scheda per stabilire il collegamento, la porzione inutilizzata e residua di quel foro placcato (lo stub) funge da antenna risonante a estremità aperta. Questo stub riflette i segnali ad alta frequenza su se stessi, compromettendo gravemente l’integrità del segnale e chiudendo l“”occhio” del segnale. La foratura posteriore (backdrilling) rimuove fisicamente questo stub conduttivo, migliorando significativamente le caratteristiche di trasmissione dei canali dati ad alta velocità.
Mentre le schede di test semplici, parametriche o a bassa densità, possono utilizzare solo da 10 a 20 strati, le schede di interfaccia di test altamente complesse, progettate per le moderne CPU multi-core, le GPU o gli array di memoria ad alta densità, presentano abitualmente da 30 a ben oltre 50 strati. Questo numero elevato di strati è indispensabile per gestire l’enorme numero di pin e le reti di alimentazione dedicate altamente complesse richieste.
Durante i test automatizzati, migliaia di sonde microscopiche devono stabilire un contatto elettrico simultaneo e uniforme con i pad microscopici presenti sul wafer. Se il PCB sottostante è deformato, incurvato o irregolare, alcune sonde eserciteranno una pressione eccessiva (rischiando di schiacciare i pad del wafer), mentre altre non riusciranno a stabilire alcun contatto, causando disastrosi falsi errori di test. Una planarizzazione estrema garantisce una forza di contatto uniforme e prevedibile su tutta la matrice composta da migliaia di pin.