Inhaltsübersicht
Einführung in die Verwendung von Prüfkarten bei der Halbleiterprüfung
In der von hartem Wettbewerb geprägten Halbleiterfertigung ist es unerlässlich, die Zuverlässigkeit und Funktionsfähigkeit integrierter Schaltkreise (ICs) bereits vor der Verkapselung sicherzustellen. Probekarten dienen als entscheidende elektromechanische Schnittstelle zwischen den automatisierten Testgeräten (ATE) und dem unbestückten Halbleiterwafer. Als grundlegende Übersetzungsschicht muss eine Probekarte eine einwandfreie Signalintegrität gewährleisten, erhebliche Leistungslasten bewältigen und über Tausende mikroskopisch kleiner Kontaktflächen hinweg höchste mechanische Präzision bieten.
Die rasante Entwicklung der Mikroelektronik – gekennzeichnet durch eine unaufhaltsame Verkleinerung der Strukturgrößen, den Aufstieg von Chiplet-Architekturen und die zunehmende Verbreitung heterogener Integration (wie z. B. 2,5D- und 3D-Verpackungen) – hat die traditionellen Technologien für Leiterplatten (PCB) an ihre absoluten Grenzen gebracht. Da die Anzahl der Ein- und Ausgänge pro Chip auf Zehntausende ansteigt, gehört die Entwicklung und Fertigung mehrschichtiger Testschnittstellenplatinen für Prüfkarten heute zu den anspruchsvollsten Aufgaben im Leiterplattenbau. Diese komplexen Schnittstellenplatinen weisen in der Regel 40 bis 60 Schichten, komplizierte Microvia-Strukturen und hochspezialisierte dielektrische Materialien auf, die auf Mikrowellenfrequenzleistung und außergewöhnliche thermische Stabilität ausgelegt sind.
Testingenieure, Hardware-Entwickler und Spezialisten für die Leiterplattenfertigung, die mit der Validierung der nächsten Generation fortschrittlicher Halbleiterbauelemente betraut sind, benötigen ein tiefgreifendes Verständnis der technischen Prinzipien, die diesen mehrschichtigen Testschnittstellenplatinen zugrunde liegen.
Der Aufbau eines Probekartensystems
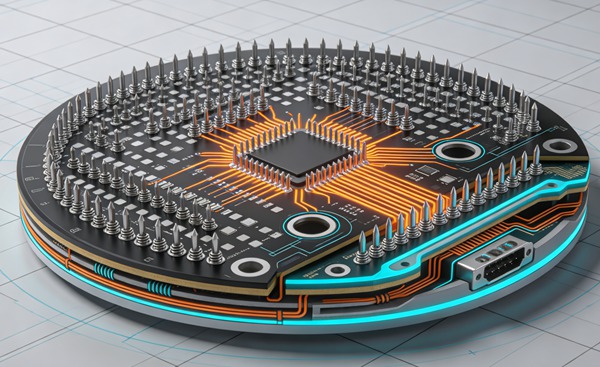
Eine handelsübliche, hochentwickelte Prüfkartenbaugruppe ist kein monolithisches Bauteil, sondern ein hochkomplexes, modulares System, das aus mehreren integrierten Elementen besteht:
- Das Sondenarray (Kontakt-Schütz): Die physikalischen Nadeln, Erhebungen, vertikalen Federn oder MEMS-Strukturen (mikroelektromechanische Systeme), die in direkten physikalischen Kontakt mit den Aluminium- oder Kupfer-Die-Pads auf dem Wafer treten.
- Der Space Transformer (MLC oder MLO): Häufig handelt es sich dabei um ein Substrat aus mehrschichtiger Keramik (MLC) oder mehrschichtigem organischem Material (MLO). Diese Komponente “wandelt” den extrem feinen Abstand der Sondenanordnung (manchmal unter 50 Mikrometer) in einen besser handhabbaren, wenn auch immer noch dichten Abstand auf der Hauptleiterplatte (PCB) um.
- Die mehrschichtige Testschnittstellenplatine (PCB): Die robuste Hauptplatine, über die Tausende von Signalen vom Weltraumtransformator zu den Anschlüssen des ATE-Testers geleitet werden (z. B. Pogo-Pin-Pads mit hoher Packungsdichte, Kabelbaugruppen oder spezielle Randsteckverbinder). Sie übernimmt die Stromverteilung und die komplexe Signalaufbereitung und dient als stabile Montageplattform.
- Mechanische Versteifungen und Befestigungselemente: Bauteile aus Edelstahl oder Speziallegierungen, die entscheidend dafür sind, dass die Ebenheit der Leiterplatte unter den extremen, wiederholten Druckkräften, die während des Wafer-Probing-Prozesses auftreten, erhalten bleibt.
Konstruktionsherausforderungen bei mehrschichtigen Testschnittstellenplatinen
Die Auslegung der Hauptleiterplatte in einer Prüfkartenbaugruppe ist eine Aufgabe, bei der es darum geht, eine stark eingeschränkte, multiphysikalische Matrix zu lösen, die elektrische, mechanische und thermische Variablen umfasst.
Signalintegrität und Hochfrequenz-Leiterbahnführung
Moderne integrierte Schaltkreise, insbesondere solche, die für die 5G/6G-HF-Kommunikation, Hochleistungsrechner (HPC) und fortschrittliche GPU-Anwendungen entwickelt wurden, arbeiten mit außerordentlich hohen Frequenzen und Datenraten im Multi-Gigabit-Bereich. Die Testschnittstellenkarte muss diese ultraschnellen Signale ohne Signalverzerrung, Dämpfung, Jitter oder Übersprechen übertragen.
Entwicklungsingenieure müssen bei allen Hochgeschwindigkeits-Signalleitungen eine strenge Impedanzkontrolle gewährleisten – typischerweise 50 Ohm im Single-Ended-Betrieb und 85 bis 100 Ohm im Differentialbetrieb. Dies erfordert die präzise Berechnung von Leiterbahnbreiten, dielektrischen Schichtdicken und Kupfergewichten. Der strategische Einsatz von blinden, vergrabenen und versetzten Mikrovias ist entscheidend, um Via-Stubs zu minimieren. Diese Stubs wirken wie unerwünschte Resonanzantennen und verschlechtern die Signalqualität bei Gigahertz-Frequenzen erheblich. Darüber hinaus sind eine massive Erdungsabschirmung, koplanare Wellenleiterstrukturen und optimierte Rückleitungskonfigurationen unbedingt erforderlich, um hochempfindliche HF- oder analoge Signale von aggressiv schaltenden, rauschbehafteten digitalen Logikleitungen zu isolieren. Erfahren Sie mehr über Stickstoff-Reflow-Löten: Verbesserung der Lötbenetzung bei bleifreien Leiterplattenbaugruppen.
Stromintegrität und Stromversorgung
Hochleistungs-Serverprozessoren und KI-Beschleuniger benötigen enorme Strommengen – häufig mehrere hundert Ampere –, die bei extrem niedrigen Kernspannungen (unter 1 V) bereitgestellt werden müssen. Unter diesen Bedingungen muss die Leiterplatte der Prüfkarte als hocheffizientes, niederohmiges Stromversorgungsnetz (PDN) fungieren.
Entwurfsstrategien stützen sich in hohem Maße auf die Zuweisung mehrerer dicker Kupferschichten (häufig 2 oz bis 4 oz), die ausschließlich für zusammenhängende Stromversorgungs- und Masseflächen vorgesehen sind. Um hochfrequente Störsignale in der Stromversorgung und transiente Spannungsabfälle zu bekämpfen, müssen Bypass- und Entkopplungskondensatoren mit äußerster Präzision platziert werden. Sie werden häufig direkt neben der Schnittstelle zum Raumtransformator angebracht oder vollständig in die internen Leiterplattenlagen eingebettet, um die parasitäre Schleifeninduktivität drastisch zu minimieren.
Extreme Dichte und Schichtenanzahl
Um die Tausenden von einzelnen Testkanälen, die von modernen ATE-Plattformen benötigt werden, effektiv unterzubringen, verschieben Testschnittstellenplatinen immer wieder die Grenzen der herkömmlichen Leiterplatten-Dichte. Bei diesen hochkomplexen Platinen ist es Standard, 30 bis 60 unabhängige Kupferschichten zu verwenden.
Die Verlegung solch enormer Pin-Anzahlen erfordert fortschrittliche HDI-Topologien (High Density Interconnect). Dies beinhaltet den Einsatz von Via-Strukturen auf beliebigen Schichten, extrem feine Leiterbahnen und Abstände (die oft unter 3 mil / 75 Mikrometer liegen) sowie riesige Via-in-Pad-Arrays, um die dichte BGA- oder LGA-Schnittstelle zum Raumtransformator zu bewältigen.
Mechanische Steifigkeit, Ebenheit und Wärmemanagement
Während des automatisierten Wafer-Testzyklus wird die Prüfkarte mit enormer mechanischer Kraft (oft insgesamt mehrere hundert Kilogramm) fest gegen den Siliziumwafer gedrückt, um gleichzeitig an allen Tausenden von Sonden einen zuverlässigen ohmschen Kontakt sicherzustellen. Jede Durchbiegung, Verformung oder Verwindung der Leiterplatte führt sofort zu einem ungleichmäßigen Sondendruck. Dies kann zu falschen Testfehlern, physisch beschädigten Wafer-Pads oder katastrophalen Rissen im Wafer führen.
Beim Leiterplatten-Design müssen in großem Umfang Materialien mit extrem hoher Tg (Glasübergangstemperatur) zum Einsatz kommen, die thermomechanischem Verziehen widerstehen. Symmetrische Schichtstapel werden mathematisch berechnet, um die inneren Laminierungsspannungen auszugleichen. Darüber hinaus kommen spezielle Lösungen zum Wärmemanagement zum Einsatz – wie beispielsweise dicke Kupferflächen, die als Wärmeverteiler dienen, sowie strategisch platzierte thermische Durchkontaktierungen –, um die bei der Prüfung von Hochleistungs-Chips entstehende lokale Wärme abzuleiten und sicherzustellen, dass die strukturelle Integrität der Leiterplatte auch unter kontinuierlichen Temperaturwechseln erhalten bleibt.
Hochleistungsmaterialien für Leiterplatten von Prüfkarten
Die extremen elektrischen und mechanischen Anforderungen bei der Verwendung von Prüfkarten schließen den Einsatz von handelsüblichen FR-4-Glasfasermaterialien gänzlich aus. Die Auswahl der richtigen hochentwickelten Dielektrika und hochveredelten leitfähigen Materialien ist wohl die wichtigste technische Entscheidung in der Entwurfsphase. Erfahren Sie mehr über Hohlraum-Leiterplatten: Entwurf von vertieften Hohlräumen für HF-Leistungsverstärker.
- Hochfrequenz-Laminate: Es kommen in großem Umfang hochentwickelte PTFE-Mischungen (Teflon), duroplastische Kohlenwasserstoffharze (wie die Rogers RO4000-Serie) oder Hochgeschwindigkeits-Polyphenylenether-Mischungen (PPE) (wie Panasonic Megtron 6 oder 7) zum Einsatz. Diese Laminate zeichnen sich durch außergewöhnlich niedrige Dielektrizitätskonstanten (Dk) und extrem niedrige Verlustfaktoren (Df) aus, wodurch minimale Signalverluste und Phasenverzögerungen bei Mikrowellenfrequenzen gewährleistet werden.
- Dielektrika mit hoher Glasübergangstemperatur (Tg) und niedrigem Wärmeausdehnungskoeffizienten (CTE): Von entscheidender Bedeutung sind Polyimid oder speziell formulierte Epoxidharzsysteme, die sich durch eine hohe Glasübergangstemperatur (Tg > 250 °C) und einen äußerst stabilen, niedrigen Wärmeausdehnungskoeffizienten (CTE) auszeichnen. Diese speziellen Eigenschaften gewährleisten, dass die Mehrschichtplatine ihre strenge mechanische Maßgenauigkeit über Hunderttausende von thermischen Testzyklen hinweg beibehält.
- Flache Kupferfolien: Herkömmliche Kupferfolie weist eine mikroskopische Oberflächenrauheit auf, die den “Skin-Effekt” bei hohen Frequenzen verstärkt und die Leiterverluste drastisch erhöht. Daher sind Kupferfolien mit extrem geringer Dicke (ULP) oder umgekehrt behandelte Kupferfolien (RTF) zwingend vorgeschrieben, um den Hochfrequenz-Signalweg zu optimieren.
- Oberflächenbehandlungen: ENIG (chemisches Nickel, Immersionsgold) oder ENEPIG (chemisches Nickel, chemisches Palladium, Immersionsgold) sind die Industriestandards. Sie bieten eine außergewöhnliche Oberflächenebenheit, unübertroffene Oxidationsbeständigkeit und zuverlässige metallurgische Oberflächen sowohl für Drahtbond-Schnittstellen als auch für hochzyklische ATE-Pogo-Pin-Kontakte. Häufig wird zudem eine tiefe Hartgoldbeschichtung direkt auf die ATE-Kontaktflächen aufgebracht, um dem abrasiven Verschleiß durch kontinuierliche Produktionstests standzuhalten.
Komplexitäten und Toleranzen in der Fertigung
Die erfolgreiche Fertigung einer massiven, hochdichten Testschnittstellenplatine mit 50 Schichten erfordert es, die absoluten Grenzen der modernen Leiterplattenfertigung auszureizen.
Präzise Registrierung und Skalierung
Die größte Herausforderung bei der Herstellung extrem dicker HDI-Leiterplatten mit hoher Lagenanzahl besteht darin, eine perfekte Registrierung zwischen den einzelnen Schichten zu gewährleisten. Bei Dutzenden aufeinanderfolgender Laminierzyklen müssen die physikalischen Verschiebungen, das Schrumpfen und die Skalierung der dielektrischen Materialien mathematisch vorhergesagt und dynamisch mit einer Genauigkeit im Sub-Mil-Bereich kompensiert werden. Führende Hersteller setzen modernste optische Ausrichtungssysteme (wie Direct Imaging), hochspezialisierte induktive Fixierungstechniken und Echtzeit-Röntgenbildmesstechnik ein, um sicherzustellen, dass die Microvias über alle inneren Schichten hinweg fehlerfrei ausgerichtet sind. Eine Fehlausrichtung von nur Bruchteilen eines Mil kann die Signalintegrität bei hohen Geschwindigkeiten sofort zunichte machen oder fatale interne Kurzschlüsse verursachen. Erfahren Sie mehr über Reinigung unter der Schablone: Bewährte Verfahren für den SMT-Druck mit feinem Rasterabstand.
Galvanisierung mit hohem Seitenverhältnis
Dicke Test-Leiterplatten (deren Gesamtdicke häufig 0,250 Zoll bzw. 6,35 mm übersteigt) erfordern nach wie vor kritische Durchkontaktierungen für die Zuführung hoher Stromstärken und die Masseverbindung. Das Aufbringen einer durchgehenden, gleichmäßigen und robusten Kupferwand im Inneren eines Durchgangslochs mit hohem Seitenverhältnis (das manchmal 20:1 übersteigt) ist ein außerordentlich schwieriger elektrochemischer Prozess. Dies erfordert den Einsatz proprietärer chemischer Galvanikbäder, präziser Strömungsdynamik und komplexer PPR-Galvanikgleichrichter (Periodic Pulse Reverse). Diese Techniken sind notwendig, um Kupferionen tief in das Lochinnere zu drängen und gleichzeitig das “Dog-Boning” – die übermäßige Ansammlung von Kupfer am Eingang des Lochs – zu verhindern.
Rückbohrung (Bohren mit kontrollierter Tiefe)
Um die Resonanz-Via-Stubs, die die Signalintegrität bei hohen Geschwindigkeiten beeinträchtigen, physikalisch zu beseitigen, wird routinemäßig und in großem Umfang das Backdrilling eingesetzt. Dieser Prozess erfordert massive, hochspezialisierte CNC-Bohrmaschinen, die mit Sensoren zur präzisen Tiefenkontrolle in Echtzeit ausgestattet sind. Diese Maschinen bohren den ungenutzten, leitfähigen Teil eines plattierten Durchgangslochs aus, ohne die kritische Verbindung zwischen den inneren Schichten zu durchdringen oder zu beschädigen. Bei fortschrittlichen Probekarten-Designs muss dieser mühsame Prozess an Zehntausenden einzelner Durchkontaktierungen pro Leiterplatte erfolgreich durchgeführt werden, wobei die Tiefentoleranzen streng auf wenige Tausendstel Zoll kontrolliert werden müssen. Erfahren Sie mehr über PTFE-Leiterplatten (Teflon): Herausforderungen bei der Herstellung und Beschichtung von Hochfrequenz-Leiterplatten.
So entwerfen Sie eine leistungsstarke Schnittstellenplatine für eine Prüfkarte (Schritt-für-Schritt-Anleitung)
Beachten Sie diese technischen Vorschriften.
- Definition der Systemarchitektur und des Aufbaus
Beginnen Sie mit dem Aufbau einer engen Zusammenarbeit mit den Halbleitertestingenieuren und der Festlegung der spezifischen ATE-Plattformspezifikationen, um die Gesamtzahl der I/O-Kanäle, die erforderliche HF-Frequenzbandbreite und die strengen Anforderungen an die Stromversorgung zu definieren. Erstellen Sie einen ersten, sehr detaillierten Schichtstapel unter Verwendung spezieller Hochgeschwindigkeits-Laminate mit niedrigem CTE. Weisen Sie sorgfältig dedizierte, abgeschirmte Routing-Schichten für Signale zu, die mit dicken Kupferflächen für Stromversorgung und Masse durchsetzt sind, um optimale Rückwege zu gewährleisten.
- Festlegen von Impedanzregeln und Durchkontaktierungsstrukturen
Führen Sie komplexe elektromagnetische Berechnungen durch, um die exakten Leiterbahngeometrien zu ermitteln, die erforderlich sind, um strenge Single-Ended- und Differential-Impedanzvorgaben zu erfüllen. Gleichzeitig definieren Sie die gesamte Via-Architektur – und legen dabei genau fest, wo standardmäßige plattierte Durchkontaktierungen, mechanisch gebohrte Blind- und Buried-Vias sowie lasergbohrte Mikrovias eingesetzt werden, um die extreme Verdrahtungsdichte zu unterstützen und gleichzeitig hochfrequente Stubs auf ein Minimum zu reduzieren.
- Entwurf des Stromversorgungsnetzes (PDN)
Führen Sie umfassende Simulationen vor dem Layout für das vorgeschlagene PDN durch. Stellen Sie sicher, dass es den maximalen transienten Stromverbrauch robust bewältigen kann, und zwar bei einem absolut minimalen IR-Spannungsabfall und einer minimalen Zielimpedanz bei hohen Frequenzen. Platzieren Sie hochwertige Großkondensatoren und Hochfrequenz-Entkopplungskondensatoren mit extrem niedriger ESL (äquivalente Serieninduktivität) strategisch auf der Ober- und Unterseite der Leiterplatte.
- Routing mit hoher Dichte durchführen
Verlegen Sie zuerst die kritischsten HF- und digitalen Signalleitungen mit den höchsten Geschwindigkeiten. Diese Verlegung muss strenge Vorgaben hinsichtlich Längenanpassung, Phasenanpassung und engmaschiger Abstandsvorschriften einhalten, um Übersprechen wirksam zu minimieren. Nach den kritischen Signalen verlegen Sie die massiven Strom- und Masseverbindungen und maximieren dabei die Kupferfüllungs-Topologien, um sowohl die Strombelastbarkeit als auch die Wärmeableitung deutlich zu verbessern. Verlegen Sie schließlich die digitalen Steuerleitungen mit niedrigerer Geschwindigkeit sowie die Hilfs- und Versorgungssignale.
- Durchführung einer umfassenden Signalintegritätsanalyse
Nutzen Sie fortschrittliche 3D-Löser für elektromagnetische (EM) Felder und umfassende SI/PI-Simulationssoftware-Suiten (wie Ansys HFSS, Keysight ADS oder Cadence Sigrity), um alle kritischen Signalpfade gründlich zu analysieren. Validieren Sie Augendiagramme, TDR-Verläufe (Time Domain Reflectometry), S-Parameter (Einfügungsdämpfung und Rückflussdämpfung) sowie umfassende Übersprechmatrizen. Passen Sie das Layout-Routing und die Schichtgeometrie auf der Grundlage dieser strengen Simulationsergebnisse iterativ an, bis alle elektrischen Leistungskriterien definitiv erfüllt sind.
- Konstruktion unter Berücksichtigung der Fertigungsfähigkeit (DFM) und der Montage
Führen Sie eine äußerst gründliche DFM-Prüfung in direkter und kontinuierlicher Abstimmung mit dem jeweiligen Leiterplattenhersteller durch, der für die Fertigung der Leiterplatte ausgewählt wurde. Stellen Sie sicher, dass alle Ringbohrungen, Bohrgrößen, Plattierungs-Seitenverhältnisse sowie Leiterbahn- und Abstandsmaße streng den speziellen Anforderungen für extrem dicke HDI-Leiterplatten mit hoher Lagenanzahl entsprechen. Definieren Sie ausdrücklich alle Befestigungspunkte für mechanische Versteifungen und legen Sie die für die Endmontage erforderlichen kritischen Koplanaritätstoleranzen fest.
Die Entwicklung einer hochentwickelten mehrschichtigen Testschnittstellenplatine erfordert einen äußerst methodischen, simulationsgestützten Ansatz, um die damit verbundene Komplexität erfolgreich zu bewältigen.
Schlussfolgerung
Die technischen Anforderungen an die Entwicklung und Fertigung von Prüfkarten und mehrschichtigen Testschnittstellenplatinen zeugen von den absoluten Extremen der modernen Leiterplattentechnologie. Da Halbleiterarchitekturen der nächsten Generation hinsichtlich der Strukturgröße immer weiter verkleinert werden und gleichzeitig hochkomplexe heterogene 2,5D- und 3D-Verpackungstechniken zum Einsatz kommen, werden die physikalischen und elektrischen Anforderungen an die Testschnittstelle weiter zunehmen. Um in diesem hochspezialisierten Bereich erfolgreich zu sein, bedarf es einer tiefgreifenden, interdisziplinären Integration von elektrischem Hochgeschwindigkeitsdesign, fortschrittlicher Materialwissenschaft und einer umfassenden Beherrschung modernster Fertigungstechniken. Dies gewährleistet, dass die hochkomplexen Mikrochips von morgen in den heutigen Massenproduktionsumgebungen zuverlässig und präzise getestet werden können.
Häufig gestellte Fragen (FAQ)
Der Raumtransformator fungiert als unverzichtbares Gerät zur Pitch-Umsetzung. Er verbindet elektrisch den extrem feinen, dichten Pitch des mikroskopisch kleinen Sondenarrays (das in direkten Kontakt mit dem Siliziumwafer steht) mit dem wesentlich größeren, bei der Serienfertigung üblichen Pitch der mehrschichtigen Testschnittstellenplatine. Diese Umsetzung ermöglicht eine praktikable und fertigungsgerechte Leiterplattenverlegung.
Herkömmliches FR-4-Glas-Epoxid verfügt nicht über die überragenden elektrischen Hochfrequenzeigenschaften – mit einer höheren Dielektrizitätskonstante (Dk) und einem höheren Verlustfaktor (Df) –, die für die Übertragung moderner Multi-Gigabit-Testsignale ohne nennenswerte Verluste erforderlich sind. Darüber hinaus können die physikalischen Eigenschaften von FR-4, insbesondere sein höherer Wärmeausdehnungskoeffizient (CTE), unter den extremen Temperaturen und Druckbelastungen beim Wafer-Probing zu mechanischer Instabilität und starker Verformung der Leiterplatte führen.
Wenn eine Durchkontaktierung nicht die gesamte Dicke einer Leiterplatte überspannen muss, um die Verbindung herzustellen, wirkt der ungenutzte, übrig gebliebene Teil dieses plattierten Lochs (der Stummel) wie eine offene Resonanzantenne. Dieser Stummel reflektiert hochfrequente Signale zurück auf sich selbst, was die Signalintegrität erheblich beeinträchtigt und das Daten-“Auge” verschließt. Durch das Backdrilling wird dieser leitfähige Stummel mechanisch abgetragen, wodurch sich die Übertragungseigenschaften von Hochgeschwindigkeits-Datenkanälen deutlich verbessern.
Während einfache parametrische Testplatinen oder solche mit geringer Dichte möglicherweise nur 10 bis 20 Schichten aufweisen, umfassen hochkomplexe Testschnittstellenplatinen, die für moderne Multi-Core-CPUs, GPUs oder Speicherarrays mit hoher Dichte ausgelegt sind, in der Regel 30 bis weit über 50 Schichten. Diese enorme Schichtenanzahl ist unerlässlich, um die gewaltige Pin-Anzahl und die erforderlichen hochkomplexen, dedizierten Stromversorgungsnetze unterzubringen.
Bei automatisierten Tests müssen Tausende mikroskopisch kleiner Sonden gleichzeitig einen gleichmäßigen elektrischen Kontakt mit den mikroskopisch kleinen Pads auf dem Wafer herstellen. Ist die darunterliegende Leiterplatte verzogen, gewölbt oder uneben, üben einige Sonden übermäßigen Druck aus (wodurch die Wafer-Pads möglicherweise zerquetscht werden), während andere überhaupt keinen Kontakt herstellen können, was zu verheerenden falschen Testfehlern führt. Eine extreme Planarisierung gewährleistet eine gleichmäßige, vorhersehbare Kontaktkraft über das gesamte Array mit mehreren tausend Pins hinweg.