Table des matières
Introduction aux cartes de test dans le domaine des semi-conducteurs
Dans le secteur hautement concurrentiel de la fabrication de semi-conducteurs, il est absolument indispensable de garantir la fiabilité et le bon fonctionnement des circuits intégrés (CI) avant leur conditionnement. Les cartes de sondes constituent l'interface électromécanique essentielle entre l'équipement de test automatisé (ATE) et la plaquette de semi-conducteurs nue. Agissant comme couche de conversion fondamentale, une carte de sondes doit préserver une intégrité du signal irréprochable, gérer des charges électriques importantes et offrir une précision mécanique extrême sur des milliers de plots de contact microscopiques.
L'évolution rapide de la microélectronique — caractérisée par une réduction incessante de la taille des nœuds, l'essor des architectures « chiplet » et la prolifération de l'intégration hétérogène (telle que les conditionnements 2,5D et 3D) — a poussé les technologies traditionnelles des cartes de circuits imprimés (PCB) à leurs limites absolues. Alors que le nombre de points d’entrée-sortie (E/S) atteint désormais plusieurs dizaines de milliers par puce, la conception et la fabrication de cartes d’interface de test multicouches pour les cartes à sondes constituent aujourd’hui l’un des domaines les plus exigeants de l’ingénierie des circuits imprimés. Ces cartes d’interface complexes comportent généralement entre 40 et 60 couches, des structures de microvias complexes et des matériaux diélectriques hautement spécialisés, conçus pour offrir des performances aux fréquences micro-ondes et une stabilité thermique exceptionnelle.
Les ingénieurs de test, les concepteurs de matériel et les spécialistes de la fabrication de circuits imprimés chargés de valider la prochaine génération de dispositifs semi-conducteurs avancés doivent posséder une connaissance approfondie des principes d'ingénierie qui sous-tendent ces cartes d'interface de test multicouches.
L'architecture d'un système de carte de test
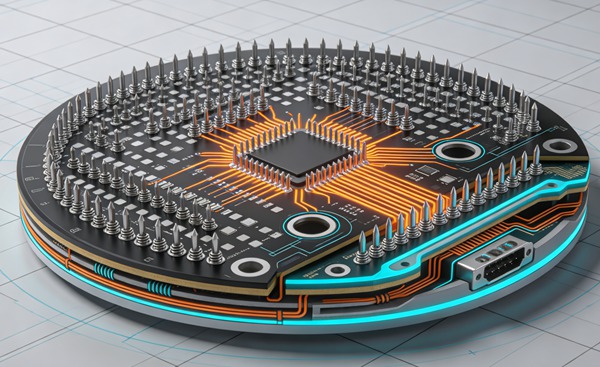
Un ensemble de carte de test avancée standard n'est pas un composant monolithique ; il s'agit plutôt d'un système modulaire très sophistiqué, composé de plusieurs éléments intégrés :
- Le réseau de sondes (contacteur de contact) : Les aiguilles, les protubérances, les ressorts verticaux ou les structures MEMS (systèmes micro-électromécaniques) qui entrent en contact physique direct avec les plots de la puce en aluminium ou en cuivre sur la plaquette.
- Le « Space Transformer » (MLC ou MLO) : Il s'agit souvent d'un substrat en céramique multicouche (MLC) ou en matériau organique multicouche (MLO). Ce composant “ transforme ” le pas ultra-fin du réseau de sondes (parfois inférieur à 50 microns) en un pas plus facile à gérer, bien que toujours dense, sur le circuit imprimé principal (PCB).
- La carte d'interface de test multicouche (PCB) : Le circuit imprimé principal, très robuste, qui achemine des milliers de signaux depuis le transformateur spatial vers les connexions du testeur ATE (telles que les grilles de broches pogo haute densité, les faisceaux de câbles ou les connecteurs de bord spécialisés). Il assure la distribution de l'alimentation, le conditionnement complexe des signaux et offre une plate-forme de montage rigide.
- Renforts mécaniques et quincaillerie : Composants structurels en acier inoxydable ou en alliages spécialisés, essentiels pour préserver l'intégrité plane du circuit imprimé face aux forces de compression extrêmes et répétées exercées lors du processus de test des plaquettes.
Défis de conception liés aux cartes d'interface de test multicouches
La conception du circuit imprimé principal au sein d'un ensemble de carte de sondes consiste à résoudre une matrice multiphysique soumise à de nombreuses contraintes, impliquant des variables électriques, mécaniques et thermiques.
Intégrité du signal et routage haute fréquence
Les circuits intégrés modernes, en particulier ceux conçus pour les communications RF 5G/6G, le calcul haute performance (HPC) et les applications GPU avancées, fonctionnent à des fréquences extrêmement élevées et à des débits de données de plusieurs gigabits. La carte d'interface de test doit transmettre ces signaux ultra-rapides sans distorsion, atténuation, gigue ni diaphonie.
Les ingénieurs concepteurs doivent appliquer un contrôle rigoureux de l’impédance — généralement de 50 ohms en mode asymétrique et de 85 à 100 ohms en mode différentiel — sur toutes les pistes de signaux à haute vitesse. Cela nécessite un calcul précis des largeurs de pistes, des épaisseurs diélectriques intercouches et des épaisseurs de cuivre. La mise en œuvre stratégique de microvias aveugles, enfouis et décalés est essentielle pour minimiser les stubs de via. Ces stubs agissent comme des antennes résonnantes indésirables, dégradant considérablement la qualité du signal aux fréquences de l'ordre du gigahertz. De plus, un blindage de masse important, des structures de guides d’ondes coplanaires et des configurations optimisées des voies de retour sont absolument indispensables pour isoler les signaux RF ou analogiques hautement sensibles des lignes logiques numériques bruyantes et à commutation agressive. En savoir plus sur Soudage par refusion à l'azote : amélioration du mouillage de la soudure sur les circuits imprimés assemblés sans plomb.
Intégrité de l'alimentation et distribution du courant
Les processeurs de serveurs haute performance et les accélérateurs d'IA nécessitent des quantités colossales d'énergie — dépassant souvent plusieurs centaines d'ampères — fournies à des tensions de cœur extrêmement faibles (inférieures à 1 V). Dans ces conditions, le circuit imprimé de la carte à sondes doit fonctionner comme un réseau d'alimentation (PDN) hyper-efficace et à faible impédance.
Les stratégies de conception reposent en grande partie sur l'affectation de plusieurs couches de cuivre épais (souvent de 2 oz à 4 oz) entièrement dédiées à des plans d'alimentation et de masse contigus. Pour lutter contre le bruit haute fréquence de l’alimentation et les chutes de tension transitoires, les condensateurs de dérivation et de découplage doivent être placés avec une extrême précision. Ils sont souvent montés directement à proximité de l’interface du transformateur spatial ou entièrement intégrés dans les couches internes du circuit imprimé afin de réduire considérablement l’inductance parasite de la boucle.
Densité et nombre de couches extrêmes
Afin de pouvoir accueillir efficacement les milliers de canaux de test individuels requis par les plateformes ATE de pointe, les cartes d'interface de test repoussent sans cesse les limites de la densité des circuits imprimés classiques. Il est courant que ces cartes extrêmement complexes comportent entre 30 et 60 couches de cuivre indépendantes.
Le routage d’un nombre de broches aussi impressionnant nécessite des topologies HDI (High Density Interconnect) avancées. Cela implique l’utilisation de structures de vias sur n’importe quelle couche, de lignes et d’espaces extrêmement fins (souvent inférieurs à 3 mil / 75 microns), ainsi que d’énormes réseaux de vias intégrés dans les pastilles pour gérer l’interface dense des boîtiers BGA ou LGA avec le transformateur d’espace.
Rigidité mécanique, planéité et gestion thermique
Au cours du cycle de test automatisé des plaquettes, la carte de sondes est pressée avec force contre la plaquette de silicium, avec une force mécanique considérable (souvent plusieurs centaines de kilogrammes au total), afin de garantir un contact ohmique fiable sur l’ensemble des milliers de sondes simultanément. Toute déviation, courbure ou déformation du circuit imprimé entraîne immédiatement une répartition inégale de la pression exercée par les sondes. Cela peut conduire à de faux échecs de test, à des dommages physiques sur les pastilles de la plaquette ou à des fissures catastrophiques de la plaquette.
La conception des circuits imprimés doit largement intégrer des matériaux à Tg (température de transition vitreuse) ultra-élevée, capables de résister au gauchissement thermomécanique. Les empilements symétriques de couches sont calculés mathématiquement afin d’équilibrer les contraintes internes de stratification. De plus, des solutions spécialisées de gestion thermique — telles que des plans en cuivre épais faisant office de dissipateurs thermiques et des vias thermiques stratégiquement placés — sont mises en œuvre pour dissiper la chaleur localisée générée par les tests sur les puces à haute puissance, garantissant ainsi que l’intégrité structurelle de la carte reste intacte lors de cycles thermiques continus.
Matériaux de pointe pour les circuits imprimés des cartes de test
Les contraintes électriques et mécaniques extrêmes liées aux applications des cartes de sondes excluent catégoriquement l'utilisation de matériaux en fibre de verre FR-4 standard disponibles dans le commerce. Le choix des diélectriques avancés adaptés et des matériaux conducteurs hautement perfectionnés constitue sans doute la décision technique la plus cruciale lors de la phase de conception. En savoir plus sur Circuits imprimés à cavités : conception de cavités encastrées pour amplificateurs de puissance RF.
- Stratifiés haute fréquence : Les mélanges avancés de PTFE (Téflon), les résines hydrocarbonées thermodurcissables (comme celles de la série Rogers RO4000) ou les mélanges de polyphénylène éther (PPE) à haute vitesse (tels que les Panasonic Megtron 6 ou 7) sont largement utilisés. Ces stratifiés offrent des constantes diélectriques (Dk) exceptionnellement faibles et des facteurs de dissipation (Df) ultra-faibles, garantissant une perte de signal et un retard de phase minimaux aux fréquences micro-ondes.
- Diélectriques à haute Tg et à faible CTE : Il est essentiel d'utiliser du polyimide ou des systèmes de résine époxy spécialement formulés, présentant une température de transition vitreuse élevée (Tg > 250 °C) et un coefficient de dilatation thermique (CTE) très stable et faible. Ces propriétés spécifiques garantissent que le circuit imprimé multicouche conserve sa précision dimensionnelle mécanique rigoureuse au cours de centaines de milliers de cycles d'essais thermiques.
- Feuilles de cuivre à profil bas : La feuille de cuivre standard présente une rugosité de surface microscopique qui accentue “ l'effet de peau ” aux hautes fréquences, ce qui augmente considérablement les pertes dans le conducteur. C'est pourquoi l'utilisation de feuilles de cuivre à profil ultra-bas (ULP) ou traitées en sens inverse (RTF) est strictement obligatoire pour optimiser le cheminement du signal à haute fréquence.
- Finitions de surface : Les procédés ENIG (nickel chimique + or par immersion) ou ENEPIG (nickel chimique + palladium chimique + or par immersion) constituent les normes de référence du secteur. Ils offrent une planéité de surface exceptionnelle, une résistance à l'oxydation inégalée et des surfaces métallurgiques fiables, tant pour les interfaces de soudure par fil que pour les contacts à broches pogo destinés aux tests ATE à cycles élevés. Un placage en or dur profond est également souvent appliqué directement sur les pastilles de contact ATE afin de résister à l'usure par abrasion liée aux tests de production en continu.
Complexités de fabrication et tolérances
La fabrication réussie d'une carte d'interface de test massive, composée de 50 couches et présentant une très haute densité, nécessite de repousser les limites absolues des capacités actuelles de fabrication de circuits imprimés.
Alignement et mise à l'échelle de précision
Le principal défi lié à la fabrication de cartes HDI ultra-épaisses comportant un grand nombre de couches réside dans le maintien d’un repérage parfait entre les couches. Avec des dizaines de cycles de stratification successifs, les mouvements physiques, le retrait et la dilatation des matériaux diélectriques doivent être prédits mathématiquement et compensés de manière dynamique avec une précision inférieure au millième de pouce. Les fabricants de premier plan utilisent des systèmes d’alignement optique de pointe (tels que l’imagerie directe), des techniques de positionnement inductif hautement spécialisées et une métrologie par imagerie aux rayons X en temps réel pour garantir un alignement parfait des microvias sur toutes les couches internes. Un décalage de quelques fractions de mil suffit à compromettre instantanément l’intégrité du signal à haute vitesse ou à provoquer des courts-circuits internes irrémédiables. En savoir plus sur Nettoyage sous le pochoir : bonnes pratiques pour l'impression SMT à pas fin.
Placage à rapport d'aspect élevé
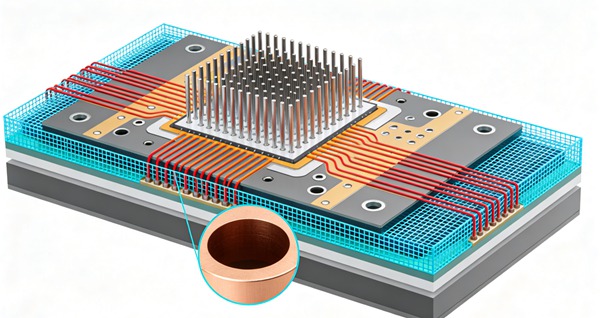
Les cartes d'interface d'essai épaisses (dont l'épaisseur totale dépasse souvent 0,250 pouce, soit 6,35 mm) nécessitent toujours des trous traversants essentiels pour l'acheminement de courants élevés et la mise à la terre. Le dépôt d’une paroi de cuivre continue, uniforme et robuste à l’intérieur d’un trou traversant à rapport d’aspect élevé (dépassant parfois 20:1) est un processus électrochimique exceptionnellement difficile. Cela nécessite l’utilisation de bains de placage chimiques exclusifs, d’une dynamique des fluides de précision et de redresseurs de placage complexes à impulsions périodiques inversées (PPR). Ces techniques sont indispensables pour propulser avec force les ions de cuivre en profondeur dans le trou tout en empêchant le “ dog-boning ”, c’est-à-dire l’accumulation excessive de cuivre à l’entrée du trou, au niveau de la surface.
Forage en recul (forage à profondeur contrôlée)
Pour éliminer physiquement les tronçons de via résonants qui compromettent l’intégrité des signaux à haute vitesse, le perçage en contre-dépouille est couramment et largement utilisé. Ce procédé nécessite des perceuses CNC imposantes et hautement spécialisées, équipées de capteurs de contrôle de profondeur de précision fonctionnant en temps réel. Ces machines percent la partie conductrice inutilisée d’un trou métallisé sans pénétrer ni endommager la connexion critique de la couche interne. Dans les conceptions avancées de cartes à sondes, ce processus minutieux doit être mené à bien sur des dizaines de milliers de vias individuels par carte, avec des tolérances de profondeur strictement contrôlées à quelques millièmes de pouce près. En savoir plus sur Circuits imprimés en PTFE (Téflon) : défis liés à la fabrication et au placage des cartes haute fréquence.
Comment concevoir une carte d'interface pour carte de sondes haute performance (guide étape par étape)
Respectez ces règles techniques.
- Définir l'architecture du système et la structure des couches
Commencez par établir une collaboration étroite avec les ingénieurs chargés des tests de semi-conducteurs et par définir les spécifications précises de la plateforme ATE afin de déterminer le nombre total de canaux d’E/S, la bande passante RF nécessaire et les exigences strictes en matière d’alimentation électrique. Élaborez une structure initiale très détaillée des couches en utilisant des stratifiés spécialisés à haute vitesse et à faible CTE. Prévoyez soigneusement des couches de routage dédiées et blindées pour les signaux, entrecoupées de plans en cuivre épais pour l'alimentation et la masse, afin de garantir des chemins de retour optimaux.
- Définir les règles d'impédance et les structures de vias
Effectuer des calculs électromagnétiques complexes afin de déterminer les géométries exactes des pistes nécessaires pour respecter les objectifs stricts d’impédance asymétrique et différentielle. Parallèlement, définir l’architecture complète des vias — en précisant exactement où seront déployés les trous métallisés standard, les vias aveugles/enfouis percés mécaniquement et les microvias percés au laser — afin de prendre en charge la densité de routage extrême tout en minimisant strictement les stubs haute fréquence.
- Concevoir le réseau d'alimentation électrique (PDN)
Effectuez des simulations exhaustives préalables à la conception du réseau d'alimentation (PDN) proposé. Assurez-vous qu'il est capable de supporter de manière robuste le courant transitoire maximal avec une chute de tension IR absolument minimale et une impédance cible minimale aux hautes fréquences. Placez stratégiquement des condensateurs de grande capacité et des condensateurs de découplage haute fréquence à ESL (inductance série équivalente) ultra-faible sur les faces supérieure et inférieure de la carte.
- Exécuter un routage à haute densité
Commencez par acheminer les lignes de signaux RF et numériques les plus critiques et les plus rapides. Cet acheminement doit respecter des contraintes strictes en matière d’adaptation de longueur, d’adaptation de phase et d’espacement rigoureux afin de réduire efficacement la diaphonie. Après les signaux critiques, acheminez les connexions d’alimentation et de masse de forte intensité, en optimisant les topologies de remplissage de cuivre afin d’améliorer considérablement à la fois la capacité de transport de courant et la dissipation thermique. Enfin, acheminez les lignes de commande numériques à faible vitesse et les signaux auxiliaires.
- Réaliser une analyse complète de l'intégrité du signal
Utiliser des solveurs avancés de champs électromagnétiques (EM) en 3D et des suites logicielles complètes de simulation SI/PI (telles qu’Ansys HFSS, Keysight ADS ou Cadence Sigrity) pour analyser de manière approfondie tous les chemins de signal critiques. Validez les diagrammes en œil, les réponses TDR (réflectométrie dans le domaine temporel), les paramètres S (perte d’insertion et perte de retour) ainsi que les matrices de diaphonie complètes. Ajustez de manière itérative le tracé et la géométrie d’empilement en fonction de ces résultats de simulation rigoureux jusqu’à ce que tous les critères de performance électrique soient définitivement satisfaits.
- Conception en vue de la fabricabilité (DFM) et de l'assemblage
Réalisez une analyse DFM extrêmement approfondie, en coordination directe et continue avec le fabricant de circuits imprimés spécifiquement choisi pour la fabrication de la carte. Vérifier que tous les anneaux annulaires, les diamètres de perçage, les rapports d'aspect de placage et les distances entre pistes et espaces respectent strictement les capacités spécifiques requises pour les cartes HDI ultra-épaisses à grand nombre de couches. Définir explicitement tous les emplacements de montage des renforts mécaniques et préciser les tolérances de coplanarité critiques requises pour l'assemblage final.
La conception d'une carte d'interface de test multicouche sophistiquée nécessite une approche extrêmement méthodique, fondée sur la simulation, afin de maîtriser efficacement sa complexité inhérente.
Conclusion
L'ingénierie nécessaire à la conception et à la fabrication des cartes de sondes et des cartes d'interface de test multicouches témoigne des limites extrêmes atteintes par la technologie moderne des circuits imprimés. Alors que les architectures de semi-conducteurs de nouvelle génération continuent de réduire de manière spectaculaire la taille de leurs nœuds tout en adoptant des techniques d’encapsulation hétérogènes 2,5D et 3D extrêmement complexes, les exigences physiques et électriques imposées à l’interface de test ne feront que s’intensifier. Pour réussir dans ce domaine hautement spécialisé, il faut une intégration multidisciplinaire approfondie de la conception électrique à haute vitesse, de la science avancée des matériaux et une maîtrise complète des techniques de fabrication de pointe. Cela garantit que les micropuces hautement sophistiquées de demain pourront être testées de manière fiable et précise dans les environnements de production à grand volume d’aujourd’hui.
Foire aux questions (FAQ)
Le transformateur d'espacement fait office de dispositif essentiel de conversion de pas. Il relie électriquement le pas ultra-fin et dense du réseau de sondes microscopiques (qui est en contact direct avec la plaquette de silicium) au pas standard, bien plus large, utilisé en fabrication pour la carte d'interface de test multicouche. Cette conversion permet un routage pratique et réalisable du circuit imprimé.
Le FR-4 standard à base de verre et d’époxy ne présente pas les performances électriques supérieures à haute fréquence — caractérisées par une constante diélectrique (Dk) et un facteur de dissipation (Df) plus élevés — nécessaires à la transmission de signaux de test modernes de plusieurs gigabits sans pertes importantes. De plus, les propriétés physiques du FR-4, en particulier son coefficient de dilatation thermique (CTE) plus élevé, peuvent entraîner une instabilité mécanique et un fort gauchissement des cartes sous l’effet des températures extrêmes et des contraintes de compression liées au test des plaquettes.
Lorsqu’un via n’a pas besoin de traverser toute l’épaisseur d’un circuit imprimé pour établir sa connexion, la partie inutilisée et restante de ce trou métallisé (le “ stub ”) agit comme une antenne résonante à extrémité ouverte. Ce « stub » réfléchit les signaux à haute fréquence vers eux-mêmes, ce qui dégrade considérablement l’intégrité du signal et réduit l’« œil » du signal. Le perçage arrière permet d’éliminer physiquement ce tronçon conducteur, ce qui améliore considérablement les caractéristiques de transmission des canaux de données à haut débit.
Alors que les cartes de test paramétriques simples ou à faible densité peuvent se contenter de 10 à 20 couches, les cartes d’interface de test hautement complexes conçues pour les processeurs multicœurs, les cartes graphiques ou les matrices de mémoire à haute densité modernes comptent généralement entre 30 et bien plus de 50 couches. Ce nombre considérable de couches est indispensable pour prendre en charge le nombre impressionnant de broches et les réseaux d'alimentation dédiés et extrêmement complexes requis.
Lors des tests automatisés, des milliers de sondes microscopiques doivent établir simultanément un contact électrique uniforme avec les pastilles microscopiques de la plaquette. Si le circuit imprimé sous-jacent est déformé, courbé ou irrégulier, certaines sondes exerceront une pression excessive (risquant d’écraser les pastilles de la plaquette), tandis que d’autres ne parviendront pas à établir le moindre contact, ce qui entraînera de faux échecs de test catastrophiques. Une planarisation extrême garantit une force de contact uniforme et prévisible sur l’ensemble du réseau comptant plusieurs milliers de broches.