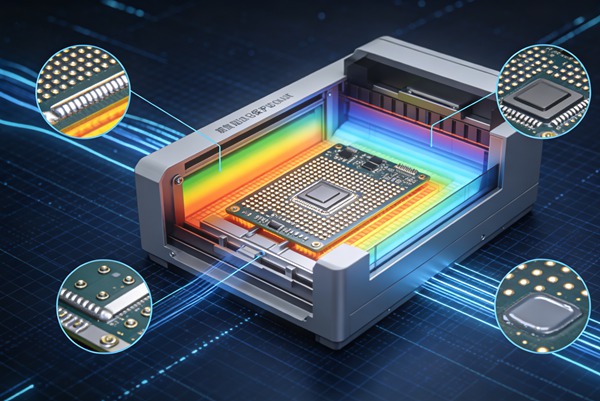
L'industrie de la fabrication électronique ayant désormais totalement abandonné les substances toxiques, l'adoption d'alliages de soudure sans plomb est devenue la norme mondiale. Bien que respectueuse de l’environnement et imposée par des directives telles que la RoHS (Restriction of Hazardous Substances), la transition vers les assemblages de circuits imprimés (PCBA) sans plomb a posé d’importants défis techniques. Le principal de ces défis réside dans la détérioration du mouillage de la soudure et la propension accrue à une oxydation rapide aux températures plus élevées requises pour le refusion sans plomb.
Pour surmonter ces obstacles et respecter les normes de fiabilité élevées exigées par les applications électroniques modernes, les ingénieurs et les fabricants ont souvent recours au brasage par refusion à l’azote. En remplaçant l'air ambiant riche en oxygène à l'intérieur du four de refusion par une atmosphère inerte d'azote, les fabricants peuvent améliorer considérablement le mouillage de la soudure, réduire au minimum les taux de défauts et renforcer l'intégrité structurelle globale des joints de soudure. Ce guide complet explore les principes, les avantages et les stratégies de mise en œuvre du soudage par refusion à l'azote dans la fabrication de circuits imprimés assemblés (PCBA) sans plomb.
Table des matières
Les défis inhérents au soudage sans plomb
Avant d'aborder les solutions apportées par l'azote, il est essentiel de bien cerner les problèmes liés aux alliages de soudure sans plomb, tels que le SAC305 (étain-argent-cuivre).
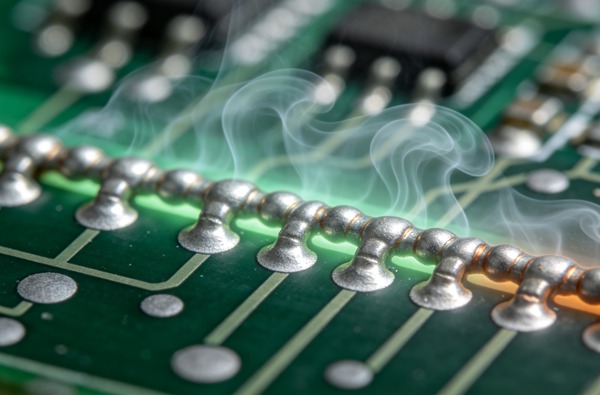
Le principal problème réside dans le point de fusion. Les alliages sans plomb fondent généralement à des températures nettement plus élevées (entre 217 °C et 220 °C environ) que la soudure traditionnelle étain-plomb (qui fond à 183 °C). Par conséquent, les températures maximales atteintes dans un profil de refusion sans plomb dépassent souvent 240 °C. À ces températures élevées, la vitesse d'oxydation des pastilles du circuit imprimé, des broches des composants et de la pâte à souder elle-même augmente de manière exponentielle lorsqu'elles sont exposées à l'oxygène atmosphérique.
L'oxydation agit comme une barrière physique. Lorsqu'une couche d'oxyde se forme à la surface du métal, elle empêche la soudure en fusion d'entrer en contact métallurgique direct avec le métal de base. Il en résulte un mauvais mouillage de la soudure, phénomène par lequel la soudure ne parvient pas à se répartir uniformément sur la pastille, ce qui entraîne des connexions fragiles et structurellement compromises.
De plus, pour lutter contre cette oxydation agressive, les fabricants de pâtes à souder formulent des pâtes sans plomb avec des compositions de flux plus agressives et plus robustes. Cependant, ces flux doivent résister aux zones de préchauffage et de maintien prolongées du profil de refusion sans épuiser leurs propriétés d’activation avant que la soudure ne fonde réellement. Si le flux se consume ou devient inerte trop tôt en raison d’une oxydation excessive, le joint de soudure qui en résulte présentera de graves défauts de mouillage, tels que des défauts de type « head-in-pillow » (HIP) ou des ouvertures dues au non-mouillage.
Comprendre le rôle de l'azote dans le soudage par refusion
L'azote (N₂) est un gaz inerte, ce qui signifie qu'il ne réagit pas facilement avec d'autres éléments chimiques dans des conditions de fabrication normales. Dans le cadre d'un four de refusion utilisé pour la technologie de montage en surface (SMT), de l'azote est injecté dans les chambres de chauffage afin de déplacer l'air ambiant, créant ainsi un environnement dépourvu d'oxygène (ou à faible teneur en oxygène, de l'ordre de quelques parties par million).
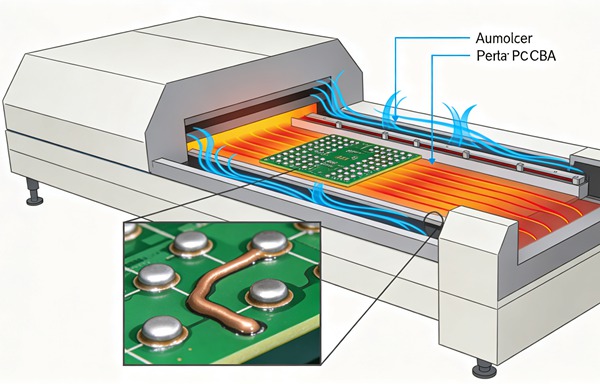
Le principe fondamental à l'œuvre ici est la prévention de l'oxydation. En éliminant l'oxygène de l'équation, les surfaces métalliques du circuit imprimé — notamment les pastilles de cuivre, les bornes des composants et les particules microscopiques de soudure présentes dans la pâte à souder — sont protégées contre la formation de nouvelles couches d'oxyde pendant les phases critiques de chauffage du profil de refusion.
Lorsque l'oxydation est inhibée, le processus de mouillage de la soudure est fondamentalement transformé. La soudure fondue possède intrinsèquement une tension superficielle élevée. Dans un environnement riche en oxygène, la couche d'oxyde qui se forme à la surface de la soudure fondue augmente encore cette tension superficielle, limitant ainsi la capacité de la soudure à s'écouler. Dans une atmosphère d’azote, l’absence de cette couche d’oxyde réduit considérablement la tension superficielle de l’alliage fondu. Cette réduction de la tension superficielle permet à la soudure sans plomb de s’écouler plus librement, de se répandre plus rapidement et de mouiller efficacement les surfaces métalliques des pastilles et des broches des composants, créant ainsi une liaison intermétallique solide. En savoir plus sur Circuits imprimés à barres omnibus : intégration de barres omnibus en cuivre pour les applications à courant élevé.
Principaux avantages du refusion à l'azote pour les circuits imprimés assemblés (PCBA) sans plomb
L'introduction d'azote dans le processus de refusion apporte de nombreux avantages directs qui se traduisent par des rendements de fabrication plus élevés et une fiabilité supérieure des produits. En savoir plus sur Les substrats en verre dans les circuits imprimés : l'avenir du conditionnement des circuits intégrés haute fréquence.
Analyse coûts-avantages et retour sur investissement pour les fabricants de circuits imprimés
Malgré ses avantages techniques évidents, la mise en œuvre du soudage par refusion à l'azote implique des dépenses d'investissement et d'exploitation importantes. Les fabricants de circuits imprimés doivent donc évaluer soigneusement les coûts par rapport au retour sur investissement (ROI) escompté.
Les coûts concernent soit la mise à niveau des fours de refusion existants avec des systèmes d'injection de gaz et des détecteurs d'oxygène, soit l'acquisition de nouveaux fours compatibles avec l'azote et dotés de joints étanches aux gaz de pointe. À cela s'ajoutent les coûts d'exploitation récurrents liés à l'approvisionnement en azote lui-même, qu'il provienne de récipients Dewar contenant de l'azote liquide, de citernes de livraison en vrac ou d'installations de production d'azote sur site. En savoir plus sur Inspection par rayons X AXI : détection des défauts de remplissage des trous traversants et des fissures sur les corps de cylindres.
Cependant, le retour sur investissement est souvent rapide grâce à une réduction substantielle des retouches et des rebuts. Dans les secteurs exigeant une fiabilité élevée, tels que l’automobile, l’aérospatiale, les dispositifs médicaux et les télécommunications, où les défaillances sur le terrain entraînent des conséquences financières et réputationnelles exorbitantes, l’amélioration de l’intégrité des joints apportée par l’azote est considérée comme une nécessité plutôt que comme une option. De plus, à mesure que la miniaturisation des composants se poursuit (par exemple, les composants passifs 01005 et les BGA à pas ultra-fin), la marge d’erreur dans le processus de soudage diminue. Dans ces applications à haute densité, l’amélioration du mouillage et la réduction des taux de défauts obtenues grâce au refusion à l’azote justifient largement les coûts associés.
Comment mettre en œuvre le soudage par refusion à l'azote sur des assemblages de circuits imprimés (guide étape par étape)
Respectez ces règles techniques.
- Amélioration spectaculaire du mouillage de la soudure
Comme indiqué précédemment, le principal avantage réside dans un meilleur mouillage. La tension superficielle plus faible permet à la soudure en fusion de remonter le long des broches des composants et de se répartir sur les pastilles avec une efficacité bien supérieure. Ceci est particulièrement crucial pour les composants présentant des finitions complexes ou difficiles à souder, ainsi que pour les cartes en cuivre nu, très sensibles à l'oxydation.
- Diminution de la miction
Les vides de soudure — des poches de gaz piégé au sein du joint de soudure durci — constituent un défaut courant dans les assemblages sans plomb, en particulier sous les grands plots thermiques tels que ceux que l'on trouve sur les composants QFN (Quad Flat No-leads) ou BGA (Ball Grid Array). Une formation excessive de vides compromet à la fois la conductivité électrique et les capacités de dissipation thermique du joint. Le refusion à l’azote élargit la fenêtre de processus du flux, lui permettant de dégazer efficacement et d’éliminer les oxydes sans être submergé, ce qui se traduit directement par une réduction du volume et de la fréquence des vides de soudure.
- Réduction des défauts de type « tête dans l'oreiller » (HIP)
Le défaut dit « head-in-pillow » survient lorsqu’une sphère BGA ne parvient pas à fusionner avec le dépôt de pâte à souder sur le plot du circuit imprimé, ce qui donne lieu à une connexion ressemblant à une tête reposant sur un oreiller. Ce phénomène est souvent dû à l’oxydation de la sphère BGA ou à l’épuisement du flux au cours du profil de refusion. En maintenant une atmosphère inerte, l’azote empêche l’oxydation des sphères du BGA et préserve l’activité du flux, ce qui réduit considérablement l’apparition de défauts de type « HIP ».
- Durée de vie prolongée de l'activation du flux
Comme le flux n'est pas constamment confronté à la formation d'oxydes dans une atmosphère inerte, son efficacité chimique est préservée. Cette durée de vie prolongée du flux permet aux fabricants d'utiliser des pâtes à souder moins agressives et ne nécessitant pas de nettoyage, et offre une plus grande flexibilité dans la conception du profil thermique, en particulier pour les cartes complexes qui nécessitent des temps de maintien prolongés afin de garantir un chauffage uniforme.
- Amélioration de l'aspect esthétique
Si les joints de soudure sans plomb sont par nature plus ternes et plus granuleux que leurs équivalents à base d’étain-plomb, un environnement de refusion à l’air aggrave souvent ce phénomène, ce qui se traduit par des surfaces fortement oxydées, sombres et irrégulières. La refusion à l'azote protège la soudure en fusion pendant qu'elle refroidit et se solidifie, ce qui permet d'obtenir des joints de soudure nettement plus brillants, plus lisses et esthétiquement plus proches des joints traditionnels étain-plomb. Cet aspect amélioré facilite également une inspection optique automatisée (AOI) plus aisée et plus précise.
- Évaluez vos besoins en matière de fabrication
Commencez par analyser vos données de production actuelles. Évaluez si vos assemblages sans plomb présentent des taux inacceptables de mauvais mouillage, de formation excessive de vides, de défauts de type « head-in-pillow » ou de rejets esthétiques. Déterminez si la complexité de la conception de vos cartes (par exemple, plans de cuivre épais, composants à pas fin) nécessite la fenêtre de processus élargie qu'offre l'azote.
- Choisissez la méthode d'alimentation en azote la plus adaptée
Choisissez une stratégie d’approvisionnement en azote adaptée à votre volume de consommation, à votre budget et à la logistique de votre site. Les sites à faible volume de production peuvent recourir à des récipients Dewar contenant de l’azote liquide. Les sites à volume moyen ou élevé optent souvent pour des réservoirs d’azote liquide en vrac installés à l’extérieur de l’usine. Pour une production continue à haut débit, l’investissement dans un générateur d’azote sur site (utilisant la technologie d’adsorption à pression alternée ou la technologie à membrane) peut constituer la solution la plus rentable à long terme.
- Mise à niveau ou configuration du four de refusion
Assurez-vous que l'infrastructure de votre four de refusion est parfaitement adaptée à l'utilisation de l'azote. Cela ne se limite pas à l'injection de gaz dans la chambre. Vous devez vous assurer que le four est équipé de mécanismes d'étanchéité de haute qualité (tels que des rideaux d'entrée et de sortie spécialisés) afin d'empêcher l'oxygène atmosphérique de s'infiltrer et l'azote, dont le coût est élevé, de s'échapper. De plus, installez des capteurs de surveillance de l'oxygène en boucle fermée afin de mesurer en continu l'atmosphère interne.
- Étalonner les niveaux de concentration en parties par million (ppm) d'oxygène
Déterminez et définissez la concentration d’oxygène cible pour votre processus spécifique. Pour les circuits imprimés assemblés (PCBA) sans plomb standard, le maintien d’une concentration d’oxygène comprise entre 500 et 1 000 parties par million (ppm) permet généralement d’obtenir des améliorations optimales du mouillage sans nécessiter une consommation excessive de gaz. Pour les assemblages très complexes ou les normes de fiabilité extrêmement exigeantes, il peut s'avérer nécessaire de réduire la concentration en oxygène à 100 à 300 ppm.
- Optimiser le profil thermique
Adaptez votre profil thermique de refusion afin de tenir compte des nouvelles conditions atmosphériques. L'azote présente des caractéristiques de transfert thermique légèrement différentes de celles de l'air ambiant. Plus important encore, comme le flux est conservé plus longtemps dans un environnement inerte, vous devrez peut-être ajuster la durée de la zone de maintien et la température maximale afin d’éviter tout choc thermique aux composants sensibles, tout en garantissant une activation optimale du flux et une coalescence optimale de la soudure.
- Surveiller et entretenir le système
Mettez en place un programme d'entretien rigoureux et régulier. Surveillez en permanence l'étalonnage de l'analyseur d'oxygène afin de garantir la précision des mesures. Inspectez régulièrement l'état d'usure des joints d'étanchéité et des rideaux d'extraction du four afin d'éviter toute fuite de gaz. Enfin, suivez de près la qualité globale de vos soudures, les taux de rendement au premier passage et la consommation d'azote afin de vous assurer que le système fonctionne à son rendement optimal et génère le retour sur investissement escompté.
Le passage à un procédé de refusion assisté par azote nécessite une planification minutieuse et une exécution systématique. Suivez ces étapes pour garantir la réussite de la mise en œuvre. En savoir plus sur Cartes de rodage : vias aveugles/enfouies à haute densité pour les composants à grand nombre de broches.
Foire aux questions (FAQ)
Le taux d'oxygène idéal se situe généralement entre 500 et 1 000 ppm pour les circuits imprimés assemblés (PCBA) sans plomb standard. Cependant, les cartes très complexes comportant des composants à pas fin, ou les applications exigeant une fiabilité extrême, peuvent nécessiter de réduire les niveaux d'oxygène jusqu'à 100 à 300 ppm afin de garantir un mouillage parfait de la soudure et une oxydation minimale.
Non, l'azote ne remplace pas la fonction chimique du flux. Le flux reste absolument indispensable pour réduire et éliminer activement les oxydes déjà présents sur les pastilles du circuit imprimé et les broches des composants avant leur passage au four. Le rôle de l'azote est d'empêcher la formation de nouveaux oxydes pendant le processus de chauffage, ce qui permet au flux d'agir plus efficacement et de durer plus longtemps.
Bien que certains fours à refusion à air standard puissent être équipés a posteriori de collecteurs d’alimentation en azote, il est souvent techniquement difficile et économiquement peu rentable d’obtenir les étanchéités nécessaires pour maintenir de faibles niveaux d’oxygène en ppm. Les fours standard présentent souvent d’importantes fuites, ce qui entraîne des coûts de consommation d’azote exorbitants. Il est généralement recommandé d’investir dans un four spécialement conçu pour fonctionner à l’azote et doté de joints d’étanchéité sur mesure afin d’obtenir des résultats optimaux et de réduire les coûts d’exploitation.
Cela n'est pas strictement nécessaire pour les cartes simples comportant des composants de grande taille et des substrats FR4 de base. Cependant, pour les applications à haute fiabilité, les cartes complexes à technologies mixtes, les assemblages denses comportant des BGA ou des QFN à pas fin, ainsi que les cartes utilisant des couches de cuivre épaisses, l’azote est fortement recommandé — et souvent obligatoire — pour surmonter les difficultés de mouillage inhérentes aux alliages de soudure sans plomb.
Le refusion à l'azote permet généralement d'obtenir des joints de soudure plus brillants, plus lisses et plus uniformes que le refusion à l'air, même avec des alliages sans plomb. Bien que les joints sans plomb soient naturellement moins brillants que les joints traditionnels à l'étain-plomb, l'atmosphère inerte d'azote empêche une oxydation superficielle importante lors du refroidissement de la soudure liquide. Il en résulte une finition plus propre et plus esthétique qui réduit considérablement les faux positifs lors des processus d’inspection optique automatisée (AOI).