A medida que la industria de la fabricación de productos electrónicos ha ido abandonando por completo el uso de sustancias tóxicas, la adopción de aleaciones de soldadura sin plomo se ha convertido en la norma a nivel mundial. Aunque es una medida respetuosa con el medio ambiente y exigida legalmente por directivas como la RoHS (Restricción de sustancias peligrosas), el cambio a los PCBA (ensamblajes de placas de circuito impreso) sin plomo ha planteado importantes retos técnicos. El principal de estos retos es el deterioro de la humectabilidad de la soldadura y la mayor propensión a la oxidación rápida a las temperaturas más elevadas que requiere el reflujo sin plomo.
Para superar estos obstáculos y mantener los altos estándares de fiabilidad que exigen las aplicaciones electrónicas modernas, los ingenieros y fabricantes recurren con frecuencia a la soldadura por reflujo con nitrógeno. Al sustituir el aire ambiente, rico en oxígeno, del interior del horno de reflujo por una atmósfera inerte de nitrógeno, los fabricantes pueden mejorar considerablemente la humectación de la soldadura, minimizar las tasas de defectos y reforzar la integridad estructural general de las uniones soldadas. Esta guía exhaustiva analiza los mecanismos, las ventajas y las estrategias de implementación de la soldadura por reflujo con nitrógeno en la fabricación de placas de circuito impreso (PCBA) sin plomo.
Tabla de contenidos
Los retos inherentes a la soldadura sin plomo
Antes de comprender las soluciones que ofrece el nitrógeno, es fundamental conocer los problemas asociados a las aleaciones de soldadura sin plomo, como la SAC305 (estaño-plata-cobre).
El principal problema es el punto de fusión. Las aleaciones sin plomo suelen fundirse a temperaturas significativamente más altas (entre 217 °C y 220 °C) en comparación con la soldadura tradicional de estaño y plomo (que se funde a 183 °C). En consecuencia, las temperaturas máximas en un perfil de reflujo sin plomo suelen superar los 240 °C. A estas temperaturas elevadas, la velocidad de oxidación de las almohadillas de la placa de circuito impreso, los terminales de los componentes y la propia pasta de soldadura aumenta exponencialmente al exponerse al oxígeno atmosférico.
La oxidación actúa como una barrera física. Cuando se forma una capa de óxido sobre las superficies metálicas, impide que la soldadura fundida entre en contacto metalúrgico directo con el metal base. Esto da lugar a una mala humectación de la soldadura —un fenómeno en el que la soldadura no se extiende de manera uniforme sobre la almohadilla, lo que da lugar a conexiones débiles y estructuralmente comprometidas—.
Además, para combatir esta oxidación agresiva, los fabricantes de pasta de soldadura formulan pastas sin plomo con composiciones químicas de fundente más agresivas y resistentes. Sin embargo, estos fundentes deben resistir las zonas prolongadas de precalentamiento y mantenimiento del perfil de reflujo sin agotar sus propiedades de activación antes de que la soldadura se funda realmente. Si el fundente se quema o se vuelve inerte demasiado pronto debido a una oxidación excesiva, la unión de soldadura resultante presentará graves defectos de humectación, como defectos de tipo «head-in-pillow» (HIP) o aperturas por falta de humectación.
Comprender el funcionamiento del nitrógeno en la soldadura por reflujo
El nitrógeno (N₂) es un gas inerte, lo que significa que no reacciona fácilmente con otros elementos químicos en condiciones normales de fabricación. En el contexto de un horno de reflujo para la tecnología de montaje superficial (SMT), se bombea nitrógeno a las cámaras de calentamiento para desplazar el aire ambiente, creando así un entorno sin oxígeno (o con un bajo contenido de oxígeno, del orden de unas pocas partes por millón).
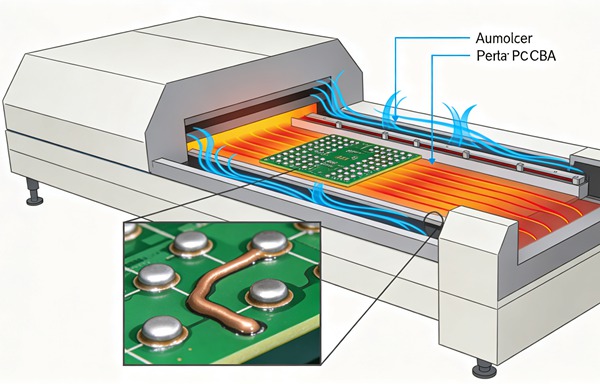
El mecanismo fundamental que interviene es la inhibición de la oxidación. Al eliminar el oxígeno de la ecuación, las superficies metálicas de la placa de circuito impreso —incluidas las almohadillas de cobre, los terminales de los componentes y las partículas microscópicas de soldadura presentes en la pasta de soldadura— quedan protegidas frente a la formación de nuevas capas de óxido durante las fases críticas de calentamiento del perfil de reflujo.
Cuando se inhibe la oxidación, el proceso de humectación de la soldadura se transforma de forma radical. La soldadura fundida posee, por naturaleza, una elevada tensión superficial. En un entorno rico en oxígeno, la capa de óxido que se forma en la superficie de la soldadura fundida aumenta aún más esta tensión superficial, lo que limita la capacidad de fluidez de la soldadura. En una atmósfera de nitrógeno, la ausencia de esta capa de óxido reduce significativamente la tensión superficial de la aleación fundida. Esta reducción de la tensión superficial permite que la soldadura sin plomo fluya con mayor libertad, se extienda más rápidamente y humedezca de forma más eficaz las superficies metálicas de las almohadillas y los terminales de los componentes, creando una unión intermetálica sólida. Más información Placas de circuito impreso con barras colectoras: integración de barras colectoras de cobre para aplicaciones de alta corriente.
Ventajas clave del reflujo con nitrógeno para placas de circuito impreso sin plomo (PCBA)
La incorporación de nitrógeno al proceso de reflujo aporta una gran cantidad de ventajas directas que se traducen en un mayor rendimiento de la fabricación y una fiabilidad superior del producto. Más información Sustratos de vidrio en placas de circuito impreso: el futuro del encapsulado de circuitos integrados de alta frecuencia.
Análisis de costes y beneficios y retorno de la inversión para fabricantes de placas de circuito impreso
A pesar de las evidentes ventajas técnicas, la implantación de la soldadura por reflujo con nitrógeno supone un importante gasto de capital y operativo. Los fabricantes de placas de circuito impreso deben sopesar cuidadosamente los costes frente al rendimiento previsto de la inversión (ROI).
Los costes se derivan bien de la adaptación de los hornos de reflujo existentes con sistemas de inyección de gas y monitores de oxígeno, bien de la adquisición de hornos nuevos compatibles con nitrógeno y dotados de sellados herméticos avanzados. Además, hay que tener en cuenta el coste operativo continuo del propio suministro de nitrógeno, ya sea a través de recipientes Dewar de nitrógeno líquido, tanques de suministro a granel o plantas de generación de nitrógeno in situ. Más información Inspección por rayos X AXI: detección de defectos en el relleno de los orificios pasantes y en el agrietamiento del cilindro.
Sin embargo, el retorno de la inversión suele obtenerse rápidamente gracias a una reducción sustancial de las repeticiones y los desechos. En sectores que exigen una alta fiabilidad, como el automovilístico, el aeroespacial, el de dispositivos médicos y el de las telecomunicaciones —donde los fallos en servicio acarrean consecuencias económicas y de reputación exorbitantes—, la mejora de la integridad de las uniones que proporciona el nitrógeno se considera imprescindible, más que opcional. Además, a medida que avanza la miniaturización de los componentes (por ejemplo, componentes pasivos 01005 y BGA de paso ultrafino), el margen de error en el proceso de soldadura se reduce. En estas aplicaciones de alta densidad, la mejora de la humectación y la reducción de las tasas de defectos que proporciona el reflujo con nitrógeno justifican con creces los costes asociados.
Cómo llevar a cabo la soldadura por reflujo con nitrógeno en placas de circuito impreso ensambladas (PCBA) (guía paso a paso)
Sigue estas normas de ingeniería.
- Mejora drástica en la humectación de la soldadura
Como ya se ha señalado, la principal ventaja es una mejor humectación. La menor tensión superficial permite que la soldadura fundida suba por los terminales de los componentes y se extienda por las almohadillas con mucha mayor eficacia. Esto resulta especialmente importante en el caso de componentes con acabados complejos o difíciles de soldar, así como en placas de cobre desnudo, que son muy susceptibles a la oxidación.
- Disminución de la micción
Las cavidades de soldadura —bolsas de gas atrapado dentro de la unión de soldadura endurecida— son un defecto habitual en los ensamblajes sin plomo, especialmente bajo almohadillas térmicas de gran tamaño como las que se encuentran en los componentes QFN (Quad Flat No-leads) o BGA (Ball Grid Array). Un exceso de huecos compromete tanto la conductividad eléctrica como la capacidad de disipación térmica de la unión. El reflujo con nitrógeno amplía la ventana de proceso del fundente, lo que le permite desgasificarse de forma eficiente y eliminar los óxidos sin verse desbordado, lo que se traduce directamente en una reducción del volumen y la frecuencia de los huecos de soldadura.
- Reducción de los defectos de «cabeza en la almohada» (HIP)
El defecto «head-in-pillow» se produce cuando una esfera del BGA no logra fusionarse con el depósito de pasta de soldadura sobre la almohadilla de la placa de circuito impreso, lo que da lugar a una conexión que se asemeja a una cabeza apoyada sobre una almohada. Esto suele deberse a la oxidación de la esfera del BGA o al agotamiento del fundente durante el perfil de reflujo. Al mantener una atmósfera inerte, el nitrógeno evita la oxidación de las esferas del BGA y preserva la actividad del fundente, lo que reduce drásticamente la aparición de defectos HIP.
- Mayor duración de la activación del flujo
Dado que el fundente no tiene que luchar constantemente contra los óxidos que se forman en una atmósfera inerte, se conserva su eficacia química. Esta mayor vida útil del fundente permite a los fabricantes utilizar pastas de soldadura menos agresivas y que no requieren limpieza, y ofrece una mayor flexibilidad a la hora de diseñar el perfil térmico, especialmente en placas complejas que requieren tiempos de mantenimiento prolongados para garantizar un calentamiento uniforme.
- Mejora del aspecto estético
Aunque las uniones de soldadura sin plomo son, por naturaleza, más mates y granuladas que sus homólogas de estaño-plomo, un entorno de reflujo al aire suele agravar esta situación, lo que da lugar a superficies muy oxidadas, oscuras y irregulares. El reflujo con nitrógeno protege la soldadura fundida mientras se enfría y se solidifica, lo que da como resultado uniones de soldadura notablemente más brillantes, más lisas y estéticamente más parecidas a las uniones tradicionales de estaño-plomo. Este aspecto mejorado también facilita una inspección óptica automatizada (AOI) más sencilla y precisa.
- Evalúa tus necesidades de fabricación
Empieza por analizar tus datos de producción actuales. Evalúa si tus conjuntos sin plomo presentan índices inaceptablemente altos de humectación deficiente, formación excesiva de huecos, defectos de tipo «head-in-pillow» o rechazos por motivos estéticos. Determina si la complejidad de los diseños de tus placas (por ejemplo, planos de cobre gruesos, componentes de paso fino) requiere la ventana de proceso ampliada que proporciona el nitrógeno.
- Elige el método adecuado de suministro de nitrógeno
Elige una estrategia de suministro de nitrógeno que se adapte a tu volumen de consumo, presupuesto y logística de las instalaciones. Las operaciones de bajo volumen pueden recurrir a los recipientes Dewar de nitrógeno líquido. Las instalaciones con volúmenes medios o elevados suelen optar por depósitos de nitrógeno líquido a granel instalados fuera de la fábrica. Para una producción continua y de gran volumen, invertir en un generador de nitrógeno in situ (que utilice la tecnología de adsorción por oscilación de presión o de membrana) puede suponer la solución más rentable a largo plazo.
- Actualizar o configurar el horno de reflujo
Asegúrate de que la infraestructura de tu horno de reflujo esté plenamente preparada para trabajar con nitrógeno. Esto implica mucho más que simplemente bombear gas a la cámara. Debes asegurarte de que el horno cuente con mecanismos de sellado de alta calidad (como cortinas especializadas de entrada y salida) para evitar que entre oxígeno atmosférico y se escape el costoso nitrógeno. Además, instala sensores de control de oxígeno de circuito cerrado para medir continuamente la atmósfera interna.
- Calibrar los niveles de oxígeno en PPM
Determina y establece la concentración de oxígeno objetivo para tu proceso específico. En el caso de los PCBA estándar sin plomo, mantener los niveles de oxígeno entre 500 y 1000 partes por millón (ppm) suele proporcionar una mejora óptima de la humectación sin que sea necesario un consumo excesivo de gas. En el caso de ensamblajes muy complejos o de normas de fiabilidad extremadamente exigentes, es posible que sea necesario reducir la concentración de oxígeno hasta entre 100 y 300 ppm.
- Optimizar el perfil térmico
Ajusta el perfil térmico de reflujo para tener en cuenta las nuevas condiciones atmosféricas. El nitrógeno presenta características de transferencia térmica ligeramente diferentes a las del aire ambiente. Y lo que es más importante, dado que el fundente se conserva durante más tiempo en un entorno inerte, es posible que tengas que ajustar la duración de la zona de reposo y la temperatura máxima para evitar el choque térmico en los componentes sensibles, al tiempo que se garantiza una activación óptima del fundente y la coalescencia de la soldadura.
- Supervisar y mantener el sistema
Establece un programa de mantenimiento estricto y periódico. Supervise continuamente la calibración del analizador de oxígeno para garantizar la precisión de las lecturas. Inspeccione periódicamente las juntas de gas y las cortinas de extracción del horno para detectar posibles signos de desgaste y evitar fugas de gas. Por último, realice un seguimiento de la calidad general de las uniones de soldadura, las tasas de rendimiento a la primera y el consumo de nitrógeno para garantizar que el sistema funcione con la máxima eficiencia y ofrezca el retorno de la inversión esperado.
La transición a un proceso de reflujo asistido por nitrógeno requiere una planificación minuciosa y una ejecución sistemática. Sigue estos pasos para garantizar una implementación satisfactoria. Más información Placas de prueba de quemado: vías ciegas y enterradas de alta densidad para dispositivos con un elevado número de pines.
Preguntas Frecuentes (FAQ)
El nivel ideal de oxígeno suele oscilar entre 500 y 1000 ppm para los PCBA estándar sin plomo. Sin embargo, las placas muy complejas con componentes de paso fino, o las aplicaciones que exigen una fiabilidad extrema, pueden requerir que los niveles de oxígeno se reduzcan hasta entre 100 y 300 ppm para garantizar una humectación perfecta de la soldadura y una oxidación mínima.
No, el nitrógeno no sustituye la función química del fundente. El fundente sigue siendo absolutamente necesario para reducir y eliminar de forma activa los óxidos que ya se encuentran en las almohadillas de la placa de circuito impreso y en los terminales de los componentes antes de introducirlos en el horno. La función del nitrógeno es evitar que se formen nuevos óxidos durante el proceso de calentamiento, lo que permite que el fundente actúe con mayor eficacia y dure más tiempo.
Aunque algunos hornos de reflujo de aire estándar pueden adaptarse con colectores de suministro de nitrógeno, a menudo resulta técnicamente complicado y económicamente ineficiente conseguir los sellados herméticos al gas necesarios para mantener bajos niveles de oxígeno en ppm. Los hornos estándar suelen presentar fugas importantes, lo que conlleva unos costes exorbitantes de consumo de nitrógeno. Por lo general, se recomienda invertir en un horno diseñado específicamente para el uso de nitrógeno y dotado de juntas de sellado específicas, con el fin de obtener resultados óptimos y reducir los costes de funcionamiento.
No es estrictamente necesario en el caso de placas sencillas con componentes de gran tamaño y sustratos FR4 básicos. Sin embargo, para aplicaciones de alta fiabilidad, placas complejas de tecnología mixta, ensamblajes densos con BGA o QFN de paso fino, y placas que utilizan capas gruesas de cobre, se recomienda encarecidamente —y a menudo es obligatorio— el uso de nitrógeno para superar los retos inherentes a la humectación de las aleaciones de soldadura sin plomo.
Nitrogen reflow typically produces shinier, smoother, and more uniform solder joints compared to air reflow, even when utilizing lead-free alloys. While lead-free joints are naturally duller than traditional tin-lead joints, the inert nitrogen atmosphere prevents severe surface oxidation as the liquid solder cools. This results in a cleaner, more aesthetically pleasing finish that significantly reduces false calls during Automated Optical Inspection (AOI) processes.