À medida que a indústria de fabrico de produtos eletrónicos abandonou de forma abrangente as substâncias tóxicas, a adoção de ligas de solda sem chumbo tornou-se a norma global. Embora seja ambientalmente responsável e exigida por diretivas como a RoHS (Restrição de Substâncias Perigosas), a transição para as PCBA (montagens de placas de circuito impresso) sem chumbo trouxe consigo desafios técnicos significativos. O principal destes desafios é a deterioração da humedência da solda e a maior propensão para uma oxidação rápida às temperaturas mais elevadas necessárias para o refluxo sem chumbo.
Para superar estes obstáculos e manter os elevados padrões de fiabilidade exigidos pelas aplicações eletrónicas modernas, os engenheiros e fabricantes recorrem frequentemente à soldadura por refluxo com azoto. Ao substituir o ar ambiente rico em oxigénio no interior do forno de refluxo por uma atmosfera inerte de azoto, os fabricantes podem melhorar significativamente a humectação da solda, minimizar as taxas de defeitos e reforçar a integridade estrutural global das juntas de solda. Este guia abrangente explora os mecanismos, as vantagens e as estratégias de implementação da soldadura por refluxo com azoto no fabrico de PCBA sem chumbo.
Índice
Os desafios inerentes à soldadura sem chumbo
Antes de compreender as soluções que o azoto oferece, é fundamental compreender os problemas associados às ligas de solda sem chumbo, tais como a SAC305 (estanho-prata-cobre).
A questão principal é o ponto de fusão. As ligas sem chumbo fundem-se normalmente a temperaturas significativamente mais elevadas (cerca de 217 °C a 220 °C) em comparação com a solda tradicional de estanho-chumbo (que funde a 183 °C). Consequentemente, as temperaturas máximas num perfil de refluxo sem chumbo excedem frequentemente os 240 °C. A estas temperaturas elevadas, a taxa de oxidação das pastilhas da placa de circuito impresso, dos terminais dos componentes e da própria pasta de solda aumenta exponencialmente quando expostas ao oxigénio atmosférico.
A oxidação funciona como uma barreira física. Quando se forma uma camada de óxido sobre as superfícies metálicas, esta impede que a solda fundida estabeleça contacto metalúrgico direto com o metal de base. Isto resulta numa má humedecimento da solda — um fenómeno em que a solda não se espalha uniformemente sobre a pastilha, levando a ligações fracas e estruturalmente comprometidas.
Além disso, para combater esta oxidação agressiva, os fabricantes de pasta de solda formulam pastas sem chumbo com composições químicas de fluxo mais agressivas e robustas. No entanto, estes fluxos têm de resistir às zonas prolongadas de pré-aquecimento e de repouso do perfil de refluxo sem esgotarem as suas propriedades de ativação antes de a solda derreter efetivamente. Se o fluxo se queimar ou se tornar inerte demasiado cedo devido a oxidação excessiva, a junta de solda resultante apresentará graves defeitos de humedecimento, tais como defeitos do tipo «head-in-pillow» (HIP) ou falhas por falta de humedecimento.
Compreender o funcionamento do azoto na soldadura por refluxo
O azoto (N₂) é um gás inerte, o que significa que não reage facilmente com outros elementos químicos em condições normais de fabrico. No contexto de um forno de refluxo para tecnologia de montagem em superfície (SMT), o azoto é bombeado para as câmaras de aquecimento para deslocar o ar ambiente, criando efetivamente um ambiente sem oxigénio (ou com baixas concentrações de oxigénio, na ordem das partes por milhão).
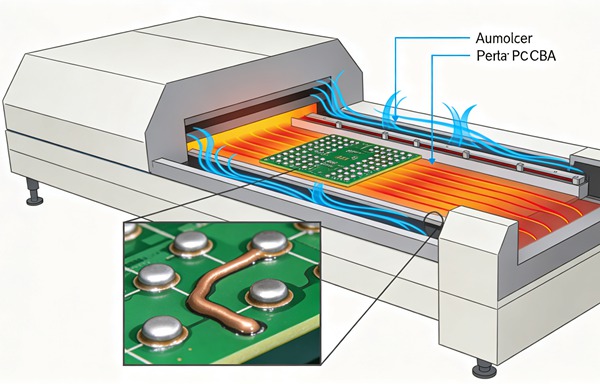
O mecanismo fundamental em ação é a supressão da oxidação. Ao remover o oxigénio do processo, as superfícies metálicas da placa de circuito impresso — incluindo as pastilhas de cobre, as terminações dos componentes e as partículas microscópicas de solda presentes na pasta de solda — ficam protegidas contra a formação de novas camadas de óxido durante as fases críticas de aquecimento do perfil de refluxo.
Quando a oxidação é suprimida, o processo de humedecimento da solda sofre uma transformação fundamental. A solda fundida possui, por natureza, uma elevada tensão superficial. Num ambiente rico em oxigénio, a camada de óxido que se forma na superfície da solda fundida aumenta ainda mais essa tensão superficial, limitando a capacidade de fluxo da solda. Numa atmosfera de azoto, a ausência desta camada de óxido reduz significativamente a tensão superficial da liga fundida. Esta redução da tensão superficial permite que a solda sem chumbo flua mais livremente, se espalhe mais rapidamente e molhe de forma mais eficaz as superfícies metálicas das pastilhas e dos terminais dos componentes, criando uma ligação intermetálica robusta. Saiba mais sobre PCBs com barras condutoras: integração de barras condutoras de cobre para aplicações de alta corrente.
Principais vantagens do refluxo com azoto para placas de circuito impresso sem chumbo (PCBA)
A introdução de azoto no processo de refluxo proporciona uma série de benefícios diretos que se traduzem num maior rendimento de fabrico e numa fiabilidade superior do produto. Saiba mais sobre Substratos de vidro em PCB: o futuro do encapsulamento de circuitos integrados de alta frequência.
Análise de custo-benefício e retorno do investimento (ROI) para fabricantes de placas de circuito impresso (PCB)
Apesar das evidentes vantagens técnicas, a implementação da soldadura por refluxo com azoto representa um investimento significativo, tanto em termos de capital como de custos operacionais. Os fabricantes de placas de circuito impresso devem ponderar cuidadosamente os custos em relação ao retorno sobre o investimento (ROI) previsto.
Os custos prendem-se quer com a adaptação dos fornos de refluxo existentes, equipando-os com sistemas de injeção de gás e monitores de oxigénio, quer com a aquisição de novos fornos compatíveis com azoto, dotados de vedantes avançados à prova de gás. Além disso, há de contar com o custo operacional contínuo do próprio fornecimento de azoto, quer este seja obtido através de recipientes Dewar de azoto líquido, de cisternas de entrega a granel ou de instalações de produção de azoto no local. Saiba mais sobre Inspeção por raios X AXI: Detecção de defeitos de enchimento de orifícios perfurados (PTH) e de fissuras no corpo do cilindro.
No entanto, o retorno do investimento (ROI) é frequentemente alcançado rapidamente através de uma redução substancial do retrabalho e do desperdício. Para setores de alta fiabilidade, como o automóvel, o aeroespacial, os dispositivos médicos e as telecomunicações, onde as falhas em campo acarretam penalizações financeiras e de reputação exorbitantes, a melhoria da integridade das juntas proporcionada pelo azoto é considerada obrigatória e não opcional. Além disso, à medida que a miniaturização dos componentes continua (por exemplo, componentes passivos 01005 e BGAs de passo ultrafino), a margem de erro no processo de soldadura diminui. Nestas aplicações de alta densidade, a melhor humectação e as taxas de defeitos reduzidas proporcionadas pelo refluxo com azoto justificam facilmente os custos associados.
Como implementar a soldadura por refluxo com azoto em placas de circuito impresso montadas (PCBA) (Guia passo a passo)
Siga estas regras de engenharia.
- Melhoria drástica na humedência da solda
Conforme já referido, a principal vantagem é uma melhor humedecimento. A menor tensão superficial permite que a solda fundida suba pelos terminais dos componentes e se espalhe pelas pastilhas com muito maior eficiência. Isto é particularmente importante para componentes com acabamentos complexos ou difíceis de soldar, bem como para placas de cobre nu, que são altamente suscetíveis à oxidação.
- Redução da frequência urinária
As cavidades de solda — bolsas de gás retido no interior da junta de solda endurecida — são um defeito comum em montagens sem chumbo, particularmente sob grandes almofadas térmicas como as que se encontram em componentes QFN (Quad Flat No-leads) ou BGA (Ball Grid Array). A formação excessiva de cavidades compromete tanto a condutividade elétrica como a capacidade de dissipação térmica da junta. O refluxo com azoto alarga a janela de processo do fluxo, permitindo-lhe desgaseificar e eliminar óxidos de forma eficiente sem ficar sobrecarregado, o que se traduz diretamente numa redução do volume e da frequência das cavidades de solda.
- Mitigação de defeitos do tipo «Head-in-Pillow» (HIP)
O defeito «head-in-pillow» ocorre quando uma esfera do BGA não consegue fundir-se com o depósito de pasta de solda na pastilha da placa de circuito impresso, resultando numa ligação que se assemelha a uma cabeça apoiada num travesseiro. Isto é frequentemente causado pela oxidação da esfera do BGA ou pelo esgotamento do fluxo durante o perfil de refluxo. Ao manter uma atmosfera inerte, o azoto impede a oxidação das esferas do BGA e preserva a atividade do fluxo, reduzindo drasticamente a ocorrência de defeitos do tipo «HIP».
- Vida útil prolongada da ativação do fluxo
Uma vez que o fluxo não tem de lutar constantemente contra os óxidos que se formam numa atmosfera inerte, a sua eficácia química é preservada. Esta vida útil prolongada do fluxo permite aos fabricantes utilizar pastas de solda menos agressivas e que não requerem limpeza, além de proporcionar maior flexibilidade na conceção do perfil térmico, especialmente no caso de placas complexas que exigem tempos de permanência prolongados para garantir um aquecimento uniforme.
- Melhoria da aparência estética
Embora as juntas de solda sem chumbo sejam, por natureza, mais opacas e granuladas do que as suas equivalentes de estanho-chumbo, um ambiente de refluxo ao ar agrava frequentemente esta situação, resultando em superfícies altamente oxidadas, escuras e irregulares. O refluxo com azoto protege a solda fundida à medida que arrefece e solidifica, resultando em juntas de solda visivelmente mais brilhantes, mais lisas e esteticamente mais próximas das juntas tradicionais de estanho-chumbo. Esta melhoria na aparência também facilita uma Inspeção Ótica Automatizada (AOI) mais fácil e precisa.
- Avalie as suas necessidades de produção
Comece por analisar os seus dados de produção atuais. Avalie se as suas montagens sem chumbo apresentam taxas inaceitavelmente elevadas de má umectação, formação excessiva de vazios, defeitos do tipo «head-in-pillow» ou rejeições por motivos estéticos. Determine se a complexidade dos projetos das suas placas (por exemplo, planos de cobre espessos, componentes de passo fino) requer a janela de processo alargada que o azoto proporciona.
- Escolha o método adequado de fornecimento de azoto
Escolha uma estratégia de abastecimento de azoto que se adapte ao seu volume de consumo, orçamento e logística das instalações. As operações de baixo volume podem recorrer a recipientes Dewar de azoto líquido. As instalações de volume médio a elevado optam frequentemente por tanques de azoto líquido a granel instalados no exterior da fábrica. Para uma produção contínua e de grande volume, o investimento num gerador de azoto no local (utilizando adsorção por oscilação de pressão ou tecnologia de membrana) pode constituir a solução mais económica a longo prazo.
- Atualizar ou configurar o forno de refluxo
Certifique-se de que a infraestrutura do seu forno de refluxo está totalmente preparada para lidar com azoto. Isto envolve mais do que apenas bombear gás para dentro da câmara. Deve garantir que o forno dispõe de mecanismos de vedação de alta qualidade (tais como cortinas especializadas de entrada e saída) para impedir a entrada de oxigénio atmosférico e a fuga do dispendioso azoto. Além disso, instale sensores de monitorização de oxigénio em circuito fechado para medir continuamente a atmosfera interna.
- Calibrar os níveis de oxigénio em PPM
Determine e defina a concentração de oxigénio alvo para o seu processo específico. No caso de placas de circuito impresso (PCBA) sem chumbo padrão, manter os níveis de oxigénio entre 500 e 1000 partes por milhão (ppm) proporciona, geralmente, melhorias ótimas na humedecimento sem exigir um consumo excessivo de gás. No caso de montagens altamente complexas ou de normas de fiabilidade extremamente exigentes, poderá ser necessário reduzir a concentração de oxigénio para 100 a 300 ppm.
- Otimizar o perfil térmico
Ajuste o perfil térmico de refluxo para ter em conta as novas condições atmosféricas. O azoto possui características de transferência térmica ligeiramente diferentes das do ar ambiente. Mais importante ainda, uma vez que o fluxo se mantém por mais tempo num ambiente inerte, poderá ser necessário ajustar a duração da zona de imersão e a temperatura máxima para evitar choques térmicos em componentes sensíveis, garantindo simultaneamente a ativação ideal do fluxo e a coalescência da solda.
- Monitorizar e manter o sistema
Implemente um plano de manutenção rigoroso e regular. Monitorize continuamente a calibração do analisador de oxigénio para garantir leituras precisas. Inspecione regularmente as juntas de gás e as cortinas de extração do forno para detetar sinais de desgaste, de modo a evitar fugas de gás. Por fim, acompanhe a qualidade geral das juntas de solda, as taxas de rendimento à primeira passagem e o consumo de azoto para garantir que o sistema funcione com a máxima eficiência e proporcione o retorno sobre o investimento esperado.
A transição para um processo de refluxo assistido por azoto requer um planeamento cuidadoso e uma execução sistemática. Siga estes passos para garantir uma implementação bem-sucedida. Saiba mais sobre Placas de teste de envelhecimento: vias cegas/enterradas de alta densidade para dispositivos com elevado número de pinos.
Perguntas frequentes (FAQ)
O nível ideal de oxigénio varia normalmente entre 500 e 1000 ppm para placas PCBA sem chumbo padrão. No entanto, placas altamente complexas com componentes de passo fino, ou aplicações que exigem fiabilidade extrema, podem requerer que os níveis de oxigénio sejam reduzidos para valores tão baixos quanto 100 a 300 ppm, a fim de garantir uma humedecimento perfeito da solda e uma oxidação mínima.
Não, o azoto não substitui a função química do fluxo. O fluxo continua a ser absolutamente necessário para reduzir e remover ativamente os óxidos já existentes nos pinos da placa de circuito impresso e nos terminais dos componentes antes da entrada no forno. O papel do azoto é impedir a formação de novos óxidos durante o processo de aquecimento, o que permite que o fluxo funcione de forma mais eficiente e tenha uma duração mais longa.
Embora alguns fornos de refluxo a ar padrão possam ser adaptados com coletores de distribuição de azoto, é frequentemente um desafio técnico e economicamente ineficiente conseguir as vedações estanques ao gás necessárias para manter baixos níveis de oxigénio em ppm. Os fornos padrão apresentam frequentemente fugas significativas, o que conduz a custos exorbitantes de consumo de azoto. Recomenda-se, em geral, investir num forno especificamente concebido para funcionar com azoto e dotado de vedantes de engenharia, para obter resultados ótimos e custos operacionais mais baixos.
Não é estritamente necessário para placas simples com componentes de grandes dimensões e substratos FR4 básicos. No entanto, para aplicações de alta fiabilidade, placas complexas com tecnologias mistas, montagens densas com BGAs ou QFNs de passo fino e placas que utilizam camadas espessas de cobre, o azoto é altamente recomendado — e, muitas vezes, obrigatório — para superar os desafios inerentes à humectação das ligas de solda sem chumbo.
Nitrogen reflow typically produces shinier, smoother, and more uniform solder joints compared to air reflow, even when utilizing lead-free alloys. While lead-free joints are naturally duller than traditional tin-lead joints, the inert nitrogen atmosphere prevents severe surface oxidation as the liquid solder cools. This results in a cleaner, more aesthetically pleasing finish that significantly reduces false calls during Automated Optical Inspection (AOI) processes.