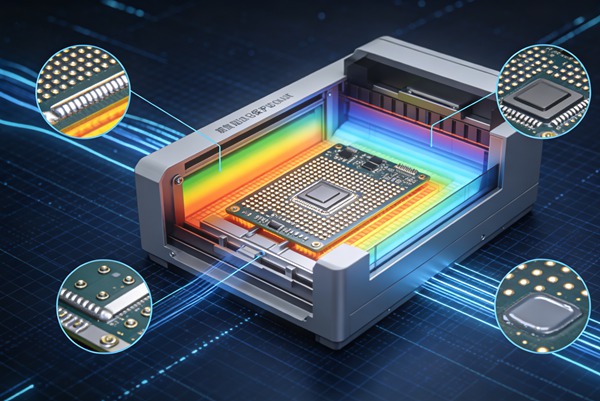
Elektronik üretim endüstrisi zehirli maddelerden kapsamlı bir şekilde uzaklaştıkça, kurşunsuz lehim alaşımlarının kullanımı küresel bir standart haline gelmiştir. Çevreye duyarlı olmasının yanı sıra RoHS (Tehlikeli Maddelerin Kısıtlanması) gibi direktiflerle yasal olarak zorunlu kılınan kurşunsuz PCBA'ya (Baskılı Devre Kartı Montajı) geçiş, önemli teknik zorlukları da beraberinde getirmiştir. Bu zorlukların başında, kurşunsuz yeniden akıtma işlemi için gerekli olan yüksek sıcaklıklarda lehim ıslatma özelliğinin bozulması ve hızlı oksidasyon eğiliminin artması gelmektedir.
Bu engelleri aşmak ve modern elektronik uygulamaların gerektirdiği yüksek güvenilirlik standartlarını korumak için mühendisler ve üreticiler sıklıkla azotlu reflow lehimleme yöntemine başvurmaktadır. Reflow fırınının içindeki oksijen bakımından zengin ortam havasını inert bir azot atmosferiyle değiştirerek, üreticiler lehim ıslanmasını önemli ölçüde iyileştirebilir, kusur oranlarını en aza indirebilir ve lehim bağlantılarının genel yapısal bütünlüğünü artırabilirler. Bu kapsamlı kılavuz, kurşunsuz PCBA üretiminde azotlu reflow lehimlemenin mekanizmasını, avantajlarını ve uygulama stratejilerini ele almaktadır.
İçindekiler
Kurşunsuz Lehimlemede Karşılaşılan Zorluklar
Azotun sunduğu çözümleri anlamadan önce, SAC305 (Kalay-Gümüş-Bakır) gibi kurşunsuz lehim alaşımlarıyla ilgili sorunları kavramak büyük önem taşımaktadır.
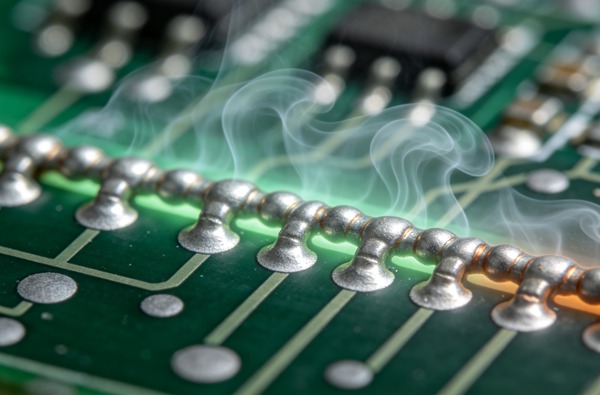
Asıl sorun erime noktasıdır. Kurşunsuz alaşımlar, geleneksel kalay-kurşun lehimine (183 °C’de erir) kıyasla genellikle çok daha yüksek sıcaklıklarda (yaklaşık 217 °C ile 220 °C arasında) erir. Sonuç olarak, kurşunsuz yeniden akış profilindeki en yüksek sıcaklıklar genellikle 240°C'yi aşar. Bu yüksek sıcaklıklarda, baskılı devre kartı pedleri, bileşen uçları ve lehim pastasının kendisi, atmosferik oksijene maruz kaldığında oksidasyon hızı katlanarak artar.
Oksitlenme fiziksel bir bariyer görevi görür. Metal yüzeylerin üzerinde bir oksit tabakası oluştuğunda, erimiş lehim maddesinin ana metal ile doğrudan metalurjik temas kurmasını engeller. Bu durum, lehim ıslatma sorununa yol açar; bu fenomen, lehimin ped üzerinde eşit bir şekilde yayılmaması ve dolayısıyla zayıf, yapısal açıdan yetersiz bağlantılara neden olmasıdır.
Ayrıca, bu agresif oksidasyonla mücadele etmek için lehim macunu üreticileri, daha agresif ve dayanıklı akı bileşimlerine sahip kurşunsuz macunlar formüle etmektedir. Ancak bu akılar, lehim fiilen erimeden önce aktivasyon özelliklerini kaybetmeden, yeniden akış profilindeki uzun ön ısıtma ve bekletme aşamalarını atlatabilmelidir. Aşırı oksidasyon nedeniyle akı çok erken yanarsa veya etkisiz hale gelirse, ortaya çıkan lehim bağlantısında “head-in-pillow” (HIP) kusurları veya ıslanmama kaynaklı açıklar gibi ciddi ıslatma kusurları meydana gelir.
Reflow Lehimlemede Azotun İşleyişini Anlamak
Azot (N₂), inert bir gazdır; yani normal üretim koşulları altında diğer kimyasal elementlerle kolayca reaksiyona girmez. Yüzey monte teknolojisi (SMT) reflow fırını bağlamında, ortam havasını yerinden çıkarmak için ısıtma odalarına azot pompalanır ve böylece etkili bir şekilde oksijensiz (veya milyonda birkaç parça düzeyinde oksijen içeren) bir ortam yaratılır.
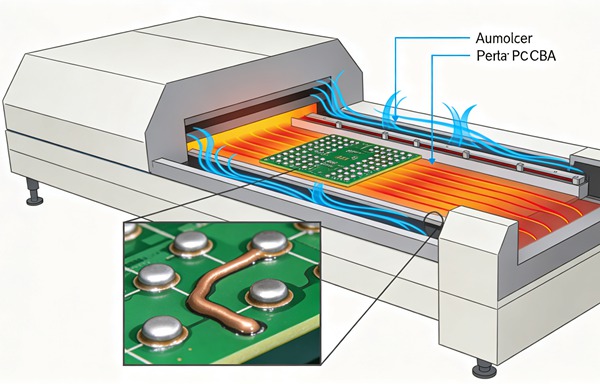
Burada devreye giren temel mekanizma, oksidasyonun engellenmesidir. Oksijeni denklemden çıkararak, PCB üzerindeki metal yüzeyler —bakır pedler, bileşen uçları ve lehim pastası içindeki mikroskobik lehim parçacıkları dahil— yeniden akış profilinin kritik ısınma aşamaları sırasında yeni oksit tabakalarının oluşmasından korunur.
Oksidasyon engellendiğinde, lehim ıslatma süreci kökten değişir. Erimiş lehim, doğası gereği yüksek yüzey gerilimine sahiptir. Oksijen bakımından zengin bir ortamda, erimiş lehimin yüzeyinde oluşan oksit tabakası bu yüzey gerilimini daha da artırarak lehimin akış kabiliyetini kısıtlar. Azot atmosferinde ise bu oksit tabakasının bulunmaması, erimiş alaşımın yüzey gerilimini önemli ölçüde düşürür. Yüzey geriliminin bu şekilde azalması, kurşunsuz lehimlerin daha serbestçe akmasına, daha hızlı yayılmasına ve pedlerin ve bileşen uçlarının metalik yüzeylerini etkin bir şekilde ıslatmasına olanak tanıyarak sağlam bir metal arası bağ oluşturur. Hakkında daha fazla bilgi edinin Busbar PCB’leri: Yüksek Akım Uygulamaları için Bakır Busbarların Entegrasyonu.
Kurşunsuz PCBA’larda Azotlu Reflow’un Başlıca Avantajları
Reflow sürecine azotun dahil edilmesi, üretim verimliliğinin artmasına ve ürün güvenilirliğinin yükselmesine yol açan çok sayıda doğrudan fayda sağlar. Hakkında daha fazla bilgi edinin PCB’lerde Cam Alt Tabakalar: Yüksek Frekanslı IC Paketlemenin Geleceği.
PCB Üreticileri için Maliyet-Fayda Analizi ve Yatırım Getirisi (ROI)
Bariz teknik avantajlara rağmen, azotlu reflow lehimleme yönteminin uygulanması önemli bir sermaye ve işletme harcaması gerektirmektedir. PCB üreticileri, maliyetleri beklenen yatırım getirisi (ROI) ile dikkatlice karşılaştırmalıdır.
Maliyetler, mevcut reflow fırınlarının gaz enjeksiyon sistemleri ve oksijen monitörleriyle donatılmasını ya da gelişmiş gaz sızdırmaz contalara sahip, azot kullanıma uygun yeni fırınların satın alınmasını kapsamaktadır. Buna ek olarak, ister sıvı azot Dewar kapları, ister toplu teslimat tankları, ister tesis içi azot üretim tesisleri yoluyla temin edilsin, azot tedarikinin kendisinin sürekli işletme maliyeti de söz konusudur. Hakkında daha fazla bilgi edinin AXI X-Işını Denetimi: PTH Dolgu ve Silindir Çatlakları Gibi Kusurların Tespiti.
Bununla birlikte, yeniden işleme ve hurda miktarındaki önemli azalma sayesinde yatırım getirisi (ROI) genellikle hızlı bir şekilde elde edilir. Otomotiv, havacılık, tıbbi cihazlar ve telekomünikasyon gibi, sahada meydana gelen arızaların çok yüksek mali ve itibar kayıplarına yol açtığı yüksek güvenilirlik gerektiren sektörlerde, azotun sağladığı gelişmiş bağlantı bütünlüğü isteğe bağlı değil, zorunlu bir unsur olarak kabul edilir. Ayrıca, bileşenlerin küçülmesi devam ettikçe (örneğin, 01005 pasif bileşenler ve ultra ince aralıklı BGA’lar), lehimleme sürecindeki hata payı da daralmaktadır. Bu yüksek yoğunluklu uygulamalarda, azotlu yeniden akışın sağladığı gelişmiş ıslanma özelliği ve azalmış kusur oranları, ilgili maliyetleri kolayca haklı çıkarmaktadır.
PCBA’da Azotlu Reflow Lehimleme Nasıl Uygulanır (Adım Adım Kılavuz)
Aşağıdaki mühendislik kurallarına uyun.
- Lehim Islatmasında Önemli İyileşme
Daha önce de belirtildiği gibi, en önemli avantajı ıslanma özelliğinin artmasıdır. Düşük yüzey gerilimi, erimiş lehim maddesinin bileşen uçlarından yukarı doğru emilmesini ve lehim yuvaları üzerinde çok daha verimli bir şekilde yayılmasını sağlar. Bu durum, özellikle karmaşık veya lehimlenmesi zor yüzeylere sahip bileşenler ile oksidasyona karşı son derece hassas çıplak bakır kartlar için hayati önem taşır.
- İdrar Boşaltımında Azalma
Lehim boşlukları — sertleşmiş lehim bağlantısı içinde hapsolmuş gaz cepleri — kurşunsuz montajlarda, özellikle de QFN (Quad Flat No-leads) veya BGA (Ball Grid Array) bileşenlerinde görülen türden büyük termal pedlerin altında sıkça rastlanan bir kusurdur. Aşırı boşluk oluşumu, bağlantının hem elektriksel iletkenliğini hem de ısı dağılım yeteneğini olumsuz etkiler. Azotlu yeniden akış, akı için işlem aralığını genişleterek, akının aşırı yüklenmeden verimli bir şekilde gaz salmasını ve oksitleri temizlemesini sağlar; bu da lehim boşluklarının hacminde ve sıklığında bir azalmaya doğrudan katkıda bulunur.
- Yastıkta Baş Kalma (HIP) Kusurlarının Azaltılması
“Head-in-pillow” kusuru, bir BGA küresinin PCB pedi üzerindeki lehim pastası birikintisiyle birleşememesi sonucu ortaya çıkar ve bu durum, bir yastığa yaslanmış başı andıran bir bağlantı oluşturur. Bu durum genellikle BGA küresinin oksitlenmesi veya yeniden akış profili sırasında akı maddesinin tükenmesinden kaynaklanır. Azot, inert bir atmosfer sağlayarak BGA kürelerinin oksitlenmesini önler ve akı maddesinin etkinliğini korur; böylece HIP kusurlarının oluşumunu önemli ölçüde azaltır.
- Uzatılmış Akı Etkinleştirme Ömrü
Flux, inert bir atmosferde yeni oluşan oksitlerle sürekli bir mücadele vermek zorunda kalmadığından, kimyasal etkinliği korunur. Flux’un ömrünün uzaması, üreticilerin daha az agresif, temizleme gerektirmeyen lehim pastaları kullanmasına olanak tanır ve özellikle homojen ısınmayı sağlamak için uzun bekleme süreleri gerektiren karmaşık devre kartlarında termal profilin tasarlanmasında daha fazla esneklik sağlar.
- Geliştirilmiş Estetik Görünüm
Kurşunsuz lehim bağlantıları, doğası gereği kalay-kurşun bağlantılara kıyasla daha mat ve grenli olsa da, havalı yeniden akış ortamı genellikle bu durumu daha da kötüleştirerek aşırı oksitlenmiş, koyu renkli ve pürüzlü yüzeylerin oluşmasına neden olur. Azotlu yeniden akış, erimiş lehim soğurken ve katılaşırken onu korur; böylece lehim bağlantıları gözle görülür şekilde daha parlak, daha pürüzsüz ve estetik açıdan geleneksel kalay-kurşun bağlantılara daha yakın hale gelir. Bu iyileştirilmiş görünüm, Otomatik Optik İnceleme (AOI) işleminin daha kolay ve daha doğru bir şekilde gerçekleştirilmesini de kolaylaştırır.
- Üretim İhtiyaçlarınızı Değerlendirin
Öncelikle mevcut üretim verilerinizi analiz edin. Kurşunsuz montajlarınızda kabul edilemeyecek derecede yüksek ıslanma yetersizliği, aşırı boşluk oluşumu, “head-in-pillow” kusurları veya kozmetik kusurlar olup olmadığını değerlendirin. Kart tasarımlarınızın karmaşıklığının (örneğin, kalın bakır katmanlar, ince aralıklı bileşenler), nitrojenin sağladığı genişletilmiş işlem aralığını gerektirip gerektirmediğini belirleyin.
- Doğru Azot Besleme Yöntemini Seçin
Tüketim hacminize, bütçenize ve tesis lojistiğinize uygun bir azot tedarik stratejisi seçin. Düşük hacimli operasyonlar, sıvı azot Dewar kaplarına güvenebilir. Orta ila yüksek hacimli tesisler genellikle fabrikanın dışına kurulan dökme sıvı azot tanklarını tercih eder. Sürekli ve yüksek hacimli üretim için, tesis içi bir azot jeneratörüne (Basınç Salınımlı Adsorpsiyon veya membran teknolojisi kullanılarak) yatırım yapmak, uzun vadede en uygun maliyetli çözümü sağlayabilir.
- Reflow Fırını Yükseltme veya Yapılandırma
Reflow fırın altyapınızın azotu tam olarak kullanabilecek durumda olduğundan emin olun. Bu, sadece hazneye gaz pompalamaktan ibaret değildir. Atmosferik oksijenin içeri sızmasını ve pahalı azotun dışarı kaçmasını önlemek için fırının yüksek kaliteli sızdırmazlık mekanizmalarına (özel giriş ve çıkış perdeleri gibi) sahip olduğundan emin olmalısınız. Ayrıca, iç atmosferi sürekli olarak ölçmek için kapalı devre oksijen izleme sensörleri kurun.
- Oksijen PPM Seviyelerini Kalibre Edin
Spesifik prosesiniz için hedef oksijen konsantrasyonunu belirleyin ve ayarlayın. Standart kurşunsuz PCBA için, oksijen seviyelerini 500 ile 1000 ppm (milyonda bir) arasında tutmak, genellikle aşırı gaz tüketimi gerektirmeden optimum ıslatma iyileştirmeleri sağlar. Son derece karmaşık montajlar veya çok zorlu güvenilirlik standartları söz konusu olduğunda, oksijen konsantrasyonunu 100 ila 300 ppm seviyesine düşürmeniz gerekebilir.
- Isıl Profili Optimize Et
Yeni atmosferik koşulları dikkate alarak yeniden akış termal profilinizi ayarlayın. Azot, ortam havasından biraz farklı ısı transfer özelliklerine sahiptir. Daha da önemlisi, akı inert bir ortamda daha uzun süre korunur; bu nedenle, hassas bileşenlerde termal şok oluşmasını önlemek ve aynı zamanda akının optimum şekilde etkinleştirilmesini ve lehim birleşmesini sağlamak için bekletme bölgesinin süresini ve tepe sıcaklığını ayarlamanız gerekebilir.
- Sistemi İzleme ve Bakımını Yapma
Sıkı ve düzenli bir bakım programı uygulayın. Doğru ölçümler elde etmek için oksijen analizörünün kalibrasyonunu sürekli olarak izleyin. Gaz sızıntılarını önlemek amacıyla fırının gaz contalarını ve emme perdelerini aşınma ve yıpranma açısından düzenli olarak kontrol edin. Son olarak, sistemin en yüksek verimlilikte çalışmasını ve beklenen yatırım getirisini sağlamasını garanti etmek için genel lehim bağlantı kalitenizi, ilk geçiş verim oranlarınızı ve azot tüketiminizi takip edin.
Azot destekli yeniden akış sürecine geçiş, dikkatli bir planlama ve sistematik bir uygulama gerektirir. Başarılı bir uygulama sağlamak için aşağıdaki adımları izleyin. Hakkında daha fazla bilgi edinin Yanma Testi Kartları: Yüksek Pim Sayılı Aygıtlar için Yüksek Yoğunluklu Kör/Gömülü Viyalar.
Sıkça Sorulan Sorular (SSS)
Standart kurşunsuz PCBA için ideal oksijen seviyesi genellikle 500 ile 1000 ppm arasında değişir. Bununla birlikte, ince aralıklı bileşenlere sahip son derece karmaşık kartlar veya aşırı güvenilirlik gerektiren uygulamalar, mükemmel lehim ıslatma ve minimum oksidasyon sağlamak için oksijen seviyelerinin 100 ila 300 ppm kadar düşürülmesini gerektirebilir.
Hayır, azot, akı maddesinin kimyasal işlevinin yerini almaz. Akı maddesi, fırına girmeden önce PCB kontak noktalarında ve bileşen uçlarında halihazırda bulunan oksitleri aktif olarak indirgemek ve ortadan kaldırmak için hâlâ kesinlikle gereklidir. Azotun rolü, ısıtma işlemi sırasında yeni oksitlerin oluşmasını önlemektir; bu da akı maddesinin daha verimli çalışmasını ve daha uzun süre dayanmasını sağlar.
Bazı standart hava reflow fırınlarına azot besleme manifoldları takılabilse de, düşük oksijen ppm seviyelerini korumak için gerekli olan gaz sızdırmaz contaları sağlamak genellikle teknik açıdan zor ve ekonomik açıdan verimsizdir. Standart fırınlarda sıklıkla ciddi sızıntılar meydana gelir ve bu da aşırı yüksek azot tüketim maliyetlerine yol açar. En iyi sonuçları elde etmek ve işletme maliyetlerini düşürmek için, özel olarak tasarlanmış ve mühendislik ürünü sızdırmazlık elemanlarına sahip, azot kullanımına uygun bir fırına yatırım yapılması genellikle tavsiye edilir.
Büyük bileşenlere ve temel FR4 alt tabakalara sahip basit devre kartları için bu, kesinlikle gerekli değildir. Bununla birlikte, yüksek güvenilirlik gerektiren uygulamalar, karmaşık karma teknolojili kartlar, ince aralıklı BGA’lar veya QFN’ler içeren yoğun montajlar ve kalın bakır katmanları kullanan kartlar için, kurşunsuz lehim alaşımlarının doğasında bulunan ıslanma sorunlarının üstesinden gelmek amacıyla azot kullanımı şiddetle tavsiye edilir ve genellikle zorunlu tutulur.
Azotlu yeniden akıtma, kurşunsuz alaşımlar kullanıldığında bile hava ile yeniden akıtmaya kıyasla genellikle daha parlak, daha pürüzsüz ve daha homojen lehim birleşim yerleri oluşturur. Kurşunsuz birleşim yerleri, geleneksel kalay-kurşun birleşim yerlerine kıyasla doğal olarak daha mat olsa da, inert azot atmosferi, sıvı lehimin soğuması sırasında yüzeyde ciddi oksidasyonu önler. Bu da, Otomatik Optik İnceleme (AOI) süreçleri sırasında hatalı tespitleri önemli ölçüde azaltan, daha temiz ve estetik açıdan daha hoş bir yüzey elde edilmesini sağlar.