Indice per materie
Introduzione al PTFE nella progettazione di circuiti stampati ad alta frequenza
Il politetrafluoroetilene (PTFE), ampiamente conosciuto con il nome commerciale di Teflon, è diventato il substrato preferito per i circuiti stampati (PCB) ad alta frequenza, a radiofrequenza (RF) e a microonde. In un’epoca in cui i settori delle telecomunicazioni, dell’aerospaziale e dei sistemi avanzati di assistenza alla guida (ADAS) richiedono frequenze di segnale che si estendono ben oltre lo spettro delle onde millimetriche (mmWave), i laminati FR-4 standard risultano decisamente insufficienti. Il PTFE colma questa lacuna, offrendo una costante dielettrica (Dk) eccezionalmente bassa e un fattore di dissipazione (Df) notevolmente ridotto. Queste proprietà elettriche garantiscono una perdita di segnale minima, una distorsione di fase ridotta e un eccellente controllo dell’impedenza a frequenze superiori a 10 GHz. Per saperne di più Schede di sondaggio: progettazione e produzione di schede di interfaccia di test multistrato.
Tuttavia, proprio la struttura molecolare che conferisce al PTFE le sue impareggiabili prestazioni elettriche — lunghe catene di atomi di carbonio completamente saturate da atomi di fluoro — lo rende anche uno dei materiali più difficili da lavorare in un ambiente di produzione di circuiti stampati. I forti legami carbonio-fluoro creano una superficie chimicamente inerte con un’energia superficiale estremamente bassa, il che significa che nulla vi aderisce naturalmente. Inoltre, il PTFE puro è relativamente morbido e presenta variazioni dimensionali significative sotto sollecitazioni termiche. Per ovviare a questi limiti fisici, i produttori di laminati spesso rinforzano il PTFE con fibra di vetro intrecciata o lo arricchiscono con riempitivi ceramici. Sebbene questi rinforzi migliorino la stabilità meccanica, introducono una serie di difficoltà specifiche durante le operazioni di foratura, fresatura e placcatura.
Comprendere le complessità della produzione di circuiti stampati in PTFE è fondamentale sia per i progettisti che per gli stabilimenti di produzione. Una minima deviazione nei parametri di lavorazione può portare a guasti catastrofici, quali delaminazione, vuoti nella placcatura dei fori passanti o degrado dell’integrità del segnale. Questo articolo approfondisce le sfide legate alla produzione e alla placcatura dei substrati in PTFE, fornendo spunti ingegneristici concreti per superare gli ostacoli intrinseci di questo materiale avanzato.
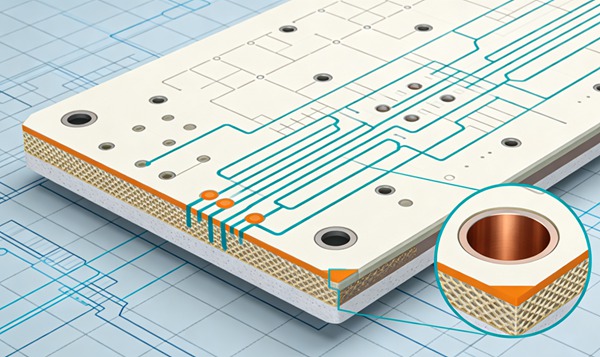
Le caratteristiche fisiche e chimiche dei substrati in PTFE
Prima di approfondire i processi di produzione specifici, è fondamentale comprendere i principi della scienza dei materiali che determinano il comportamento del PTFE in fase di lavorazione.
Stabilità dimensionale e coefficiente di dilatazione termica (CTE)
Il PTFE puro presenta un elevato coefficiente di espansione termica (CTE), in particolare lungo l’asse Z, il che può causare sollecitazioni eccessive sui fori passanti placcati (PTH) durante i cicli termici o le operazioni di saldatura. Sebbene i riempitivi ceramici e le trame in vetro attenuino questo fenomeno, la discrepanza nel CTE tra il substrato in PTFE, il rivestimento in rame e il rinforzo in vetro rimane un fattore ingegneristico critico da considerare. Il materiale è inoltre soggetto a “scorrimento a freddo” o scorrimento sotto pressione prolungata, il che può complicare i processi di fissaggio meccanico e di laminazione. I produttori devono controllare rigorosamente le temperature e applicare una pressione uniforme per prevenire la deformazione del substrato.
Inerzia chimica ed energia superficiale
La caratteristica distintiva del PTFE è la sua inertezza chimica. Resiste all’azione di acidi forti, basi e solventi organici. Sebbene eccellente in termini di affidabilità ambientale, questa inertezza comporta che i processi standard di desmear chimico e di attivazione superficiale utilizzati per il FR-4 siano completamente inefficaci sul PTFE. La bassa tensione superficiale del materiale respinge le soluzioni acquose di placcatura, rendendo necessari trattamenti superficiali aggressivi e altamente specializzati per ottenere l’adesione del rame richiesta per una metallizzazione affidabile dei fori passanti (PTH).
Sfide relative alla perforazione e alla preparazione dei fori
La lavorazione meccanica del PTFE, in particolare la foratura di fori passanti, richiede un allontanamento sostanziale dai parametri standard del FR-4.
Tracce di trapanatura e sfilacciature
Poiché il PTFE puro è relativamente morbido e termoplastico, il calore generato dall’attrito della punta da trapano può facilmente far sciogliere il materiale e farlo spalmarsi sugli strati interni di rame, creando una barriera isolante che impedisce il collegamento elettrico. Al contrario, se il PTFE è fortemente rinforzato con fibra di vetro, la differenza di durezza tra il PTFE morbido e il vetro duro può causare lo sfilacciamento o lo strappo delle fibre di vetro, lasciando una parete del foro ruvida che è eccezionalmente difficile da placcare in modo uniforme. Per saperne di più Cavità di saldatura sotto i dispositivi QFN: cause alla radice e soluzioni basate sulla profilatura termica.
Per mitigare questi problemi, gli ingegneri devono ottimizzare le geometrie delle punte da foratura, utilizzando punte con sottosquadro specializzate o variando gli angoli delle scanalature per facilitare l’evacuazione dei trucioli. Gli avanzamenti e le velocità (giri al minuto del mandrino e carico di truciolo) devono essere rigorosamente controllati per ridurre al minimo la generazione di calore. Spesso, il processo di foratura richiede tecniche precise di foratura a colpi o l’uso di materiali di supporto e di ingresso specializzati per mantenere l’integrità delle pareti del foro.
Come utilizzare i riempitivi ceramici
Durante la foratura di laminati in PTFE rinforzati con ceramica, l’usura delle punte da trapano accelera in modo esponenziale. La natura abrasiva delle particelle ceramiche smussa rapidamente le punte standard in carburo di tungsteno, rendendo necessari frequenti cambi di utensile per evitare una scarsa qualità dei fori. Il monitoraggio della durata degli utensili e l'attuazione di rigorosi programmi di sostituzione sono fondamentali per evitare i gravi problemi di qualità associati alle punte smussate, quali un eccessivo sfregamento, la formazione di protuberanze sugli strati interni e la deviazione dei fori passanti. Per saperne di più Affidabilità dei circuiti stampati nel settore automobilistico: approfondimento sulle differenze tra la Classe 3 e la Classe 3A della norma IPC-6012.
Attivazione superficiale e placcatura (metallizzazione)
Una volta praticati i fori, ha inizio la fase più critica e impegnativa della produzione di circuiti stampati in PTFE: la preparazione della parete inerte del foro per la deposizione chimica di rame.
La necessità del trattamento superficiale
Poiché il rame depositato senza corrente non aderisce al PTFE non trattato, la superficie della parete del foro deve essere modificata chimicamente o fisicamente per aumentarne l’energia superficiale e creare microscopici punti di ancoraggio meccanico. Il trattamento standard di rimozione dello strato di smear con permanganato alcalino, che ossida e rimuove efficacemente lo strato di smear epossidico dal FR-4, non ha alcun effetto sul PTFE.
Lavorazione con agente di incisione a base di sodio (Tetra-Etch)
Il metodo tradizionale e altamente efficace per l’attivazione del PTFE consiste nell’uso di un complesso di sodio-naftalene o di una soluzione di sodio e ammoniaca (spesso denominata in commercio “Tetra-Etch”). Questo trattamento chimico incredibilmente aggressivo rimuove gli atomi di fluoro dalla catena principale di carbonio presente sulla superficie del PTFE, lasciando una superficie ricca di carbonio e insatura, altamente ricettiva ai successivi processi di placcatura. Il processo trasforma la superficie del PTFE, normalmente bianca, in una di colore marrone scuro o nero.
Sebbene siano estremamente efficaci, gli agenti di incisione a base di sodio sono estremamente pericolosi. Sono altamente reattivi con l’acqua, richiedono misure di sicurezza estreme, hanno una durata di vita del bagno limitata e comportano notevoli problemi ambientali e di smaltimento. Inoltre, un’incisione eccessiva può compromettere le proprietà elettriche del substrato, mentre un’incisione insufficiente provoca gravi difetti di placcatura.
Rimozione dello strato di plasma e attivazione
A causa dei rischi legati alla lavorazione del sodio umido, il trattamento al plasma è diventato il metodo preferito da molti impianti di produzione all’avanguardia. All’interno di una camera a vuoto, una miscela di gas (che contiene tipicamente idrogeno, azoto e, talvolta, ossigeno o CF₄) viene eccitata da un campo RF per creare un plasma altamente reattivo. Gli ioni del plasma bombardano la parete del foro, rimuovendo contemporaneamente i residui di foratura e modificando la composizione chimica superficiale del PTFE per migliorarne la bagnabilità e l’adesione.
Il trattamento al plasma garantisce risultati eccellenti e ripetibili ed elimina la necessità di maneggiare complessi di sodio pericolosi. Tuttavia, le apparecchiature al plasma richiedono un ingente investimento di capitale e il processo è fondamentalmente un’operazione in batch, il che può creare un collo di bottiglia negli ambienti di produzione ad alto volume. Ottenere una distribuzione uniforme del plasma su pannelli densamente popolati di fori con elevato rapporto di aspetto richiede un'ottimizzazione meticolosa dei flussi di gas, della pressione, della potenza RF e dei tempi di ciclo.
Sfide legate alla laminazione multistrato
La realizzazione di circuiti stampati multistrato utilizzando substrati in PTFE comporta un ulteriore grado di complessità. Il processo di laminazione richiede l'unione di diversi strati di PTFE, spesso ricorrendo a pellicole adesive specializzate o a preimpregnati.
Incollaggio ad alta temperatura
A differenza dei preimpregnati epossidici standard, che polimerizzano a temperature comprese tra circa 170 °C e 190 °C, i laminati in PTFE richiedono spesso un incollaggio per fusione a temperature superiori a 350 °C, vicine al punto di fusione del PTFE stesso. Queste temperature estreme richiedono presse di laminazione specializzate per alte temperature. L’espansione termica durante questo ciclo ad alta temperatura deve essere gestita con attenzione per evitare disallineamenti tra gli strati.
Pellicole adesive (FEP e PFA)
Quando non è possibile ricorrere alla sola saldatura per fusione, si utilizzano pellicole termoplastiche specializzate per la saldatura, quali l’etilene-propilene fluorurato (FEP) o il perfluoroalcossi (PFA). Questi materiali hanno punti di fusione leggermente inferiori rispetto al PTFE (da circa 260 °C a 290 °C) e, sotto pressione, si espandono per incapsulare le piste in rame dello strato interno e legare insieme i substrati. È necessario comprendere con precisione la reologia (le caratteristiche di scorrimento) di queste pellicole; uno scorrimento eccessivo può causare variazioni dello spessore del dielettrico, alterando così l’impedenza progettata, mentre uno scorrimento insufficiente porta all’intrappolamento di aria e alla delaminazione.
Come produrre e placcare circuiti stampati in PTFE (guida passo dopo passo)
Attenetevi a queste regole tecniche.
- Preparazione degli ingredienti e cottura in forno
Prima di iniziare qualsiasi lavorazione meccanica, i laminati in PTFE devono essere sottoposti a un rigoroso ciclo di cottura. Poiché il PTFE può assorbire quantità minime di umidità (soprattutto se combinato con cariche in vetro o ceramica), le lastre vengono cotte in forni specializzati. Questa fase allevia le tensioni interne accumulate durante il processo di produzione della materia prima ed elimina l’umidità intrappolata, che altrimenti potrebbe vaporizzarsi durante la laminazione o la saldatura e causare la formazione di bolle o la delaminazione.
- Operazioni di perforazione specializzate
I pannelli vengono caricati su foratrici CNC utilizzando parametri ottimizzati. La velocità del mandrino viene generalmente ridotta e i carichi di truciolo vengono accuratamente calibrati per evitare la fusione localizzata del PTFE termoplastico. Vengono impiegate punte con geometrie specializzate e angoli di sottosquadro specifici, e il numero di colpi della punta viene rigorosamente limitato, specialmente sui laminati con riempitivo ceramico, per evitare l'ottundimento della punta e il conseguente strappo delle pareti del foro.
- Pulizia delle pareti forate e rimozione delle macchie
I processi chimici standard di rimozione dei residui vengono scavalcati. Se il laminato contiene una combinazione di FR-4 e PTFE (una scheda ibrida), potrebbe essere necessaria un’accurata rimozione sequenziale dei residui, ma nel caso del PTFE puro, la pulizia meccanica o al plasma è fondamentale. Eventuali detriti sciolti o fibre di vetro sfilacciate vengono rimossi mediante risciacqui con acqua ad alta pressione o pulizia a ultrasuoni.
- Attivazione superficiale tramite trattamento al plasma
I pannelli forati vengono inseriti in una camera a plasma sottovuoto. Viene immessa una miscela precisa di gas (ad esempio, azoto e idrogeno) e un campo RF agisce sul plasma. Gli ioni reattivi bombardano le pareti dei fori in PTFE, defluorurando la superficie a livello microscopico. Questo processo modifica la superficie intrinsecamente idrofobica, rendendola idrofila e aumentandone l’energia superficiale per consentire l’adesione dei composti chimici utilizzati nella placcatura.
- Deposizione di rame chimico
Subito dopo l’attivazione al plasma, i pannelli entrano nella linea di rivestimento con rame chimico. La superficie appena attivata, ricca di carbonio, consente al catalizzatore al palladio di aderire. I pannelli vengono immersi nel bagno di rame chimico, dove una reazione chimica autocatalitica deposita uno strato sottile e uniforme di rame puro (in genere da 20 a 50 micropollici) su tutta la parete del foro, creando il percorso conduttivo iniziale dalla parte superiore a quella inferiore del via.
- Placcatura elettrolitica di pannelli o motivi
Una volta realizzato lo strato di base di rame senza corrente, le schede vengono sottoposte a un processo standard di placcatura elettrolitica in rame. Utilizzando corrente continua, il rame viene depositato elettroliticamente sulla superficie e all’interno dei fori per ottenere lo spessore finale richiesto (in genere 1 mil o 25 micron). La capacità di copertura del bagno di placcatura deve essere ottimizzata per garantire una distribuzione uniforme del rame nei fori passanti con elevato rapporto di aspetto, senza bruciare lo strato superficiale di rame.
- Laminazione multistrato ad alta temperatura
Se la scheda è di tipo multistrato, gli strati interni incisi vengono impilati utilizzando pellicole di incollaggio specializzate (come FEP o PFA). Il libro viene inserito in una pressa di laminazione ad alta temperatura. Il ciclo di pressatura prevede l’aumento graduale della temperatura fino a circa 290 °C (o oltre, in caso di fusione diretta), l’applicazione del vuoto per evacuare l’aria e l’esercizio di una pressione idraulica precisa per far fluire la pellicola di incollaggio e fondere gli strati in una struttura composita solida e monolitica.
La seguente guida illustra il processo ingegneristico altamente specializzato necessario per realizzare e placcare con successo un circuito stampato in PTFE ad alta frequenza.
Sintesi delle considerazioni tecniche
Per affrontare con successo le sfide legate alla produzione di PCB in PTFE è necessario un approccio olistico all’ingegneria di processo. Ogni fase, dal layout CAD iniziale che tiene conto delle discrepanze nel coefficiente di dilatazione termica (CTE), fino alle velocità di avanzamento specializzate per la foratura, ai cicli di attivazione al plasma e alle temperature estreme di laminazione, deve essere controllata meticolosamente. Comprendendo i fondamenti della scienza dei materiali relativi al politetrafluoroetilene, gli ingegneri addetti alla produzione di PCB possono realizzare in modo affidabile le interconnessioni ad alte prestazioni e a basse perdite richieste dalle odierne tecnologie RF e a microonde più esigenti. Per saperne di più Circuiti stampati flessibili dinamici: ottimizzazione dei cicli di flessione nei dispositivi indossabili.
Domande frequenti (FAQ)
Il processo standard di desmear su FR-4 si basa su una soluzione alcalina di permanganato per ossidare e dissolvere le resine epossidiche. Il PTFE è chimicamente inerte e completamente resistente agli ossidanti forti e alle soluzioni alcaline. Il permanganato non altera la superficie del PTFE, il che significa che il successivo rivestimento di rame chimico non aderirà, causando la formazione di vuoti nei fori passanti placcati.
Sebbene entrambi i metodi attivino efficacemente la superficie in PTFE per la placcatura, il trattamento al plasma è notevolmente più sicuro e più rispettoso dell’ambiente. Gli agenti di incisione a base di sodio sono estremamente pericolosi, altamente reattivi e richiedono costose procedure di smaltimento. Il plasma è un processo a secco e pulito che utilizza gas di facile gestione e comporta rischi per la sicurezza notevolmente inferiori per il personale addetto alla produzione.
Il PTFE presenta un elevato coefficiente di espansione termica, in particolare lungo l’asse Z (spessore). Durante i cicli termici (come le variazioni di temperatura ambientale o i processi di saldatura), il PTFE si espande in misura significativamente maggiore rispetto alla placcatura in rame all’interno dei fori di collegamento. Questa discrepanza nel CTE sottopone il cilindro in rame a una sollecitazione enorme, che può causare affaticamento, fessurazioni del cilindro e, in ultima analisi, circuiti aperti.
I circuiti stampati ibridi sono progettati per trovare un equilibrio tra costi e prestazioni. Il PTFE è costoso e difficile da lavorare, pertanto viene spesso utilizzato solo per specifici strati esterni o interni che trasportano segnali RF ad alta frequenza di importanza critica. Gli strati rimanenti, che potrebbero trasportare solo potenza a bassa frequenza o segnali di controllo digitali, sono realizzati in FR-4, un materiale più economico e facilmente lavorabile. Questo approccio richiede processi di produzione complessi e sequenziali per gestire le proprietà dei materiali molto diverse presenti all’interno della stessa scheda.
Il FEP (etilene-propilene fluorurato) e il PFA (perfluoroalcossi) sono fluoropolimeri termoplastici strettamente correlati al PTFE. Vengono utilizzati come pellicole di incollaggio (adesivi) nella laminazione multistrato di PCB in PTFE poiché presentano punti di fusione leggermente inferiori rispetto al PTFE puro, pur mantenendo eccellenti caratteristiche elettriche ad alta frequenza. Sotto l’effetto del calore e della pressione, si sciolgono e scorrono per unire tra loro i singoli strati del laminato in PTFE senza compromettere le prestazioni RF della scheda.