Indice per materie
introduzione
I contenitori Quad Flat No-Lead (QFN) sono ormai una scelta onnipresente nell’assemblaggio moderno dei circuiti stampati (PCBA). Il loro fattore di forma compatto, le eccezionali prestazioni elettriche e le eccellenti capacità di dissipazione termica li rendono ideali per una vasta gamma di applicazioni, dai dispositivi mobili alle applicazioni aerospaziali e automobilistiche ad alta affidabilità. Una caratteristica distintiva del contenitore QFN è l’ampio pad centrale esposto (pad termico), progettato per essere saldato direttamente al PCB al fine di facilitare il trasferimento di calore e garantire un solido collegamento elettrico a terra. Per saperne di più Circuiti stampati in rame pesante: gestione termica nei caricabatterie per veicoli elettrici (EV).
Tuttavia, ottenere un giunto di saldatura affidabile e privo di vuoti sotto questo ampio pad termico rappresenta una sfida persistente e complessa per gli ingegneri di processo e di produzione dei PCB. La formazione di vuoti nella saldatura — ovvero la formazione di sacche d’aria o cavità all’interno del giunto saldato — è senza dubbio il difetto più critico associato all’assemblaggio dei QFN. Sebbene una quantità ridotta e distribuita di vuoti sia inevitabile e generalmente accettabile, una quantità eccessiva compromette i vantaggi fondamentali del design del contenitore.
Livelli elevati di vuoti nella saldatura fungono da isolante termico, impedendo un’efficiente dissipazione del calore dal die in silicio al PCB, il che può portare a un surriscaldamento incontrollato e al guasto prematuro dei componenti. Inoltre, i vuoti riducono la resistenza meccanica del giunto di saldatura e possono influire negativamente sull’impedenza elettrica dei circuiti RF ad alta frequenza. Secondo gli standard di settore come l’IPC-A-610, l’area massima consentita di vuoti è in genere compresa tra circa 25% e 30%, sebbene le applicazioni ad alta potenza o ad alta affidabilità impongano spesso limiti interni molto più rigorosi, arrivando talvolta a richiedere valori inferiori a 10%. Questo articolo approfondisce le cause alla radice della formazione di vuoti di saldatura sotto i componenti QFN ed esplora come la profilatura termica avanzata e l’ingegneria di processo possano mitigare efficacemente questo problema diffuso.
Comprendere le cause alla radice della formazione di vuoti di saldatura nei contenitori QFN
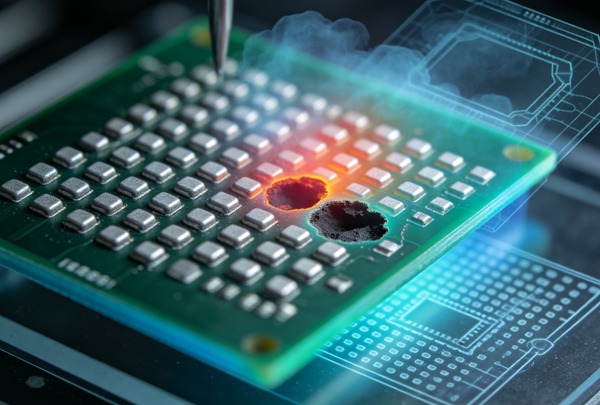
Per eliminare o ridurre efficacemente la formazione di vuoti nella saldatura, è fondamentale comprendere innanzitutto i meccanismi che ne determinano la formazione. I vuoti nella saldatura sono essenzialmente gas intrappolati, e identificare la fonte di tali gas e il motivo per cui non riescono a fuoriuscire prima che la saldatura si solidifichi è la chiave per l'analisi delle cause alla radice.
Degassamento del flusso e intrappolamento delle sostanze volatili
Il fattore principale che contribuisce alla formazione di vuoti nella saldatura è il degassamento delle sostanze volatili del flussante durante il processo di riflusso. La pasta saldante è una sospensione di polvere di lega metallica in un mezzo flussante. Man mano che il PCB attraversa il forno di rifusione, il flussante si attiva per rimuovere gli ossidi e i suoi solventi volatili iniziano a evaporare e a degassare. Poiché il pad termico del QFN presenta un’ampia area planare continua con un’altezza di distanziamento molto ridotta, il percorso di fuga per queste sostanze gassose volatili è fortemente limitato. Se la lega di saldatura raggiunge lo stato di liquidus prima che il flussante abbia completato il degassamento, i gas rimanenti rimangono intrappolati in modo permanente all’interno della lega fusa, formando vuoti durante il raffreddamento.
Progettazione delle aperture dello stencil e volume della pasta
Il design dello stencil utilizzato per stampare la pasta saldante sul pad termico del PCB è una variabile critica. La stampa di un unico, massiccio blocco di pasta saldante che corrisponda alle dimensioni esatte del pad termico garantisce quasi certamente la formazione di gravi vuoti. Questo approccio intrappola le sostanze volatili del flussante al centro del pad senza canali geometrici che ne consentano la fuoriuscita. Inoltre, un volume eccessivo di pasta saldante può causare il “galleggiamento” o l’inclinazione del contenitore QFN durante il riflusso, determinando altezze di distanziamento non uniformi e aggravando sia la formazione di vuoti che il rischio di ponti sui pad I/O periferici. Per saperne di più Circuiti stampati biocompatibili: materiali avanzati per dispositivi medici impiantabili.
Finitura superficiale dei circuiti stampati e bagnabilità dei pad
L’interazione metallurgica tra la pasta saldante, il rivestimento superficiale del PCB e il rivestimento dei terminali dei componenti gioca un ruolo significativo nella formazione di vuoti. Se il rivestimento superficiale del PCB (come OSP, ENIG o argento ad immersione) è deteriorato a causa di condizioni di stoccaggio inadeguate, di una manipolazione impropria o di ripetuti sbalzi termici, la bagnabilità risulta compromessa. Allo stesso modo, se lo stesso pad termico del QFN è ossidato, la lega fusa non si diffonderà in modo uniforme e rapido. Una scarsa bagnabilità costringe il flussante a lavorare più intensamente e più a lungo, generando più gas, mentre la diffusione irregolare e lenta della lega crea sacche localizzate in cui il gas rimane facilmente intrappolato. Per saperne di più Substrati in vetro nei circuiti stampati: il futuro del packaging dei circuiti integrati ad alta frequenza.
Difetti di progettazione dei via-in-pad
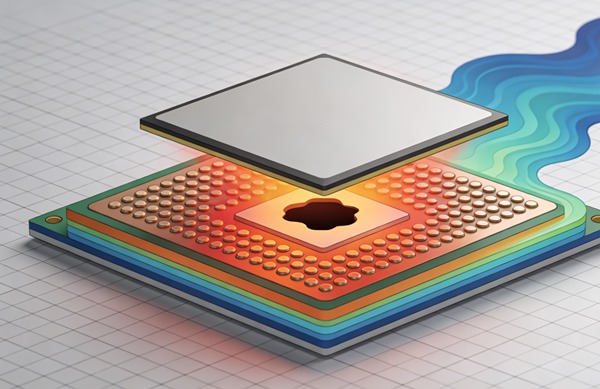
Molti progetti di circuiti stampati utilizzano vie termiche posizionate direttamente sotto il pad QFN per trasferire il calore ai piani di massa interni o al lato opposto della scheda. Se queste vie non vengono coperte o tappate, agiscono come tubi capillari. Durante il riflusso, la lega fusa penetra nei via, trascinando aria verso l’alto nel giunto e, contemporaneamente, privando il pad termico del volume di lega necessario. Questa interazione non solo crea grandi macro-vuoti, ma anche variazioni imprevedibili nello spessore del giunto del pad termico.
Il ruolo fondamentale della profilatura termica
Sebbene la progettazione dello stencil e la scelta dei materiali siano fondamentali, il profilo di riflusso termico rappresenta la leva di controllo dinamica che determina il comportamento di tali materiali in tempo reale. Un profilo di riflusso non ottimizzato può causare gravi vuoti anche in presenza di una progettazione dello stencil perfetta, mentre un profilo messo a punto con precisione può spesso salvare una configurazione di progettazione non ottimale.
Il profilo di riflusso standard è costituito da quattro zone principali: preriscaldamento, mantenimento, riflusso (tempo al di sopra del liquidus) e raffreddamento. Ogni zona deve essere calibrata meticolosamente. Se la velocità di aumento della temperatura durante il preriscaldamento è troppo rapida, i solventi volatili potrebbero entrare in ebollizione violenta, causando spruzzi di lega e l’esaurimento prematuro del flussante. Se la zona di mantenimento è troppo breve o troppo fredda, il flussante non si attiverà completamente e rimarranno degli ossidi, ostacolando la bagnabilità. Al contrario, se il mantenimento è troppo lungo o troppo caldo, il flussante potrebbe bruciare completamente prima che la lega si sciolga, perdendo così le sue proprietà protettive e di bagnabilità durante la fase critica del liquidus.
Il tempo al di sopra del liquidus (TAL) e la temperatura di picco sono le fasi in cui si completa l’eliminazione delle bolle. La lega di saldatura deve rimanere fluida abbastanza a lungo da consentire alla tensione superficiale di posizionare correttamente il componente e ai gas intrappolati di salire verso il bordo del giunto e fuoriuscire. Tuttavia, un TAL eccessivo può causare l’infragilimento da composti intermetallici (IMC), mentre una temperatura di picco insufficiente renderà la lega di saldatura viscosa e poco fluida, intrappolando le bolle prima che possano migrare verso l’esterno. Per saperne di più Schede di burn-in: vie cieche/sepolte ad alta densità per dispositivi con elevato numero di pin.
Come ottimizzare la profilatura termica per ridurre i vuoti nei QFN (guida passo dopo passo)
Attenetevi a queste regole tecniche.
- Definire un profilo di riferimento accurato
Iniziare collegando termocoppie di alta qualità direttamente a una scheda di prova completamente assemblata. È fondamentale che almeno una termocoppia sia posizionata direttamente sotto il contenitore QFN, praticando un foro attraverso il retro del PCB nell’area del pad termico. Affidarsi esclusivamente alle termocoppie posizionate a livello della superficie non è sufficiente, poiché la massa termica del QFN causerà un ritardo significativo della temperatura effettiva del giunto rispetto alla superficie circostante della scheda. Eseguite il vostro profilo standard su questa scheda strumentata per stabilire una linea di base accurata delle condizioni attuali.
- Implementare un profilo di immersione “Saddle” o “Extended”
Se il profilo di riferimento è un profilo tradizionale lineare “rampa-picco” (RTS), valutare la possibilità di passare a un profilo “rampa-mantenimento-picco” (RSS) o a un profilo “a sella”. Estendere il tempo della zona di mantenimento (tipicamente tra 150 °C e 190 °C per le leghe senza piombo) per consentire il massimo tempo possibile affinché i componenti volatili del flussante si degassino prima che la lega passi allo stato liquido. La durata precisa della fase di mantenimento dovrebbe essere indicata nella scheda tecnica del produttore della pasta saldante, ma estenderla verso il limite massimo consentito spesso fornisce il tempo di degassamento necessario per i pad termici di grandi dimensioni.
- Calibrare il tempo al di sopra del liquidus (TAL) e la temperatura di picco
Una volta raggiunto il massimo degassamento durante la fase di mantenimento, concentrarsi sulla fase di liquidus. Assicurarsi che la temperatura di picco sia sufficiente a ridurre la viscosità della lega fusa, facilitando così il movimento e la fuoriuscita delle bolle intrappolate. Per le leghe SAC305, una temperatura di picco compresa tra 240 °C e 245 °C sotto il QFN è spesso ottimale. Il tempo di permanenza (TAL) deve essere sufficientemente lungo da consentire a queste bolle di allontanarsi dal perimetro del pad. Si consiglia un TAL compreso tra 60 e 90 secondi, monitorando attentamente per assicurarsi di non superare i limiti termici degli altri componenti sensibili presenti sulla scheda.
- Regolare la velocità di raffreddamento
La fase di raffreddamento viene spesso trascurata, ma è fondamentale per la riduzione definitiva delle cavità. Una velocità di raffreddamento elevata solidifica rapidamente la lega di saldatura, il che può intrappolare le bolle residue, ma crea anche una struttura granulare più fine e resistente nel giunto di saldatura. Al contrario, una velocità di raffreddamento molto lenta concede più tempo alle cavità per fuoriuscire, ma può portare a giunti granulosi e fragili. Si consiglia di puntare a una velocità di raffreddamento controllata compresa tra 2 °C e 4 °C al secondo. Ciò consente di bilanciare l’esigenza di integrità strutturale con l’ultima opportunità di espulsione dei gas.
- Verifica tramite ispezione automatizzata a raggi X (AXI)
La profilatura termica è un processo iterativo. Dopo aver regolato il profilo, eseguire i test sulle schede e sottoporle immediatamente a ispezione a raggi X in 2D o 3D. Analizzare la percentuale di vuoti, la distribuzione delle dimensioni dei vuoti e la loro posizione sotto il QFN. Utilizzare questi dati empirici per apportare micro-regolazioni al tempo di mantenimento, al TAL o alla temperatura di picco. Ripetere questo ciclo di validazione fino a quando la presenza di vuoti non si attesta costantemente ben al di sotto delle soglie di qualità interne.
L'ottimizzazione del profilo termico specifico per i contenitori QFN richiede un approccio mirato che concili i requisiti chimici del flussante con la termodinamica fisica di un componente a bassa distanza di isolamento. Seguite questi passaggi per perfezionare la vostra strategia di profilatura.
Considerazioni avanzate sui processi che vanno oltre la profilazione
Sebbene la profilatura termica sia fondamentale, deve essere integrata con strategie ottimizzate di progettazione e scelta dei materiali per ottenere i tassi di formazione di vuoti più bassi possibili.
Ottimizzazione dell'apertura dello stencil: Non utilizzare mai un’apertura 1:1 per un pad termico QFN. Implementare invece un design a “finestra” o a griglia. Suddividere l’apertura di grandi dimensioni in una matrice di quadrati più piccoli, separati da griglie con nervature da 0,2 mm a 0,5 mm. Ciò crea canali fisici per il degassamento del flussante. Puntare a una copertura della pasta compresa tra 50% e 80% dell’area totale del pad. Man mano che la lega di saldatura si scioglie, i depositi separati si uniranno, spingendo il gas verso l’esterno attraverso i canali della griglia.
Da "Strategie di gestione": Se all’interno del pad sono necessari dei via termici, questi devono essere gestiti in modo adeguato. La soluzione più affidabile consiste nello specificare via placcati in rame, riempiti con resina epossidica e planarizzati (IPC-4761 Tipo VII). Se i vincoli di costo lo impediscono, i fori di collegamento dovrebbero essere coperti con maschera di saldatura sul lato inferiore del PCB per impedire la diffusione della saldatura, anche se ciò lascia comunque una piccola cavità sul lato superiore in cui può rimanere intrappolata dell’aria.
Ambiente di riflusso con azoto: L'utilizzo di un'atmosfera inerte a base di azoto nel forno di rifusione amplia notevolmente la finestra di processo. L'azoto sostituisce l'ossigeno, riducendo drasticamente il tasso di ossidazione dei pad del PCB, delle terminazioni dei componenti e della stessa polvere di saldatura fusa. Questa migliore bagnabilità consente alla saldatura di diffondersi più rapidamente e in modo più uniforme, riducendo l'intrappolamento localizzato delle sostanze volatili del flussante e abbassando le percentuali complessive di formazione di vuoti.
Tecnologia di riflusso sotto vuoto: Per le applicazioni critiche in cui la presenza di vuoti deve essere rigorosamente mantenuta al di sotto di 5% o 10%, la profilatura in condizioni atmosferiche standard potrebbe non essere sufficiente. I forni di riflusso sotto vuoto applicano il vuoto durante la fase di liquidus del profilo. Questa differenza di pressione estrae attivamente le bolle di gas intrappolate dalla lega di saldatura fusa prima che questa si raffreddi e si solidifichi, offrendo la soluzione meccanica più definitiva al problema delle cavità.
Scelta della pasta saldante: Valutate le proprietà reologiche e la granulometria della vostra pasta saldante. Una pasta con una composizione chimica del fondente più attiva o una formulazione anti-vuoto può essere d’aiuto. Inoltre, passare da una polvere di Tipo 3 a una di Tipo 4 o Tipo 5 può modificare le dinamiche di degassamento e migliorare il rilascio durante la stampa su griglie di stencil complesse, contribuendo indirettamente alla riduzione delle cavità.
conclusioni
La formazione di vuoti di saldatura nei pacchetti QFN è un problema complesso che non può essere risolto con un’unica soluzione miracolosa. Richiede un approccio olistico e sistematico che integri il layout del PCB, la progettazione dello stencil, la selezione dei materiali e una rigorosa ingegneria dei processi termici. Comprendendo le cause alla radice dell’intrappolamento di vapori e ottimizzando meticolosamente il profilo termico di riflusso — in particolare attraverso tempi di mantenimento prolungati, temperature di picco controllate e tempi calibrati al di sopra del liquidus — gli ingegneri possono ridurre drasticamente i livelli di formazione di vuoti. Se abbinato a una progettazione intelligente delle aperture dello stencil, a una gestione robusta dei via e a controlli ambientali come l’azoto, l’assemblaggio di QFN ad alta affidabilità e a basso contenuto di vuoti diventa uno standard facilmente raggiungibile.
Domande frequenti (FAQ)
Gli standard di settore come l’IPC-A-610 accettano generalmente un’area totale di vuoti compresa tra 25% e 30% nel giunto del cuscinetto termico, a condizione che non vi siano singoli vuoti di grandi dimensioni che colleghino aree critiche. Tuttavia, per le applicazioni ad alta potenza, RF o automobilistiche, i requisiti ingegneristici richiedono spesso un’area di vuoti inferiore a 15% o addirittura inferiore a 10% per garantire un adeguato trasferimento termico e un’affidabilità a lungo termine.
In pratica, è quasi impossibile ottenere un’assenza totale di vuoti in un processo di riflusso SMT in condizioni atmosferiche standard, a causa della natura intrinseca del degassamento dei flussanti. L’obiettivo non è l’eliminazione completa, bensì la riduzione sistematica e il controllo delle cavità a livelli tali da non compromettere le prestazioni elettriche, termiche o meccaniche del prodotto. Forni di riflusso sottovuoto specializzati possono ridurre la formazione di cavità quasi a zero (spesso <1%), ma questi comportano un investimento di capitale significativo.
Lo spessore dello stencil determina il volume totale di pasta saldante depositata. Uno stencil più spesso (ad esempio, da 5 a 6 mil) deposita un volume maggiore, il che può causare il galleggiamento dei componenti, un aumento del rischio di ponti sui pad periferici e una maggiore formazione di vuoti a causa del maggiore volume di flussante che deve degassare. Spesso, ridurre lo spessore dello stencil specificatamente nell’area del pad termico, oppure utilizzare uno stencil più sottile su tutta la superficie (ad esempio, 4 mil) con un’apertura a “finestra” altamente ottimizzata, produce risultati significativamente migliori.
Sebbene non sia strettamente obbligatorio per tutti gli assemblaggi commerciali, il riflusso in atmosfera di azoto è vivamente raccomandato per la lavorazione di componenti QFN e BGA complessi. L’atmosfera inerte migliora notevolmente la bagnabilità, impedendo l’ossidazione durante il ciclo di riscaldamento. Questa bagnabilità più rapida e uniforme impedisce alla lega di saldatura di formare increspature e di intrappolare sacche di gas, rendendola uno degli strumenti operativi più efficaci per ridurre la formazione di vuoti senza alterare il design fisico della scheda.
Un profilo lineare (Ramp-to-Spike) aumenta la temperatura a un ritmo costante e continuo fino al picco di riflusso. Ciò può talvolta causare l’attivazione del flussante e la fusione della lega di saldatura contemporaneamente, intrappolando le sostanze volatili in rapida espansione all’interno del giunto. Un profilo di mantenimento (Ramp-Soak-Spike) include una specifica zona di plateau in cui la temperatura viene mantenuta costante (o aumenta molto lentamente) appena al di sotto del punto di fusione della lega. Ciò fornisce al flussante tutto il tempo necessario per degassare completamente i propri solventi prima che la lega di saldatura diventi liquida, riducendo significativamente il volume dei gas disponibili a formare vuoti durante la fase di liquidus.