Índice
Introdução ao PTFE no projeto de placas de circuito impresso de alta frequência
O politetrafluoroetileno (PTFE), amplamente conhecido pela marca Teflon, tornou-se o substrato de eleição para placas de circuito impresso (PCB) de alta frequência, radiofrequência (RF) e micro-ondas. Numa era em que as telecomunicações, o setor aeroespacial e os sistemas avançados de assistência ao condutor (ADAS) exigem frequências de sinal que se estendem bem para o espectro das ondas milimétricas (mmWave), os laminados FR-4 padrão ficam muito aquém das necessidades. O PTFE preenche esta lacuna, oferecendo uma constante dielétrica (Dk) excepcionalmente baixa e um fator de dissipação (Df) notavelmente baixo. Estas propriedades elétricas garantem uma perda de sinal mínima, distorção de fase reduzida e um excelente controlo de impedância em frequências superiores a 10 GHz. Saiba mais sobre Placas de sonda: Conceção e fabrico de placas de interface de teste multicamadas.
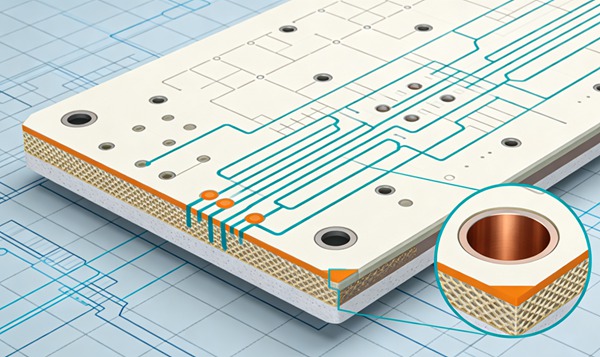
No entanto, a própria estrutura molecular que confere ao PTFE o seu desempenho elétrico inigualável — longas cadeias de átomos de carbono completamente saturadas por átomos de flúor — também o torna um dos materiais mais difíceis de processar num ambiente de fabrico de PCB. As fortes ligações carbono-flúor criam uma superfície quimicamente inerte com energia superficial extremamente baixa, o que significa que nada adere naturalmente a ela. Além disso, o PTFE puro é relativamente macio e apresenta alterações dimensionais significativas sob tensão térmica. Para contornar estas limitações físicas, os fabricantes de laminados reforçam frequentemente o PTFE com fibra de vidro tecida ou adicionam-lhe enchimentos cerâmicos. Embora estes reforços melhorem a estabilidade mecânica, introduzem um conjunto distinto de desafios durante a perfuração, o fresamento e a galvanização.
Compreender as complexidades do fabrico de PCB em PTFE é fundamental tanto para os engenheiros de conceção como para as instalações de fabrico. Um ligeiro desvio nos parâmetros de processamento pode conduzir a falhas catastróficas, tais como delaminação, lacunas no revestimento dos orifícios passantes ou degradação da integridade do sinal. Este artigo analisa em profundidade os desafios de fabrico e revestimento associados aos substratos de PTFE, fornecendo insights de engenharia práticos para superar os obstáculos inerentes a este material avançado.
As características físicas e químicas dos substratos de PTFE
Antes de explorar processos de fabrico específicos, é essencial compreender a ciência dos materiais que determina o comportamento do PTFE na linha de produção.
Estabilidade dimensional e coeficiente de expansão térmica (CTE)
O PTFE puro apresenta um elevado coeficiente de expansão térmica (CTE), especialmente no eixo Z, o que pode provocar tensões excessivas nos orifícios metalizados (PTH) durante ciclos térmicos ou operações de soldadura. Embora os enchimentos cerâmicos e as teias de vidro atenuem este efeito, a incompatibilidade do CTE entre o substrato de PTFE, o revestimento de cobre e o reforço de vidro continua a ser uma consideração técnica crítica. O material também é suscetível ao «fluxo a frio» ou à deformação por fluência sob pressão sustentada, o que pode complicar os processos de fixação mecânica e de laminação. Os fabricantes devem controlar rigorosamente as temperaturas e aplicar uma pressão uniforme para evitar a deformação do substrato.
Inércia química e energia superficial
A característica distintiva do PTFE é a sua inércia química. Resiste aos ataques de ácidos fortes, bases e solventes orgânicos. Embora seja excelente em termos de fiabilidade ambiental, esta inércia significa que os processos padrão de remoção de resíduos químicos e de ativação de superfícies utilizados no FR-4 são completamente ineficazes no PTFE. A baixa tensão superficial do material repele as soluções aquosas de galvanização, tornando necessários tratamentos de superfície agressivos e altamente especializados para alcançar a aderência do cobre necessária para uma metalização fiável dos orifícios passantes (PTH).
Desafios na perfuração e na preparação dos furos
O processamento mecânico do PTFE, nomeadamente a perfuração de orifícios passantes, exige um afastamento fundamental dos parâmetros padrão do FR-4.
Manchas e desgaste na broca
Como o PTFE puro é relativamente macio e termoplástico, o calor gerado pelo atrito de uma broca pode facilmente fazer com que o material derreta e se espalhe pelas camadas internas de cobre, criando uma barreira isolante que impede a ligação elétrica. Por outro lado, se o PTFE for fortemente reforçado com fibra de vidro, a diferença de dureza entre o PTFE macio e o vidro duro pode fazer com que as fibras de vidro se desfaçam ou se rasguem, deixando uma parede do orifício rugosa que é extremamente difícil de revestir uniformemente. Saiba mais sobre Vazios de solda sob o QFN: causas principais e soluções com perfis térmicos.
Para mitigar estes problemas, os engenheiros devem otimizar as geometrias das brocas, utilizando brocas especializadas com ranhuras de corte ou variando os ângulos das ranhuras para facilitar a evacuação das limalhas. Os avanços e as velocidades (RPM do fuso e carga de limalhas) devem ser rigorosamente controlados para minimizar a geração de calor. Frequentemente, o processo de perfuração requer técnicas precisas de perfuração por toques ou a utilização de materiais de apoio e de entrada especializados para manter a integridade da parede do furo.
Lidar com enchimentos cerâmicos
Ao perfurar laminados de PTFE com enchimento cerâmico, o desgaste da broca acelera exponencialmente. A natureza abrasiva das partículas cerâmicas embota rapidamente as brocas padrão de carboneto de tungsténio, exigindo trocas frequentes de ferramentas para evitar uma má qualidade dos furos. É obrigatório monitorizar a vida útil das ferramentas e implementar planos de substituição rigorosos para evitar problemas de qualidade catastróficos associados a brocas embotadas, tais como manchas excessivas, deformação das camadas internas e desvios nos furos de passagem. Saiba mais sobre Fiabilidade das placas de circuito impresso (PCB) no setor automóvel: Compreender a diferença entre a Classe 3 e a Classe 3A da norma IPC-6012.
Ativação de Superfícies e Galvanização (Metalização)
Assim que os orifícios forem perfurados, dá-se início à fase mais crítica e desafiante do fabrico de PCB em PTFE: a preparação da parede inerte do orifício para a deposição de cobre sem corrente elétrica.
A Necessidade do Tratamento de Superfícies
Uma vez que o cobre depositado por via não elétrica não adere ao PTFE não tratado, a superfície da parede do orifício deve ser alterada química ou fisicamente para aumentar a sua energia superficial e criar pontos de fixação mecânicos microscópicos. O processo padrão de remoção de resíduos com permanganato alcalino, que oxida e remove eficazmente os resíduos de epóxi no FR-4, não tem qualquer efeito no PTFE.
Processamento com agente de gravação à base de sódio (Tetra-Etch)
O método tradicional e altamente eficaz para ativar o PTFE consiste na utilização de um complexo de sódio-naftaleno ou de uma solução de sódio-amónia (frequentemente designada comercialmente por «Tetra-Etch»). Este tratamento químico incrivelmente agressivo retira átomos de flúor da estrutura de carbono na superfície do PTFE, deixando uma superfície rica em carbono e insaturada, altamente recetiva aos produtos químicos de galvanoplastia subsequentes. O processo transforma a superfície do PTFE, normalmente branca, numa superfície castanha-escura ou preta.
Embora sejam altamente eficazes, os agentes de gravação à base de sódio são extremamente perigosos. São altamente reativos com a água, exigem precauções de segurança extremas, têm uma vida útil curta e colocam desafios significativos em termos ambientais e de eliminação. Além disso, uma gravação excessiva pode degradar as propriedades elétricas do substrato, enquanto uma gravação insuficiente resulta em lacunas catastróficas no revestimento.
Desmear e ativação do plasma
Devido aos riscos associados ao processamento com sódio húmido, o tratamento por plasma tornou-se o método preferido em muitas instalações de fabrico avançadas. Numa câmara de vácuo, uma mistura de gases (normalmente contendo hidrogénio, azoto e, por vezes, oxigénio ou CF₄) é excitada por um campo de RF para criar um plasma altamente reativo. Os iões do plasma bombardeiam a parede do orifício, limpando simultaneamente os resíduos de perfuração e modificando a composição química da superfície do PTFE para melhorar a molhabilidade e a adesão.
O tratamento por plasma proporciona resultados excelentes e repetíveis e elimina a necessidade de manusear complexos de sódio perigosos. No entanto, o equipamento de plasma requer um investimento de capital avultado e o processo é, na sua essência, uma operação em lotes, o que pode criar um estrangulamento em ambientes de produção de grande volume. Alcançar uma distribuição uniforme do plasma em painéis densamente preenchidos com orifícios de elevada relação de aspecto requer uma otimização meticulosa dos fluxos de gás, da pressão, da potência de RF e dos tempos de ciclo.
Desafios da laminação multicamadas
A construção de placas de circuito impresso multicamadas utilizando substratos de PTFE introduz mais um nível de complexidade. O processo de laminação requer a união de camadas distintas de PTFE, recorrendo frequentemente a películas de ligação especializadas ou pré-impregnados.
Colagem a alta temperatura
Ao contrário dos pré-impregnados epóxi padrão, que curam a temperaturas entre os 170 °C e os 190 °C, os laminados de PTFE requerem frequentemente a ligação por fusão a temperaturas superiores a 350 °C, aproximando-se do ponto de fusão do próprio PTFE. Estas temperaturas extremas exigem prensas de laminação especializadas para altas temperaturas. A expansão térmica durante este ciclo de alta temperatura deve ser cuidadosamente controlada para evitar desalinhamentos entre as camadas.
Filmes de ligação (FEP e PFA)
Quando a ligação por fusão pura não é viável, são utilizadas películas termoplásticas especializadas para ligação, tais como o etileno-propileno fluorado (FEP) ou o perfluoroalcoxi (PFA). Estes materiais têm pontos de fusão ligeiramente inferiores aos do PTFE (cerca de 260 °C a 290 °C) e fluem sob pressão para encapsular os traços de cobre da camada interna e unir os substratos entre si. A reologia (características de escoamento) destas películas deve ser compreendida com precisão; um escoamento excessivo pode causar variações na espessura do dielétrico, alterando assim a impedância projetada, enquanto um escoamento insuficiente leva ao aprisionamento de ar e à delaminação.
Como fabricar e revestir placas de circuito impresso (PCB) em PTFE (Guia passo a passo)
Siga estas regras de engenharia.
- Preparação dos ingredientes e cozedura
Antes de se iniciar qualquer processo mecânico, os laminados de PTFE têm de ser submetidos a um rigoroso ciclo de cozedura. Uma vez que o PTFE pode absorver quantidades mínimas de humidade (especialmente quando combinado com enchimentos de vidro ou cerâmica), as placas são cozidas em fornos especializados. Esta etapa alivia as tensões internas acumuladas durante o processo de fabrico da matéria-prima e elimina qualquer humidade retida, que, de outra forma, poderia vaporizar-se durante a laminação ou a soldadura e causar a formação de bolhas ou delaminação.
- Operações de perfuração especializadas
Os painéis são colocados em máquinas de perfuração CNC, utilizando parâmetros otimizados. As velocidades do fuso são geralmente reduzidas e as cargas de aparas são cuidadosamente calibradas para evitar a fusão localizada do PTFE termoplástico. São utilizadas geometrias de brocas especializadas com ângulos de recorte específicos, e o número de percussões da broca é estritamente limitado, especialmente em laminados com enchimento cerâmico, para evitar o embotamento e a consequente ruptura da parede do orifício.
- Limpeza de paredes com buracos e remoção de manchas
Os processos químicos padrão de remoção de resíduos são contornados. Se o laminado contiver uma combinação de FR-4 e PTFE (uma placa híbrida), poderá ser necessária uma remoção sequencial e cuidadosa dos resíduos; no entanto, no caso do PTFE puro, a limpeza mecânica ou por plasma é fundamental. Quaisquer resíduos soltos ou fibras de vidro desfiadas são removidos através de enxaguamentos com água a alta pressão ou limpeza por ultrassons.
- Ativação de superfícies através de tratamento com plasma
Os painéis perfurados são colocados numa câmara de plasma a vácuo. É introduzida uma mistura precisa de gases (por exemplo, azoto e hidrogénio) e um campo de RF atinge o plasma. Os iões reativos bombardeiam as paredes dos orifícios de PTFE, desfluorando a superfície a nível microscópico. Este processo modifica a superfície inerentemente hidrofóbica, tornando-a hidrofílica e aumentando a sua energia superficial para aceitar produtos químicos de galvanoplastia.
- Deposição de cobre sem eletrólise
Imediatamente após a ativação do plasma, os painéis entram na linha de revestimento de cobre sem corrente elétrica. A superfície recém-ativada, rica em carbono, permite a adesão do catalisador de paládio. Os painéis são submersos no banho de cobre sem corrente elétrica, onde uma reação química autocatalítica deposita uma camada fina e uniforme de cobre puro (normalmente entre 20 e 50 micropolegadas) em toda a parede do orifício, estabelecendo o caminho condutor inicial desde a parte superior até à parte inferior da via.
- Galvanoplastia de painéis ou padrões
Com a camada inicial de cobre sem corrente estabelecida, as placas são submetidas a um processo padrão de galvanização eletrolítica de cobre. Utilizando corrente contínua, o cobre é depositado eletroliticamente na superfície e no interior dos orifícios, de modo a atingir a espessura final de cobre necessária (normalmente 1 mil ou 25 micrómetros). O poder de deposição do banho de galvanização deve ser otimizado para garantir uma distribuição uniforme do cobre em orifícios de via com elevada relação de aspecto, sem queimar o cobre da superfície.
- Laminação multicamadas a alta temperatura
Se a placa for de design multicamadas, as camadas internas gravadas são empilhadas com películas de ligação especializadas (como FEP ou PFA). A placa é colocada numa prensa de laminação de alta temperatura. O ciclo da prensa envolve o aumento gradual da temperatura até aproximadamente 290 °C (ou mais, no caso de fusão direta), a aplicação de vácuo para retirar o ar e a aplicação de pressão hidráulica precisa para fazer fluir a película de ligação e fundir as camadas numa estrutura compósita sólida e monolítica.
O guia que se segue descreve o processo de engenharia altamente especializado necessário para fabricar e revestir com sucesso uma placa de circuito de PTFE de alta frequência.
Resumo das considerações de engenharia
Para superar com sucesso os desafios da fabricação de PCB em PTFE, é necessária uma abordagem holística à engenharia de processos. Cada etapa, desde o layout inicial em CAD — tendo em conta as incompatibilidades de CTE — até aos avanços especializados de perfuração, ciclos de ativação por plasma e temperaturas extremas de laminação, deve ser meticulosamente controlada. Ao compreender os princípios fundamentais da ciência dos materiais do politetrafluoroetileno, os engenheiros de fabrico de PCB podem produzir, de forma fiável, as interconexões de alto desempenho e baixa perda exigidas pelas tecnologias de RF e micro-ondas mais exigentes da atualidade. Saiba mais sobre PCBs flexíveis dinâmicos: otimização dos ciclos de flexão em dispositivos vestíveis.
Perguntas frequentes (FAQ)
O processo padrão de remoção de resíduos do FR-4 baseia-se numa solução alcalina de permanganato para oxidar e dissolver as resinas epóxi. O PTFE é quimicamente inerte e totalmente resistente a oxidantes fortes e a soluções alcalinas. O permanganato não altera a superfície do PTFE, o que significa que o revestimento de cobre sem corrente elétrica subsequente não irá aderir, resultando em orifícios passantes com falhas no revestimento.
Embora ambos os métodos ativem eficazmente a superfície de PTFE para o revestimento, o tratamento por plasma é significativamente mais seguro e mais ecológico. Os agentes de gravação à base de sódio são extremamente perigosos, altamente reativos e exigem procedimentos de eliminação dispendiosos. O plasma é um processo seco e limpo que utiliza gases de fácil manuseamento e apresenta riscos de segurança drasticamente menores para o pessoal de produção.
O PTFE apresenta um elevado coeficiente de expansão térmica, especialmente no eixo Z (espessura). Durante os ciclos térmicos (tais como variações da temperatura ambiente ou processos de soldadura), o PTFE expande-se significativamente mais do que o revestimento de cobre no interior dos orifícios de passagem. Esta incompatibilidade no CTE exerce uma tensão enorme sobre o cilindro de cobre, o que pode conduzir à fadiga, à fissuração do cilindro e, em última instância, a circuitos abertos.
As placas de circuito impresso híbridas são concebidas para equilibrar o custo e o desempenho. O PTFE é caro e difícil de processar, pelo que, muitas vezes, é utilizado apenas nas camadas exteriores ou interiores específicas que transportam sinais críticos de RF de alta frequência. As restantes camadas, que podem transportar apenas sinais de potência de baixa frequência ou sinais de controlo digital, são construídas em FR-4, um material mais barato e de fácil processamento. Esta abordagem requer processos de fabrico complexos e sequenciais para lidar com as propriedades dos materiais muito diferentes dentro da mesma placa.
O FEP (etileno-propileno fluorado) e o PFA (perfluoroalcoxi) são fluoropolímeros termoplásticos intimamente relacionados com o PTFE. São utilizados como películas de ligação (adesivos) na laminação de placas de circuito impresso (PCB) de PTFE multicamadas, uma vez que possuem pontos de fusão ligeiramente inferiores aos do PTFE puro, mantendo simultaneamente excelentes características elétricas de alta frequência. Sob o efeito do calor e da pressão, fundem-se e fluem para unir as camadas individuais do laminado de PTFE, sem comprometer o desempenho de RF da placa.