Inhoudsopgave
Inleiding tot PTFE bij het ontwerpen van hoogfrequente printplaten
Polytetrafluorethyleen (PTFE), algemeen bekend onder de merknaam Teflon, is uitgegroeid tot het substraat bij uitstek voor printplaten (PCB’s) voor hoogfrequentie-, radiofrequentie- (RF) en microgolftoepassingen. In een tijdperk waarin telecommunicatie, de lucht- en ruimtevaart en geavanceerde rijhulpsystemen (ADAS) signaalfrequenties vereisen die ver in het millimetergolfspectrum (mmWave) reiken, schieten standaard FR-4-laminaten ernstig tekort. PTFE vult deze leemte op en biedt een uitzonderlijk lage diëlektrische constante (Dk) en een opmerkelijk lage dissipatiefactor (Df). Deze elektrische eigenschappen zorgen voor minimaal signaalverlies, verminderde fasevervorming en uitstekende impedantiecontrole bij frequenties van meer dan 10 GHz. Meer informatie over Probe-kaarten: ontwerp en productie van meerlaagse testinterfacekaarten.
Juist de moleculaire structuur die PTFE zijn ongeëvenaarde elektrische prestaties verleent – lange ketens van koolstofatomen die volledig verzadigd zijn met fluoratomen – maakt het echter ook tot een van de moeilijkst te verwerken materialen in een PCB-productieomgeving. De sterke koolstof-fluorverbindingen zorgen voor een chemisch inert oppervlak met een extreem lage oppervlakte-energie, wat betekent dat er van nature niets aan hecht. Bovendien is zuiver PTFE relatief zacht en vertoont het aanzienlijke dimensionale veranderingen onder thermische belasting. Om deze fysieke tekortkomingen tegen te gaan, versterken laminaatfabrikanten PTFE vaak met geweven glasvezel of voegen ze keramische vulstoffen toe. Hoewel deze versterkingen de mechanische stabiliteit verbeteren, brengen ze tijdens het boren, frezen en galvaniseren weer hun eigen specifieke uitdagingen met zich mee.
Inzicht in de fijne kneepjes van de productie van PTFE-printplaten is van cruciaal belang voor zowel ontwerpingenieurs als fabricagebedrijven. Een kleine afwijking in de verwerkingsparameters kan leiden tot catastrofale storingen, zoals delaminatie, holtes in de doorvoergaten of een verslechtering van de signaalintegriteit. Dit artikel gaat diep in op de uitdagingen op het gebied van productie en beplating die gepaard gaan met PTFE-substraten, en biedt bruikbare technische inzichten om de inherente hindernissen van dit geavanceerde materiaal te overwinnen.
De fysische en chemische eigenschappen van PTFE-substraten
Alvorens in te gaan op specifieke productieprocessen, is het van essentieel belang om inzicht te hebben in de materiaalkunde die het gedrag van PTFE op de productievloer bepaalt.
Dimensionale stabiliteit en thermische uitzettingscoëfficiënt (CTE)
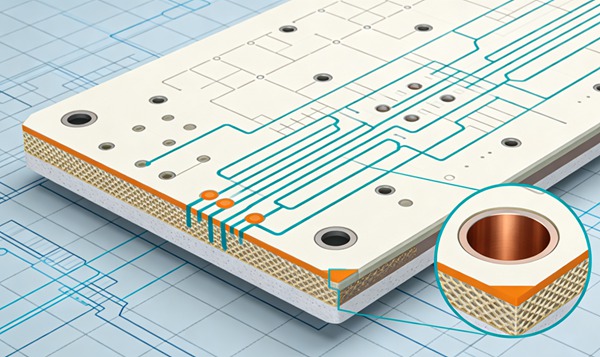
Zuiver PTFE heeft een hoge thermische uitzettingscoëfficiënt (CTE), met name in de Z-as, wat kan leiden tot overmatige spanning op doorlopende gaten met bekleding (PTH) tijdens thermische cycli of soldeerwerkzaamheden. Hoewel keramische vulstoffen en glasweefsels dit effect verminderen, blijft de afwijking in de CTE tussen het PTFE-substraat, de koperen bekleding en de glasversterking een cruciale technische overweging. Het materiaal is bovendien gevoelig voor „cold flow“ of kruip onder langdurige druk, wat mechanische bevestigings- en lamineerprocessen kan bemoeilijken. Fabrikanten moeten de temperatuur strikt regelen en gelijkmatige druk uitoefenen om vervorming van het substraat te voorkomen.
Chemische inertie en oppervlakte-energie
Het belangrijkste kenmerk van PTFE is zijn chemische inertie. Het is bestand tegen aantasting door sterke zuren, basen en organische oplosmiddelen. Hoewel dit uitstekend is voor de betrouwbaarheid in verschillende omgevingen, betekent deze inertie dat de standaard chemische ontvet- en oppervlakteactiveringsprocessen die voor FR-4 worden gebruikt, volledig ondoeltreffend zijn op PTFE. De lage oppervlaktespanning van het materiaal stoot waterige galvanisatieoplossingen af, waardoor agressieve en zeer gespecialiseerde oppervlaktebehandelingen nodig zijn om de koperhechting te bereiken die vereist is voor betrouwbare PTH-metallisatie.
Uitdagingen bij het boren en het voorbereiden van boorgaten
De mechanische bewerking van PTFE, met name het boren van doorgaande gaten, vereist een ingrijpende afwijking van de standaard FR-4-parameters.
Boorgatvlekken en rafelen
Omdat zuiver PTFE relatief zacht en thermoplastisch is, kan de warmte die door de wrijving van een boor wordt gegenereerd er gemakkelijk toe leiden dat het materiaal smelt en zich over de binnenste koperen lagen verspreidt, waardoor een isolerende barrière ontstaat die elektrische verbinding verhindert. Omgekeerd, als het PTFE sterk is versterkt met glasvezel, kan het verschil in hardheid tussen het zachte PTFE en het harde glas ervoor zorgen dat de glasvezels gaan rafelen of uitscheuren, waardoor een ruwe gatwand ontstaat die buitengewoon moeilijk gelijkmatig te plateren is. Meer informatie over Soldeerholtes onder QFN’s: onderliggende oorzaken en oplossingen op basis van thermische profilering.
Om deze problemen te verminderen, moeten ingenieurs de geometrie van de boorkoppen optimaliseren door gebruik te maken van gespecialiseerde ondergesneden boorkoppen of door de spaanhoeken te variëren, zodat de spanen beter kunnen worden afgevoerd. De voedingssnelheden en draaisnelheden (spiltoerental en spanenbelasting) moeten strikt worden geregeld om warmteontwikkeling tot een minimum te beperken. Vaak vereist het boorproces nauwkeurige peck-boortechnieken of het gebruik van gespecialiseerde ondersteunings- en instapmaterialen om de integriteit van de gatwand te behouden.
Omgaan met keramische vulstoffen
Bij het boren in met keramiek gevulde PTFE-laminaten neemt de slijtage van de boor exponentieel toe. Door de schurende werking van de keramische deeltjes raken standaard hardmetalen boren snel bot, waardoor het gereedschap regelmatig moet worden vervangen om een slechte boorkwaliteit te voorkomen. Het bewaken van de standtijd en het hanteren van strikte vervangingsschema's is essentieel om de ernstige kwaliteitsproblemen te voorkomen die gepaard gaan met botte boren, zoals overmatige smeer, het omhoogkomen van de binnenlagen en afwijkende doorgaande gaten. Meer informatie over Betrouwbaarheid van printplaten voor de automobielindustrie: het verschil tussen IPC-6012 Klasse 3 en Klasse 3A.
Oppervlakteactivering en galvaniseren (metallisatie)
Zodra de gaten zijn geboord, begint de meest cruciale en uitdagende fase van de productie van PTFE-printplaten: het voorbereiden van de inerte gatwand voor het chemisch koperplateren.
De noodzaak van oppervlaktebehandeling
Aangezien chemisch koperen niet hecht aan onbehandeld PTFE, moet het oppervlak van de gatwand chemisch of fysisch worden bewerkt om de oppervlakte-energie te verhogen en microscopisch kleine mechanische verankeringspunten te creëren. De standaard alkalische permanganaat-ontvettingsbehandeling, die epoxyvlekken in FR-4 effectief oxideert en verwijdert, heeft absoluut geen effect op PTFE.
Verwerking met natrium-etsmiddel (Tetra-Etch)
De traditionele en uiterst effectieve methode voor het activeren van PTFE is het gebruik van een natrium-naftaleencomplex of een natrium-ammoniakoplossing (in de handel vaak aangeduid als Tetra-Etch). Deze uiterst agressieve chemische behandeling verwijdert fluoratomen uit de koolstofketen aan het oppervlak van het PTFE, waardoor een koolstofrijk, onverzadigd oppervlak ontstaat dat zeer ontvankelijk is voor daaropvolgende galvanisatieprocessen. Het proces verandert het normaal gesproken witte PTFE-oppervlak in een donkerbruin of zwart oppervlak.
Hoewel natrium-etsmiddelen uiterst effectief zijn, zijn ze ook buitengewoon gevaarlijk. Ze reageren heftig met water, vereisen strenge veiligheidsmaatregelen, hebben een korte levensduur en vormen een grote uitdaging op het gebied van milieu en afvalverwerking. Bovendien kan overmatig etsen de elektrische eigenschappen van het substraat aantasten, terwijl onvoldoende etsen leidt tot ernstige holtes in de beplating.
Plasma-ontsmetting en -activering
Vanwege de risico’s van natriumverwerking is plasmabehandeling voor veel geavanceerde productiefaciliteiten de voorkeursmethode geworden. In een vacuümkamer wordt een gasmengsel (dat doorgaans waterstof, stikstof en soms zuurstof of CF₄ bevat) door een RF-veld geëxciteerd om een zeer reactief plasma te creëren. De plasma-ionen bombarderen de wand van het gat, waardoor tegelijkertijd boorresiduen worden verwijderd en de oppervlaktechemie van het PTFE wordt gewijzigd om de bevochtigbaarheid en hechting te verbeteren.
Plasmabehandeling levert uitstekende, herhaalbare resultaten op en maakt het omgaan met gevaarlijke natriumcomplexen overbodig. Plasma-apparatuur vereist echter een enorme kapitaalinvestering, en het proces is in wezen een batchproces, wat een knelpunt kan vormen in productieomgevingen met grote volumes. Om een gelijkmatige plasmaverdeling te bereiken over dicht opeengepakte panelen met gaten met een hoge aspectverhouding, is een nauwgezette optimalisatie van gasstromen, druk, RF-vermogen en cyclustijden vereist.
Uitdagingen bij meerlaagse laminering
Het vervaardigen van meerlaagse printplaten met PTFE-substraten maakt het proces nog complexer. Bij het lamineerproces moeten afzonderlijke PTFE-lagen aan elkaar worden gehecht, vaak met behulp van speciale hechtfolies of prepregs.
Lijmen bij hoge temperaturen
In tegenstelling tot standaard epoxy-prepregs, die uitharden bij temperaturen tussen ongeveer 170 °C en 190 °C, moeten PTFE-laminaten vaak worden gelamineerd bij temperaturen van meer dan 350 °C, wat dicht in de buurt komt van het smeltpunt van het PTFE zelf. Deze extreme temperaturen vereisen gespecialiseerde lamineerpersen voor hoge temperaturen. De thermische uitzetting tijdens deze cyclus bij hoge temperaturen moet zorgvuldig worden beheerst om afwijkingen in de uitlijning tussen de lagen te voorkomen.
Hechtfolies (FEP en PFA)
Wanneer zuivere fusielijming niet haalbaar is, worden gespecialiseerde thermoplastische lijmfolies gebruikt, zoals gefluoreerd ethyleenpropyleen (FEP) of perfluoralkoxy (PFA). Deze materialen hebben een iets lager smeltpunt dan PTFE (ongeveer 260 °C tot 290 °C) en vloeien onder druk om de koperen sporen in de binnenste laag in te kapselen en de substraten aan elkaar te hechten. De reologie (vloeieigenschappen) van deze films moet nauwkeurig worden begrepen; overmatige vloei kan variaties in de diëlektrische dikte veroorzaken, waardoor de ontworpen impedantie verandert, terwijl onvoldoende vloei leidt tot luchtinsluiting en delaminatie.
Hoe PTFE-printplaten te vervaardigen en te beplaten (stapsgewijze handleiding)
Houd u aan deze technische voorschriften.
- Voorbereiding van het deeg en bakken
Voordat er met de mechanische bewerking wordt begonnen, moeten de PTFE-laminaten een grondige uithardingscyclus ondergaan. Omdat PTFE minuscule hoeveelheden vocht kan opnemen (vooral in combinatie met glas- of keramische vulstoffen), worden de platen in speciale ovens uitgehard. Deze stap verlicht de interne spanningen die tijdens het productieproces van de grondstoffen zijn opgebouwd en verdrijft eventueel ingesloten vocht, dat anders tijdens het lamineren of solderen zou kunnen verdampen en blaarvorming of delaminatie zou kunnen veroorzaken.
- Gespecialiseerde boorwerkzaamheden
De panelen worden op CNC-boormachines geplaatst met behulp van geoptimaliseerde parameters. De spiltoerentallen worden over het algemeen verlaagd en de spaanafname wordt zorgvuldig afgestemd om plaatselijke smelting van het thermoplastische PTFE te voorkomen. Er wordt gebruikgemaakt van gespecialiseerde boorgeometrieën met specifieke ondersnijdingshoeken, en het aantal boorinslagen wordt strikt beperkt, met name bij met keramiek gevulde laminaten, om bot worden van de boor en daaropvolgend scheuren van de gatwanden te voorkomen.
- Reiniging van gaten in muren en verwijdering van vlekken
Standaard desmear-processen worden overgeslagen. Als het laminaat een combinatie van FR-4 en PTFE bevat (een hybride printplaat), kan een zorgvuldige, stapsgewijze desmear-behandeling nodig zijn, maar bij puur PTFE is mechanische of plasmareiniging van cruciaal belang. Loszittend vuil of gerafelde glasvezels worden verwijderd door middel van spoelen met water onder hoge druk of ultrasone reiniging.
- Oppervlakteactivering door middel van plasmabehandeling
De geponste panelen worden in een vacuümplasmakamer geplaatst. Er wordt een nauwkeurig afgestemd gasmengsel (bijvoorbeeld stikstof en waterstof) toegevoerd, waarna een RF-veld op het plasma wordt gericht. De reactieve ionen bombarderen de wanden van de PTFE-gaten, waardoor het oppervlak op microscopisch niveau wordt ontfluoreerd. Dit proces wijzigt het van nature hydrofobe oppervlak, waardoor het hydrofiel wordt en de oppervlakte-energie toeneemt, zodat het geschikt wordt voor galvanisatieprocessen.
- Afzetting van elektrolytisch koper
Onmiddellijk na de plasma-activering gaan de panelen de lijn voor het chemisch koperplateren in. Dankzij het pas geactiveerde, koolstofrijke oppervlak kan de palladiumkatalysator zich hechten. De panelen worden ondergedompeld in het bad voor chemisch koper, waar een autokatalytische chemische reactie een dunne, gelijkmatige laag zuiver koper (doorgaans 20 tot 50 microinch) op de gehele wand van het gat afzet, waardoor het eerste geleidende pad van de bovenkant naar de onderkant van de via tot stand komt.
- Elektrolytisch plateren van panelen of patronen
Nadat de chemische koperen basislaag is aangebracht, worden de printplaten onderworpen aan een standaard elektrolytisch verkoperen. Met behulp van gelijkstroom wordt koper op het oppervlak en in de gaten gegalvaniseerd om de uiteindelijk vereiste koperdikte te bereiken (doorgaans 1 mil of 25 micron). De afzettingskracht van het galvanisatiebad moet worden geoptimaliseerd om een gelijkmatige koperverdeling in via-gaten met een hoge aspectverhouding te garanderen, zonder dat het koper aan het oppervlak verbrandt.
- Meerlaagse laminering bij hoge temperaturen
Als de printplaat uit meerdere lagen bestaat, worden de geëtste binnenlagen met speciale hechtfolies (zoals FEP of PFA) op elkaar gestapeld. De plaat wordt in een lamineerpers voor hoge temperaturen geplaatst. De perscyclus omvat het opvoeren van de temperatuur tot ongeveer 290 °C (of hoger bij directe versmelting), het toepassen van vacuüm om de lucht te verwijderen en het uitoefenen van nauwkeurige hydraulische druk om de hechtfolie te laten vloeien en de lagen te versmelten tot een solide, monolithische composietstructuur.
In de volgende handleiding wordt het zeer gespecialiseerde technische proces beschreven dat nodig is om een hoogfrequente PTFE-printplaat met succes te vervaardigen en te beplaten.
Overzicht van technische overwegingen
Om de uitdagingen bij de productie van PTFE-printplaten succesvol het hoofd te bieden, is een holistische benadering van de procesengineering vereist. Elke stap, van de eerste CAD-ontwerpfase – waarbij rekening wordt gehouden met verschillen in de thermische uitzettingscoëfficiënt (CTE) – tot en met de gespecialiseerde boorvoedingen, plasma-activeringscycli en extreme laminaat temperaturen, moet nauwgezet worden gecontroleerd. Door inzicht te krijgen in de fundamentele materiaalkunde van polytetrafluorethyleen kunnen PCB-fabricage-ingenieurs op betrouwbare wijze de hoogwaardige, verliesarme verbindingen produceren die vereist zijn voor de meest veeleisende RF- en microgolftechnologieën van vandaag. Meer informatie over Dynamische flexibele printplaten: verbetering van het aantal buigcycli in draagbare apparaten.
Veelgestelde vragen (FAQ)
Bij het standaard FR-4-desmear-proces wordt gebruikgemaakt van een alkalische permanganaatoplossing om epoxyharsen te oxideren en op te lossen. PTFE is chemisch inert en volledig bestand tegen sterke oxidatiemiddelen en alkalische oplossingen. Permanganaat tast het PTFE-oppervlak niet aan, wat betekent dat de daaropvolgende chemische verkopering niet zal hechten, met als gevolg doorvoergaten met holtes in de beplating.
Hoewel beide methoden het PTFE-oppervlak effectief voorbereiden voor het aanbrengen van een coating, is plasmabehandeling aanzienlijk veiliger en milieuvriendelijker. Natrium-etsmiddelen zijn uiterst gevaarlijk, zeer reactief en vereisen kostbare afvalverwerkingsprocedures. Plasma is een droog, schoon proces waarbij gebruik wordt gemaakt van gemakkelijk te beheren gassen en dat aanzienlijk minder veiligheidsrisico’s met zich meebrengt voor het productiepersoneel.
PTFE heeft een hoge thermische uitzettingscoëfficiënt, met name in de Z-as (dikte). Tijdens thermische cycli (zoals veranderingen in de omgevingstemperatuur of soldeerprocessen) zet het PTFE aanzienlijk meer uit dan de koperlaag in de via-gaten. Deze discrepantie in de thermische uitzettingscoëfficiënt zorgt voor enorme spanning op de koperen huls, wat kan leiden tot materiaalmoeheid, scheuren in de huls en uiteindelijk tot open circuits.
Hybride printplaten zijn ontworpen om een evenwicht te vinden tussen kosten en prestaties. PTFE is duur en moeilijk te verwerken, dus wordt het vaak alleen gebruikt voor de specifieke buiten- of binnenlagen die cruciale hoogfrequente RF-signalen vervoeren. De overige lagen, die mogelijk alleen laagfrequente voedings- of digitale besturingssignalen vervoeren, worden vervaardigd uit goedkoper, gemakkelijk te verwerken FR-4. Deze aanpak vereist complexe, opeenvolgende productieprocessen om de sterk uiteenlopende materiaaleigenschappen binnen dezelfde printplaat te kunnen verwerken.
FEP (gefluoreerd ethyleenpropyleen) en PFA (perfluoralkoxy) zijn thermoplastische fluorpolymeren die nauw verwant zijn aan PTFE. Ze worden gebruikt als hechtfolies (lijmen) bij de meerlaagse PTFE-laminering van printplaten, omdat ze een iets lager smeltpunt hebben dan zuiver PTFE, terwijl ze toch uitstekende elektrische eigenschappen bij hoge frequenties behouden. Onder invloed van warmte en druk smelten ze en vloeien ze uit om de afzonderlijke PTFE-laminaatlagen aan elkaar te hechten, zonder dat de RF-prestaties van de printplaat worden aangetast.