Índice
Introdução à tecnologia Press-Fit
No exigente campo da montagem de placas de circuito impresso (PCBA), os engenheiros procuram continuamente métodos para melhorar a fiabilidade, reduzir os custos de fabrico e otimizar o desempenho dos sistemas eletrónicos. A tecnologia de encaixe por pressão surgiu como um pilar fundamental para a criação de interligações robustas e sem solda em aplicações de elevada fiabilidade, que vão desde a eletrónica automóvel até às infraestruturas de telecomunicações. Ao contrário da tecnologia tradicional de furos passantes (THT) ou da tecnologia de montagem em superfície (SMT), que dependem de ligas de solda para estabelecer ligações elétricas e mecânicas, os conectores de encaixe por pressão utilizam a deformação mecânica para obter uma interface estanque ao gás e altamente condutora.
Compreender o funcionamento dos conectores de encaixe por pressão e as rigorosas tolerâncias de fabrico de placas de circuito impresso (PCB) que estes exigem é fundamental para qualquer engenheiro de hardware ou projetista de PCB. Este artigo explora os princípios da tecnologia de encaixe por pressão, o papel fundamental das tolerâncias dos orifícios das PCB, as considerações relativas ao revestimento e as vantagens da adoção de interconexões sem solda em conjuntos eletrónicos modernos.
A mecânica dos conectores de encaixe por pressão
Na sua essência, um conector de encaixe por pressão é constituído por pinos (ou terminais) concebidos para serem inseridos em orifícios passantes revestidos (PTH) numa placa de circuito impresso. O pino apresenta uma secção flexível — que muitas vezes se assemelha ao olho de uma agulha, a um «C» ou a uma protuberância localizada — que é ligeiramente maior do que o diâmetro do PTH.
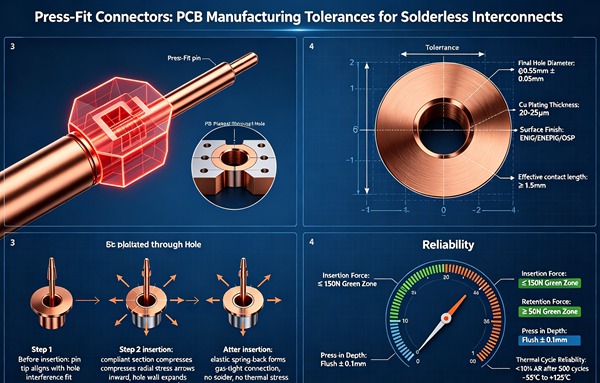
Durante o processo de inserção, ferramentas especializadas aplicam uma força controlada para pressionar o pino do conector para dentro do orifício. À medida que o pino entra no orifício metalizado (PTH), a secção flexível sofre compressão elástica e plástica. Esta deformação exerce uma força normal contínua contra as paredes do orifício metalizado. O atrito e a pressão resultantes removem quaisquer óxidos ou contaminantes nas superfícies de contacto, criando uma «soldadura a frio» ou uma ligação estanque ao gás.
Esta vedação estanque ao gás é resistente à humidade, aos gases corrosivos e aos contaminantes ambientais, garantindo estabilidade elétrica a longo prazo. Além disso, a ausência de solda elimina o risco de tensão térmica durante a montagem, a formação de pontes elétricas, juntas de solda frias e fragilização intermetálica, tornando as ligações por encaixe a pressão excepcionalmente resistentes em ambientes com elevada vibração e altas temperaturas.
A importância das tolerâncias na fabricação de placas de circuito impresso
A fiabilidade de uma ligação por encaixe por pressão depende inteiramente da interação mecânica precisa entre o pino flexível e o orifício metalizado. Consequentemente, as tolerâncias de fabrico das placas de circuito impresso (PCB) são o fator mais crítico para o sucesso da tecnologia de encaixe por pressão. Se o orifício for demasiado grande, o pino não irá gerar força normal suficiente, o que conduzirá a uma ligação frouxa, ao aumento da resistência de contacto e, eventualmente, à falha. Por outro lado, se o orifício for demasiado pequeno, a força de inserção será excessiva, podendo provocar a deformação do pino, danificar o revestimento ou causar a delaminação dos substratos da placa de circuito impresso.
Para alcançar o equilíbrio ideal, os engenheiros devem respeitar rigorosamente as tolerâncias especificadas pelo fabricante do conector relativamente ao diâmetro do orifício acabado (FHS) e ao diâmetro do orifício perfurado (DHS).
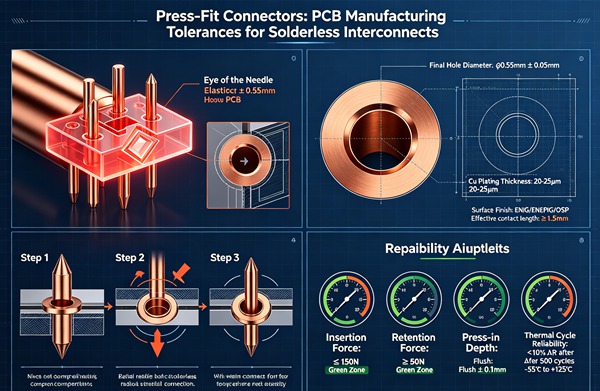
Tolerâncias do tamanho do furo acabado (FHS)
A dimensão final do orifício refere-se ao diâmetro final do PTH após a conclusão de todos os processos de galvanização. Para aplicações de encaixe por pressão, a tolerância do FHS é normalmente extremamente estreita, sendo frequentemente especificada dentro de ±0,05 mm (±2 mils) ou mesmo ±0,025 mm (±1 mil) para conectores de alta densidade.
Manter este nível de precisão requer um processo de fabrico de placas de circuito impresso (PCB) altamente controlado. Os fabricantes devem ter em conta a espessura do revestimento de cobre, bem como quaisquer acabamentos de superfície (tais como ENIG, estanho por imersão ou HASL), ao determinarem o diâmetro inicial do furo.
Diâmetro do furo (DHS) e espessura do revestimento
O tamanho do orifício perfurado corresponde ao diâmetro do orifício praticado no substrato FR-4 (ou outro dielétrico) sem revestimento, antes de se proceder a qualquer processo de galvanização. A relação entre o DHS, a espessura do revestimento e o FHS é dada pela seguinte fórmula:
FHS = DHS – (2 × Espessura total do revestimento)
No caso dos orifícios de encaixe por pressão, a espessura do revestimento de cobre no interior do orifício é normalmente especificada entre 25 µm e 50 µm (1 a 2 mils). Esta camada robusta de cobre proporciona a integridade estrutural necessária para suportar as forças de inserção sem se rasgar nem rachar.
Os fabricantes devem controlar cuidadosamente o processo de perfuração para minimizar o desvio, as marcas de arranhão e a rugosidade da superfície no interior do orifício. Brocas de metal duro de alta qualidade e valores otimizados de avanço e velocidade são essenciais para produzir orifícios lisos e perfeitamente cilíndricos, que garantam uma distribuição uniforme do revestimento.
Acabamentos de superfície para ligações por encaixe a pressão
O acabamento superficial aplicado ao PTH tem um impacto significativo na força de inserção, na qualidade da soldadura a frio e na fiabilidade a longo prazo da ligação por encaixe a pressão. A seleção do acabamento superficial adequado requer a avaliação dos requisitos específicos da aplicação e do material do conector.
Estanho de imersão (ImSn)
O estanho por imersão é amplamente considerado o acabamento de superfície ideal para aplicações de encaixe por pressão, particularmente nos setores automóvel e das telecomunicações. O estanho proporciona uma excelente lubrificação, reduzindo a força de inserção necessária e minimizando o desgaste do pino. Além disso, o estanho deforma-se facilmente sob pressão, facilitando a criação de uma área de contacto ampla e altamente condutora. A espessura característica do ImSn situa-se normalmente entre 0,8 µm e 1,2 µm.
Níquel químico com imersão em ouro (ENIG)
O ENIG oferece uma resistência superior à corrosão e uma superfície muito plana, o que o torna popular para placas de alta fiabilidade. No entanto, o níquel é um metal duro, o que aumenta a força de inserção em comparação com o estanho. Os engenheiros que utilizam o ENIG devem garantir que o seu equipamento de encaixe por pressão consegue aplicar a força necessária sem danificar a placa ou o conector. O acabamento ENIG típico consiste em 3-6 µm de níquel e 0,05-0,12 µm de ouro.
Nivelamento de solda por ar quente (HASL)
O HASL e o HASL sem chumbo não são, em geral, recomendados para conectores de encaixe por pressão. O processo HASL produz uma topografia irregular no interior do orifício de passagem (PTH), tornando praticamente impossível manter as rigorosas tolerâncias FHS exigidas. A superfície irregular pode levar a forças de inserção inconsistentes e a ligações pouco fiáveis. Saiba mais sobre Otimização do caminho de retorno: conceção de planos de referência sólidos para a integridade do sinal de alta frequência.
Conservador de soldabilidade orgânico (OSP)
O OSP proporciona um revestimento orgânico fino que protege o cobre da oxidação. Embora o OSP possa ser utilizado em aplicações de encaixe por pressão, requer um manuseamento cuidadoso. O processo de inserção rompe facilmente a camada de OSP, estabelecendo contacto direto com o cobre subjacente. No entanto, o OSP não oferece lubrificação, o que significa que são necessárias forças de inserção mais elevadas. Saiba mais sobre Perfuração reversa: eliminação da reflexão do sinal através de uma perfuração reversa com profundidade controlada com precisão.
Vantagens das ligações sem solda
A transição para a tecnologia de encaixe por pressão deve-se a várias vantagens convincentes em termos de engenharia e fabrico, em comparação com as ligações soldadas tradicionais.
Eliminação do stress térmico
Os processos de soldadura, nomeadamente a soldadura por onda e a soldadura seletiva, submetem a placa de circuito impresso (PCB) a variações térmicas extremas. Este choque térmico pode provocar deformações, danificar componentes sensíveis e comprometer a integridade das placas multicamadas. A inserção por encaixe a pressão é um processo puramente mecânico, realizado à temperatura ambiente, que elimina completamente o stress térmico na montagem.
Fiabilidade inigualável
A interface estanque ao gás de uma ligação por encaixe a pressão é imune aos modos de falha comuns associados às juntas soldadas, tais como soldadura a frio, formação de bolhas, retenção de fluxo e fissuras por fadiga causadas por incompatibilidades no coeficiente de expansão térmica (CTE). Os conectores de encaixe a pressão destacam-se em ambientes sujeitos a choques, vibrações e ciclos térmicos severos. Saiba mais sobre Compensação de desvio: gestão do efeito de entrelaçamento das fibras (FWE) e ajuste do comprimento para PCIe Gen 6.
Eficiência de montagem
A tecnologia de encaixe por pressão simplifica o processo de fabrico de placas de circuito impresso (PCBA). Elimina a necessidade de impressão de pasta de solda, definição do perfil de refluxo, configurações de soldadura por onda e operações de limpeza pós-montagem. Esta redução nas etapas do processo traduz-se em custos de fabrico mais baixos, maior rendimento e rendimentos globais mais elevados. Saiba mais sobre Componentes incorporados: Miniaturização de dispositivos IoT com componentes incorporados em placas de circuito impresso.
Compatibilidade com montagem em ambos os lados
Em montagens complexas, em que os componentes estão dispostos de forma densa em ambos os lados da placa, o encaminhamento da placa através de uma máquina de soldadura por onda para componentes THT pode revelar-se altamente problemático. Os conectores de encaixe por pressão podem ser inseridos após todos os componentes SMT terem sido submetidos ao processo de refluxo em ambos os lados, simplificando consideravelmente a sequência de montagem.
Reparabilidade
Embora as ligações por encaixe à pressão sejam altamente permanentes, ferramentas especializadas permitem a extração e substituição seguras de pinos ou conectores danificados sem a aplicação de calor. Isto evita danos térmicos na área circundante da placa de circuito impresso, um risco comum ao dessoldar componentes THT.
Como implementar a tecnologia «Press-Fit» (Guia passo a passo)
Siga estas regras de engenharia.
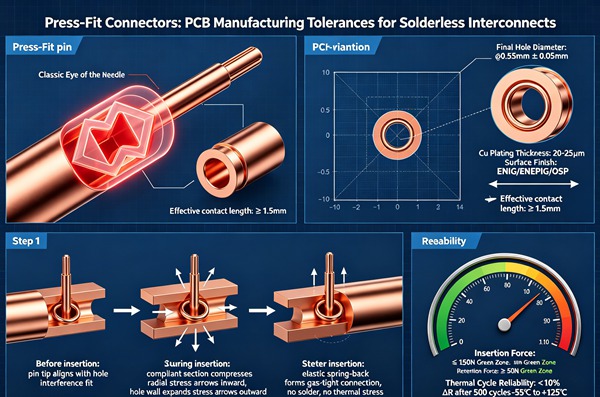
- Selecione o conector adequado
Comece por identificar um conector de encaixe por pressão que cumpra os requisitos elétricos (corrente, tensão, integridade do sinal) e ambientais da sua aplicação. Avalie o design dos pinos (por exemplo, tipo «olho de agulha») e os parâmetros de força de inserção especificados pelo fabricante.
- Definir as especificações dos orifícios da placa de circuito impresso
Consulte a ficha técnica do fabricante do conector para determinar o tamanho exato do orifício acabado (FHS) e a tolerância necessária. Normalmente, a tolerância é de ±0,05 mm. Documente claramente este requisito no desenho de fabrico.
- Especificar a espessura do revestimento
Certifique-se de que as instruções de fabrico especificam a espessura necessária do revestimento de cobre no interior do furo, normalmente entre 25 µm e 50 µm. Isto é fundamental para suportar a tensão mecânica resultante da inserção.
- Escolha o acabamento da superfície
Selecione um acabamento de superfície compatível com a tecnologia de encaixe por pressão. O estanho por imersão (ImSn) é altamente recomendado devido à sua lubrificação, enquanto o ENIG é adequado para aplicações que exigem elevada fiabilidade. Proíba expressamente o uso de HASL nos orifícios de encaixe por pressão.
- Conceber a área de montagem da placa de circuito impresso
Crie a área de montagem da placa de circuito impresso de acordo com as recomendações do fabricante. Assegure-se de que o anel anular tenha um tamanho adequado para evitar que se parta durante a perfuração e para proporcionar apoio estrutural durante a inserção dos pinos.
- Comunicar-se com o fabricante
Partilhe os seus requisitos de conceção com o fabricante de PCB logo no início do processo. Confirme a capacidade deste para cumprir as tolerâncias rigorosas de perfuração e galvanização exigidas pela norma FHS especificada.
- Planear o processo de montagem
Coordenar com o fabricante contratado (CM) ou com a unidade de montagem para garantir que dispõem do equipamento adequado para a inserção por encaixe a pressão. As ferramentas devem apoiar adequadamente a placa de circuito impresso (PCB) para evitar a flexão e aplicar uma força controlada e perpendicular, de modo a encaixar totalmente o conector.
A integração bem-sucedida de conectores de encaixe por pressão num projeto de placa de circuito impresso requer uma abordagem sistemática, desde a captura inicial do esquema até à montagem final.
Melhores práticas para a montagem por encaixe a pressão
A inserção física de conectores de encaixe por pressão é um processo exigente que requer equipamento especializado e uma configuração meticulosa.
Ferramentas e apoio: A placa de circuito impresso (PCB) deve ser apoiada uniformemente pela parte inferior, utilizando um dispositivo de fixação personalizado ou uma bigorna. Isto evita que a placa se deforme ou que ocorram fraturas por tensão localizadas durante a inserção. A ferramenta superior, ou «bloco de pressão», deve distribuir a força uniformemente pelo corpo do conector, garantindo que os pinos entrem nos orifícios perfeitamente perpendiculares à superfície da placa.
Monitorização da força: Os equipamentos modernos de encaixe por pressão utilizam uma monitorização contínua da relação força-distância. O sistema mede a força aplicada em cada incremento da profundidade de inserção. Estes dados geram uma curva característica que é comparada com limites aceitáveis predefinidos. Se a força de inserção for demasiado baixa (indicando um orifício demasiado grande) ou demasiado elevada (indicando um orifício demasiado pequeno ou um pino desalinhado), a máquina alerta o operador, impedindo que as montagens defeituosas passem para a fase seguinte.
Distância entre pinos e assentos: Os conectores devem ser pressionados até atingirem a profundidade de encaixe especificada pelo fabricante. Uma pressão excessiva pode danificar a superfície da placa de circuito impresso e a caixa do conector, enquanto uma pressão insuficiente compromete a ligação elétrica e a estabilidade mecânica do componente.
Perguntas frequentes (FAQ)
Sim, mas com algumas ressalvas importantes. Os circuitos flexíveis geralmente não têm a rigidez necessária para suportar as forças de inserção. A utilização de conectores de encaixe por pressão em FPCs requer, normalmente, a adição de reforços (tais como camadas espessas de FR-4 ou poliimida) localizados em torno da área do conector, para proporcionar apoio mecânico.
Sim. Existem ferramentas de extração especializadas para retirar pinos encaixados por pressão ou conectores completos da placa de circuito impresso sem danificar os orifícios metalizados. Uma vez removido, é normalmente possível inserir um novo conector nos mesmos orifícios, embora os fabricantes de conectores recomendem, geralmente, um máximo de dois ou três ciclos de inserção por orifício, para garantir que a integridade do revestimento metálico se mantenha intacta.
Os ensaios de fiabilidade envolvem normalmente a avaliação de resistência a condições ambientais (ESS). Isto inclui ciclos térmicos, ensaios de calor húmido e ensaios de vibração aleatória. Após a exposição ambiental, mede-se a resistência de contacto da junta de encaixe por pressão. Um aumento da resistência de contacto para além de um limiar especificado (por exemplo, uma variação superior a 10 miliohms) indica uma degradação da vedação estanque ao gás.
O processo de nivelamento de solda por ar quente (HASL) resulta numa distribuição irregular da solda no interior do furo, criando frequentemente uma forma de lágrima ou espessuras variáveis. Esta topografia irregular torna impossível garantir as tolerâncias diametrais rigorosas (frequentemente ±0,05 mm) necessárias para uma inserção por encaixe a pressão consistente e fiável.
O «Olho da Agulha» é o modelo de pino flexível mais comum utilizado em conectores de encaixe por pressão. O centro do pino está dividido e curvado para fora, assemelhando-se ao olho de uma agulha. Quando inserido, as secções curvadas comprimem-se para dentro, gerando a força normal contínua necessária para a ligação estanque ao gás, ao mesmo tempo que compensam pequenas variações no diâmetro do orifício.