Sisällysluettelo
Johdanto Press-Fit-tekniikkaan
Vaativalla piirilevyjen kokoonpanon (PCBA) alalla insinöörit etsivät jatkuvasti keinoja luotettavuuden parantamiseksi, valmistuskustannusten alentamiseksi ja elektronisten järjestelmien suorituskyvyn tehostamiseksi. Press-fit-tekniikka on noussut keskeiseksi tekijäksi luotaessa kestäviä, juottamattomia liitoksia erittäin luotettavuutta vaativissa sovelluksissa, jotka ulottuvat autoelektroniikasta tietoliikenneinfrastruktuuriin. Toisin kuin perinteinen läpivientitekniikka (THT) tai pintaliitostekniikka (SMT), joissa sähköisten ja mekaanisten liitosten muodostaminen perustuu juotosseoksiin, press-fit-liittimissä hyödynnetään mekaanista muodonmuutosta kaasutiiviin ja erittäin johtavan liitoskohdan aikaansaamiseksi.
Press-fit-liittimien toimintaperiaatteiden sekä niiden edellyttämien tiukkojen piirilevyjen valmistustoleranssien ymmärtäminen on ratkaisevan tärkeää kaikille laitteistoinsinööreille ja piirilevysuunnittelijoille. Tässä artikkelissa tarkastellaan press-fit-tekniikan periaatteita, piirilevyn reikien toleranssien ratkaisevaa merkitystä, pinnoitukseen liittyviä seikkoja sekä juottamattomien liitäntöjen käytön etuja nykyaikaisissa elektroniikkakokoonpanoissa.
Paineistettujen liittimien toimintaperiaate
Periaatteessa puristusliitin koostuu nastoista (tai liittimistä), jotka on suunniteltu työnnettäväksi piirilevyn metallipinnoitettuihin läpivientireikiin (PTH). Nastassa on joustava kohta – joka muistuttaa usein neulan silmää, C-kirjainta tai paikallista pullistumaa – joka on hieman suurempi kuin läpivientireiän halkaisija.
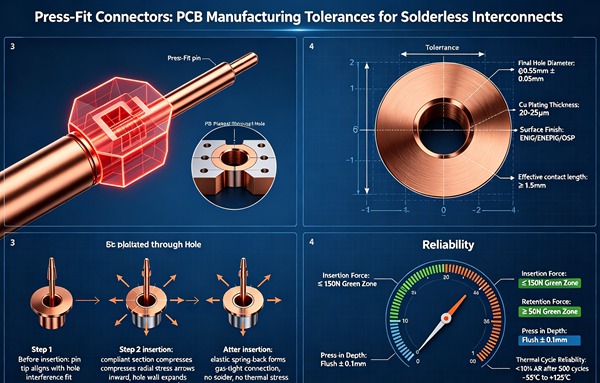
Asennuksen aikana erikoistyökalu kohdistaa hallitun voiman, jolla liittimen nasta painetaan reikään. Kun nasta tunkeutuu läpivientireikään, joustava osa puristuu sekä elastisesti että plastisesti. Tämä muodonmuutos kohdistaa jatkuvan normaalivoiman läpivientireiän seinämiin. Tästä aiheutuva kitka ja paine poistavat kosketuspinnilta mahdolliset oksidit tai epäpuhtaudet, jolloin muodostuu ”kylmähitsaus” eli kaasutiivis liitos.
Tämä kaasutiivis tiiviste on kosteuden, syövyttävien kaasujen ja ympäristön epäpuhtauksien kestävä, mikä takaa pitkäaikaisen sähköisen vakauden. Lisäksi juotoksen puuttuminen eliminoi lämpöjännityksen riskin asennuksen aikana, oikosulut, kylmäjuotosliitokset ja intermetallisen haurastumisen, minkä ansiosta puristusliitokset ovat poikkeuksellisen kestäviä voimakkaasti tärisevissä ja korkean lämpötilan ympäristöissä.
Piirilevyjen valmistustoleranssien merkitys
Paineistettavan liitoksen luotettavuus riippuu täysin joustavan tapin ja pinnoitetun läpivientireiän välisestä tarkasta mekaanisesta vuorovaikutuksesta. Näin ollen piirilevyjen valmistustoleranssit ovat ratkaisevin tekijä paineistettavan liitoksen onnistumisessa. Jos reikä on liian suuri, nasta ei tuota riittävää normaalivoimaa, mikä johtaa löysään liitäntään, lisääntyneeseen kosketusvastukseen ja lopulta vikaantumiseen. Päinvastoin, jos reikä on liian pieni, asennusvoima on liian suuri, mikä voi aiheuttaa nastan taipumisen, pinnoitteen vaurioitumisen tai piirilevyn substraattien delaminoitumisen.
Optimaalisen tasapainon saavuttamiseksi insinöörien on noudatettava tarkasti liittimen valmistajan määrittämiä toleransseja valmiin reiän koon (FHS) ja poratun reiän koon (DHS) osalta.
Valmiin reiän koon (FHS) toleranssit
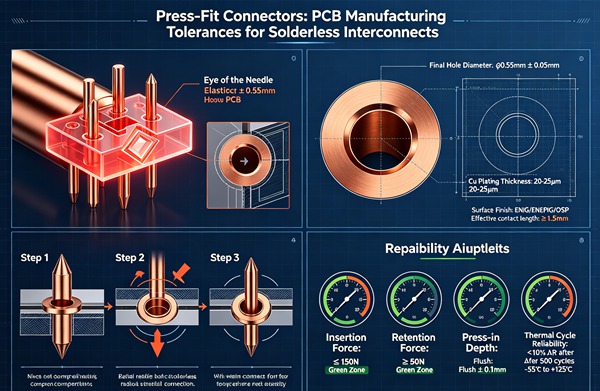
Valmiin reiän koko tarkoittaa PTH:n lopullista halkaisijaa sen jälkeen, kun kaikki pinnoitusprosessit on saatettu päätökseen. Puristusasennuksissa FHS-toleranssi on tyypillisesti erittäin tiukka; se määritellään usein ±0,05 mm:n (±2 milin) tarkkuudella tai jopa ±0,025 mm:n (±1 milin) tarkkuudella tiheästi pakattujen liittimien kohdalla.
Tämän tarkkuustason ylläpitäminen edellyttää erittäin tarkasti hallittua piirilevyjen valmistusprosessia. Valmistajien on otettava huomioon kuparipinnoitteen paksuus sekä mahdolliset pintakäsittelyt (kuten ENIG, upotettu tina tai HASL) määritellessään poran alkuperäistä kokoa.
Poratun reiän koko (DHS) ja pinnoitteen paksuus
Poratun reiän koko on sen reiän halkaisija, joka on porattu paljaaseen FR-4-alustaan (tai muuhun dielektriseen alustaan) ennen pinnoitusta. DHS:n, pinnoitteen paksuuden ja FHS:n välinen suhde ilmaistaan seuraavasti:
FHS = DHS – (2 × pinnoitteen kokonaispaksuus)
Paineistettujen reikien osalta kuparipinnoitteen paksuus reiän sisäpinnalla määritetään tyypillisesti välille 25 µm – 50 µm (1–2 mil). Tämä kestävä kuparikerros takaa tarvittavan rakenteellisen lujuuden, jotta se kestää asennusvoimat repeämättä tai halkeilematta.
Valmistajien on valvottava porausprosessia huolellisesti, jotta porausreikän sisällä esiintyvä epäkeskisyys, tahraantuminen ja pinnan karheus voidaan minimoida. Laadukkaat kovametalliporat sekä optimoidut syöttö- ja pyörimisnopeudet ovat välttämättömiä, jotta saadaan aikaan sileitä, täysin sylinterimäisiä reikiä, jotka takaavat tasaisen pinnoitteen jakautumisen.
Pintakäsittelyt puristusliitoksille
PTH:n pintakäsittely vaikuttaa merkittävästi asennusvoimaan, kylmäliitoksen laatuun sekä puristusliitoksen pitkäaikaiseen luotettavuuteen. Sopivan pintakäsittelyn valitseminen edellyttää sovelluksen ja liittimen materiaalin erityisvaatimusten arviointia.
Sinkkikastelu (ImSn)
Upotustinaa pidetään yleisesti optimaalisena pintakäsittelynä puristusliitoksissa, erityisesti auto- ja tietoliikennealalla. Tina tarjoaa erinomaisen voitelukyvyn, mikä vähentää tarvittavaa asennusvoimaa ja minimoi tapin kulumisen. Lisäksi tina muovautuu helposti paineen alaisena, mikä helpottaa suuren ja erittäin johtavan kosketuspinnan muodostumista. ImSn:n tyypillinen paksuus on yleensä 0,8 µm – 1,2 µm.
Sähkötön nikkelipinnoitus ja upotuskullaus (ENIG)
ENIG tarjoaa erinomaisen korroosionkestävyyden ja erittäin tasaisen pinnan, minkä vuoksi se on suosittu erittäin luotettavissa piirilevyissä. Nikkeli on kuitenkin kova metalli, mikä lisää liitosvoimaa tinaan verrattuna. ENIG-pinnoitetta käyttävien insinöörien on varmistettava, että heidän puristusasennuslaitteistonsa pystyy tuottamaan tarvittavan voiman vahingoittamatta piirilevyä tai liitintä. Tyypillinen ENIG-pinnoite koostuu 3–6 µm:n paksuisesta nikkelikerroksesta ja 0,05–0,12 µm:n paksuisesta kultakerroksesta.
Kuumailmajuotoksen tasoitus (HASL)
HASL-pinnoitusta ja lyijytöntä HASL-pinnoitusta ei yleensä suositella puristusliitoksille. HASL-prosessi tuottaa epätasaisen pinnan PTH:n sisällä, minkä vuoksi vaadittujen tiukkojen FHS-toleranssien noudattaminen on lähes mahdotonta. Epätasainen pinta voi johtaa epätasaisiin asennusvoimiin ja epäluotettaviin liitoksiin. Lisätietoja Paluureitin optimointi: Vankkojen vertailutasoiden suunnittelu korkeataajuisten signaalien eheyden varmistamiseksi.
Orgaaninen juotettavuuden säilöntäaine (OSP)
OSP muodostaa ohuen, orgaanisen pinnoitteen, joka suojaa kuparia hapettumiselta. Vaikka OSP:tä voidaan käyttää puristusliitoksissa, se vaatii huolellista käsittelyä. Asennusprosessin aikana OSP-kerros rikkoutuu helposti, jolloin syntyy suora kosketus alla olevaan kupariin. OSP ei kuitenkaan tarjoa voitelevuutta, minkä vuoksi asennukseen tarvitaan suurempia voimia. Lisätietoja Takaporaus: Signaalin heijastumisen poistaminen tarkasti säädetyllä syvyydellä suoritettavalla takaporauksella.
Juottamattomien liitäntöjen edut
Siirtyminen puristusliitostekniikkaan johtuu useista merkittävistä teknillisistä ja valmistuksellisista eduista verrattuna perinteisiin juotosliitoksiin.
Lämpörasituksen poistaminen
Juotosprosessit, erityisesti aaltojuotos ja valikoiva juotos, altistavat piirilevyn äärimmäisille lämpötilanvaihteluille. Tämä lämpöshokki voi aiheuttaa vääntymistä, vahingoittaa herkkiä komponentteja ja vaarantaa monikerroksisten piirilevyjen eheyden. Painokiinnitys on puhtaasti mekaaninen, huoneenlämpötilassa suoritettava prosessi, joka poistaa kokonaan kokoonpanoon kohdistuvan lämpöjännityksen.
Verraton luotettavuus
Paineistettavan liitoksen kaasutiivis liitäntä on immuuni juotosliitoksiin liittyville tavallisille vikatiloille, kuten kylmäjuotoksille, ilmataskuille, juotosaineen jäämille ja lämpölaajenemiskertoimien (CTE) eroista johtuvalle väsymismurtumiselle. Paineistettavat liittimet sopivat erinomaisesti ympäristöihin, joissa esiintyy voimakkaita iskuja, tärinää ja lämpösyklejä. Lisätietoja Vinoisuuden kompensointi: kuitukudoksen vaikutuksen (FWE) hallinta ja pituuksien sovittaminen PCIe Gen 6:ssa.
Kokoonpanon tehokkuus
Press-fit-tekniikka tehostaa PCBA-valmistusprosessia. Sen ansiosta ei tarvita juotospastan painatusta, reflow-profiilointia, aaltojuotoslaitteistojen asennusta eikä kokoonpanon jälkeisiä puhdistustoimenpiteitä. Prosessivaiheiden väheneminen merkitsee alhaisempia valmistuskustannuksia, suurempaa tuotantoa ja parempaa kokonaistuottoa. Lisätietoja Sulautetut komponentit: IoT-laitteiden miniatyrisointi sulautettujen piirilevykomponenttien avulla.
Yhteensopivuus kaksipuolisen kokoonpanon kanssa
Monimutkaisissa kokoonpanoissa, joissa komponentit on sijoitettu tiheästi piirilevyn molemmille puolille, piirilevyn kuljettaminen aaltosulatuskoneen läpi THT-komponenttien osalta voi olla erittäin ongelmallista. Painokiinnitteiset liittimet voidaan asentaa sen jälkeen, kun kaikki SMT-komponentit on sulatettu molemmille puolille, mikä yksinkertaistaa kokoonpanoprosessia huomattavasti.
Korjattavuus
Vaikka puristusliitokset ovat erittäin kestäviä, erikoistyökalujen avulla vaurioituneet nastat tai liittimet voidaan irrottaa ja vaihtaa turvallisesti ilman lämmön käyttöä. Näin vältetään lämpövauriot ympäröivälle piirilevyalueelle, mikä on yleinen riski THT-komponenttien juottamisen purkamisessa.
Kuinka ottaa käyttöön press-fit-tekniikka (vaiheittainen opas)
Noudata näitä suunnittelusääntöjä.
- Valitse sopiva liitin
Aloita valitsemalla puristusliitin, joka täyttää sovelluksesi sähköiset (virta, jännite, signaalin eheys) ja ympäristövaatimukset. Arvioi nastojen rakenne (esim. neulan silmä) sekä valmistajan määrittämät työntövoimaparametrit.
- Määritä piirilevyn reikien tekniset tiedot
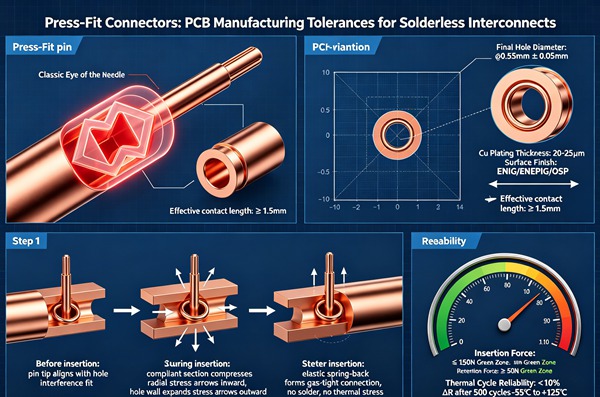
Tarkista liittimen valmistajan tuotetiedoista tarkka valmiin reiän koko (FHS) ja vaadittu toleranssi. Yleensä toleranssi on ±0,05 mm. Merkitse tämä vaatimus selvästi valmistuspiirustukseen.
- Määritä pinnoitteen paksuus
Varmista, että valmistusohjeissa määritellään reikän sisäpinnalle tarvittava kuparipinnoitteen paksuus, joka on yleensä 25–50 µm. Tämä on ratkaisevan tärkeää, jotta osat kestävät asennuksen aiheuttaman mekaanisen rasituksen.
- Valitse pinnan viimeistely
Valitse pintakäsittely, joka sopii yhteen puristusasennustekniikan kanssa. Upotustinaus (ImSn) on erittäin suositeltavaa sen voitelukyvyn vuoksi, kun taas ENIG sopii sovelluksiin, joissa vaaditaan korkeaa luotettavuutta. HASL-pinnoitus on nimenomaisesti kielletty puristusasennusreikissä.
- Suunnittele piirilevyn jalanjälki
Luo piirilevyn jalanjälki valmistajan suositusten mukaisesti. Varmista, että rengasmaisen alueen koko on riittävä, jotta vältetään murtuminen porauksen aikana ja varmistetaan rakenteellinen tuki nastojen asennuksen aikana.
- Ota yhteyttä valmistajaan
Kerro suunnitteluvaatimuksesi piirilevyvalmistajalle jo prosessin alkuvaiheessa. Varmista, että valmistaja pystyy täyttämään määritellyn FHS-standardin edellyttämät tiukat poraus- ja pinnoitustoleranssit.
- Suunnittele kokoonpanoprosessi
Varmista yhteistyössä sopimusvalmistajan (CM) tai kokoonpanolaitoksen kanssa, että heillä on käytössään asianmukaiset puristusliitännän asennuslaitteet. Työkalujen on tuettava piirilevyä asianmukaisesti taipumisen estämiseksi ja kohdistettava hallittu, kohtisuora voima liittimen täydelliseen kiinnittymiseen.
Paineistettujen liittimien onnistunut integrointi piirilevysuunnitteluun edellyttää järjestelmällistä lähestymistapaa aina alkuperäisen piirikaavion luomisesta lopulliseen kokoonpanoon asti.
Parhaat käytännöt puristusliitoksen asennuksessa
Paineistettujen liittimien fyysinen asennus on vaativa prosessi, joka edellyttää erikoislaitteita ja huolellista valmistelua.
Työkalut ja tuki: Piirilevyä on tuettava tasaisesti alapuolelta käyttämällä räätälöityä kiinnitintä tai alustaa. Tämä estää levyn vääntymisen tai paikallisten rasitusmurtumien syntymisen liitännän aikana. Ylätyökalun, eli ”puristuslohkon”, on jaettava voima tasaisesti liittimen rungon yli, jolloin varmistetaan, että nastat menevät reikiin täysin kohtisuoraan levyn pintaan nähden.
Voiman seuranta: Nykyaikaisissa puristusasennuslaitteissa hyödynnetään jatkuvaa voima-etäisyysvalvontaa. Järjestelmä mittaa kohdistettua voimaa jokaisella asennussyvyyden askeleella. Näiden tietojen perusteella muodostuu tunnistuskäyrä, jota verrataan ennalta määriteltyihin hyväksyttäviin rajoihin. Jos asennusvoima on liian pieni (mikä viittaa liian suureen reikään) tai liian suuri (mikä viittaa liian pieneen reikään tai väärin kohdistettuun tappiin), kone hälyttää käyttäjää ja estää viallisten kokoonpanojen siirtymisen seuraavaan vaiheeseen.
Kiinnitystappien etäisyys ja asennus: Liittimet on painettava paikalleen, kunnes ne saavuttavat valmistajan määrittämän asennussyvyyden. Liian syvä painaminen voi vahingoittaa piirilevyn pintaa ja liittimen koteloa, kun taas liian matala painaminen heikentää sähköliitäntää ja komponentin mekaanista vakautta.
Usein kysytyt kysymykset (FAQ)
Kyllä, mutta siihen liittyy merkittäviä varauksia. Joustavilta piirilevyiltä puuttuu yleensä tarvittava jäykkyys, jotta ne kestäisivät liitäntävoimat. Kun joustavissa piirilevyissä käytetään painoliittimiä, on yleensä tarpeen lisätä liittimen ympärille paikallisia jäykisteitä (kuten paksuja FR-4- tai polyimidikerroksia) mekaanisen tuen varmistamiseksi.
Kyllä. Saatavilla on erikoistyökaluja, joilla puristussovitetut nastat tai kokonaiset liittimet voidaan irrottaa piirilevystä vahingoittamatta läpipinnoitettuja reikiä. Kun liitin on irrotettu, uusi liitin voidaan yleensä asentaa samoihin reikiin, vaikka liittimien valmistajat suosittelevatkin yleensä enintään kahta tai kolmea asennuskertaa reikää kohden, jotta pinnoitteen kestävyys säilyy.
Luotettavuustestaus käsittää tyypillisesti ympäristökuormitustestauksen (ESS). Tähän kuuluvat lämpösyklitestaus, kostean lämmön testaus ja satunnaistärinätestaus. Ympäristöaltistuksen jälkeen mitataan puristusliitoksen kosketusvastus. Kosketusvastuksen kasvu määritetyn kynnysarvon yli (esim. yli 10 milliohmin muutos) osoittaa kaasutiiviin tiivisteen heikkenemistä.
Hot Air Solder Leveling (HASL) -prosessissa juote jakautuu epätasaisesti reiän sisäpinnalle, mikä johtaa usein pisaranmuotoiseen rakenteeseen tai vaihteleviin paksuuksiin. Tämän epätasaisen pinnanmuodon vuoksi on mahdotonta taata tiukkoja halkaisijatoleransseja (usein ±0,05 mm), joita vaaditaan tasalaatuisen ja luotettavan puristusistutuksen varmistamiseksi.
”Neulan silmä” on yleisin joustava tappimalli, jota käytetään puristusliittimissä. Nastan keskiosa on halkaistu ja kaareutuu ulospäin, muistuttaen neulan silmää. Kun nasta työnnetään paikalleen, kaareutuneet osat puristuvat sisäänpäin, jolloin syntyy kaasutiiviin liitokseen tarvittava jatkuva normaalivoima ja samalla kompensoidaan reiän halkaisijan pienet vaihtelut.