Indice per materie
Introduzione alla tecnologia Press-Fit
Nel settore altamente esigente dell’assemblaggio di circuiti stampati (PCBA), gli ingegneri sono costantemente alla ricerca di metodi per migliorare l’affidabilità, ridurre i costi di produzione e potenziare le prestazioni dei sistemi elettronici. La tecnologia press-fit si è affermata come elemento fondamentale per la realizzazione di interconnessioni robuste e senza saldatura in applicazioni ad alta affidabilità, che spaziano dall’elettronica automobilistica alle infrastrutture di telecomunicazione. A differenza della tradizionale tecnologia a foro passante (THT) o della tecnologia a montaggio superficiale (SMT), che si basano su leghe di saldatura per stabilire collegamenti elettrici e meccanici, i connettori a inserimento a pressione sfruttano la deformazione meccanica per ottenere un’interfaccia a tenuta di gas e altamente conduttiva.
Comprendere il funzionamento dei connettori a inserimento a pressione e le rigorose tolleranze di produzione dei circuiti stampati che essi richiedono è fondamentale per qualsiasi ingegnere hardware o progettista di circuiti stampati. Questo articolo approfondisce i principi della tecnologia di inserimento a pressione, il ruolo cruciale delle tolleranze dei fori nei circuiti stampati, gli aspetti relativi alla placcatura e i vantaggi derivanti dall’adozione di interconnessioni senza saldatura nei moderni assemblaggi elettronici.
Il funzionamento dei connettori a inserimento a pressione
Fondamentalmente, un connettore a inserimento a pressione è costituito da pin (o terminali) progettati per essere inseriti nei fori passanti placcati (PTH) di un circuito stampato. Il pin presenta una sezione flessibile — che spesso ricorda la cruna di un ago, una forma a «C» o un rigonfiamento localizzato — leggermente più ampia del diametro del foro passante placcato.
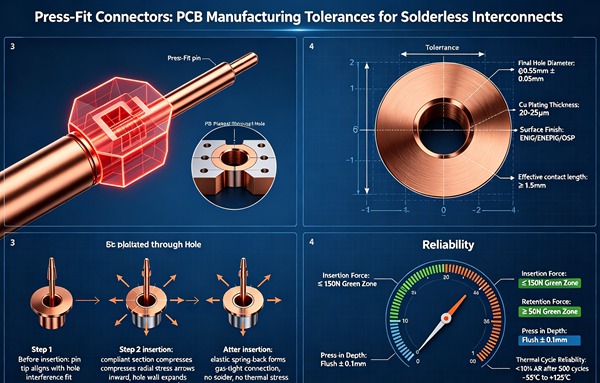
Durante il processo di inserimento, un utensile specializzato applica una forza controllata per spingere il pin del connettore nel foro. Man mano che il pin penetra nel foro passante placcato (PTH), la sezione flessibile subisce una compressione sia elastica che plastica. Questa deformazione esercita una forza normale continua contro le pareti del foro passante placcato. L’attrito e la pressione che ne derivano rimuovono eventuali ossidi o contaminanti dalle superfici a contatto, creando una “saldatura a freddo” o un collegamento a tenuta di gas.
Questa tenuta a tenuta di gas è impermeabile all’umidità, ai gas corrosivi e agli agenti contaminanti ambientali, garantendo stabilità elettrica a lungo termine. Inoltre, l’assenza di saldature elimina il rischio di sollecitazioni termiche durante l’assemblaggio, la formazione di ponti elettrici, giunti di saldatura freddi e infragilimento intermetallico, rendendo i collegamenti a pressione eccezionalmente resistenti in ambienti soggetti a forti vibrazioni e alte temperature.
L'importanza delle tolleranze nella produzione dei circuiti stampati
L'affidabilità di un collegamento a pressione dipende interamente dalla precisa interazione meccanica tra il perno flessibile e il foro passante placcato. Di conseguenza, le tolleranze di produzione dei circuiti stampati rappresentano il fattore più critico per il successo della tecnologia a pressione. Se il foro è troppo grande, il pin non genererà una forza normale sufficiente, causando un collegamento allentato, un aumento della resistenza di contatto e, infine, il guasto. Al contrario, se il foro è troppo piccolo, la forza di inserimento sarà eccessiva, con il rischio di deformare il pin, danneggiare la placcatura o provocare la delaminazione dei substrati del PCB.
Per ottenere l'equilibrio ottimale, gli ingegneri devono attenersi rigorosamente alle tolleranze specificate dal produttore del connettore per la dimensione del foro finito (FHS) e la dimensione del foro praticato (DHS).
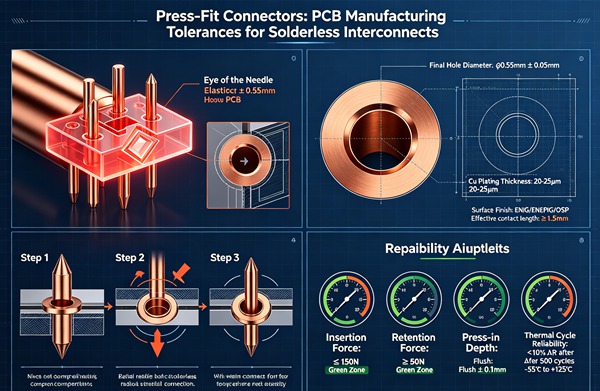
Tolleranze delle dimensioni finali dei fori (FHS)
La dimensione finale del foro si riferisce al diametro finale del foro passante (PTH) una volta completati tutti i processi di placcatura. Per le applicazioni con montaggio a pressione, la tolleranza del foro passante (FHS) è in genere estremamente ristretta, spesso specificata entro ±0,05 mm (±2 mil) o addirittura ±0,025 mm (±1 mil) per i connettori ad alta densità.
Per mantenere questo livello di precisione è necessario un processo di produzione dei circuiti stampati altamente controllato. I produttori devono tenere conto dello spessore del rivestimento in rame, nonché di eventuali finiture superficiali (come ENIG, stagno a immersione o HASL), nel determinare la dimensione iniziale della foratura.
Dimensione del foro (DHS) e spessore del rivestimento
La dimensione del foro praticato corrisponde al diametro del foro realizzato nel substrato FR-4 (o in altro materiale dielettrico) non rivestito, prima che avvenga qualsiasi processo di placcatura. La relazione tra DHS, spessore del rivestimento e FHS è data dalla seguente formula:
FHS = DHS – (2 × spessore totale del rivestimento)
Per i fori a inserimento a pressione, lo spessore del rivestimento in rame nel foro è solitamente specificato tra 25 µm e 50 µm (da 1 a 2 mil). Questo robusto strato di rame garantisce l'integrità strutturale necessaria per resistere alle forze di inserimento senza strappi o crepe.
I produttori devono controllare attentamente il processo di foratura per ridurre al minimo l’eccentricità, le sbavature e la rugosità superficiale all’interno del foro. Punte in carburo di alta qualità e valori ottimizzati di avanzamento e velocità sono essenziali per ottenere fori lisci e perfettamente cilindrici che garantiscano una distribuzione uniforme del rivestimento.
Finiture superficiali per interconnessioni a inserimento a pressione
La finitura superficiale applicata al foro PTH influisce in modo significativo sulla forza di inserimento, sulla qualità della saldatura a freddo e sull'affidabilità a lungo termine del collegamento a pressione. La scelta della finitura superficiale appropriata richiede una valutazione dei requisiti specifici dell'applicazione e del materiale del connettore.
Stagno per immersione (ImSn)
Lo stagno ad immersione è ampiamente considerato la finitura superficiale ottimale per le applicazioni con accoppiamento a pressione, in particolare nei settori automobilistico e delle telecomunicazioni. Lo stagno offre un'eccellente lubrificazione, riducendo la forza di inserimento richiesta e minimizzando l'usura del perno. Inoltre, lo stagno si deforma facilmente sotto pressione, facilitando la creazione di un'area di contatto ampia e altamente conduttiva. Lo spessore caratteristico dell'ImSn è tipicamente compreso tra 0,8 µm e 1,2 µm.
Nichel chimico con placcatura in oro per immersione (ENIG)
L'ENIG offre una resistenza alla corrosione superiore e una superficie molto liscia, il che lo rende molto diffuso nelle schede ad alta affidabilità. Tuttavia, il nichel è un metallo duro, il che aumenta la forza di inserimento rispetto allo stagno. Gli ingegneri che utilizzano l’ENIG devono assicurarsi che le loro apparecchiature di inserimento a pressione siano in grado di esercitare la forza necessaria senza danneggiare la scheda o il connettore. La finitura ENIG tipica è costituita da 3-6 µm di nichel e 0,05-0,12 µm di oro.
Livellamento a saldare ad aria calda (HASL)
L'HASL e l'HASL senza piombo non sono generalmente consigliati per i connettori a inserimento a pressione. Il processo HASL produce una topografia irregolare all'interno del foro passante, rendendo quasi impossibile rispettare le strette tolleranze FHS richieste. La superficie irregolare può causare forze di inserimento incostanti e connessioni inaffidabili. Per saperne di più Ottimizzazione del percorso di ritorno: progettazione di piani di riferimento solidi per l'integrità del segnale ad alta frequenza.
Conservante organico della saldabilità (OSP)
L'OSP costituisce un rivestimento organico sottile che protegge il rame dall'ossidazione. Sebbene l'OSP possa essere utilizzato per applicazioni con inserimento a pressione, richiede una manipolazione accurata. Il processo di inserimento rompe facilmente lo strato di OSP, creando un contatto diretto con il rame sottostante. Tuttavia, l'OSP non offre alcuna lubrificazione, il che significa che sono necessarie forze di inserimento più elevate. Per saperne di più Foratura a ritroso: eliminazione della riflessione del segnale tramite foratura a ritroso con profondità controllata con precisione.
Vantaggi delle interconnessioni senza saldatura
Il passaggio alla tecnologia "press-fit" è determinato da numerosi vantaggi convincenti dal punto di vista ingegneristico e produttivo rispetto ai tradizionali collegamenti saldati.
Eliminazione delle sollecitazioni termiche
I processi di saldatura, in particolare la saldatura ad onda e quella selettiva, sottopongono il circuito stampato a sbalzi termici estremi. Questo shock termico può causare deformazioni, danneggiare i componenti sensibili e compromettere l’integrità delle schede multistrato. L’inserimento a pressione è un processo puramente meccanico, che avviene a temperatura ambiente, eliminando completamente lo stress termico sull’assemblaggio.
Affidabilità senza pari
L'interfaccia a tenuta di gas di un collegamento a pressione è immune alle comuni modalità di guasto associate ai giunti saldati, quali la saldatura a freddo, la formazione di vuoti, l'intrappolamento del flussante e le cricche da fatica causate da discrepanze nel coefficiente di espansione termica (CTE). I connettori a pressione si distinguono in ambienti soggetti a forti urti, vibrazioni e cicli termici. Per saperne di più Compensazione dello skew: gestione dell'effetto di intreccio delle fibre (FWE) e allineamento delle lunghezze per PCIe Gen 6.
Efficienza di montaggio
La tecnologia "press-fit" semplifica il processo di produzione dei circuiti stampati (PCBA). Elimina la necessità di stampa della pasta saldante, profilatura del riflusso, configurazioni per la saldatura ad onda e operazioni di pulizia post-assemblaggio. Questa riduzione delle fasi di processo si traduce in minori costi di produzione, maggiore produttività e rendimenti complessivi più elevati. Per saperne di più Componenti integrati: miniaturizzazione dei dispositivi IoT con componenti PCB integrati.
Compatibilità con l'assemblaggio su entrambi i lati
Negli assemblaggi complessi in cui i componenti sono disposti in modo molto fitto su entrambi i lati della scheda, il passaggio della scheda attraverso una saldatrice ad onda per i componenti THT può risultare estremamente problematico. I connettori a inserimento a pressione possono essere inseriti dopo che tutti i componenti SMT sono stati sottoposti a rifusione su entrambi i lati, semplificando notevolmente la sequenza di assemblaggio.
Riparabilità
Sebbene i collegamenti a pressione siano estremamente resistenti, l'utilizzo di utensili specializzati consente di estrarre e sostituire in tutta sicurezza i pin o i connettori danneggiati senza ricorrere all'applicazione di calore. Ciò evita danni termici all'area circostante del PCB, un rischio comune durante la dissaldatura dei componenti THT.
Come implementare la tecnologia Press-Fit (guida passo dopo passo)
Attenetevi a queste regole tecniche.
- Selezionare il connettore appropriato
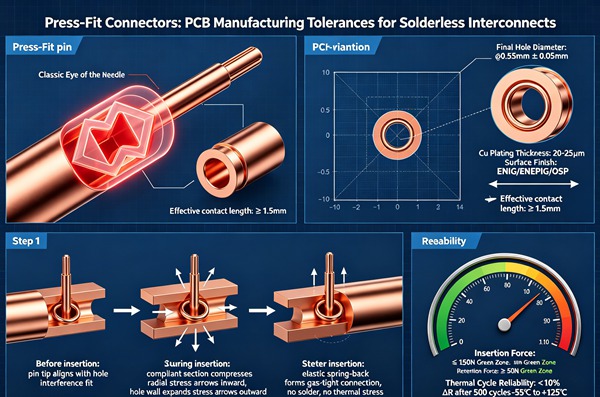
Inizia individuando un connettore a inserimento a pressione che soddisfi i requisiti elettrici (corrente, tensione, integrità del segnale) e ambientali della tua applicazione. Valuta il design dei pin (ad esempio, a “occhio d’ago”) e i parametri relativi alla forza di inserimento specificati dal produttore.
- Definizione delle specifiche dei fori nei circuiti stampati
Consultare la scheda tecnica del produttore del connettore per determinare l'esatta dimensione del foro finito (FHS) e la tolleranza richiesta. In genere, la tolleranza è di ±0,05 mm. Documentare chiaramente questo requisito sul disegno di fabbricazione.
- Specificare lo spessore del rivestimento
Assicurarsi che le specifiche di produzione indichino lo spessore necessario del rivestimento in rame all’interno del foro, solitamente compreso tra 25 µm e 50 µm. Ciò è fondamentale per resistere alle sollecitazioni meccaniche dovute all’inserimento.
- Scegli la finitura superficiale
Scegliere una finitura superficiale compatibile con la tecnologia di inserimento a pressione. La stagnatura per immersione (ImSn) è vivamente raccomandata per le sue proprietà lubrificanti, mentre il rivestimento ENIG è indicato per applicazioni che richiedono un elevato livello di affidabilità. È espressamente vietato l’uso del rivestimento HASL per i fori destinati all’inserimento a pressione.
- Progettare l'impronta del PCB
Creare l'impronta del PCB seguendo le raccomandazioni del produttore. Assicurarsi che l'anello anulare abbia dimensioni adeguate per evitare la rottura durante la foratura e fornire un supporto strutturale durante l'inserimento dei pin.
- Comunicare con il produttore
Comunicate al produttore di circuiti stampati le vostre specifiche di progettazione sin dalle prime fasi del processo. Verificate che sia in grado di rispettare le strette tolleranze di foratura e placcatura richieste per lo standard FHS specificato.
- Pianificare il processo di assemblaggio
Coordinarsi con il produttore a contratto (CM) o con lo stabilimento di assemblaggio per assicurarsi che dispongano delle attrezzature adeguate per l'inserimento a pressione. L'attrezzatura deve sostenere correttamente il PCB per impedirne la flessione e applicare una forza controllata e perpendicolare per inserire completamente il connettore.
Per integrare con successo i connettori a innesto a pressione nella progettazione di un circuito stampato è necessario un approccio sistematico, dalla fase iniziale di progettazione dello schema fino all'assemblaggio finale.
Migliori pratiche per l'assemblaggio con accoppiamento a pressione
L'inserimento fisico dei connettori a pressione è un processo che richiede precisione, attrezzature specializzate e una configurazione meticolosa.
Attrezzature e assistenza: Il circuito stampato deve essere sostenuto in modo uniforme dal lato inferiore tramite un dispositivo di fissaggio personalizzato o un'incudine. Ciò impedisce la deformazione della scheda o la formazione di fratture da sollecitazione localizzate durante l'inserimento. L'attrezzatura superiore, o “blocco di pressione”, deve distribuire la forza in modo uniforme su tutto il corpo del connettore, assicurando che i pin entrino nei fori in modo perfettamente perpendicolare alla superficie della scheda.
Monitoraggio della forza: Le moderne apparecchiature di inserimento a pressione utilizzano un monitoraggio continuo della forza in funzione della distanza. Il sistema misura la forza applicata ad ogni incremento della profondità di inserimento. Questi dati generano una curva caratteristica che viene confrontata con limiti accettabili predefiniti. Se la forza di inserimento è troppo bassa (il che indica un foro sovradimensionato) o troppo alta (il che indica un foro sottodimensionato o un perno disallineato), la macchina avvisa l’operatore, impedendo che gli assemblaggi difettosi passino alla fase successiva.
Distanziatori a perno e alloggiamenti: I connettori devono essere inseriti a pressione fino a raggiungere la profondità di inserimento specificata dal produttore. Un inserimento eccessivo può danneggiare la superficie del circuito stampato e l'alloggiamento del connettore, mentre un inserimento insufficiente compromette il collegamento elettrico e la stabilità meccanica del componente.
Domande frequenti (FAQ)
Sì, ma con alcune importanti precisazioni. I circuiti flessibili in genere non possiedono la rigidità necessaria per resistere alle forze di inserimento. L'utilizzo di connettori a innesto a pressione sui circuiti flessibili (FPC) richiede solitamente l'aggiunta di elementi di irrigidimento (come strati spessi di FR-4 o poliimmide) localizzati intorno all'area del connettore per fornire un supporto meccanico.
Sì. Sono disponibili strumenti di estrazione specializzati per rimuovere i perni a pressione o interi connettori dal PCB senza danneggiare i fori passanti placcati. Una volta rimossi, in genere è possibile inserire un nuovo connettore negli stessi fori, anche se i produttori di connettori raccomandano solitamente un massimo di due o tre cicli di inserimento per un determinato foro, al fine di garantire che l’integrità della placcatura rimanga intatta.
I test di affidabilità prevedono in genere lo screening da stress ambientale (ESS). Ciò include cicli termici, prove di calore umido e prove di vibrazione casuale. A seguito dell’esposizione ambientale, viene misurata la resistenza di contatto del giunto a pressione. Un aumento della resistenza di contatto oltre una soglia specificata (ad esempio, una variazione superiore a 10 milliohm) indica un deterioramento della tenuta a tenuta di gas.
Il processo di livellamento della saldatura ad aria calda (HASL) comporta una distribuzione non uniforme della saldatura all'interno del foro, creando spesso una forma a goccia o spessori variabili. Questa topografia irregolare rende impossibile garantire le strette tolleranze diametrali (spesso ±0,05 mm) richieste per un inserimento a pressione coerente e affidabile.
Il modello “Eye-of-the-Needle” è il tipo di perno conforme più comunemente utilizzato nei connettori a inserimento a pressione. Il centro del pin è fessurato e incurvato verso l'esterno, assumendo la forma della cruna di un ago. Una volta inserito, le sezioni incurvate si comprimono verso l'interno, generando la forza normale continua necessaria per garantire la tenuta al gas e compensando al contempo le lievi variazioni nel diametro del foro.