Indice per materie
Introduzione al riempimento sottocomponente dei BGA e all'affidabilità dei circuiti stampati assemblati (PCBA)
Con la continua miniaturizzazione dei circuiti stampati assemblati (PCBA) e l’integrazione di interconnessioni ad alta densità (HDI), l’utilizzo di componenti Ball Grid Array (BGA), Chip Scale Package (CSP) e Wafer-Level Chip Scale Package (WLCSP) è diventato ormai onnipresente nel settore della produzione elettronica. Sebbene queste tecnologie di incapsulamento offrano prestazioni elettriche superiori, percorsi di segnale più brevi e configurazioni I/O ad alta densità, presentano sfide meccaniche significative e complesse. La vulnerabilità strutturale fondamentale risiede nell’integrità dei giunti di saldatura SMT che collegano il contenitore rigido in silicio al substrato del PCB in FR-4 o poliimmide, relativamente flessibile. Per mitigare in modo incisivo queste vulnerabilità, gli ingegneri hardware e gli specialisti di produzione utilizzano l’underfill per BGA: un incapsulante epossidico specializzato e altamente ingegnerizzato, progettato per riempire completamente lo spazio interstiziale tra il die del componente e il substrato della scheda, incapsulando integralmente le sfere di saldatura.
La funzione principale dell'underfill per BGA è quella di allontanare il carico strutturale e meccanico dai fragili giunti di saldatura e distribuirlo uniformemente su tutta la superficie dell'impronta del componente. Nelle applicazioni ad alta affidabilità e mission-critical, quali i moduli di controllo automobilistici, l’avionica aerospaziale, le infrastrutture di telecomunicazione e l’elettronica industriale rinforzata, i giunti di saldatura non protetti sono altamente soggetti a fatica, microfratture e cedimento definitivo indotti da cicli termici estremi, urti meccanici e vibrazioni armoniche continue. Accoppiando in modo rigido il BGA al substrato, l’underfill migliora notevolmente la resistenza del PCBA in condizioni operative estreme, garantendo la longevità e l’affidabilità del prodotto finale.
La fisica del cedimento dei giunti di saldatura nei contenitori ad alta densità
Per comprendere appieno la necessità e i principi ingegneristici alla base del riempimento sottostante dei BGA, è necessario comprendere a fondo i meccanismi di guasto inerenti ai giunti saldati della tecnologia a montaggio superficiale (SMT), in particolare quelli che coinvolgono strati di materiale distinti con proprietà termomeccaniche divergenti.
Disallineamento del coefficiente di dilatazione termica (CTE)
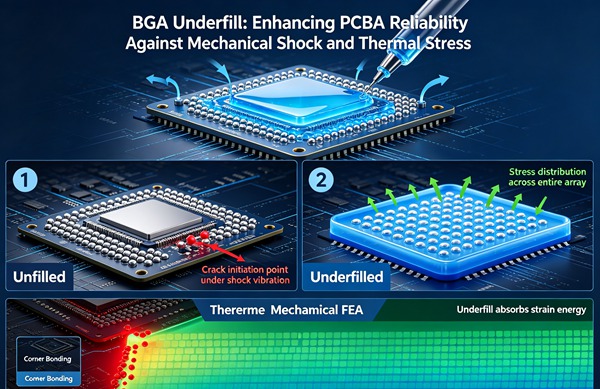
La minaccia più diffusa e inevitabile per l’affidabilità dei BGA è rappresentata dai cicli termici. Un tipico die di silicio nudo presenta un coefficiente di espansione termica (CTE) di circa 2,6 ppm/°C. Al contrario, un substrato standard per PCB in FR-4 ha un CTE compreso tra 14 e 18 ppm/°C nel piano X-Y. Quando il PCBA subisce notevoli fluttuazioni di temperatura — sia a causa di cambiamenti ambientali dell’ambiente circostante, sia a causa di intensi cicli di accensione e spegnimento interni provenienti dallo stesso circuito integrato — il substrato si espande e si contrae a una velocità significativamente superiore rispetto al rigido pacchetto di silicio.
Questo profondo disallineamento del CTE genera un’enorme sollecitazione di taglio lungo i giunti di saldatura che collegano i due materiali disparati. Nel corso di ripetuti cicli termici, questa energia di deformazione si accumula, dando origine a microfessure nei punti di concentrazione delle sollecitazioni. Questi punti di concentrazione delle sollecitazioni si trovano tipicamente in prossimità dell’interfaccia tra il pad e la lega di saldatura o all’interno dello strato di composto intermetallico (IMC) fragile che si forma tra il pad di rame e la lega di saldatura. Man mano che i cicli termici proseguono inesorabilmente, queste microfessurazioni si propagano attraverso l’intera massa di saldatura, causando infine un’interruzione completa del circuito elettrico e il guasto del sistema. L’underfill per BGA mitiga direttamente questo problema grazie a un CTE progettato per colmare il divario tra il silicio e il FR-4, unendo efficacemente l’assemblaggio e sopprimendo la deformazione da taglio localizzata sui singoli bump di saldatura.
Urti meccanici e fatica da vibrazioni
Oltre alle sollecitazioni termiche, i moderni dispositivi elettronici portatili e i componenti automobilistici sono ripetutamente sottoposti a forti urti meccanici (ad esempio, cadute) e a vibrazioni incessanti. Durante un evento dinamico di caduta, il PCB subisce una rapida flessione e deformazione. Questa flessione dinamica genera forti sollecitazioni di trazione e compressione che possono facilmente provocare la frattura dei giunti di saldatura fragili in pochi millisecondi. Ciò è particolarmente vero per i moderni assemblaggi realizzati con leghe SAC (stagno-argento-rame) senza piombo, che sono intrinsecamente più rigide, rigide e fragili rispetto alla tradizionale lega di saldatura SnPb (stagno-piombo), più flessibile. L’underfill funge da potente ammortizzatore meccanico e rinforzo, fornendo smorzamento e rigidità che impediscono alla flessione del PCB di tradursi direttamente in una forza di taglio sui giunti di saldatura.
Tipi di materiali di riempimento per BGA
La scelta di un materiale di underfill adeguato non è arbitraria; dipende in larga misura dal flusso specifico del processo di produzione, dalla complessa architettura del componente e dall'ambiente operativo previsto. Le tre principali categorie di underfill utilizzate nella tecnologia SMT sono: capillare, non fluido e stampato.
Riempimento capillare (CUF)
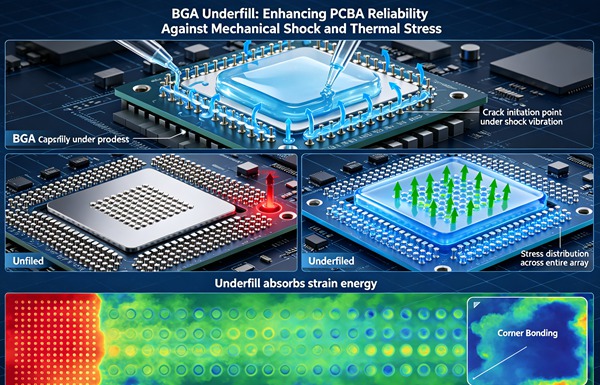
Il riempimento capillare rappresenta la metodologia più diffusa e affidabile per l’incapsulamento post-riflusso nella produzione ad alta affidabilità. Il materiale — in genere una resina epossidica a bassa viscosità con elevato contenuto di silice — viene erogato con precisione lungo uno o due bordi del BGA dopo che il componente è stato saldato con successo alla scheda e ha superato l’ispezione iniziale. Grazie alla naturale azione capillare, la resina liquida viene attirata con forza sotto il componente, scorrendo senza soluzione di continuità tra le sfere di saldatura densamente raggruppate fino a riemergere sul lato opposto. In questo modo si forma uno strato di incapsulamento continuo e un raccordo strutturale fondamentale attorno all’intero perimetro del package. Questo processo si basa in larga misura sulle dinamiche della tensione superficiale e sul riscaldamento preciso del substrato per mantenere una viscosità di flusso ottimale.
Underfill senza flusso (NUF)
Il No-Flow Underfill (NUF) viene integrato direttamente nel processo primario di assemblaggio SMT, eliminando la necessità di una costosa fase secondaria di dosaggio successiva al riflusso. Il NUF viene tipicamente erogato sotto forma di goccia altamente viscosa e dosata con precisione direttamente sull’impronta del pad BGA sul PCB nudo prima dell’operazione di pick-and-place. Il componente BGA viene quindi inserito nell’underfill. Durante il ciclo standard del forno di riflusso, il NUF agisce contemporaneamente come agente flussante attivo — riducendo gli ossidi sulle sfere di saldatura e sui pad del PCB per facilitare un corretto legame metallurgico — e come robusto incapsulante che si termofissa e indurisce man mano che la saldatura si solidifica. Sebbene il NUF semplifichi notevolmente la produzione, spesso non presenta l’elevatissimo contenuto di riempitivo del CUF, rendendolo leggermente meno efficace nel massimizzare la riduzione del CTE. Per saperne di più Riduzione del crosstalk: tecniche avanzate di instradamento per ridurre al minimo NEXT e FEXT nei circuiti stampati ad alta velocità.
Underfill stampato (MUF)
L'underfill stampato viene utilizzato principalmente nei packaging avanzati e ultra-densi per semiconduttori, quali i System-in-Package (SiP), i moduli di integrazione eterogenea e gli stack di memoria avanzati. Nei processi MUF, un composto di stampaggio solido o altamente viscoso viene iniettato nelle cavità microscopiche sotto condizioni di calore e pressione estremi, incapsulando contemporaneamente sia il die interno che le interconnessioni BGA. Ciò garantisce la massima rigidità strutturale e protezione ambientale, ma è generalmente limitato alla fase di produzione a livello di componente piuttosto che alla fase di assemblaggio PCBA a livello di scheda.
Proprietà fondamentali del materiale di underfill
Per scegliere il materiale di riempimento corretto è necessario analizzare a fondo le sue specifiche proprietà reologiche e termomeccaniche. La scelta di una formulazione incompatibile può infatti causare un cedimento prematuro dovuto alle sollecitazioni, anziché prevenirlo.
Temperatura di transizione vetrosa (Tg)
La temperatura di transizione vetrosa (Tg) è la soglia termica critica in cui la matrice polimerica dell’underfill passa da uno stato rigido e vetroso a uno stato più morbido, più flessibile e gommoso. Al di sotto della Tg, l’underfill presenta un basso CTE e un modulo di elasticità eccezionalmente elevato, contenendo efficacemente il BGA. Al di sopra della Tg, il CTE del materiale aumenta drasticamente e il suo modulo strutturale diminuisce. Per garantire la massima affidabilità, la Tg dell’underfill dovrebbe idealmente essere superiore alla temperatura massima di funzionamento continuo del PCBA, assicurando che il materiale rimanga nel suo stato rigido e altamente protettivo per l’intero ciclo di vita del prodotto. Per saperne di più Tecnologia M-SAP: raggiungimento di una distanza linea/spazio inferiore a 25 micron per l'elettronica di nuova generazione.
Coefficiente di espansione termica (CTE)
Come già discusso in precedenza, colmare efficacemente il divario di CTE è fondamentale. Una formulazione ideale di underfill avrà un CTE che corrisponda da vicino a quello dei giunti di saldatura stessi (tipicamente intorno ai 20-25 ppm/°C) per impedire che l’underfill indurito eserciti una sollecitazione indipendente e distruttiva sui fragili bump. I produttori di sostanze chimiche raggiungono questi valori precisi di CTE miscelando la resina epossidica liquida di base con riempitivi di silice sferici e microscopici.
Modulo di Young
Il modulo di Young determina la rigidità e la resistenza dell’underfill completamente indurito. Un underfill ad alto modulo (rigido) offre un’eccellente protezione contro la fatica termica, grazie al forte accoppiamento del componente direttamente alla scheda. Tuttavia, se il modulo è eccessivamente elevato, può trasferire una sollecitazione meccanica troppo elevata ai delicati strati dielettrici a bassa costante dielettrica all’interno dello stesso die in silicio, causando crepe catastrofiche nel die o la delaminazione degli strati. La progettazione di un modulo corretto ed equilibrato rappresenta un complesso problema di ottimizzazione per gli scienziati dei materiali.
Viscosità e contenuto di riempitivo
La viscosità determina esattamente l’efficacia con cui un underfill capillare scorrerà sotto un componente a passo stretto e con distanza ridotta dal substrato. Un elevato contenuto di riempitivo (che spesso raggiunge il 60-70% in peso) è assolutamente necessario per ridurre il CTE e aumentare il modulo elastico. Tuttavia, l’aggiunta di riempitivi rigidi aumenta significativamente la viscosità del fluido e ostacola la velocità di scorrimento capillare. I moderni underfill di ultima generazione utilizzano sfere di silice submicroniche e modificatori reologici chimici specializzati per ottenere elevate densità di riempitivo, mantenendo al contempo caratteristiche di scorrimento adatte a passi dei bump ultra-fini, anche di soli 100 micron.
Come applicare l'underfill BGA capillare (guida passo dopo passo)
Attenetevi a queste regole tecniche. Per saperne di più Laminazione sequenziale: padronanza del processo di produzione per schede HDI con qualsiasi numero di strati.
- Preparazione della teglia e preriscaldamento
Il PCBA deve essere pulito accuratamente oppure deve essere utilizzato espressamente un sistema di flussante “no-clean” rigorosamente compatibile, poiché i residui di flussante non reagito possono ostacolare gravemente il flusso capillare e ridurre drasticamente l’adesione chimica. L’intero assemblaggio viene quindi trasferito su una piastra riscaldata o in una zona di riscaldamento in linea. Il preriscaldamento del substrato a una temperatura ben precisa (tipicamente compresa tra 70 °C e 100 °C) è essenziale per ridurre artificialmente la viscosità della resina di underfill, consentendole di fluire rapidamente e in modo uniforme sotto il package senza innescare una polimerizzazione termoindurente prematura.
- Erogazione precisa
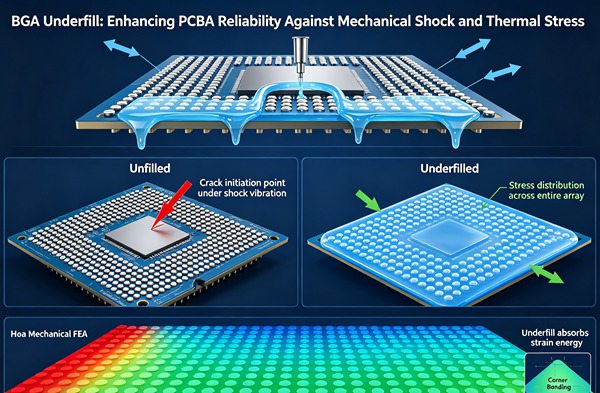
Utilizzando apparecchiature automatizzate all’avanguardia per l’erogazione di fluidi, dotate di pompe a coclea specializzate o valvole a getto ad alta velocità, viene depositato un volume preciso e calcolato con estrema precisione di materiale di riempimento lungo un bordo (schema a L o a I) del BGA. L'ago di erogazione deve essere posizionato meticolosamente sull'asse Z per garantire che il materiale entri in contatto con il bordo del componente, avviando il cruciale fenomeno di capillarità, senza urtare fisicamente il die né contaminare i microcomponenti adiacenti.
- Tempo di attesa del flusso capillare
Una volta erogato, il gruppo viene mantenuto costantemente alla temperatura di preriscaldamento per consentire all’azione capillare naturale di far fluire uniformemente il fluido fino a coprire completamente la matrice del pacchetto. Il tempo necessario dipende in larga misura dalle dimensioni dei componenti, dalla densità di passo dei bump, dall’altezza dello spazio sull’asse Z e dalla viscosità specifica del materiale. Affrettare questa fase critica comporterà inevitabilmente la formazione di sacche d’aria intrappolate (vuoti) sotto lo stampo, che possono espandersi con forza durante i successivi cicli termici e causare l’estrusione dei giunti di saldatura o la delaminazione dei componenti.
- Ispezione dei filetti
Una volta che il flusso è considerato completato, il materiale di riempimento deve fuoriuscire dai lati opposti del componente, formando un raccordo continuo e perfettamente concavo. Il raccordo fornisce un supporto strutturale fondamentale contro gli urti meccanici di taglio. Per verificare la presenza di un filetto completo e uniforme, senza eccessiva fuoriuscita di materiale sui pad circostanti, si ricorre all’ispezione ottica automatizzata (AOI) o all’ispezione visiva manuale ad alto ingrandimento.
- Polimerizzazione termica
Il PCBA completamente sotto-riempito viene quindi trasferito con cura in un forno a convezione a lotti o in un forno di polimerizzazione in linea. L’assemblaggio viene sottoposto a un profilo termico rigorosamente controllato (ad esempio, 150 °C per 30–45 minuti) per reticolare in modo sicuro le complesse catene polimeriche e indurire la resina epossidica fino al suo stato finale. È necessario prestare particolare attenzione alla velocità di aumento della temperatura per impedire un rapido degassamento di eventuali sostanze volatili intrappolate, che potrebbero formare vuoti microscopici interni all’interno della matrice completamente indurita.
Una corretta metodologia di applicazione è fondamentale tanto quanto la scelta del materiale stesso. Parametri di lavorazione inadeguati possono facilmente causare la formazione di gravi cavità, una copertura incompleta dei componenti e incompatibilità con il flussante, vanificando completamente i benefici previsti dall’underfill.
Analisi dei difetti e prove di affidabilità
Dopo l'applicazione, è necessario un rigoroso controllo di qualità per convalidare il processo di underfill. Il difetto più comune è la formazione di vuoti. I vuoti fungono da gravi concentratori di sollecitazioni. Se un vuoto dovesse circondare un bump di saldatura, il giunto non sostenuto risulterebbe altamente vulnerabile alla fatica, e l'ingresso di umidità all'interno del vuoto potrebbe causare corrosione.
Poiché l'underfill è nascosto sotto il circuito integrato, non è possibile effettuare un'ispezione visiva. Gli ingegneri si affidano alla microscopia acustica a scansione (C-SAM) per ottenere immagini non distruttive dello strato di underfill. La C-SAM utilizza onde ultrasoniche ad alta frequenza per rilevare variazioni nella densità del materiale, rivelando chiaramente eventuali sacche d'aria intrappolate o aree di delaminazione. Per saperne di più Compensazione dello skew: gestione dell'effetto di intreccio delle fibre (FWE) e allineamento delle lunghezze per PCIe Gen 6.
Ai fini della convalida finale del prodotto, gli assemblaggi sottoposti a underfill vengono sottoposti a rigorosi test di affidabilità in conformità con gli standard JEDEC. Ciò include test di shock termico (ad esempio, cicli rapidi da -40 °C a +125 °C) e test di caduta altamente accelerati per simulare gli impatti che si verificano in condizioni reali, garantendo che l’underfill soddisfi i criteri di durata richiesti.
Considerazioni avanzate: rilavorabilità e compatibilità con il fondente
Storicamente, l’applicazione corretta dell’underfill comportava che il BGA fosse aderito in modo permanente e irreversibile alla scheda, rendendo fisicamente impossibile qualsiasi ritocco post-assemblaggio. Se un componente non superava il test, l’intero PCBA, dal costo molto elevato, doveva essere scartato. Oggi, i produttori di sostanze chimiche hanno sviluppato con successo underfill avanzati termicamente rielaborabili. Questi materiali sono progettati in modo da degradarsi intenzionalmente e perdere la loro forza adesiva quando sottoposti a temperature significativamente superiori ai normali profili di riflusso SMT (ad esempio, 220 °C – 260 °C). Durante un ciclo di rilavorazione, viene applicato calore localizzato e altamente controllato, consentendo di sollevare delicatamente il componente difettoso e di raschiare meccanicamente o dissolvere chimicamente l’underfill residuo e degradato dai pad in rame del PCB.
Un altro aspetto assolutamente fondamentale da considerare è la compatibilità del flussante. Quando si utilizza un processo SMT standard “no-clean”, subito dopo il riflusso rimangono residui innocui di flussante attorno ai giunti di saldatura. Tuttavia, se la composizione chimica specifica dell’underfill è incompatibile con quella dei residui di flussante, ciò può causare una scarsa adesione alle interfacce microscopiche, delaminazione localizzata nel tempo o persino gravi problemi di elettromigrazione (crescita di dendriti). Sono necessari test empirici approfonditi di affidabilità e prove di qualificazione della compatibilità per garantire che l’underfill incapsuli in modo pulito i residui di flussante senza alcuna interazione chimica negativa a lungo termine.
Domande frequenti (FAQ)
L'underfill capillare viene applicato dinamicamente al termine del processo di riflusso SMT; si basa in gran parte sul calore esterno e sull'azione capillare naturale per fluire uniformemente sotto un componente completamente saldato. L’underfill non capillare viene erogato direttamente sul circuito stampato nudo prima del posizionamento dei componenti, fungendo sia da flussante attivo per facilitare la saldatura sia da incapsulante strutturale che polimerizza simultaneamente durante il normale processo di riflusso della saldatura. Gli underfill capillari offrono generalmente una protezione termomeccanica superiore e a lungo termine grazie al loro contenuto di riempitivo di silice notevolmente più elevato.
Sì, ma solo se durante l’assemblaggio originale è stato intenzionalmente utilizzato un “underfill rielaborabile” appositamente formulato. Queste resine epossidiche altamente ingegnerizzate sono progettate per degradarsi fisicamente e rilasciarsi a temperature estremamente elevate, consentendo di rimuovere con cura il componente e preparare la sede per un nuovo circuito integrato. Gli underfill standard, altamente reticolati e non rielaborabili, rendono di fatto il BGA completamente permanente; tentare una rielaborazione comporterà quasi certamente lo strappo dei delicati pad di rame direttamente dal substrato del PCB.
Il contenuto di riempitivo (tipicamente microsfere di silice) viene aggiunto dal produttore per ridurre in modo significativo il coefficiente di espansione termica (CTE) e aumentare drasticamente il modulo di Young dell’underfill, rendendolo fondamentalmente più efficace nel proteggere i giunti SMT da cicli termici estremi. Tuttavia, un elevato contenuto di riempitivo aumenta intrinsecamente la viscosità di base della resina non indurita, il che può ostacolare gravemente il flusso capillare e renderne l’utilizzo eccezionalmente difficile su componenti con passo ridotto e bassa distanza di isolamento.
La formazione di vuoti (bolle d’aria intrappolate all’interno della resina epossidica indurita) può essere causata da schemi di erogazione non corretti (che intrappolano l’aria prima che possa fuoriuscire), da un preriscaldamento inadeguato del substrato, dal degassamento del flussante durante il ciclo di indurimento o da un indurimento troppo rapido del materiale. Le cavità sono estremamente pericolose perché fungono da punti focali di sollecitazione. Se una cavità si trova in prossimità di un bump di saldatura, l’aria che si espande durante un ciclo termico può esercitare un’intensa pressione fisica sul giunto, causando una frattura meccanica prematura o l’estrusione forzata della lega di saldatura nello spazio vuoto della cavità.
No. L’underfill è solitamente riservato specificatamente ai BGA a passo fine, ai delicati Wafer-Level Chip Scale Package (WLCSP), ai componenti di grandi dimensioni o agli assemblaggi che operano in ambienti eccezionalmente difficili, caratterizzati da cicli termici significativi o vibrazioni incessanti. I BGA a passo standard utilizzati in ambienti di consumo controllati e non particolarmente gravosi spesso non richiedono l’underfill, poiché i giunti di saldatura stessi possiedono una flessibilità intrinseca sufficiente per gestire con successo le lievi sollecitazioni termomeccaniche quotidiane.