Indholdsfortegnelse
Introduktion til BGA-underfill og PCBA-pålidelighed
I takt med at printkortsenheder (PCBA’er) bliver stadig mindre og indeholder forbindelser med højere tæthed (HDI), er brugen af Ball Grid Array (BGA), Chip Scale Package (CSP) og Wafer-Level Chip Scale Package (WLCSP) er blevet udbredt i hele elektronikproduktionssektoren. Selvom disse emballeringsteknologier tilbyder overlegen elektrisk ydeevne, kortere signalveje og tætpakkede I/O-konfigurationer, udgør de betydelige og komplekse mekaniske udfordringer. Den grundlæggende strukturelle sårbarhed ligger i integriteten af SMT-loddeforbindelserne, der forbinder den stive siliciumpakke med det relativt fleksible FR-4- eller polyimid-printsubstrat. For aktivt at afbøde disse sårbarheder anvender hardwareingeniører og produktionsspecialister BGA-underfill – et specialiseret, højtudviklet epoxyindkapslingsmateriale, der er designet til fuldstændigt at udfylde mellemrummet mellem komponentchippen og printpladesubstratet og dermed fuldt ud indkapsle loddekuglerne.
Den primære funktion af BGA-underfill er at lede den strukturelle og mekaniske belastning væk fra de skrøbelige loddeforbindelser og fordele den jævnt over hele overfladearealet af komponentens fodaftryk. I applikationer med høje krav til pålidelighed og missionskritiske applikationer, såsom kontrolmoduler til biler, flyelektronik, telekommunikationsinfrastruktur og robust industriel elektronik, er ubeskyttede loddeforbindelser meget modtagelige for udmattelse, mikrobrud og endeligt svigt forårsaget af ekstreme termiske cyklusser, mekaniske stød og kontinuerlige harmoniske vibrationer. Ved i det væsentlige at koble BGA’en stift til substratet forbedrer underfill drastisk PCBA’ens overlevelsesevne under ekstreme driftsbelastninger, hvilket sikrer det færdige produkts levetid og pålidelighed.
Fysikken bag svigt i loddeforbindelser i komponenter med høj tæthed
For fuldt ud at kunne forstå nødvendigheden af og den tekniske baggrund for BGA-underfill må man have en indgående forståelse af de fejlmekanismer, der er forbundet med loddeforbindelser i overflademonteringsteknologi (SMT), især dem, der involverer forskellige materialelag med forskellige termomekaniske egenskaber.
Uoverensstemmelse i termisk udvidelseskoefficient (CTE)
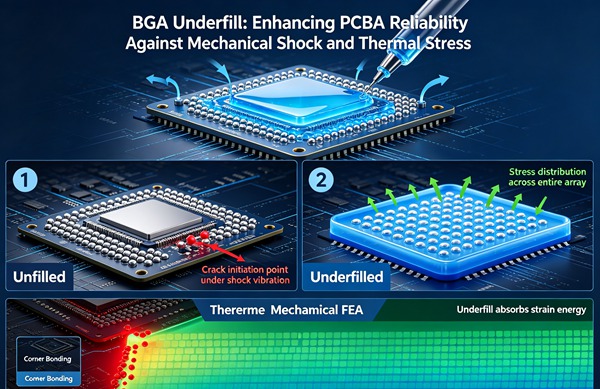
Den mest udbredte og uundgåelige trussel mod BGA-pålideligheden er termiske cyklusser. En typisk bar siliciumchip har en termisk udvidelseskoefficient (CTE) på ca. 2,6 ppm/°C. Omvendt har et standard FR-4-printkortunderlag en CTE på mellem 14 og 18 ppm/°C i X-Y-planet. Når PCBA'en udsættes for betydelige temperatursvingninger – hvad enten det skyldes ændringer i det omgivende miljø eller intense interne strømcykler fra selve IC'en – udvider og trækker substratet sig sammen i et betydeligt højere tempo end den stive siliciumpakke.
Denne markante forskel i termisk udvidelseskoefficient (CTE) skaber en enorm forskydningsspænding på tværs af loddeforbindelserne mellem de to forskellige materialer. Gennem gentagne termiske cyklusser akkumuleres denne deformationsenergi, hvilket udløser mikrorevner ved spændingskoncentrationspunkterne. Disse spændingskoncentratorer er typisk placeret tæt på grænsefladen mellem pad og loddemetal eller inden for det sprøde intermetalliske forbindelseslag (IMC), der dannes mellem kobberpaden og loddemetallegeringen. Efterhånden som de termiske cyklusser fortsætter ubarmhjertigt, breder disse mikroskopiske revner sig helt igennem loddemassen, hvilket til sidst resulterer i en fuldstændig elektrisk åben kredsløb og systemfejl. BGA-underfill afhjælper dette direkte ved at have en CTE, der er konstrueret til at bygge bro over kløften mellem silicium og FR-4, hvilket effektivt låser samlingen sammen og undertrykker den lokaliserede forskydningsspænding på de enkelte loddebumps.
Mekanisk stød og udmattelse som følge af vibrationer
Ud over termisk belastning udsættes moderne bærbar elektronik og bilkomponenter gentagne gange for kraftige mekaniske stød (f.eks. fald) og vedvarende vibrationer. Under et dynamisk fald udsættes printkortet for hurtig bøjning og vridning. Denne dynamiske bøjning skaber kraftige træk- og trykbelastninger, der på få millisekunder let kan brække skøre loddeforbindelser. Dette gælder især for moderne komponenter, der er fremstillet med blyfri SAC-legeringer (tin-sølv-kobber), som i sig selv er mere stive, faste og sprøde end traditionelt, fleksibelt SnPb-loddemateriale (tin-bly). Underfill fungerer som en kraftig mekanisk støddæmper og afstiver, der giver dæmpning og stivhed, som forhindrer, at printkortets bøjning direkte overføres til forskydning i loddeforbindelserne.
Typer af underfill-materialer til BGA’er
Valget af et egnet underfill-materiale er ikke vilkårligt; det afhænger i høj grad af den specifikke produktionsproces, komponentens komplekse opbygning og det påtænkte driftsmiljø. De tre primære kategorier af underfill, der anvendes inden for SMT, er kapillært, no-flow og støbt.
Kapillær underfyldning (CUF)
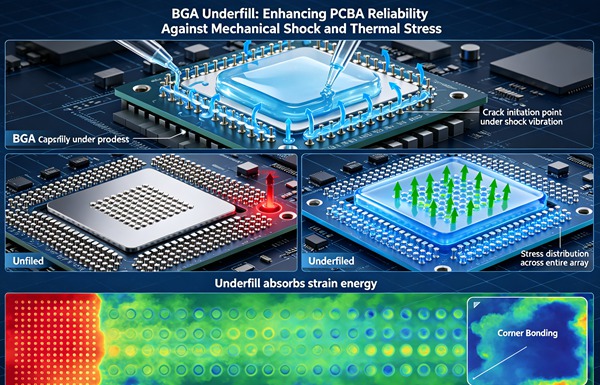
Kapillær underfill er den mest udbredte og pålidelige metode til indkapsling efter reflow i produktion med høje pålidelighedskrav. Materialet – typisk en epoxyharpiks med højt siliciumdioxidindhold og lav viskositet – påføres præcist langs en eller to kanter af BGA'en, efter at komponenten er blevet loddet korrekt fast på printkortet og har bestået den indledende kontrol. Gennem naturlig kapillærvirkning trækkes den flydende harpiks kraftigt ind under komponenten og strømmer problemfrit mellem de tætpakkede loddekugler, indtil den kommer ud på den modsatte side. Dette danner et sammenhængende indkapslingslag og en afgørende strukturel samling rundt om hele pakkens omkreds. Denne proces er i høj grad afhængig af overfladespændingsdynamikken og præcis opvarmning af underlaget for at opretholde en optimal strømningsviskositet.
No-Flow Underfill (NUF)
No-Flow Underfill (NUF) integreres direkte i den primære SMT-monteringsproces, hvilket eliminerer behovet for et kostbart sekundært påføringstrin efter reflow. NUF påføres typisk som en meget tyktflydende, præcist afmålt dråbe direkte på BGA-padens aftryk på det ubelagte printkort inden pick-and-place-operationen. BGA-komponenten trykkes derefter ned i underfill-materialet. Under den standardmæssige reflow-ovncyklus fungerer NUF samtidig som et aktivt fluxmiddel – der reducerer oxider på loddekuglerne og printplade-padsene for at lette en korrekt metallurgisk binding – og som et robust indkapslingsmateriale, der hærder og bliver termohærdende, når loddet stivner. Selvom NUF i høj grad strømliner produktionen, mangler det ofte det ekstremt høje fyldstofindhold, som CUF har, hvilket gør det lidt mindre effektivt til at maksimere reduktionen af CTE. Få mere at vide om Reduktion af krydstale: Avancerede routingsteknikker til minimering af NEXT og FEXT i højhastigheds-printkort.
Støbt underfyldning (MUF)
Støbt underfill anvendes primært i avancerede, ultratætte halvlederindkapslinger, såsom System-in-Package (SiP), heterogene integrationsmoduler og avancerede hukommelsesstakke. I MUF-processer presses en fast eller meget tyktflydende støbemasse ind i de mikroskopiske hulrum under ekstrem varme og tryk, hvorved både den indre chip og BGA-forbindelserne indkapsles samtidigt. Dette giver maksimal strukturel stivhed og miljøbeskyttelse, men er generelt begrænset til fremstillingsfasen på komponentniveau snarere end til PCBA-samlingsfasen på printkortniveau.
Vigtige materialegenskaber ved underfill
For at kunne vælge den rigtige underfill er det nødvendigt at dykke dybt ned i dens unikke reologiske og termomekaniske egenskaber. Valg af en uforenelig underfill-sammensætning kan faktisk forårsage for tidligt brud på grund af spændinger i stedet for at forhindre det.
Glasovergangstemperatur (Tg)
Glasovergangstemperaturen (Tg) er den kritiske termiske tærskel, hvor underfill-polymermatricen skifter fra en stiv, glasagtig tilstand til en blødere, mere eftergivende, gummiagtig tilstand. Under Tg har underfillen en lav CTE og et usædvanligt højt modul, hvilket effektivt holder BGA’en på plads. Over Tg stiger materialets CTE dramatisk, og dets strukturelle modul falder. For at opnå maksimal pålidelighed bør underfillens Tg ideelt set være højere end PCBA'ens maksimale kontinuerlige driftstemperatur, hvilket sikrer, at materialet forbliver i sin stive, stærkt beskyttende tilstand gennem hele produktets livscyklus. Få mere at vide om M-SAP-teknologi: Opnåelse af linje- og mellemrumsstørrelser på under 25 mikron til næste generations elektronik.
Koefficient for termisk ekspansion (CTE)
Som tidligere nævnt er det af afgørende betydning at udligne CTE-forskellen effektivt. En ideel underfill-formulering vil have en CTE, der ligger tæt op ad selve loddeforbindelserne (typisk omkring 20–25 ppm/°C), for at forhindre, at den hærdede underfill udøver en uafhængig, ødelæggende belastning på de skrøbelige bumps. Kemikalieproducenter opnår disse præcise målværdier for CTE ved at blande den flydende baseepoxyharpiks med mikroskopiske, sfæriske siliciumdioxidfyldstoffer.
Youngs modul
Youngs modul bestemmer stivheden og fastheden af det fuldt hærdede underfill. Et underfill med højt modul (stift) giver fremragende beskyttelse mod termisk udmattelse ved at knytte komponenten tæt sammen med printpladen. Hvis modulet imidlertid er for højt, kan det overføre for stor mekanisk belastning til de følsomme low-k-dielektriske lag i selve siliciumchippen, hvilket kan føre til katastrofale revner i chippen eller delaminering af lagene. At udvikle det korrekte, afbalancerede modul er et komplekst optimeringsproblem for materialevidenskabsfolk.
Viskositet og fyldstofindhold
Viskositeten bestemmer præcis, hvor effektivt et kapillært underfill vil strømme ind under en komponent med tæt placering og lav afstand. Et højt fyldstofindhold (ofte på op til 60–70% efter vægt) er absolut nødvendigt for at sænke CTE og øge modulet. Tilsætning af stive fyldstoffer øger imidlertid væskens viskositet betydeligt og hæmmer den kapillære strømningshastighed. Avancerede, moderne underfills anvender submikron-siliciumdioxidkugler og specialiserede kemiske reologimodifikatorer for at opnå høje fyldstofkoncentrationer, samtidig med at der opretholdes strømningsegenskaber, der er egnede til ultrafine bumpafstande på ned til 100 mikrometer.
Sådan påføres kapillær BGA-underfill (trin-for-trin-vejledning)
Følg disse tekniske retningslinjer. Få mere at vide om Sekventiel laminering: Sådan mestrer du fremstillingsprocessen for HDI-printkort med vilkårligt antal lag.
- Forberedelse af bagepladen og forvarmning
PCBA’en skal rengøres grundigt, eller der skal udtrykkeligt anvendes et strengt kompatibelt »no-clean«-fluxsystem, da rester af uomsat flux kan hæmme kapillærstrømningen betydeligt og drastisk reducere den kemiske vedhæftning. Hele samlingen overføres derefter til en opvarmet plade eller en indbygget opvarmningszone. Forvarmning af substratet til en meget specifik temperatur (typisk mellem 70 °C og 100 °C) er afgørende for kunstigt at reducere viskositeten af underfill-harpiksen, så den kan strømme hurtigt og jævnt ind under pakken uden at udløse en for tidlig termohærdning.
- Præcis dosering
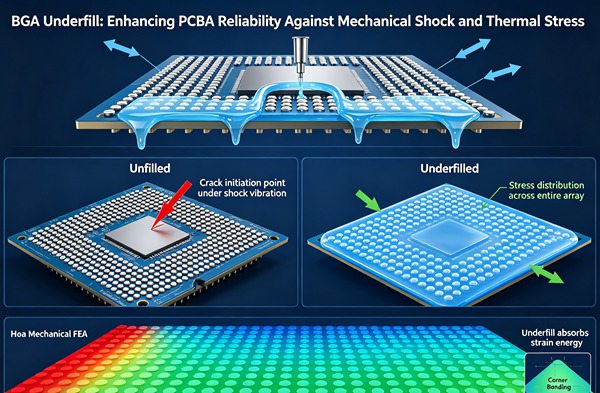
Ved hjælp af avanceret, automatiseret udstyr til væskedispensering, der er udstyret med specialiserede sneglepumper eller højhastighedssprøjteventiler, påføres et præcist, mikroberegnet volumen af underfyldning langs den ene kant (L-mønster eller I-mønster) af BGA’en. Dispenseringsnålen skal placeres omhyggeligt på Z-aksen for at sikre, at materialet kommer i kontakt med komponentkanten og dermed igangsætter den afgørende kapillære opsugning, uden at den fysisk støder mod chippen eller forurener tilstødende mikrokomponenter.
- Ventetid for kapillær strømning
Når væsken er påført, holdes samlingen kontinuerligt ved forvarmningstemperaturen, så den naturlige kapillærvirkning jævnt kan trække væsken helt ind under pakkematrixen. Den nødvendige tid afhænger i høj grad af komponenternes dimensioner, bump-afstandstætheden, afstanden i Z-aksen og materialets specifikke viskositet. Hvis man forhaster dette kritiske trin, vil det uundgåeligt resultere i indesluttede luftlommer (hulrum) under matricen, som kan udvide sig kraftigt under efterfølgende termiske cyklusser og forårsage ekstrudering af loddeforbindelser eller delaminering af komponenterne.
- Inspektion af fileter
Når påfyldningen anses for at være afsluttet, skal underfyldningen trænge ud på komponentens modsatte sider og danne en sammenhængende, perfekt konkav fillet. Filletten yder afgørende strukturel støtte mod kraftige mekaniske stød. Der anvendes automatiseret optisk inspektion (AOI) eller manuel visuel inspektion med høj forstørrelse til at kontrollere, at fileten er fuldstændig og ensartet, uden at der løber for meget materiale ud på de omgivende pads.
- Termisk hærdning
Det fuldt underfyldte PCBA overføres derefter omhyggeligt til en batch-konvektionsovn eller en inline-hærdningsovn. Samlingen udsættes for en strengt kontrolleret termisk profil (f.eks. 150 °C i 30 til 45 minutter) for sikkert at krydsbinde de komplekse polymerkæder og hærde epoxyen til dens endelige tilstand. Der skal udvises stor omhu med temperaturstigningshastigheden for at forhindre hurtig udgasning af eventuelle indesluttede flygtige stoffer, som kan danne interne mikroskopiske hulrum i den fuldt hærdede matrix.
En korrekt påføringsmetode er lige så afgørende som selve materialevalget. Uhensigtsmæssige procesparametre kan let føre til omfattende hulrum, ufuldstændig dækning af komponenterne og uforenelighed med flux, hvilket fuldstændigt ophæver de tilsigtede fordele ved underfill.
Fejlanalyse og pålidelighedstest
Efter påføring er det nødvendigt med en grundig kvalitetssikring for at validere underfill-processen. Den mest almindelige fejl er hulrum. Hulrum fungerer som alvorlige spændingskoncentratorer. Hvis et hulrum tilfældigvis omslutter en loddebump, er den uunderstøttede samling særdeles sårbar over for udmattelse, og indtrængning af fugt i hulrummet kan føre til korrosion.
Da underfyldningen er skjult under IC’en, er det umuligt at foretage en visuel inspektion. Ingeniører benytter sig af akustisk scanningsmikroskopi (C-SAM) til at danne et ikke-destruktivt billede af underfyldningslaget. C-SAM anvender højfrekvente ultralydsbølger til at registrere ændringer i materialets tæthed, hvilket tydeligt afslører eventuelle indesluttede luftlommer eller områder med delaminering. Få mere at vide om Skævhedskompensation: Håndtering af fibervævningseffekten (FWE) og længdetilpasning til PCIe Gen 6.
Som led i den endelige produktvalidering gennemgår underfill-samlinger strenge pålidelighedstest i overensstemmelse med JEDEC-standarder. Dette omfatter termisk choktest (f.eks. hurtige temperaturskift fra -40 °C til +125 °C) og stærkt accelererede faldtest for at simulere virkelige stød, hvilket sikrer, at underfill-materialet opfylder de krævede kriterier for levetid.
Avancerede overvejelser: Mulighed for omarbejdning og kompatibilitet med loddemiddel
Tidligere betød en vellykket påføring af underfill, at BGA’en blev fastgjort permanent og irreversibelt til printkortet, hvilket gjorde omarbejdning efter samling fysisk umulig. Hvis en komponent ikke bestod testen, måtte hele det meget dyre PCBA kasseres. I dag har kemikalieproducenter med succes udviklet avancerede underfill-materialer, der kan omarbejdes termisk. Disse materialer er højt udviklede, så de bevidst nedbrydes og mister deres klæbeevne, når de udsættes for temperaturer, der ligger betydeligt over normale SMT-reflow-profiler (f.eks. 220 °C – 260 °C). Under en omarbejdningscyklus påføres lokaliseret, nøje kontrolleret varme, hvilket gør det muligt at løfte den defekte komponent forsigtigt og mekanisk skrabe eller kemisk opløse det resterende nedbrudte underfill fra PCB-kobberpadsene.
Et andet absolut afgørende aspekt er fluxkompatibilitet. Når man anvender en standard no-clean SMT-proces, forbliver der ufarlige fluxrester omkring loddeforbindelserne umiddelbart efter reflow. Hvis den specifikke underfill-kemiske sammensætning imidlertid er uforenelig med den kemiske sammensætning af disse fluxrester, kan det føre til dårlig vedhæftning ved de mikroskopiske grænseflader, lokal delaminering over tid eller endda alvorlige problemer med elektromigration (dendritvækst). Der kræves omfattende empiriske pålidelighedstest og kompatibilitetskvalificering for at sikre, at underfyllingen indkapsler fluxresterne rent uden nogen uønskede kemiske interaktioner på lang sigt.
Ofte stillede spørgsmål (FAQ)
Kapillær underfill påføres dynamisk, når SMT-reflow-processen er afsluttet; den er i høj grad afhængig af ekstern varme og naturlig kapillærvirkning for at kunne strømme jævnt ind under en fuldstændigt loddet komponent. No-flow-underfill påføres direkte på det blanke printkort inden komponentplacering og fungerer både som et aktivt flux, der letter lodningen, og som et strukturelt indkapslingsmateriale, der hærder samtidigt under den standardmæssige reflow-proces. Kapillær underfill tilbyder generelt overlegen, langvarig termomekanisk beskyttelse på grund af dets væsentligt højere indhold af siliciumdioxid-fyldstof.
Ja, men kun hvis der bevidst blev anvendt et specielt udviklet »reworkable underfill« under den oprindelige samling. Disse højtudviklede epoxyharpikser er designet til fysisk at nedbrydes og løsne sig ved ekstremt høje temperaturer, hvilket gør det muligt at fjerne komponenten forsigtigt og forberede stedet til en ny IC. Standard underfill-materialer med høj tværbinding, der ikke kan genbruges, gør BGA’en reelt fuldstændig permanent; ethvert forsøg på omarbejdning vil næsten med sikkerhed rive de sarte kobberpuder direkte af printpladens substrat.
Producenten tilsætter fyldstof (typisk mikroskopiske siliciumdioxidkugler) for kraftigt at reducere den termiske udvidelseskoefficient (CTE) og drastisk øge underfillens Youngs modul, hvilket gør det væsentligt bedre til at beskytte SMT-forbindelserne mod kraftige temperaturudsving. Et højt fyldstofindhold øger imidlertid i sig selv den uhærdede harpiks’ basisviskositet, hvilket kan hæmme kapillærstrømningen betydeligt og gøre det særdeles vanskeligt at anvende på komponenter med tæt placering og lav afstand.
Luftlommer (indesluttede luftbobler i den hærdede epoxy) kan skyldes forkert påføringsmønster (hvor luften indesluttes, før den kan slippe ud), utilstrækkelig forvarmning af underlaget, udgasning af flux under hærdningscyklussen eller for hurtig hærdning af materialet. Hulrum er yderst farlige, da de fungerer som spændingsfokuspunkter. Hvis et hulrum befinder sig tæt på en loddebump, kan den ekspanderende luft under en termisk cyklus udøve et kraftigt fysisk tryk på loddeforbindelsen, hvilket kan føre til for tidlig mekanisk brud eller tvungen udtrængning af loddematerialet ind i det tomme hulrum.
Nej. Underfill anvendes typisk udelukkende til BGA’er med fin pitch, følsomme Wafer-Level Chip Scale Packages (WLCSP’er), meget tunge komponenter eller samlinger, der fungerer i særdeles barske miljøer med betydelige temperaturudsving eller vedvarende vibrationer. BGA'er med standardafstand i milde, kontrollerede forbrugermiljøer kræver ofte ikke underfill, da loddeforbindelserne i sig selv har tilstrækkelig indbygget fleksibilitet til at håndtere mindre, daglige termomekaniske belastninger.