Indholdsfortegnelse
Introduktion til Press-Fit-teknologi
Inden for det krævende område, der er samling af printkort (PCBA), søger ingeniører konstant efter metoder til at forbedre pålideligheden, reducere produktionsomkostningerne og øge ydeevnen i elektroniske systemer. Press-fit-teknologien har vist sig at være en hjørnesten i udviklingen af robuste, loddefrie forbindelser i applikationer med høje pålidelighedskrav, der spænder fra bilelektronik til telekommunikationsinfrastruktur. I modsætning til traditionel gennemgående hulteknologi (THT) eller overflademonteringsteknologi (SMT), der er afhængige af loddemetaller til at etablere elektriske og mekaniske forbindelser, udnytter press-fit-stik mekanisk deformation til at opnå en gastæt og højledende grænseflade.
Det er afgørende for enhver hardwareingeniør eller printkortdesigner at forstå, hvordan press-fit-stik fungerer, og hvilke strenge tolerancer der kræves ved fremstillingen af printkort. Denne artikel gennemgår principperne bag press-fit-teknologien, den afgørende rolle, som tolerancerne for hullerne i printkortet spiller, overvejelser vedrørende overfladebehandling samt fordelene ved at anvende loddefrie forbindelser i moderne elektroniske samlinger.
Funktionsprincippet bag press-fit-stik
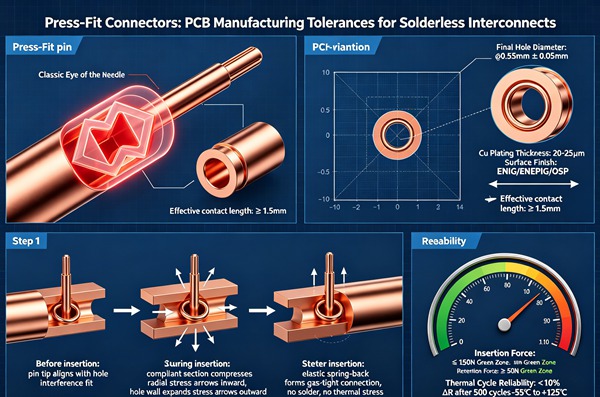
I sin kerne består et press-fit-stik af ben (eller terminaler), der er designet til at blive indsat i forgyldte gennemgående huller (PTH) på et printkort. Stiften har et fleksibelt afsnit – der ofte ligner et nåleøje, en »C«-form eller en lokal udbuling – som er lidt større end diameteren på PTH'et.
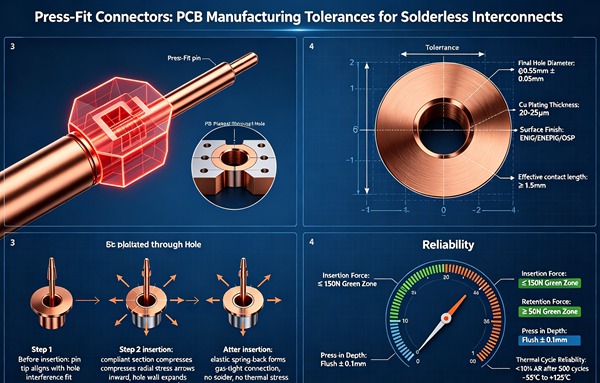
Under indsættelsesprocessen udøver specialværktøj en kontrolleret kraft for at presse stikbenet ind i hullet. Når benet trænger ind i det gennemgående hul, komprimeres det fleksible afsnit både elastisk og plastisk. Denne deformation udøver en kontinuerlig normal kraft mod væggene i det forgyldte gennemgående hul. Den deraf følgende friktion og tryk fjerner eventuelle oxider eller forurenende stoffer på kontaktfladerne, hvilket skaber en »kold svejsning« eller en gastæt forbindelse.
Denne gastætte tætning er uigennemtrængelig for fugt, ætsende gasser og miljøforurenende stoffer, hvilket sikrer elektrisk stabilitet på lang sigt. Desuden eliminerer fraværet af loddemateriale risikoen for termisk belastning under samling, kortslutning, kolde loddeforbindelser og intermetallisk sprødhed, hvilket gør press-fit-forbindelser særdeles modstandsdygtige i miljøer med kraftige vibrationer og høje temperaturer.
Betydningen af tolerancer i fremstillingen af printkort
Pålideligheden af en press-fit-forbindelse afhænger udelukkende af det præcise mekaniske samspil mellem den fleksible stift og det forgyldte gennemgående hul. Derfor er tolerancerne ved fremstillingen af printkort den mest afgørende faktor for, om press-fit-teknologien fungerer. Hvis hullet er for stort, vil stiften ikke kunne udøve tilstrækkelig normal kraft, hvilket fører til en løs forbindelse, øget kontaktmodstand og i sidste ende svigt. Omvendt vil indstikskraften være for stor, hvis hullet er for lille, hvilket kan medføre, at stiften bukker, at belægningen beskadiges, eller at printpladesubstraterne delaminerer.
For at opnå den optimale balance skal ingeniørerne nøje overholde de tolerancer, som stikproducenten har angivet for den færdige hulstørrelse (FHS) og den borede hulstørrelse (DHS).
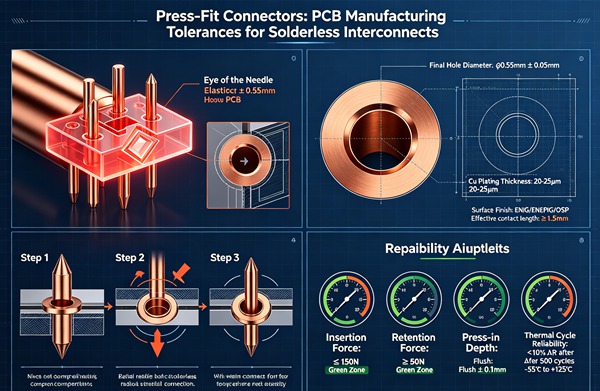
Tolerancer for færdigboret hulstørrelse (FHS)
Den færdige hulstørrelse angiver den endelige diameter af PTH, når alle belægningsprocesser er afsluttet. Ved press-fit-anvendelser er FHS-tolerancen typisk meget snæver og angives ofte inden for ±0,05 mm (±2 mil) eller endda ±0,025 mm (±1 mil) for stik med høj tæthed.
For at opretholde dette præcisionsniveau kræves der en meget nøje kontrolleret fremstillingsproces af printkort. Producenterne skal tage højde for tykkelsen af kobberbelægningen samt eventuelle overfladebehandlinger (såsom ENIG, nedsænkningsfortinning eller HASL), når de fastlægger den indledende borestørrelse.
Borehulsstørrelse (DHS) og belægningstykkelse
Størrelsen på det borede hul er diameteren af det hul, der er boret i det ubehandlede FR-4-substrat (eller et andet dielektrisk materiale), inden der foretages nogen form for plettering. Forholdet mellem DHS, pletteringstykkelse og FHS er givet ved:
FHS = DHS – (2 × den samlede belægningstykkelse)
For pressepassningshuller angives tykkelsen på kobberbelægningen i hullets cylinderformede del typisk til mellem 25 µm og 50 µm (1 til 2 mil). Dette robuste kobberlag sikrer den nødvendige strukturelle integritet til at modstå indføringskræfterne uden at rive eller revne.
Producenterne skal nøje kontrollere boreprocessen for at minimere afvigelser, udtværing og overfladeruhed inde i hullet. Højkvalitets hårdmetalborekroner og optimerede fremførings- og hastighedsindstillinger er afgørende for at fremstille glatte, perfekt cylindriske huller, der sikrer en ensartet fordeling af belægningen.
Overfladebehandlinger til press-fit-forbindelser
Den overfladebehandling, der anvendes på PTH’en, har en betydelig indflydelse på indstikskraften, kvaliteten af koldsvejsningen og pressfit-forbindelsens pålidelighed på lang sigt. For at vælge den rette overfladebehandling er det nødvendigt at vurdere de specifikke krav til anvendelsen og stikmaterialet.
Tin-dypning (ImSn)
Tinbelægning ved nedsænkning anses bredt for at være den optimale overfladebehandling til press-fit-anvendelser, især inden for bil- og telekommunikationsbranchen. Tin har fremragende smøreegenskaber, hvilket reducerer den nødvendige indstikskraft og minimerer slid på stiften. Desuden deformeres tin let under tryk, hvilket muliggør dannelsen af et stort, meget ledende kontaktareal. Den karakteristiske tykkelse af ImSn er typisk 0,8 µm til 1,2 µm.
Kemisk nikkelbelægning med gulddypning (ENIG)
ENIG tilbyder enestående korrosionsbestandighed og en meget flad overflade, hvilket gør det populært til printkort, der kræver høj pålidelighed. Nikkel er imidlertid et hårdt metal, hvilket øger indstikskraften sammenlignet med tin. Ingeniører, der anvender ENIG, skal sikre sig, at deres press-fit-udstyr kan levere den nødvendige kraft uden at beskadige printkortet eller stikket. Den typiske ENIG-overfladebehandling består af 3–6 µm nikkel og 0,05–0,12 µm guld.
Nivellering med varmluftslodning (HASL)
HASL og blyfri HASL anbefales generelt ikke til press-fit-stik. HASL-processen skaber en ujævn overflade inde i gennemgående huller (PTH), hvilket gør det næsten umuligt at overholde de krævede stramme FHS-tolerancer. Den uregelmæssige overflade kan føre til uensartede indstikskræfter og upålidelige forbindelser. Få mere at vide om Optimering af returvejen: Udformning af stabile referenceplaner til signalintegritet ved høje frekvenser.
Organisk konserveringsmiddel til lodning (OSP)
OSP udgør et tyndt, organisk belægning, der beskytter kobberet mod oxidation. Selvom OSP kan anvendes til press-fit-applikationer, kræver det omhyggelig håndtering. Indsætningsprocessen bryder let gennem OSP-laget, hvilket skaber direkte kontakt med det underliggende kobber. OSP har imidlertid ingen smøreevne, hvilket betyder, at der kræves større indsætningskræfter. Få mere at vide om Bagboring: Eliminering af signalrefleksion ved hjælp af bagboring med præcis dybdekontrol.
Fordelene ved loddefrie forbindelser
Overgangen til press-fit-teknologi skyldes en række væsentlige tekniske og produktionsmæssige fordele i forhold til traditionelle loddede forbindelser.
Fjernelse af termisk belastning
Loddeprocesser, især bølgelodning og selektiv lodning, udsætter printkortet for ekstreme temperatursvingninger. Dette termiske chok kan forårsage vridning, beskadige følsomme komponenter og kompromittere integriteten af flerlagsprintkort. Press-fit-montering er en rent mekanisk proces, der foregår ved stuetemperatur, hvilket fuldstændigt eliminerer termisk belastning på samlingen.
Uovertruffen pålidelighed
Den gastætte grænseflade i en press-fit-forbindelse er modstandsdygtig over for de typiske fejltyper, der er forbundet med loddeforbindelser, såsom koldlodning, hulrum, indesluttet flux og udmattelsessprængninger forårsaget af uoverensstemmelser i den termiske udvidelseskoefficient (CTE). Press-fit-stik udmærker sig i miljøer, der udsættes for kraftige stød, vibrationer og termiske cyklusser. Få mere at vide om Skævhedskompensation: Håndtering af fibervævningseffekten (FWE) og længdetilpasning til PCIe Gen 6.
Monteringseffektivitet
Press-fit-teknologien strømliner fremstillingsprocessen af printkort (PCBA). Den eliminerer behovet for påføring af loddepasta, reflow-profilering, opsætning af bølgelodning samt rengøring efter samling. Denne reduktion i antallet af processtrin medfører lavere produktionsomkostninger, øget gennemstrømning og højere samlet udbytte. Få mere at vide om Indbyggede komponenter: Miniaturisering af IoT-enheder med indbyggede PCB-komponenter.
Kompatibilitet med dobbeltsidet montering
I komplekse samlinger, hvor komponenterne er tæt pakket på begge sider af printkortet, kan det være meget problematisk at føre et printkort gennem en bølgeloddemaskine til THT-komponenter. Press-fit-stik kan isættes, efter at alle SMT-komponenter er blevet reflow-loddet på begge sider, hvilket i høj grad forenkler samlingsforløbet.
Reparerbarhed
Selvom press-fit-forbindelser er meget holdbare, gør specialværktøj det muligt at fjerne og udskifte beskadigede stifter eller stik på en sikker måde uden brug af varme. Dermed undgås termiske skader på det omgivende område på printkortet, hvilket er en almindelig risiko ved aflodning af THT-komponenter.
Sådan implementeres press-fit-teknologi (trin-for-trin-vejledning)
Følg disse tekniske retningslinjer.
- Vælg det rigtige stik
Start med at finde et press-fit-stik, der opfylder de elektriske (strøm, spænding, signalintegritet) og miljømæssige krav til din anvendelse. Vurder stiftdesignet (f.eks. »nåløje«) og de indstikningskraftparametre, som producenten har angivet.
- Fastlæg specifikationer for huller i printkort
Se stikproducentens datablade for at fastlægge den nøjagtige færdige hulstørrelse (FHS) og den krævede tolerance. Tolerancen er typisk ±0,05 mm. Dette krav skal tydeligt angives på fremstillingstegningen.
- Angiv belægningstykkelse
Sørg for, at fremstillingsanvisningerne angiver den nødvendige tykkelse på kobberbelægningen i hullets indre, som normalt ligger mellem 25 µm og 50 µm. Dette er afgørende for at modstå den mekaniske belastning, der opstår ved isætning.
- Vælg overfladebehandling
Vælg en overfladebehandling, der er kompatibel med press-fit-teknologien. Tinbelægning ved nedsænkning (ImSn) anbefales på det kraftigste på grund af dens smøreevne, mens ENIG er velegnet til anvendelser, hvor der stilles høje krav til pålidelighed. HASL må under ingen omstændigheder anvendes til press-fit-hullerne.
- Udformning af printkortets footprint
Opret PCB-fodaftrykket i henhold til producentens anbefalinger. Sørg for, at den ringformede kant har en passende størrelse for at forhindre, at den går i stykker under boringen, og for at give strukturel støtte under indsættelsen af benene.
- Kommunikér med producenten
Del dine designkrav med PCB-producenten tidligt i forløbet. Bekræft, at de er i stand til at overholde de strenge tolerancer for boring og overfladebehandling, der kræves i henhold til den specificerede FHS.
- Planlæg monteringsprocessen
Sørg for at koordinere med kontraktproducenten (CM) eller samlefabrikken for at sikre, at de råder over det rette udstyr til pressemontering. Værktøjet skal støtte printkortet korrekt for at forhindre, at det bøjer, og udøve en kontrolleret, vinkelret kraft for at sikre, at stikket sidder helt på plads.
En vellykket integration af press-fit-stik i et printkortdesign kræver en systematisk tilgang, lige fra den indledende skematiske udformning til den endelige samling.
Bedste praksis for pressemontering
Den fysiske montering af press-fit-stik er en krævende proces, der kræver specialudstyr og omhyggelig opsætning.
Værktøj og support: Printkortet skal understøttes jævnt fra undersiden ved hjælp af en specialfremstillet holder eller en ambolt. Dette forhindrer, at kortet vrider sig eller at der opstår lokale brud som følge af spændinger under isætningen. Det øverste værktøj, også kaldet »presseblokken«, skal fordele kraften jævnt over stikkets krop, så stifterne træder ind i hullerne helt vinkelret på kortets overflade.
Kraftovervågning: Moderne udstyr til pressemontering anvender kontinuerlig overvågning af kraft og afstand. Systemet måler den påførte kraft ved hvert trin i indføringsdybden. Disse data genererer en signaturkurve, der sammenlignes med foruddefinerede acceptable grænseværdier. Hvis indføringskraften er for lav (hvilket indikerer et for stort hul) eller for høj (hvilket indikerer et for lille hul eller en forkert justeret stift), advarer maskinen operatøren, hvilket forhindrer, at defekte samlinger går videre til næste trin.
Fastgørelse af stifter og placering: Stikkene skal trykkes ind, indtil de når den af producenten angivne indstikningsdybde. Hvis de trykkes for langt ind, kan det beskadige printkortets overflade og stikhuset, mens for lavt tryk kan forringe den elektriske forbindelse og komponentens mekaniske stabilitet.
Ofte stillede spørgsmål (FAQ)
Ja, men med væsentlige forbehold. Fleksible kredsløb mangler generelt den stivhed, der kræves for at modstå indstikskræfter. Anvendelse af press-fit-stik på FPC’er kræver typisk, at der tilføjes afstivningselementer (f.eks. tykke FR-4- eller polyimidlag) placeret omkring stikområdet for at give mekanisk støtte.
Ja. Der findes specialværktøj til at trække pressemonterede stifter eller hele stik ud af printkortet uden at beskadige de forgyldte gennemgående huller. Når stikket er fjernet, kan der typisk indsættes et nyt stik i de samme huller, selvom stikproducenterne normalt anbefaler højst to eller tre indsættelsescyklusser for et givet hul for at sikre, at forgyldningen forbliver intakt.
Pålidelighedstest omfatter typisk miljøbelastningstest (ESS). Dette omfatter termisk cykling, test i fugtig varme og test med tilfældige vibrationer. Efter miljøeksponeringen måles kontaktmodstanden i press-fit-samlingen. En stigning i kontaktmodstanden ud over en specificeret tærskel (f.eks. en ændring på mere end 10 milliohm) indikerer en forringelse af den gastætte tætning.
HASL-processen (Hot Air Solder Leveling) medfører en ujævn fordeling af loddet i hulrøret, hvilket ofte resulterer i en dråbeform eller varierende tykkelser. Denne ujævne topografi gør det umuligt at garantere de stramme diametertolerancer (ofte ±0,05 mm), der kræves for en ensartet og pålidelig press-fit-montering.
»Nåløjet« er den mest udbredte type fleksibel stift, der anvendes i press-fit-stik. Stiftens midte er delt og buet udad, så den ligner et nåleøje. Når stiften indsættes, presses de buede sektioner indad, hvilket skaber den kontinuerlige normalkraft, der kræves for at opnå en gastæt forbindelse, samtidig med at mindre variationer i huldiameteren udlignes.