Indholdsfortegnelse
Introduktion til hård guldbelægning i PCB-design
Når man udvikler printkort (PCB’er) til anvendelser, der kræver høj pålidelighed, er valget af overfladebehandling en af de mest afgørende beslutninger, en ingeniør skal træffe. Selvom ENIG (Electroless Nickel Immersion Gold) giver en fremragende koplanar overflade til lodning af overflademonterede komponenter, er den grundlæggende uegnet til anvendelser med glidende kontakt. Til kantstik (almindeligvis kendt som »guldfingre«), drejekontakter, sleberinge og membrankontaktflader, der skal modstå gentagen mekanisk friktion, er hårdguldbelægning den ubestridte industristandard.
Hårdt guld er, i modsætning til dets bløde modstykke, rent guld, en galvaniseret legering, der er specielt udviklet til at modstå slitage, gnidningsslid og miljøpåvirkninger gennem tusinder – eller endda titusinder – af indsætnings- og aftørringscyklusser. Ved at afsætte guld sammen med et hærdningsmiddel såsom kobolt, nikkel eller jern opnår den resulterende metallurgiske struktur en enestående holdbarhed, samtidig med at den fremragende elektriske ledningsevne og oxidationsbestandighed bevares – egenskaber, der gør guld til et ideelt kontaktmateriale.
Denne artikel undersøger de tekniske egenskaber ved hårdguldbelægning, beskriver vigtige designbegrænsninger for kantstik og kontaktflader samt præsenterer en stringent metode til udvikling af yderst pålidelige og slidstærke glideflader.
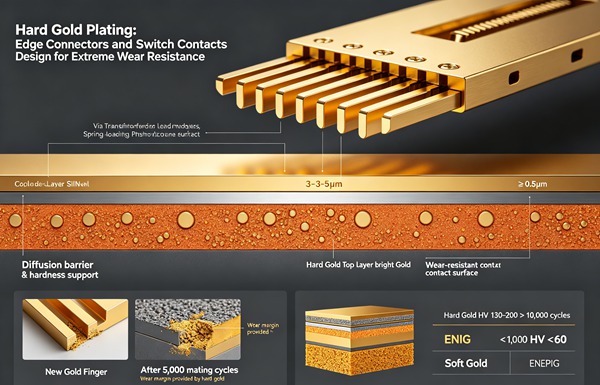
Metallurgi og materialegenskaber ved hårdt guld
For at forstå, hvorfor hårdt guld er nødvendigt i anvendelser med stor slid, må man undersøge dets metallurgiske egenskaber. Rent guld (ofte benævnt blødt guld) er meget duktilt og har en Knoop-hårdhed på ca. 60-90 HK25. Hvis det udsættes for en glidende sammenkoblingscyklus, vil blødt guld skrabe, smøre ud og hurtigt slides igennem til det underliggende grundmetal, hvorved dette udsættes for oxidation og galvanisk korrosion.
Hårdt guld fremstilles som en legering, der typisk består af 99,7% guld og 0,3% kobolt eller nikkel. Denne ubetydelige tilsætning af et hærdende element ændrer aflejringens mikrokrystallinske struktur markant. Den resulterende legering udviser en Knoop-hårdhed på mellem 130 og 200 HK25, hvilket forbedrer dens modstandsdygtighed over for slid og klæbeslid betydeligt. Få mere at vide om M-SAP-teknologi: Opnåelse af linje- og mellemrumsstørrelser på under 25 mikron til næste generations elektronik.
Denne øgede hårdhed medfører dog visse ulemper. Tilsætningen af kobolt eller nikkel øger overfladens elektriske modstand en smule sammenlignet med rent guld, selvom den stadig ligger inden for acceptable grænser for de fleste signalapplikationer med lav spænding og lav strømstyrke. Endnu vigtigere er det, at hårdt guld generelt ikke anbefales til trådbinding eller applikationer med kraftig lodning. Hærdningselementerne kan vandre under termiske udsving, hvilket kan føre til sprødhed i loddeforbindelsen (et fænomen kendt som »black pad« eller guldsprødhed, hvis tykkelsen overskrider visse tærskelværdier). Derfor påføres hårdt guld kun selektivt på de områder, der kræver slidstyrke.
Nikkelunderlagets afgørende rolle
Hårdguld påføres aldrig direkte på blankt kobber. Et robust elektrolytisk nikkelunderlag er obligatorisk. Dette nikkelag, der typisk angives til mellem 100 og 200 mikroinch (2,54 til 5,08 mikrometer), har tre forskellige og afgørende tekniske funktioner:
1. Diffusionsbarriere: Ved høje temperaturer eller over længere tid kan kobberatomer vandre ind i guldlaget, nå op til overfladen og blive oxideret, hvilket forringer kontaktmodstanden. Nikkelaget fungerer som en uigennemtrængelig barriere mod kobberdiffusion.
2. Bærende fundament: Hårdt guld er relativt tyndt. Hvis det placeres direkte oven på blødt kobber, kan det lokale tryk fra en tilsluttet stikben få kobberet til at give efter, hvilket kan medføre revner i det hårde guldlag (den såkaldte »tyndt is på mudder«-effekt). Det hårdere nikkel udgør et stift mekanisk underlag, der understøtter guldlaget under trykbelastninger.
3. Poretætning: Ved at danne et kontinuerligt, passivt lag under guldet forhindrer nikkelet, at korrosive stoffer fra omgivelserne trænger ind til kobberet gennem eventuelle mikroskopiske porer i guldbelægningen.
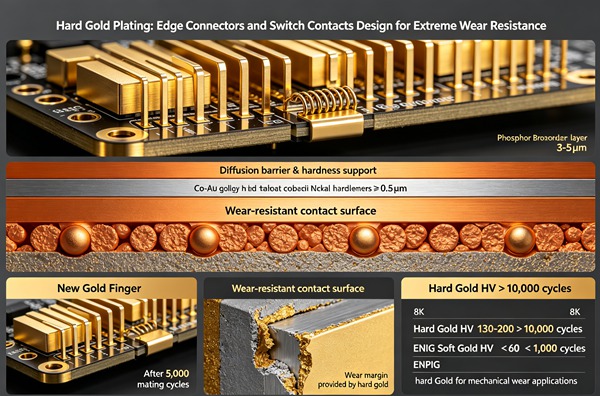
Tekniske kantstik (guldfingre)
Kantstik er den mest almindelige anvendelse for hårdguldbelægning på printkort. Disse stik, der anvendes i hukommelsesmoduler (RAM), PCI/PCIe-udvidelseskort og industrielle stikmoduler, skal kunne modstå gentagne ind- og udtrækningskræfter mod fjederbelastede modstikben.
Ved konstruktion af kantstik er de primære fejlmekanismer, der skal minimeres, slid (tab af belægningstykkelse som følge af friktion) og vedhæftningsslid (galling). Konstruktionen skal desuden tage højde for de mekaniske tolerancer i det tilsluttende stik og de elektriske krav til de signaler, der passerer gennem grænsefladen.
Specifikationer for belægningstykkelse
Den krævede tykkelse af det hårde guldlag er direkte proportional med produktets forventede levetid (antal sammenkoblingscyklusser). IPC-4526-standarden indeholder retningslinjer for disse specifikationer. Almindelige tykkelsesniveauer omfatter:
– 3–5 mikroinch (Flash Gold): Egnet udelukkende til anvendelser med meget få indsættelser (færre end 50), og anvendes primært som en midlertidig miljøbeskyttelse snarere end som en egentlig slidoverflade.
– 10–15 mikroinch: Standardkvalitet til kommercielt brug, der kan klare op til 500 tilslutningscyklusser. Anvendes ofte i forbrugerelektronik, hvor komponenter sjældent udskiftes efter den første samling.
– 30 mikroinch (klasse 2/3): Standarden for hardware til industri, telekommunikation og erhverv. Kan modstå over 1000 tilslutningscyklusser. Dette er den grundlæggende anbefaling for enhver edge-stikforbindelse, der kræver høj pålidelighed.
– 50+ mikroinch (Mil-Spec / luftfart): Forbeholdt ekstreme miljøer, kontakter med kraftig afstrygning samt livsvigtige anvendelser, der udsættes for kraftige vibrationer og gnidningsslid.
Strømførende kapacitet og kontaktmodstand
Kantstik skal opretholde en lav og stabil kontaktmodstand, typisk i milliohm-området. Når guldlaget slides, eller hvis der samler sig snavs i kontaktfladen, stiger kontaktmodstanden, hvilket fører til lokal I²R-opvarmning. Når strøm ledes gennem guldfingre, er det afgørende at fordele strømmen på flere tilstødende fingre for at forhindre termisk nedbrydning af glasfiberunderlaget (FR4) under kontaktfladerne.
Tekniske afbryderkontakter til ekstrem slitage
Ud over kantstik anvendes hårdguld i vid udstrækning i kontaktmekanismer på printkortniveau. Herunder hører membranafbrydere med metal-snapdomer, roterende encodere, glidepotentiometre og tastaturer med elastomere kulstofkugler.
Kontakter til kuppelafbrydere
I et dome-kontaktarray trykkes en kuppel af rustfrit stål sammen for at danne en forbindelse mellem to koncentriske, hårdguldbelagte spor på printkortet. Fejlmekanismen her er typisk ikke lateral slid, men snarere trykslid forårsaget af den mikroskopiske gnidningsbevægelse fra kuppelfødderne, når de bøjes nedad. For at maksimere levetiden for disse kontakter skal den hårde guldbelægning være fuldstændig glat og fri for knuder. Ledningsbanerne bør udformes således, at kontaktarealet med kuppelfødderne maksimeres, hvilket fordeler den mekaniske belastning.
Roterende og glidende kontakter
Ved drejekontakter og sleberinge er aftørringsbevægelsen kontinuerlig og kraftig. Den modstående aftørrer (ofte en beryllium-kobberlegering) udøver en stor normal kraft for at bryde eventuelle overfladefilm eller støv igennem. I disse konstruktioner skal tykkelsen på den hårde guldbelægning maksimeres (ofte 50 mikroinch eller mere). Derudover er overfladens topografi afgørende. Ledningsbanerne bør så vidt muligt være orienteret parallelt med aftørringsretningen for at forhindre, at aftørreren »støder« mod ledningsbanernes kanter, hvilket fremskynder slitage og genererer ledende snavs. Smøremidler anvendes undertiden sammen med hårdguld for at reducere friktionskoefficienten og forlænge levetiden.
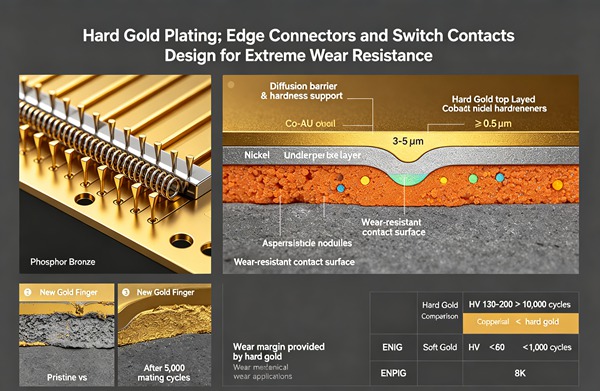
Sådan udføres hård guldbelægning (trin-for-trin-vejledning)
Følg disse tekniske retningslinjer. Få mere at vide om Præcis impedansregulering: Sådan opnås en impedanstolerance på ±5% i højhastigheds-printkort.
- Fastlæg slidkrav og belægningstykkelse
Start med at definere dit produkts driftslevetid helt præcist. Beregn det maksimale antal tilslutningscyklusser eller kontaktaktiveringer, som kortet skal kunne modstå. Se IPC-standarderne for at fastlægge den nødvendige guldtykkelse. For et standard PCIe-kort skal der angives 30 mikroinch (0,76 µm) hårdt guld. Dokumenter dette krav tydeligt på din fremstillingstegning og i dine bore-/fremstillingsnoter, f.eks.: »Kantstik skal belægges med hårdt guld (99,7% Au, 0,3% Co), minimumstykkelse 30 mikroinch.«
- Angiv nikkelunderpladen
Udelad aldrig specifikationen for nikkel. Sørg for, at dine fremstillingsanvisninger foreskriver en robust elektrolytisk nikkelbarriere. Standardangivelsen skal lyde: »Elektrolytisk nikkelunderbelægning, minimumstykkelse 150 mikroinch (3,81 µm), skal påføres under alle overflader af hårdt guld.« Dette garanterer den nødvendige mekaniske støtte og forhindrer kobbermigration.
- Ruteforbindelsesstænger til galvanisering
Da hårdt guld påføres ved elektrolytisk afsætning, skal hver pad, der skal belægges, være elektrisk forbundet til en fælles katodebus under fremstillingsprocessen. Som printkortdesigner skal du føre små sporforlængelser (tie-bars) fra den nederste kant af hver guldfinger ud til kortets yderkant. Under fremstillingen forbindes disse forbindelsesstriber til en midlertidig belægningsbus, der er placeret i panelets kanter. Når belægningsprocessen er afsluttet, skæres printkortet op eller v-skæres, hvilket fysisk afbryder forbindelsesstriberne og elektrisk isolerer fingrene. Sørg for, at dine designregler tillader, at disse spor krydser kortets kant.
- Indarbejd affasning til kantstik
For at forhindre, at printkortets skarpe forkant skærer ind i og beskadiger stikkets ben under isætningen, skal kortkanten affases. Angiv vinklen og dybden af affasningen på din fremstillingstegning. Industristandarden er typisk en affasning på 20 til 45 grader, hvor der skæres ind i printkortet med en specificeret afstand (f.eks. 0,020 tommer). Angiv, at affasningen skal udføres *efter* den hårde guldbelægningsproces, men sørg for, at den resulterende blottede glasfiberkant ikke blotter kobber fra de indre lag.
- Fastlægge krav til afdækning
Hårdguld er dyrt og bør kun påføres, hvor det er nødvendigt. Producenten skal påføre en beskyttende plateringstape eller et specielt fotoresistlag over resten af printkortet for at forhindre, at der afsættes guld på uønskede områder. Angiv tydeligt grænserne for området med hårdt guld på et særskilt dokumentationslag i dine Gerber- eller ODB++-filer. Sørg for, at loddemaskelaget trækkes tilstrækkeligt tilbage fra guldfingrene, så plateringstapen kan tætne tæt mod det blottede FR4 og dermed forhindre udbredelse af belægningen.
Korrekt implementering af hårdguld kræver et omhyggeligt samarbejde mellem printkortdesigneren og produktionsvirksomheden. Da hårdguld er en elektrolytisk proces, kræver det en kontinuerlig elektrisk forbindelse til alle målpads under fremstillingen. Følg disse præcise trin for at sikre en vellykket integration i dit design.
Begrænsning af forurening og fejlanalyse
Selv perfekt konstruerede kontakter af hårdguld kan svigte, hvis de ikke fremstilles og håndteres korrekt. Forurening af galvaniseringsbadet kan føre til høj porøsitet, hvilket gør det muligt for ætsende gasser (såsom svovldioxid eller klor) at angribe det underliggende nikkel, hvilket resulterer i, at ikke-ledende korrosionsprodukter breder sig ud på guldoverfladen. Få mere at vide om Flying Probe kontra ICT: Valg af den rette teststrategi for printkort til dit produktionsomfang.
Under samlingen skal man være yderst forsigtig for at undgå sprøjt fra flux, konform belægning, eller at silicium, der afgases, forurener guldoverfladerne. Et enkelt fingeraftryk indeholder nok organiske olier og salte til at ændre kontaktmodstanden i en lavspændingsafbryder markant. Håndteringsprocedurerne bør kræve brug af renrums-handsker og speciel ESD-emballage.
Når der opstår fejl, analyseres disse typisk ved hjælp af scanningelektronmikroskopi (SEM) kombineret med energidispersiv røntgenspektroskopi (EDS). Disse værktøjer kan verificere belægningstykkelsen, undersøge for mikrorevner i nikkelaget og identificere fremmedlegemer, der kan øge kontaktmodstanden.
Ofte stillede spørgsmål (FAQ)
Selvom det teknisk set er muligt at lodde på hårdguld, frarådes det på det kraftigste. Kobolt- eller nikkellegeringselementerne i hårdguld forhindrer dannelsen af en pålidelig intermetallisk binding med loddematerialet. Desuden kan tykkelsen af hårdt guld (ofte over 30 mikroinch) føre til guldskørhed i loddeforbindelsen, hvilket kan forårsage for tidligt mekanisk svigt under belastning eller termiske cyklusser. Brug ENIG eller HASL til lodning, og begræns brugen af hårdt guld strengt til glidende kontaktområder.
ENIG (Electroless Nickel Immersion Gold) er en kemisk afsætningsproces, der resulterer i et meget tyndt lag (typisk 1–2 mikroinch) af rent, blødt guld oven på nikkel. Processen er primært udviklet til at beskytte nikkelet mod oxidation, indtil printkortet loddes. Hårdguld er en elektrolytisk proces, der afsætter en langt tykkere og hårdere legering af guld og kobolt/nikkel, der er specielt udviklet til at modstå gentagen mekanisk slitage og friktion.
Når der angives en affasning (skråkant) på en kantstikforbindelse, skærer fræseren de øverste og nederste kanter af printpladesubstratet væk. Hvis indre kobberlag strækker sig ind i dette affasede område, vil de blive blotlagt, hvilket medfører en alvorlig risiko for elektrisk kortslutning til det tilsluttende stiks ben. Du skal definere passende frizoner for alle interne lag og trække planer og spor langt nok tilbage fra kortkanten for at sikre, at de forbliver sikkert indkapslet i FR4 efter affasningsprocessen.
Ja, dette er et meget almindeligt krav, der kaldes »selektiv forgyldning«. Fremstillingsprocessen bliver mere kompleks og dyr, da den kræver flere trin med afdækning og fjernelse af belægningen. Producenten vil typisk først galvanisere de hårde guldfingre, afdække dem og derefter behandle resten af printkortet gennem de standard ENIG-kemikaliebade. Sørg for tydeligt at angive, hvilken overfladebehandling der gælder for hvilke elementer på din fremstillingstegning.
Hårdguld kræver en elektrolytisk proces, hvilket betyder, at der skal løbe en kontinuerlig elektrisk strøm gennem hver eneste pad, der skal belægges. Forbindelsesstænger danner den ledende bane fra padene til den eksterne belægningsbus. Hvis du glemmer at medtage dem, vil producenten ikke kunne belægge fingrene ved hjælp af standard elektrolytiske metoder. Der findes ganske vist kemiske hårdguldprocesser, men de er sjældne, ekstremt dyre og kan generelt ikke opnå den tykkelse eller hårdhed, der kræves til anvendelser med højt slid. Før altid forbindelsesstængerne ud til kortkanten ved kantstik.