Inhaltsübersicht
Einführung in die Hartgoldbeschichtung im Leiterplatten-Design
Bei der Entwicklung von Leiterplatten (PCBs) für Anwendungen mit hohen Zuverlässigkeitsanforderungen ist die Wahl der Oberflächenbeschichtung eine der wichtigsten Entscheidungen, die ein Ingenieur treffen muss. Während das Verfahren „Electroless Nickel Immersion Gold“ (ENIG) eine hervorragende koplanare Oberfläche für das Löten von oberflächenmontierten Bauteilen bietet, ist es für Anwendungen mit Gleitkontakten grundsätzlich ungeeignet. Für Randsteckverbinder (allgemein als „Goldfinger“ bekannt), Drehschalter, Schleifringe und Membranschalterkontakte, die wiederholter mechanischer Reibung standhalten müssen, ist die Hartgoldbeschichtung der unangefochtene Industriestandard.
Im Gegensatz zu weichem, reinem Gold handelt es sich bei Hartgold um eine galvanisch aufgebrachte Legierung, die speziell dafür entwickelt wurde, abrasivem Verschleiß, Reibverschleiß und Umwelteinflüssen über Tausende – oder sogar Zehntausende – von Steck- und Wischzyklen hinweg standzuhalten. Durch die gemeinsame Abscheidung von Gold mit einem Härtungsmittel wie Kobalt, Nickel oder Eisen erzielt die daraus resultierende metallurgische Struktur eine außergewöhnliche Haltbarkeit und bewahrt gleichzeitig die hervorragende elektrische Leitfähigkeit und Oxidationsbeständigkeit, die Gold zu einem idealen Kontaktmaterial machen.
Dieser Artikel befasst sich mit den technischen Eigenschaften der Hartgoldbeschichtung, beschreibt wichtige konstruktive Einschränkungen für Steckverbinder und Schaltkontakte und stellt eine fundierte Methodik für die Entwicklung äußerst zuverlässiger, verschleißfester Gleitflächen vor.
Die Metallurgie und die Materialeigenschaften von Hartgold
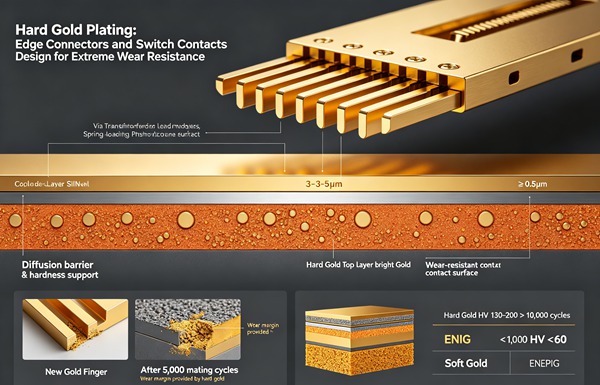
Um zu verstehen, warum Hartgold für Anwendungen mit hohem Verschleiß erforderlich ist, muss man seine metallurgischen Eigenschaften untersuchen. Reines Gold (oft als weiches Gold bezeichnet) ist sehr duktil und weist eine Knoop-Härte von etwa 60–90 HK25 auf. Wird weiches Gold einem Gleitpaarungszyklus ausgesetzt, kommt es zu Festfressen, Verschmieren und schnellem Verschleiß bis auf das darunterliegende Grundmetall, wodurch dieses Oxidation und galvanischer Korrosion ausgesetzt wird.
Hartgold wird als Legierung hergestellt, die in der Regel aus 99,7% Gold und 0,3% Kobalt oder Nickel besteht. Diese winzige Zugabe eines härtenden Elements verändert die mikrokristalline Struktur der Ablagerung grundlegend. Die so entstandene Legierung weist eine Knoop-Härte zwischen 130 und 200 HK25 auf, wodurch ihre Beständigkeit gegen abrasiven und adhäsiven Verschleiß deutlich verbessert wird. Erfahren Sie mehr über M-SAP-Technologie: Erreichung von Linien- und Zwischenabständen unter 25 Mikrometern für Elektronik der nächsten Generation.
Diese erhöhte Härte bringt jedoch auch Nachteile mit sich. Durch den Zusatz von Kobalt oder Nickel erhöht sich der elektrische spezifische Widerstand der Beschichtung im Vergleich zu reinem Gold geringfügig, bleibt jedoch für die meisten Signalübertragungsanwendungen mit niedriger Spannung und geringem Stromverbrauch deutlich innerhalb akzeptabler Grenzen. Noch wichtiger ist, dass Hartgold im Allgemeinen nicht für Drahtbonding oder Anwendungen mit hohem Lötdruck empfohlen wird. Die härtenden Elemente können bei Temperaturschwankungen wandern, was zu einer Versprödung der Lötstelle führt (ein Phänomen, das als „Black Pad“ oder „Goldversprödung“ bezeichnet wird, wenn die Dicke bestimmte Schwellenwerte überschreitet). Daher wird Hartgold selektiv nur auf die Bereiche aufgebracht, die Verschleißfestigkeit erfordern.
Die entscheidende Rolle der Nickel-Grundierung
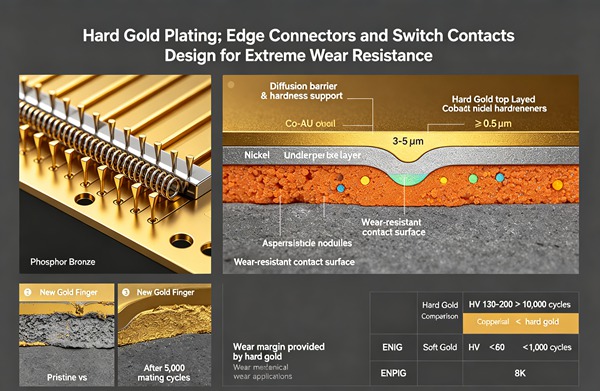
Hartgold wird niemals direkt auf blankes Kupfer aufgebracht. Eine robuste elektrolytische Nickelgrundierung ist zwingend erforderlich. Diese Nickelschicht, deren Dicke üblicherweise zwischen 100 und 200 Mikroinch (2,54 bis 5,08 Mikrometer) festgelegt ist, erfüllt drei unterschiedliche und entscheidende technische Funktionen:
1. Diffusionssperre: Bei erhöhten Temperaturen oder über längere Zeiträume können Kupferatome in die Goldschicht wandern, an die Oberfläche gelangen und dort oxidieren, was zu einer Verschlechterung des Kontaktwiderstands führt. Die Nickelschicht wirkt als undurchdringliche Barriere gegen die Kupferdiffusion.
2. Tragendes Fundament: Hartgold ist relativ dünn. Wird es direkt auf weiches Kupfer aufgebracht, könnte der punktuelle Druck eines Gegensteckers dazu führen, dass das Kupfer nachgibt und die Hartgoldschicht Risse bekommt (der sogenannte „dünnes Eis auf Schlamm“-Effekt). Das härtere Nickel bildet ein starres mechanisches Substrat, das die Goldschicht unter Druckbelastungen stützt.
3. Porenversiegelung: Durch die Bildung einer durchgehenden, passiven Schicht unterhalb des Goldes verhindert das Nickel, dass korrosive Stoffe aus der Umgebung durch mikroskopisch kleine Poren in der Goldschicht zum Kupfer gelangen.
Entwicklung von Steckverbindern (Goldfinger)
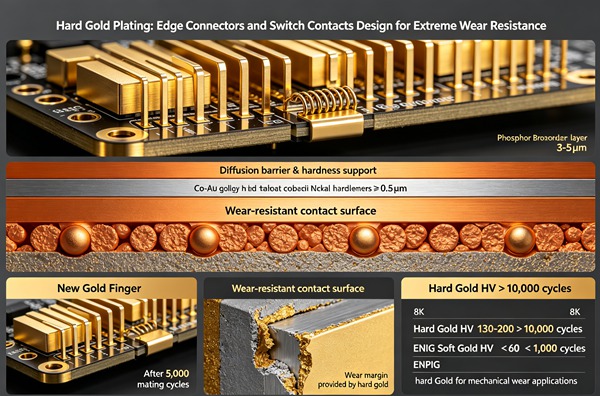
Steckverbinder sind der häufigste Anwendungsbereich für Hartgoldbeschichtungen auf Leiterplatten. Diese Steckverbinder, die in Speichermodulen (RAM), PCI-/PCIe-Erweiterungskarten und industriellen Steckmodulen zum Einsatz kommen, müssen wiederholten Einsteck- und Aussteckkräften standhalten, die auf die federbelasteten Gegenstifte wirken.
Bei der Konstruktion von Steckverbindern sind vor allem zwei Ausfallmechanismen zu berücksichtigen: Abrieb (Verlust der Beschichtungsdicke durch Reibung) und Adhäsionsverschleiß (Festfressen). Die Konstruktion muss zudem die mechanischen Toleranzen der Gegensteckdose sowie die elektrischen Anforderungen der Signale berücksichtigen, die über die Schnittstelle übertragen werden.
Spezifikationen zur Schichtdicke
Die erforderliche Dicke der Hartgoldschicht steht in direktem Verhältnis zur erwarteten Lebensdauer (Anzahl der Steckzyklen) des Produkts. Die Norm IPC-4526 enthält Leitlinien zu diesen Spezifikationen. Zu den gängigen Dickenstufen gehören:
– 3–5 Mikroinch (Flash Gold): Nur für Anwendungen mit sehr geringer Zykluszahl (weniger als 50 Einsteckvorgänge) geeignet; wird in erster Linie als vorübergehender Umweltschutz und nicht als eigentliche Verschleißfläche verwendet.
– 10–15 Mikroinch: Standardausführung in Handelsqualität, geeignet für bis zu 500 Steckzyklen. Wird häufig in der Unterhaltungselektronik verwendet, wo Bauteile nach der Erstmontage nur selten ausgetauscht werden.
– 30 Mikroinch (Klasse 2/3): Der Standard für Industrie-, Telekommunikations- und Unternehmenshardware. Hält mehr als 1.000 Steckzyklen stand. Dies ist die grundlegende Empfehlung für jeden hochzuverlässigen Edge-Steckverbinder.
– Über 50 Mikroinch (Mil-Spec / Luft- und Raumfahrt): Vorgesehen für extreme Umgebungsbedingungen, stark beanspruchte Wischkontakte und lebenswichtige Anwendungen, die starken Vibrationen und Reibverschleiß ausgesetzt sind.
Strombelastbarkeit und Kontaktwiderstand
Steckverbinder müssen einen niedrigen und stabilen Kontaktwiderstand aufweisen, der typischerweise im Milliohm-Bereich liegt. Wenn sich die Goldschicht abnutzt oder sich Verunreinigungen an der Steckstelle ansammeln, steigt der Kontaktwiderstand an, was zu einer lokalen I²R-Erwärmung führt. Bei der Stromführung über Goldfinger ist es unerlässlich, den Strom auf mehrere benachbarte Finger zu verteilen, um eine thermische Beeinträchtigung des Glasfasersubstrats (FR4) unter den Pads zu verhindern.
Technische Schaltkontakte für extreme Beanspruchung
Neben Steckverbindern kommt Hartgold in großem Umfang auch in Schaltmechanismen auf Leiterplattenebene zum Einsatz. Dazu gehören Membranschalter mit Metall-Schnappkappen, Drehgeber, Schiebepotentiometer und Tastaturen mit Elastomer-Kohlenstoff-Tasten.
Kontakte für Kuppelschalter
In einer Kuppelschalteranordnung wird eine Edelstahlkuppel zusammengedrückt, um zwei konzentrische, hartvergoldete Leiterbahnen auf der Leiterplatte zu überbrücken. Der Ausfallmechanismus ist hier in der Regel nicht seitlicher Abrieb, sondern vielmehr Druckverschleiß, der durch die mikroskopische Reibbewegung der Kuppelfüße beim Herabbiegen verursacht wird. Um die Lebensdauer dieser Kontakte zu maximieren, muss die Hartgoldbeschichtung vollkommen glatt und frei von Unebenheiten sein. Die Leiterbahnen sollten so ausgelegt sein, dass die Kontaktfläche mit den Kuppelfüßen maximiert und die mechanische Belastung verteilt wird.
Dreh- und Gleitkontakte
Bei Drehschaltern und Schleifringen erfolgt die Wischbewegung kontinuierlich und mit hoher Beanspruchung. Der Gegenwischer (häufig aus einer Beryllium-Kupfer-Legierung) übt eine hohe Normalkraft aus, um eventuelle Oberflächenfilme oder Staub zu durchbrechen. Bei diesen Konstruktionen muss die Dicke der Hartgoldbeschichtung so groß wie möglich sein (häufig 50 Mikroinch oder mehr). Zudem ist die Oberflächentopografie entscheidend. Die Leiterbahnen sollten nach Möglichkeit parallel zur Wischrichtung ausgerichtet sein, um zu verhindern, dass der Wischer über Leiterbahnkanten „stolpert“, was den Verschleiß beschleunigt und leitfähige Ablagerungen erzeugt. Manchmal werden Schmiermittel in Verbindung mit Hartgold eingesetzt, um den Reibungskoeffizienten zu verringern und die Lebensdauer zu verlängern.
So führen Sie eine Hartvergoldung durch (Schritt-für-Schritt-Anleitung)
Beachten Sie diese technischen Vorschriften. Erfahren Sie mehr über Präzise Impedanzsteuerung: So erreichen Sie eine Impedanztoleranz von ±5% bei Hochgeschwindigkeits-Leiterplatten.
- Vorgaben für Verschleißfestigkeit und Beschichtungsdicke festlegen
Beginnen Sie damit, den Betriebslebenszyklus Ihres Produkts eindeutig zu definieren. Berechnen Sie die maximale Anzahl der Steckzyklen oder Schaltvorgänge, denen die Platine standhalten muss. Orientieren Sie sich an den IPC-Normen, um die erforderliche Goldschichtdicke zu ermitteln. Für eine Standard-PCIe-Karte sollten Sie 30 Mikroinch (0,76 µm) Hartgold vorsehen. Dokumentieren Sie diese Anforderung eindeutig in Ihrer Fertigungszeichnung und in den Bohr- und Fertigungshinweisen, z. B.: „Steckverbinder sind mit Hartgold (99,7% Au, 0,3% Co) zu beschichten, Mindestdicke 30 Mikroinch.“
- Geben Sie die Nickel-Grundierung an
Lassen Sie die Nickel-Spezifikation niemals weg. Stellen Sie sicher, dass Ihre Fertigungsanweisungen eine robuste elektrolytische Nickelbarriere vorschreiben. Die Standardangabe sollte lauten: „Elektrolytische Nickelunterbeschichtung, Mindestdicke 150 Mikroinch (3,81 µm), aufzubringen unter allen Hartgoldoberflächen.“ Dies gewährleistet die erforderliche mechanische Unterstützung und verhindert die Kupfermigration.
- Führungsstreben für die Galvanisierung
Da Hartgold galvanisch aufgebracht wird, muss jedes zu beschichtende Pad während des Fertigungsprozesses elektrisch mit einer gemeinsamen Kathodenleiste verbunden werden. Als Leiterplattenentwickler müssen Sie kleine Leiterbahnverlängerungen (Verbindungsstreifen) vom unteren Rand jedes Goldfingers bis zum Leiterplattenrand verlegen. Während der Fertigung werden diese Verbindungsstreifen mit einer temporären Beschichtungsschiene verbunden, die sich an den Rändern der Leiterplattenplatte befindet. Nach Abschluss des Beschichtungsprozesses wird die Leiterplatte geroutet oder mit V-Einschnitten versehen, wodurch die Verbindungsstreifen physisch durchtrennt und die Goldfinger elektrisch isoliert werden. Stellen Sie sicher, dass Ihre Designregeln das Überqueren der Leiterplattenkante durch diese Leiterbahnen zulassen.
- Fasen an Kantensteckverbindern einarbeiten
Um zu verhindern, dass die scharfe Vorderkante der Leiterplatte beim Einstecken in die Stifte des Gegensteckers eindringt und diese beschädigt, muss die Kante der Leiterplatte abgeschrägt (gefast) werden. Legen Sie in Ihrer Fertigungszeichnung den Winkel und die Tiefe der Fase fest. Der Industriestandard sieht in der Regel eine Fase von 20 bis 45 Grad vor, die bis zu einer bestimmten Tiefe (z. B. 0,020 Zoll) in die Leiterplatte hineingeschnitten wird. Geben Sie an, dass die Anfasung *nach* dem Hartgoldbeschichtungsprozess erfolgen muss, stellen Sie jedoch sicher, dass die dadurch entstehende freiliegende Glasfaserkante kein Kupfer aus den inneren Ebenen freilegt.
- Maskierungsanforderungen definieren
Hartgold ist teuer und sollte nur dort aufgetragen werden, wo es notwendig ist. Der Hersteller muss auf dem restlichen Teil der Leiterplatte ein schützendes Plattierband oder einen speziellen Fotolack auftragen, um eine Goldabscheidung an unbeabsichtigten Stellen zu verhindern. Kennzeichnen Sie die Grenzen des Hartgoldbereichs deutlich auf einer speziellen Dokumentationsschicht in Ihren Gerber- oder ODB++-Dateien. Stellen Sie sicher, dass die Lötmaskenebene ausreichend weit von den Goldfingern zurückgesetzt ist, damit das Plattierband dicht am blanken FR4 anliegt und ein Auslaufen der Beschichtung verhindert wird.
Die ordnungsgemäße Umsetzung von Hartgold erfordert eine sorgfältige Zusammenarbeit zwischen dem Leiterplattenentwickler und dem Fertigungsunternehmen. Da es sich bei Hartgold um ein elektrolytisches Verfahren handelt, ist während der Fertigung eine durchgehende elektrische Verbindung zu allen Zielpads erforderlich. Befolgen Sie diese genauen Schritte, um eine erfolgreiche Integration in Ihr Design sicherzustellen.
Maßnahmen zur Verringerung von Verunreinigungen und Fehleranalyse
Selbst perfekt konstruierte Hartgoldkontakte können versagen, wenn sie nicht ordnungsgemäß hergestellt und gehandhabt werden. Eine Verunreinigung des Galvanikbads kann zu einer hohen Porosität führen, wodurch korrosive Gase (wie Schwefeldioxid oder Chlor) das darunterliegende Nickel angreifen können, was dazu führt, dass sich nichtleitende Korrosionsprodukte auf die Goldoberfläche ausbreiten. Erfahren Sie mehr über Flying-Probe-Verfahren vs. ICT: Die Wahl der richtigen PCBA-Prüfstrategie für Ihr Produktionsvolumen.
Bei der Montage muss mit äußerster Sorgfalt vorgegangen werden, um Flussmittelspritzer zu vermeiden, konforme Beschichtungoder die Verunreinigung der Goldoberflächen durch ausgasendes Silizium. Ein einfacher Fingerabdruck enthält bereits genügend organische Öle und Salze, um den Kontaktwiderstand eines Niederspannungsschalters drastisch zu verändern. Die Handhabungsvorschriften sollten die Verwendung von Reinraumhandschuhen und spezieller ESD-Verpackung vorschreiben.
Wenn es doch einmal zu Fehlern kommt, werden diese in der Regel mithilfe der Rasterelektronenmikroskopie (REM) in Kombination mit der energiedispersiven Röntgenspektroskopie (EDS) analysiert. Mit diesen Verfahren lassen sich die Beschichtungsdicke überprüfen, die Nickelschicht auf Mikrorisse untersuchen und Fremdverunreinigungen identifizieren, die möglicherweise den Kontaktwiderstand erhöhen.
Häufig gestellte Fragen (FAQ)
Zwar ist das Löten auf Hartgold technisch möglich, wird jedoch dringend abgeraten. Die in Hartgold enthaltenen Legierungsbestandteile wie Kobalt oder Nickel beeinträchtigen die Bildung einer zuverlässigen intermetallischen Verbindung mit dem Lötzinn. Darüber hinaus kann die Dicke von Hartgold (oft mehr als 30 Mikroinch) zu einer Versprödung des Goldes in der Lötstelle führen, was unter Belastung oder bei Temperaturwechselbeanspruchung zu einem vorzeitigen mechanischen Versagen führen kann. Verwenden Sie zum Löten ENIG oder HASL und beschränken Sie die Verwendung von Hartgold streng auf Gleitkontaktbereiche.
ENIG (Electroless Nickel Immersion Gold) ist ein chemisches Abscheidungsverfahren, bei dem eine sehr dünne Schicht (typischerweise 1–2 Mikroinch) aus reinem, weichem Gold auf Nickel aufgebracht wird. Es dient in erster Linie dazu, das Nickel vor Oxidation zu schützen, bis die Leiterplatte gelötet wird. Hartgold ist ein elektrolytisches Verfahren, bei dem eine wesentlich dickere, härtere Legierung aus Gold und Kobalt/Nickel abgeschieden wird, die speziell dafür ausgelegt ist, wiederholtem mechanischem Verschleiß und Reibung standzuhalten.
Bei der Festlegung einer Fase (Abschrägung) an einem Randsteckverbinder schneidet der Fräser die oberen und unteren Kanten des Leiterplattensubstrats ab. Wenn sich interne Kupferflächen in diesen gefassten Bereich erstrecken, werden sie freigelegt, was ein erhebliches Risiko für einen Kurzschluss zu den Pins des Gegensteckverbinders birgt. Sie müssen für alle internen Schichten geeignete Sperrzonen festlegen und die Kupferflächen sowie Leiterbahnen weit genug vom Leiterplattenrand zurückziehen, um sicherzustellen, dass sie nach dem Anfasen sicher in FR4 eingekapselt bleiben.
Ja, dies ist eine sehr häufige Anforderung, die als „selektive Vergoldung“ bezeichnet wird. Der Fertigungsprozess wird dadurch komplexer und kostspieliger, da er mehrere Maskierungs- und Entmaskierungsschritte erfordert. Der Hersteller wird in der Regel zunächst die Hartgold-Leiterbahnen galvanisieren, diese abmaskieren und anschließend den Rest der Leiterplatte in den üblichen ENIG-Chemikalienbädern bearbeiten. Achten Sie darauf, in Ihrer Fertigungszeichnung eindeutig zu kennzeichnen, welche Oberflächenbeschaffenheit für welche Bauteile gilt.
Für Hartgold ist ein elektrolytischer Prozess erforderlich, was bedeutet, dass durch jedes zu beschichtende Pad ein kontinuierlicher elektrischer Strom fließen muss. Verbindungsstege stellen den leitenden Pfad von den Pads zum externen Beschichtungsbus her. Wenn Sie vergessen, diese einzubauen, kann der Hersteller die Finger nicht mit Standard-Elektrolyseverfahren beschichten. Zwar gibt es chemische Hartgoldverfahren, doch sind diese selten, extrem teuer und erreichen in der Regel nicht die für Anwendungen mit hoher Beanspruchung erforderliche Dicke oder Härte. Verlegen Sie Verbindungsstege bei Randsteckverbindern stets zum Rand der Leiterplatte.