Inhoudsopgave
Inleiding tot het aanbrengen van een harde goudlaag bij het ontwerpen van printplaten
Bij het ontwerpen van printplaten (PCB’s) voor toepassingen die een hoge betrouwbaarheid vereisen, is de keuze van de oppervlakteafwerking een van de meest cruciale beslissingen die een ingenieur moet nemen. Hoewel ‘Electroless Nickel Immersion Gold’ (ENIG) een uitstekend coplanair oppervlak biedt voor het solderen van componenten voor oppervlaktemontage, is deze afwerking fundamenteel ongeschikt voor toepassingen met glijdende contacten. Voor randconnectoren (beter bekend als ‘gold fingers’), draaischakelaars, sleepringen en contacten van membraanschakelaars die herhaaldelijke mechanische wrijving moeten doorstaan, is hardgoudplatering de onbetwiste industriestandaard.
Hard goud is, in tegenstelling tot zacht, puur goud, een galvanisch aangebrachte legering die speciaal is ontwikkeld om slijtage door schuren, wrijving en aantasting door omgevingsfactoren te weerstaan gedurende duizenden – of zelfs tienduizenden – insteek- en veegcycli. Door goud samen met een verhardingsmiddel zoals kobalt, nikkel of ijzer te depositeren, vertoont de resulterende metallurgische structuur een uitzonderlijke duurzaamheid, terwijl de uitstekende elektrische geleidbaarheid en oxidatiebestendigheid behouden blijven – eigenschappen die goud tot een ideaal contactmateriaal maken.
In dit artikel worden de technische kenmerken van hardgoudplateren onderzocht, worden de belangrijkste ontwerpbeperkingen voor randconnectoren en schakelcontacten uiteengezet en wordt een rigoureuze methodologie aangereikt voor het ontwerpen van uiterst betrouwbare, slijtvaste glijcontacten.
De metallurgie en materiaaleigenschappen van hard goud
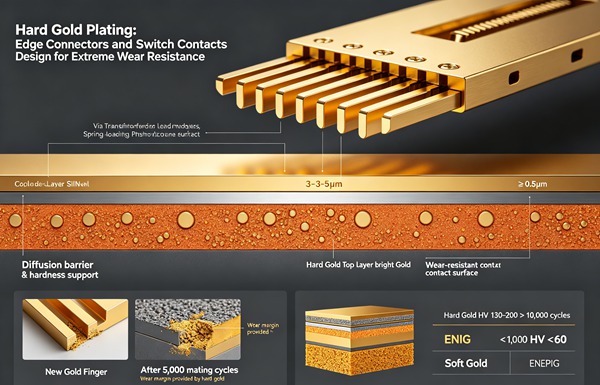
Om te begrijpen waarom hard goud noodzakelijk is voor toepassingen met hoge slijtage, moet men de metallurgische eigenschappen ervan onderzoeken. Zuiver goud (vaak 'zacht goud' genoemd) is zeer buigzaam en heeft een Knoop-hardheid van ongeveer 60-90 HK25. Bij een cyclus van glijdende wrijving zal zacht goud gaan schuren, smeren en snel doorslijten tot aan het onderliggende basismetaal, waardoor dit wordt blootgesteld aan oxidatie en galvanische corrosie.
Hard goud wordt samengesteld als een legering, die doorgaans bestaat uit 99,7% goud en 0,3% kobalt of nikkel. Deze minieme toevoeging van een verhardingselement verandert de microkristallijne structuur van de afzetting ingrijpend. De resulterende legering vertoont een Knoop-hardheid die varieert van 130 tot 200 HK25, waardoor de weerstand tegen abrasieve en adhesieve slijtage aanzienlijk wordt verbeterd. Meer informatie over M-SAP-technologie: het realiseren van een lijn- en tussenruimte van minder dan 25 micron voor elektronica van de volgende generatie.
Deze verhoogde hardheid brengt echter ook nadelen met zich mee. Door de toevoeging van kobalt of nikkel neemt de elektrische weerstand van de afwerking licht toe in vergelijking met puur goud, hoewel deze ruim binnen de aanvaardbare grenzen blijft voor de meeste signaaltoepassingen met lage spanning en lage stroomsterkte. Belangrijker nog is dat hard goud over het algemeen niet wordt aanbevolen voor draadverbinding of toepassingen waarbij intensief wordt gesoldeerd. De verhardende elementen kunnen tijdens thermische schommelingen migreren, wat leidt tot verbrossing van de soldeerverbinding (een fenomeen dat bekend staat als ‘black pad’ of ‘goudverbrossing’ als de dikte bepaalde drempelwaarden overschrijdt). Daarom wordt hard goud selectief alleen aangebracht op de gebieden die slijtvastheid vereisen.
De cruciale rol van de nikkelonderlaag
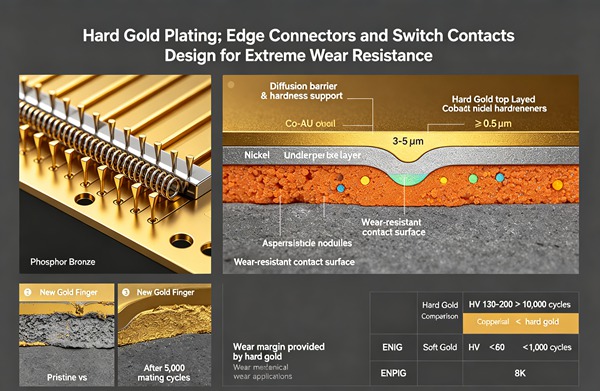
Hard goud wordt nooit rechtstreeks op blank koper aangebracht. Een stevige elektrolytische nikkelonderlaag is verplicht. Deze nikkellaag, die doorgaans een dikte heeft van 100 tot 200 microinch (2,54 tot 5,08 micrometer), vervult drie verschillende en cruciale technische functies:
1. Diffusiebarrière: Bij hoge temperaturen of gedurende langere tijd kunnen koperatomen in de goudlaag binnendringen, het oppervlak bereiken en daar oxideren, waardoor de contactweerstand verslechtert. De nikkel laag fungeert als een ondoordringbare barrière tegen de diffusie van koper.
2. Draagkrachtige fundering: Hard goud is relatief dun. Als het direct op zacht koper wordt aangebracht, kan de plaatselijke druk van een bijbehorende connectorpin ervoor zorgen dat het koper meegeeft, waardoor de harde goudlaag barst (het ‘dun ijs op modder’-effect). Het hardere nikkel vormt een stijf mechanisch substraat dat de goudlaag ondersteunt bij drukbelastingen.
3. Poriën afdichten: Door een continue, passieve laag onder het goud te vormen, voorkomt het nikkel dat corrosieve stoffen uit de omgeving via microscopisch kleine poriën in de goudlaag het koper kunnen bereiken.
Technische randconnectoren (gouden vingers)
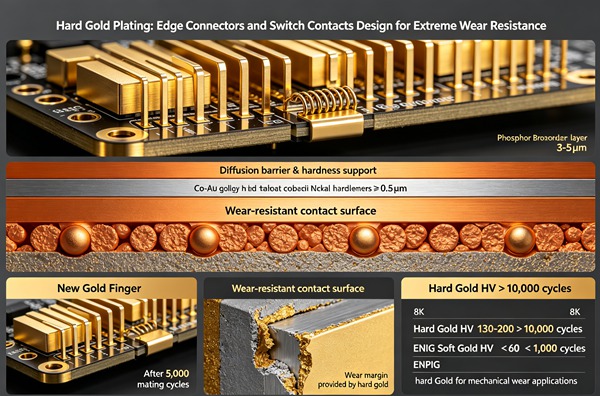
Randconnectoren vormen de meest voorkomende toepassing voor hardgoudplatering op printplaten. Deze connectoren, die worden gebruikt in geheugenmodules (RAM), PCI/PCIe-uitbreidingskaarten en industriële insteekmodules, moeten bestand zijn tegen herhaaldelijke in- en uittrekkrachten die worden uitgeoefend op de veerbelaste aansluitpinnen.
Bij het ontwerpen van randconnectoren zijn de belangrijkste faalmechanismen die moeten worden beperkt, schurende slijtage (verlies van de dikte van de beplating als gevolg van wrijving) en adhesieve slijtage (galling). Bij het ontwerp moet ook rekening worden gehouden met de mechanische toleranties van de bijbehorende aansluiting en de elektrische eisen van de signalen die via de interface worden doorgegeven.
Specificaties voor de dikte van de beplating
De vereiste dikte van de hardgoudlaag is recht evenredig met de verwachte levensduur (aantal koppelingscycli) van het product. De IPC-4526-norm biedt richtlijnen voor deze specificaties. Veelvoorkomende dikteklassen zijn onder meer:
– 3-5 microinch (Flash Gold): Alleen geschikt voor toepassingen met een zeer laag aantal cycli (minder dan 50 keer inbrengen), en wordt voornamelijk gebruikt als tijdelijke bescherming tegen omgevingsinvloeden in plaats van als echt slijtvlak.
– 10-15 microinch: Standaard commerciële kwaliteit, geschikt voor maximaal 500 koppelingscycli. Wordt vaak gebruikt in consumentenelektronica, waar onderdelen na de eerste montage zelden worden vervangen.
– 30 microinch (klasse 2/3): De norm voor industriële, telecom- en bedrijfsapparatuur. Bestand tegen meer dan 1000 steekcycli. Dit is de basisaanbeveling voor elke edge-connector die een hoge betrouwbaarheid moet bieden.
– 50+ microinch (Mil-Spec / lucht- en ruimtevaart): Bestemd voor extreme omgevingen, zwaar belaste schakelcontacten en levensbelangrijke toepassingen die worden blootgesteld aan hevige trillingen en wrijvingsslijtage.
Stroomdraagvermogen en contactweerstand
Randconnectoren moeten een lage en stabiele contactweerstand behouden, doorgaans in het milliohm-bereik. Naarmate de goudlaag slijt of als er vuil ophoopt in het contactvlak, neemt de contactweerstand toe, wat leidt tot plaatselijke I²R-opwarming. Bij het leiden van stroom via goudvingers is het essentieel om de stroom over meerdere aangrenzende vingers te verdelen om thermische degradatie van het glasvezelsubstraat (FR4) onder de pads te voorkomen.
Technische schakelaarcontacten voor extreme slijtage
Naast randconnectoren wordt hard goud op grote schaal gebruikt in schakelmechanismen op printplaatniveau. Hieronder vallen membraanschakelaars met metalen drukknoppen, draai-encoders, schuifpotentiometers en toetsenborden met elastomere koolstofpillen.
Contacten van koepelschakelaars
In een dome-schakelaarmatrix klapt een roestvrijstalen dome in om twee concentrische, met hard goud geplateerde sporen op de printplaat met elkaar te verbinden. Het faalmechanisme is hier doorgaans geen laterale slijtage, maar veerslijtage door druk, veroorzaakt door de microscopisch kleine schurende werking van de voetjes van de dome wanneer deze naar beneden buigen. Om de levensduur van deze contacten te maximaliseren, moet de harde goudlaag volledig glad en vrij van oneffenheden zijn. De geleiderbanen moeten zo worden ontworpen dat het contactoppervlak met de voetjes van de koepel wordt gemaximaliseerd, waardoor de mechanische belasting wordt verdeeld.
Draai- en schuifcontacten
Bij draaischakelaars en sleepringen is de afveegbeweging continu en intensief. De bijbehorende afstrijker (vaak van een beryllium-koperlegering) oefent een hoge normaalkracht uit om eventuele oppervlaktefilms of stof te verwijderen. Bij deze ontwerpen moet de dikte van de hardgoudlaag zo groot mogelijk zijn (vaak 50 microinch of meer). Bovendien is de oppervlaktestructuur van cruciaal belang. De sporen moeten waar mogelijk parallel aan de veegrichting worden georiënteerd om te voorkomen dat de veegarm over de randen van de sporen „stoot“, wat slijtage versnelt en geleidend vuil veroorzaakt. Soms worden smeermiddelen in combinatie met hardgoud gebruikt om de wrijvingscoëfficiënt te verlagen en de levensduur te verlengen.
Hoe hardgoudplateren uit te voeren (stapsgewijze handleiding)
Houd u aan deze technische voorschriften. Meer informatie over Nauwkeurige impedantieregeling: hoe een impedantietolerantie van ±5% te realiseren in hogesnelheidsprintplaten.
- Vaststellen van slijtage-eisen en de dikte van de beplating
Begin met het expliciet vastleggen van de operationele levenscyclus van uw product. Bereken het maximale aantal koppelingscycli of schakelingen dat de printplaat kan doorstaan. Raadpleeg de IPC-normen om de vereiste gouddikte te bepalen. Specificeer voor een standaard PCIe-kaart 30 microinch (0,76 µm) hardgoud. Leg deze eis duidelijk vast op uw fabricagetekening en in uw boor- en fabricagenotities, bijvoorbeeld: „Randconnectoren moeten worden verguld met hard goud (99,7% Au, 0,3% Co), minimale dikte 30 microinch.“
- Geef de nikkelonderlaag op
Laat de specificatie voor nikkel nooit weg. Zorg ervoor dat in uw fabricage-instructies een robuuste elektrolytische nikkelbarrière wordt voorgeschreven. De standaardformulering moet luiden: „Elektrolytische nikkelonderlaag, minimale dikte 150 microinch (3,81 µm), aan te brengen onder alle hardgoudoppervlakken.” Dit garandeert de nodige mechanische ondersteuning en voorkomt kopermigratie.
- Route-verbindingsstangen voor galvaniseren
Omdat hardgoud door middel van elektrolytische afzetting wordt aangebracht, moet elk contactvlak dat wordt geplateerd tijdens het fabricageproces elektrisch worden verbonden met een gemeenschappelijke kathodebus. Als PCB-ontwerper moet je kleine verlengstukken van de sporen (tie-bars) aanbrengen vanaf de onderrand van elke gouden vinger tot aan de buitenrand van de printplaat. Tijdens de productie worden deze verbindingsbanen aangesloten op een tijdelijke galvanisatiebus die zich in de randen van het paneel bevindt. Nadat het galvanisatieproces is voltooid, wordt de printplaat gesneden of voorzien van V-inkepingen, waardoor de verbindingsbanen fysiek worden doorgesneden en de vingers elektrisch worden geïsoleerd. Zorg ervoor dat je ontwerpregels toestaan dat deze sporen de rand van de printplaat kruisen.
- Zorg voor afschuining bij randconnectoren
Om te voorkomen dat de scherpe voorrand van de printplaat bij het insteken in de pinnen van de bijbehorende connector snijdt en deze beschadigt, moet de rand van de printplaat worden afgeschuind. Geef op uw fabricagetekening de hoek en de diepte van de afschuining aan. De industriestandaard is doorgaans een afschuining van 20 tot 45 graden, waarbij de prikkant over een gespecificeerde afstand (bijvoorbeeld 0,020 inch) in de printplaat wordt afgesneden. Geef aan dat het afschuinen *na* het hardgoudplateringsproces moet plaatsvinden, maar zorg ervoor dat de ontstane blote glasvezelrand geen koper van interne vlakken blootlegt.
- Vereisten voor maskering vaststellen
Hardgoud is duur en mag alleen worden aangebracht waar dat nodig is. De fabrikant moet een beschermende plater’s tape of een speciale fotoresist op de rest van de printplaat aanbrengen om te voorkomen dat er goud wordt afgezet op onbedoelde plaatsen. Geef de grenzen van het hardgoudgebied duidelijk aan op een speciale documentatielaag in uw Gerber- of ODB++-bestanden. Zorg ervoor dat de soldeermaskerlaag voldoende is teruggetrokken van de goudvingers, zodat de plater's tape strak tegen het blanke FR4 kan aansluiten en zo uitlopen van de beplating wordt voorkomen.
Voor een correcte toepassing van hard goud is een zorgvuldige samenwerking tussen de PCB-ontwerper en de fabrikant vereist. Aangezien hard goud een elektrolytisch proces is, is tijdens de productie een continue elektrische verbinding met alle doelpads nodig. Volg deze nauwkeurige stappen om een succesvolle integratie in uw ontwerp te garanderen.
Beperking van verontreiniging en foutanalyse
Zelfs perfect ontworpen contacten van hard goud kunnen defect raken als ze niet op de juiste manier worden vervaardigd en behandeld. Verontreiniging van het galvanisatiebad kan leiden tot een hoge porositeit, waardoor corrosieve gassen (zoals zwaveldioxide of chloor) het onderliggende nikkel kunnen aantasten, met als gevolg dat niet-geleidende corrosieproducten zich op het gouden oppervlak nestelen. Meer informatie over Flying Probe versus ICT: de juiste teststrategie voor printplaten kiezen op basis van uw productievolume.
Tijdens de montage moet uiterst zorgvuldig te werk worden gegaan om te voorkomen dat er vloeimiddel wordt weggespat, conforme coating, of om te voorkomen dat uitgassen van silicium de gouden oppervlakken verontreinigen. Een gewone vingerafdruk bevat al genoeg organische oliën en zouten om de contactweerstand van een laagspanningsschakelaar drastisch te veranderen. In de hanteringsprotocollen moet het gebruik van cleanroomhandschoenen en speciale ESD-verpakkingen verplicht worden gesteld.
Wanneer er zich defecten voordoen, worden deze doorgaans geanalyseerd met behulp van röntgenmicroscopie (SEM) in combinatie met energiedispersieve röntgenspectroscopie (EDS). Met deze technieken kan de dikte van de beplating worden gecontroleerd, kan worden onderzocht of er microscheurtjes in de nikkellaag aanwezig zijn en kunnen vreemde verontreinigingen worden geïdentificeerd die de contactweerstand mogelijk verhogen.
Veelgestelde vragen (FAQ)
Hoewel het technisch gezien mogelijk is om op hard goud te solderen, wordt dit ten zeerste afgeraden. De legeringselementen kobalt of nikkel in hard goud belemmeren de vorming van een betrouwbare intermetallische binding met het soldeermateriaal. Bovendien kan de dikte van hard goud (vaak meer dan 30 microinch) leiden tot goudbrosheid in de soldeerverbinding, wat voortijdig mechanisch falen kan veroorzaken bij belasting of thermische cycli. Gebruik ENIG of HASL voor het solderen en beperk het gebruik van hard goud strikt tot glijdende contactgebieden.
ENIG (Electroless Nickel Immersion Gold) is een chemisch afzettingsproces waarbij een zeer dunne laag (doorgaans 1-2 microinch) van zuiver, zacht goud op nikkel wordt aangebracht. Het is in de eerste plaats bedoeld om het nikkel tegen oxidatie te beschermen totdat de printplaat wordt gesoldeerd. Hard Gold is een elektrolytisch proces waarbij een veel dikkere, hardere legering van goud en kobalt/nikkel wordt afgezet, speciaal ontworpen om herhaalde mechanische slijtage en wrijving te weerstaan.
Bij het specificeren van een afschuining (bevel) op een randconnector snijdt de frees de boven- en onderrand van het printplatesubstraat weg. Als interne kopervlakken zich uitstrekken tot in deze afgeschuinde zone, komen ze bloot te liggen, wat een ernstig risico op kortsluiting met de pinnen van de tegenhangerconnector met zich meebrengt. U moet voor alle interne lagen geschikte keep-out-zones instellen, waarbij u de kopervlakken en sporen ver genoeg van de rand van de printplaat terugtrekt om ervoor te zorgen dat ze na het afschuinen veilig in FR4 ingekapseld blijven.
Ja, dit is een veel voorkomende eis die bekendstaat als ‘selectief vergulden’. Het fabricageproces wordt hierdoor complexer en duurder, omdat er meerdere afdek- en ontmaskeringsstappen nodig zijn. De fabrikant zal doorgaans eerst de hardgouden aansluitvlakken galvaniseren, deze afdekken en vervolgens de rest van de printplaat behandelen met de standaard ENIG-chemische baden. Zorg ervoor dat u op uw fabricagetekening duidelijk aangeeft welke oppervlakteafwerking op welke onderdelen van toepassing is.
Voor hard goud is een elektrolytisch proces nodig, wat betekent dat er een continue elektrische stroom moet vloeien door elk te beplaten contactvlak. Verbindingsstaven vormen het geleidende pad van de contactvlakken naar de externe beplatingbus. Als u vergeet deze op te nemen, kan de fabrikant de vingers niet met standaard elektrolytische methoden beplaten. Hoewel er ook niet-elektrolytische hardgoudprocessen bestaan, zijn deze zeldzaam, extreem duur en kunnen ze over het algemeen niet de dikte of hardheid bereiken die vereist is voor toepassingen met hoge slijtage. Leid verbindingsstaven voor randconnectoren altijd naar de rand van de printplaat.