Ii. Содержание
Введение в технологию твердого золочения при проектировании печатных плат
При проектировании печатных плат (PCB) для высоконадежных систем выбор вида поверхности является одним из самых важных решений, которое должен принять инженер. Хотя метод «безокисляющего никелирования с погружным золочением» (ENIG) обеспечивает превосходную копланарную поверхность для пайки компонентов поверхностного монтажа, он принципиально не подходит для систем со скользящими контактами. Для краевых разъемов (широко известных как «золотые пальцы»), поворотных переключателей, контактных колец и контактов мембранных переключателей, которые должны выдерживать повторяющееся механическое трение, покрытие из твёрдого золота является бесспорным отраслевым стандартом.
Твёрдое золото, в отличие от мягкого чистого золота, представляет собой гальванический сплав, специально разработанный для обеспечения устойчивости к абразивному износу, износу от трения и воздействию окружающей среды на протяжении тысяч — или даже десятков тысяч — циклов вставки и протирания. Благодаря совместному осаждению золота с упрочняющим агентом, таким как кобальт, никель или железо, получаемая металлургическая структура обладает исключительной прочностью, сохраняя при этом превосходную электропроводность и стойкость к окислению, которые делают золото идеальным материалом для контактов.
В данной статье рассматриваются технические характеристики твердого золотого покрытия, описываются ключевые конструктивные ограничения для краевых разъемов и контактов переключателей, а также предлагается строгая методология разработки высоконадежных и износостойких скользящих соединительных поверхностей.
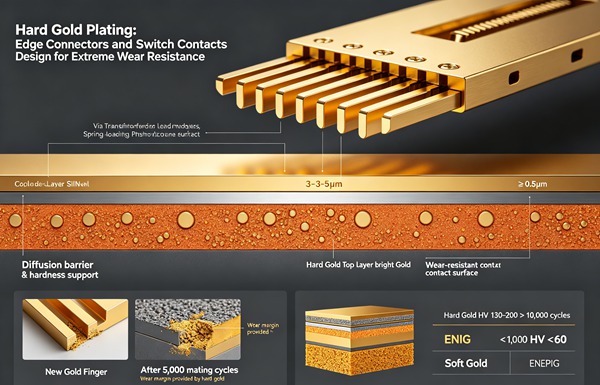
Металлургия и свойства твёрдого золота
Чтобы понять, почему твердое золото необходимо для условий с высокой степенью износа, необходимо рассмотреть его металлургические свойства. Чистое золото (часто называемое «мягким золотом») обладает высокой пластичностью и твердостью по Кнупу примерно 60–90 HK25. При подверженности циклу скользящего соприкосновения мягкое золото подвергается задиру, смазыванию и быстрому износу до обнажения лежащего ниже основного металла, что подвергает его окислению и гальванической коррозии.
Твёрдое золото представляет собой сплав, обычно состоящий из 99,7% золота и 0,3% кобальта или никеля. Это незначительное добавление упрочняющего элемента существенно изменяет микрокристаллическую структуру отложения. Полученный сплав демонстрирует твёрдость по Кнупу в диапазоне от 130 до 200 HK25, что значительно повышает его стойкость к абразивному и адгезионному износу. Узнайте больше о Технология M-SAP: достижение размера линии/промежутка менее 25 микрон для электроники следующего поколения.
Однако такая повышенная твёрдость сопряжена с определёнными недостатками. Добавление кобальта или никеля незначительно увеличивает удельное электрическое сопротивление покрытия по сравнению с чистым золотом, хотя оно по-прежнему находится в пределах допустимых значений для большинства низковольтных и малотоковых сигнальных цепей. Что ещё более важно, твёрдое золото, как правило, не рекомендуется использовать для проволочной сварки или паяния с высокой нагрузкой. Элементы, обеспечивающие твердость, могут мигрировать при перепадах температур, что приводит к охрупчиванию паяного соединения (явление, известное как «черная площадка» или «охрупчивание золота», если толщина покрытия превышает определенные пороговые значения). Поэтому твердое золото наносится выборочно только на те участки, которые требуют износостойкости.
Решающая роль никелевого подслоя
Твёрдое золото никогда не наносится непосредственно на голую медь. Обязательным условием является наличие прочного электролитического никелевого подслоя. Этот никелевый слой, толщина которого обычно составляет от 100 до 200 микродюймов (от 2,54 до 5,08 микрометров), выполняет три отдельные и крайне важные технические функции:
1. Диффузионный барьер: При повышенных температурах или в течение длительного времени атомы меди могут мигрировать в слой золота, достигая поверхности и окисляясь, что приводит к ухудшению контактного сопротивления. Слой никеля выступает в качестве непроницаемого барьера, препятствующего диффузии меди.
2. Несущий фундамент: Твёрдое золото имеет относительно небольшую толщину. Если его нанести непосредственно на мягкую медь, локальное давление со стороны сопрягаемого контакта разъёма может привести к деформации меди и растрескиванию слоя твёрдого золота (эффект «тонкого льда на грязи»). Более твёрдый никель служит жёсткой механической подложкой, которая поддерживает слой золота при сжимающих нагрузках.
3. Герметизация пор: Образуя под слоем золота непрерывный пассивный слой, никель предотвращает проникновение коррозионных веществ из окружающей среды к меди через микроскопические поры в золотом слое.
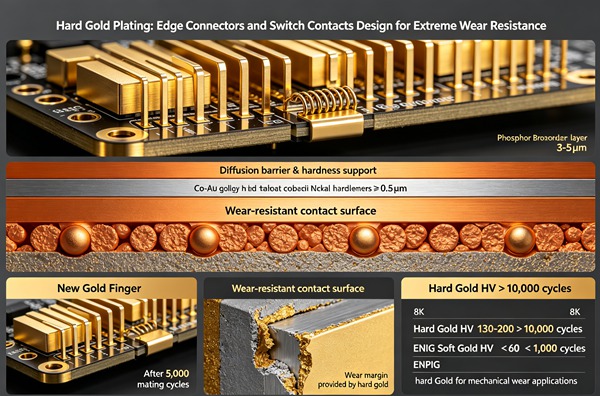
Инженерные соединительные разъёмы (золотые контакты)
Разъемы по краям печатных плат — наиболее распространённая область применения твёрдого золотого покрытия. Эти разъёмы, используемые в модулях памяти (RAM), картах расширения PCI/PCIe и промышленных вставных модулях, должны выдерживать многократные нагрузки при вставке и извлечении, возникающие при взаимодействии с пружинными контактными штырьками.
При проектировании краевых разъемов основными механизмами отказа, которые необходимо свести к минимуму, являются абразивный износ (уменьшение толщины покрытия в результате трения) и адгезионный износ (задир). При проектировании также необходимо учитывать механические допуски сопрягаемого гнезда и электрические требования к сигналам, проходящим через интерфейс.
Технические требования к толщине покрытия
Требуемая толщина слоя твердого золота прямо пропорциональна предполагаемому сроку службы (количеству циклов соединения) изделия. Стандарт IPC-4526 содержит рекомендации по этим техническим характеристикам. Обычно выделяют следующие диапазоны толщины:
– 3–5 микродюймов (Flash Gold): Подходит только для применения с очень небольшим количеством циклов (менее 50 вставок) и в основном используется в качестве временного средства защиты от воздействия окружающей среды, а не в качестве полноценной изнашиваемой поверхности.
– 10–15 микродюймов: Стандартное исполнение коммерческого класса, рассчитанное на до 500 циклов соединения. Широко применяется в бытовой электронике, где детали редко заменяются после первоначальной сборки.
– 30 микродюймов (класс 2/3): Стандарт для промышленного, телекоммуникационного и корпоративного оборудования. Выдерживает более 1000 циклов вставки-извлечения. Это базовая рекомендация для любого высоконадежного краевого разъема.
– 50+ микродюймов (военные стандарты / аэрокосмическая отрасль): Предназначено для использования в экстремальных условиях, при интенсивных контактах с протиранием, а также в системах, критически важных для жизни человека, подверженных сильной вибрации и износу от трения.
Токонесущая способность и сопротивление контактов
Контактные разъемы должны обеспечивать низкое и стабильное сопротивление контакта, как правило, в диапазоне миллиом. По мере износа золотого слоя или при накоплении загрязнений в месте соединения сопротивление контакта увеличивается, что приводит к локальному нагреву по формуле I²R. При прокладке силовых цепей через золотые контакты крайне важно распределить ток по нескольким соседним контактам, чтобы предотвратить термическое разрушение стекловолоконной подложки (FR4) под контактными площадками.
Инженерные контакты переключателей, рассчитанные на экстремальный износ
Помимо краевых разъемов, твердое золото широко используется в механизмах переключателей на уровне печатных плат. К ним относятся мембранные переключатели с металлическими пружинными куполами, поворотные энкодеры, ползунковые потенциометры и клавиатуры с эластомерными углеродными кнопками.
Контакты купольного переключателя
В матрице купольных переключателей купол из нержавеющей стали сжимается, соединяя две концентрические дорожки с твердым позолоченным покрытием на печатной плате. Механизм выхода из строя в данном случае, как правило, заключается не в боковом истирании, а в износе от сжимающего трения, вызванном микроскопическим трением ножек купола при их изгибе вниз. Для максимального продления срока службы этих контактов покрытие из твёрдого золота должно быть абсолютно гладким и не иметь узелков. Дорожки должны быть спроектированы таким образом, чтобы максимально увеличить площадь контакта с ножками купола, распределяя механическую нагрузку.
Вращающиеся и скользящие контакты
В случае поворотных переключателей и контактных колец процесс очистки носит непрерывный и интенсивный характер. Соприкасающийся очиститель (часто из бериллиево-медного сплава) оказывает значительное нормальное усилие, чтобы пробить любые поверхностные пленки или удалить пыль. В таких конструкциях толщина покрытия из твердого золота должна быть максимальной (часто 50 микродюймов и более). Кроме того, решающее значение имеет рельеф поверхности. По возможности дорожки должны быть ориентированы параллельно направлению очистки, чтобы предотвратить «удары» очистителя о края дорожек, что ускоряет износ и приводит к образованию проводящих частиц. Иногда в сочетании с твёрдым золотом используются смазочные материалы для снижения коэффициента трения и продления срока службы.
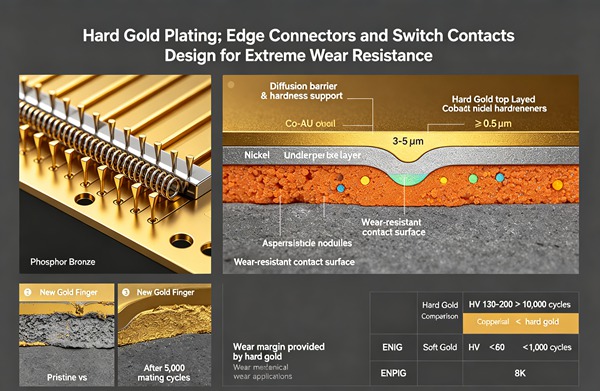
Как нанести твердое золотое покрытие (пошаговое руководство)
Соблюдайте следующие технические правила. Узнайте больше о Точное регулирование импеданса: как обеспечить допуск импеданса ±5% в высокоскоростных печатных платах.
- Определите требования к износостойкости и толщине покрытия
Начните с четкого определения эксплуатационного цикла вашего изделия. Рассчитайте максимальное количество циклов соединения или срабатываний переключателей, которое выдержит плата. Ознакомьтесь со стандартами IPC, чтобы определить необходимую толщину золотого покрытия. Для стандартной карты PCIe укажите толщину твердого золота 30 микродюймов (0,76 мкм). Чётко зафиксируйте это требование в производственном чертеже и инструкциях по сверлению/изготовлению, например: «Крайние разъёмы должны быть покрыты твёрдым золотом (99,7% Au, 0,3% Co), минимальная толщина — 30 микродюймов».
- Укажите никелевую подкладку
Ни в коем случае не упускайте спецификацию по никелю. Убедитесь, что в ваших технологических инструкциях предусмотрен надежный барьер из электролитического никеля. Стандартная формулировка должна гласить: «Подкладочный слой из электролитического никеля, минимальная толщина 150 микродюймов (3,81 мкм), наносимый под все поверхности из твердого золота». Это гарантирует необходимую механическую прочность и предотвращает миграцию меди.
- Крепежные стержни для гальванических линий
Поскольку твердое золото наносится методом гальваники, каждая площадка, на которую наносится покрытие, должна быть электрически соединена с общей катодной шиной в процессе изготовления. Как разработчик печатных плат, вы должны проложить небольшие отводы (соединительные перемычки) от нижнего края каждого золотого контакта к контуру платы. В процессе производства эти соединительные перемычки подключаются к временной шине для нанесения покрытия, расположенной по краям панели. После завершения процесса нанесения покрытия плата подвергается резке или V-образной надрезке, что приводит к физическому разъединению соединительных перемычек и электрической изоляции контактов. Убедитесь, что ваши правила проектирования допускают пересечение этих дорожек через край платы.
- Предусмотреть снятие фаски для краевых разъемов
Чтобы острая передняя кромка печатной платы не врезалась в контакты соединительного разъема и не повредила их при вставке, край платы необходимо скосить (сделать фаску). На чертеже для изготовления укажите угол и глубину фаски. Отраслевым стандартом обычно является фаска с углом от 20 до 45 градусов, углубляющаяся в плату на заданное расстояние (например, 0,020 дюйма). Укажите, что операция снятия фаски должна выполняться *после* процесса нанесения твердого золотого покрытия, но убедитесь, что в результате обнаженный край из стекловолокна не оголяет медь внутренних плоскостей.
- Определить требования к маскированию
Твёрдое золото является дорогостоящим материалом, поэтому его следует наносить только там, где это действительно необходимо. Изготовитель должен наклеить защитную ленту для гальваники или нанести специальный фоторезист на остальную часть платы, чтобы предотвратить осаждение золота в непредназначенных для этого местах. Чётко обозначьте границы области с твёрдым золотом на специальном слое документации в ваших файлах Gerber или ODB++. Убедитесь, что слой паяльной маски отступает от золотых контактов на достаточное расстояние, чтобы лента для гальваники плотно прилегала к голому FR4, предотвращая растекание покрытия.
Для правильного внедрения технологии «твердого золота» необходимо тесное сотрудничество между разработчиком печатных плат и производителем. Поскольку нанесение «твердого золота» представляет собой электролитический процесс, в ходе производства требуется постоянное электрическое соединение со всеми целевыми контактными площадками. Соблюдайте следующие четкие инструкции, чтобы обеспечить успешную интеграцию этой технологии в ваш проект.
Меры по снижению уровня загрязнения и анализ отказов
Даже идеально спроектированные контакты из твердого золота могут выйти из строя, если они изготовлены или эксплуатируются ненадлежащим образом. Загрязнение гальванической ванны может привести к высокой пористости, в результате чего коррозионные газы (такие как диоксид серы или хлор) могут воздействовать на нижележащий слой никеля, что приводит к появлению на поверхности золота непроводящих продуктов коррозии. Узнайте больше о «Летающий зонд» против ICT: выбор оптимальной стратегии тестирования печатных плат с учетом объема производства.
При сборке необходимо соблюдать крайнюю осторожность, чтобы избежать разбрызгивания флюса, конформное покрытие, либо выделение газа из кремния, которое может привести к загрязнению поверхностей из золота. Даже обычный отпечаток пальца содержит достаточное количество органических масел и солей, чтобы существенно изменить контактное сопротивление низковольтного переключателя. Правила обращения с изделиями должны предусматривать использование перчаток для чистых помещений и специальной ESD-упаковки.
В случае возникновения неисправностей их анализ обычно проводится с помощью сканирующей электронной микроскопии (СЭМ) в сочетании с энергодисперсионной рентгеновской спектроскопией (ЭДС). Эти методы позволяют проверить толщину покрытия, выявить микротрещины в никелевом слое и определить посторонние примеси, которые могут повышать контактное сопротивление.
Часто задаваемые вопросы (FAQ)
Хотя с технической точки зрения пайка на твердое золото возможна, от этого категорически не рекомендуется. Легирующие элементы твердого золота — кобальт или никель — препятствуют образованию надежной интерметаллической связи с припоем. Кроме того, толщина слоя твёрдого золота (часто превышающая 30 микродюймов) может привести к охрупчиванию золота в паяном соединении, что вызовет преждевременный механический отказ под воздействием нагрузки или термоциклирования. Для пайки следует использовать покрытия ENIG или HASL, а твёрдое золото строго ограничивать зонами скользящего контакта.
ENIG (Electroless Nickel Immersion Gold) — это процесс химического осаждения, в результате которого на никеле образуется очень тонкий слой (обычно 1–2 микродюйма) чистого мягкого золота. Он предназначен в первую очередь для защиты никеля от окисления до момента пайки печатной платы. «Твёрдое золото» — это электролитический процесс, при котором наносится гораздо более толстый и твёрдый сплав золота с кобальтом и никелем, специально разработанный для того, чтобы выдерживать многократный механический износ и трение.
При задании фаски на краевом разъеме фреза срезает верхнюю и нижнюю кромки подложки печатной платы. Если внутренние медные слои простираются в эту зону с фаской, они окажутся открытыми, что создаст серьезный риск возникновения короткого замыкания на контактах сопряженного разъема. Необходимо установить соответствующие запретные зоны для всех внутренних слоёв, отводя плоскости и дорожки на достаточное расстояние от края платы, чтобы обеспечить их надёжную герметизацию в материале FR4 после процесса снятия фаски.
Да, это очень распространенное требование, известное как «селективное нанесение золотого покрытия». Процесс изготовления становится более сложным и дорогостоящим, поскольку требует нескольких этапов маскирования и удаления покрытия. Как правило, производитель сначала наносит гальваническое покрытие из твёрдого золота на контактные выводы, маскирует их, а затем обрабатывает остальную часть платы в стандартных химических ваннах ENIG. Обязательно чётко укажите на чертеже изготовления, какая поверхностная обработка применяется к каким элементам.
Для нанесения твёрдого золота требуется электролитический процесс, а это означает, что через каждую площадку, подвергаемую гальваническому покрытию, должен проходить непрерывный электрический ток. Соединительные стержни обеспечивают проводящий путь от площадок к внешней шине для гальванического покрытия. Если вы забудете их предусмотреть, производитель не сможет нанести покрытие на выводы с помощью стандартных электролитических методов. Хотя существуют процессы безтоковых методов нанесения твёрдого золота, они применяются редко, являются чрезвычайно дорогостоящими и, как правило, не позволяют достичь толщины или твёрдости, необходимых для применений с высокой степенью износа. Всегда прокладывайте соединительные перемычки к краю платы для краевых разъёмов.