Ii. Содержание
Введение в конформное покрытие при сборке печатных плат
В сфере сборки печатных плат (PCBA) с высокими требованиями к надежности защита сложной сети дорожек, переходных отверстий и хрупких компонентов, установленных методом поверхностного монтажа (SMT), является не просто одной из возможных опций, а строгим техническим требованием. Конформное покрытие представляет собой тонкую полимерную пленку, наносимую непосредственно на поверхность PCBA и точно повторяющую её уникальную топографию. Приспосабливаясь к сложной топографии собранной платы, эти специальные диэлектрические материалы создают прочный защитный барьер против широкого спектра неблагоприятных факторов окружающей среды, которые в противном случае могли бы привести к катастрофическим сбоям в работе оборудования.
Без надлежащей защиты печатные платы, используемые в условиях жестких эксплуатационных нагрузок — таких как системы под капотом автомобилей, авиационная электроника, морская электроника и промышленные системы управления — крайне подвержены преждевременному износу. Например, попадание влаги может привести к образованию проводящих анодных нитей (CAF) или дендритного роста между соседними проводниками, что в конечном итоге вызывает катастрофические коротких замыканий. Пыль и твердые частицы могут скапливаться на плате, удерживая влагу и ускоряя локальную коррозию, а также вызывая ухудшение качества сигнала в высокочастотных цепях. Коррозионные газы, солевой туман и экстремальные термоциклы ещё больше ухудшают физическую целостность и электрические характеристики узла, разрушая паяные соединения и окисляя открытую медь. Конформное покрытие эффективно снижает эти риски, сокращая совокупную стоимость владения, продлевая срок службы и обеспечивая функциональную надёжность критически важной электроники в полевых условиях. Узнайте больше о Керамические печатные платы: керамические печатные платы из оксида алюминия и нитрида алюминия (AlN) для работы в условиях экстремальной температуры.
Понимание материалов для конформного покрытия
Выбор подходящего материала для конформного покрытия требует тщательного анализа условий эксплуатации, требуемого уровня защиты и конкретных производственных ограничений предприятия по сборке печатных плат. Стандарт IPC-CC-830 устанавливает базовые требования к квалификации и эксплуатационным характеристикам материалов для конформного покрытия. Инженерные команды должны оценить химические, механические и электрические свойства различных систем смол, чтобы выбрать оптимальное решение.
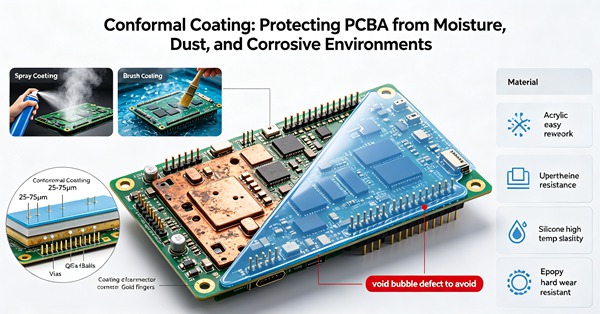
Акриловые покрытия (AR)
Акриловые смолы (AR) являются одними из наиболее широко используемых защитных покрытий в электронной промышленности благодаря отличному соотношению экономической эффективности, простоты нанесения и удобства последующей обработки. Они создают надежный барьер против влаги, высокой влажности и роста грибков. Кроме того, акриловые покрытия обладают благоприятными диэлектрическими свойствами и не дают значительной усадки на этапе отверждения, что сводит к минимуму механическое напряжение на печатной плате. Поскольку они, как правило, изготавливаются на основе растворителей, они отвердевают относительно быстро по мере испарения растворителя в атмосферу. Их основным недостатком является ограниченная химическая стойкость; они легко растворяются агрессивными растворителями, что делает их непригодными для сред, где существует значительный риск воздействия химических веществ. Однако именно эта растворимость позволяет исключительно легко удалять их с помощью стандартных растворителей при ремонте или замене компонентов, сокращая время и затраты на доработку.
Силиконовые покрытия (SR)
Для применений, подверженных резким перепадам температуры и высоким термическим нагрузкам, силиконовые смолы (SR) зачастую являются оптимальным выбором. Силиконы сохраняют свою гибкость и эластомерные свойства в чрезвычайно широком диапазоне температур (как правило, от -55 °C до +200 °C), предотвращая растрескивание, появление сеточных трещин или отслоение покрытия в условиях интенсивных термоциклов. Кроме того, они обладают превосходной стойкостью к влаге и высокой влажности, что делает их идеальным решением для блоков управления двигателем (ЭБУ) автомобилей и телекоммуникационной инфраструктуры, установленной на открытом воздухе. Высокая гибкость силикона помогает поглощать механические удары и вибрацию, снижая нагрузку на хрупкие выводы компонентов и паяные соединения с мелким шагом. К их основным недостаткам относятся относительно низкая стойкость к истиранию, склонность к впитыванию растворителей и возможность выделения низкомолекулярных силоксанов, что требует тщательного контроля в чувствительных оптических, релейных или вакуумных средах для предотвращения сбоев в контакте.
Полиуретановые покрытия (UR)
Полиуретановые (UR) покрытия применяются в случаях, когда первостепенное значение имеют исключительная химическая стойкость и механическая прочность. Они образуют высокосшитую прочную пленку, обеспечивающую превосходную защиту от агрессивных растворителей, авиационного топлива, слабых кислот, щелочей и других агрессивных химических веществ. Такая высокая механическая прочность также обеспечивает превосходную стойкость к истиранию и износу. Полиуретаны обеспечивают отличную защиту от влаги и сохраняют высокую диэлектрическую прочность даже в сложных условиях эксплуатации. Основным компромиссом за эту долговечность является значительное снижение возможности повторной обработки. Для удаления полиуретана требуются агрессивные специализированные химические растворители или интенсивное механическое шлифование, что может легко повредить подложку печатной платы или соседние компоненты. Время отверждения также может быть длительным, хотя ускорение процесса с помощью тепла или УФ-излучения позволяет оптимизировать его в условиях производства.
Эпоксидные покрытия (ER)
Эпоксидные покрытия (ER) обладают наивысшим уровнем механической прочности и химической стойкости среди стандартных жидких конформных покрытий. Часто представляя собой двухкомпонентные системы, требующие точного смешивания, эпоксидные покрытия после отверждения образуют жесткий, практически непроницаемый барьер. Они практически непроницаемы для большинства растворителей, агрессивных промышленных химикатов и сильного механического истирания. Эпоксидные покрытия обладают превосходной устойчивостью к влажности и влаге и часто используются в условиях высокой коррозионной активности, в сельскохозяйственной электронике или в глубоководных морских системах. Однако их чрезвычайная жесткость может оказаться пагубной при термоциклировании, потенциально создавая напряжения или приводя к разрушению хрупких компонентов SMT или диодов со стеклянным корпусом из-за несовпадения коэффициентов теплового расширения (CTE). После отверждения эпоксидную смолу практически невозможно удалить химическим способом; для переделки обычно требуется точечное термическое отделение или микроабразивная обработка.
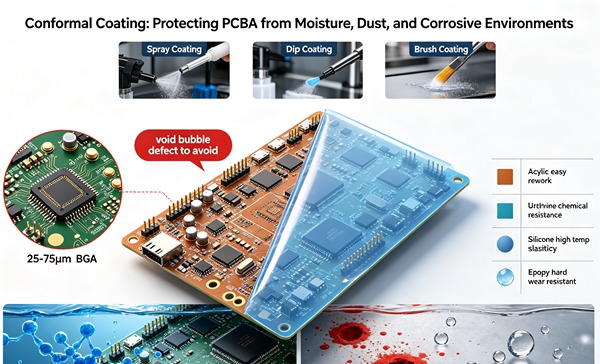
Париленовые покрытия (XY)
Парилен (XY) представляет собой отдельный и высокоспециализированный класс конформных покрытий. В отличие от жидких смол, парилен наносится методом химического осаждения из паровой фазы (CVD) в условиях строгого вакуума. Получающаяся пленка отличается высокой однородностью, отсутствием микроотверстий и идеальной конформностью: она эффективно проникает в микроскопические щели и полностью покрывает поверхности под компонентами с исключительно малым зазором, такими как BGA или CSP. Парилен обладает превосходными диэлектрическими свойствами, отличной химической стойкостью и влагостойкостью, а также обеспечивает минимальное увеличение массы сборки. Он обеспечивает максимальную защиту для наиболее критически важных медицинских имплантатов, аэрокосмических датчиков и высокочастотной военной электроники. Основными ограничениями использования парилена являются необходимость в специализированном и дорогостоящем оборудовании, высокие затраты на серийную обработку, а также чрезвычайная сложность процедур маскирования и потенциальная необходимость доработки.
Передовые методологии применения
Эффективность конформного покрытия в значительной степени зависит от точности и повторяемости процесса его нанесения. При выборе метода нанесения инженерные команды должны учитывать объём производства, вязкость материала покрытия и сложность конструкции печатной платы.
Ручная чистка щеткой и погружение в раствор
Несмотря на свою примитивность, ручное нанесение кистью по-прежнему остается применимым методом для прототипирования небольших партий, косметической обработки после доработки или нанесения узкоспециализированного локального покрытия. Для обеспечения равномерной толщины покрытия и предотвращения появления пузырьков воздуха или твердых частиц загрязнений требуется высокий уровень квалификации оператора и соблюдение единой техники работы. Погружное нанесение предполагает погружение всей печатной платы с компонентами (PCBA) в ванну с покрывающим материалом, температура которой регулируется. Она обеспечивает высокую производительность и отличное, равномерное покрытие, в том числе проникновение под компоненты. Однако этот метод требует обширной и трудоемкой маскировки разъемов, переключателей и других зон, которые не должны покрываться. Вязкость и удельный вес ванны с покрытием необходимо строго контролировать для поддержания постоянной толщины пленки и предотвращения таких проблем, как отрыв по краям или скопление материала при извлечении. Узнайте больше о Технология M-SAP: достижение размера линии/промежутка менее 25 микрон для электроники следующего поколения.
Автоматическое селективное нанесение покрытия
Автоматическое селективное нанесение покрытий стало отраслевым стандартом в сфере услуг по производству электроники (EMS) со средними и большими объемами. Эта технология использует программируемые многоосевые роботизированные дозаторы для нанесения жидкого покрытия исключительно на определенные, заранее заданные участки печатной платы, что позволяет полностью исключить или значительно сократить необходимость в дорогостоящих и трудоемких операциях по нанесению и снятию маскирующего слоя. В установках для селективного нанесения покрытий используются различные аппликаторные клапаны — такие как безвоздушные пленочные наносители, распылительные клапаны для больших площадей и игольчатые дозаторы для мелких деталей — для обеспечения четкого очерчивания краев и точного нанесения материала. Современные системы оснащены камерами распознавания ориентиров, системой отслеживания штрих-кодов и лазерным датчиком высоты, что позволяет динамически компенсировать коробление печатной платы и обеспечивать стабильные параметры нанесения на каждой единице продукции.
Механизмы отверждения и сшивания
Переход конформного покрытия из жидкого состояния в твердую, высокоокороченную защитную пленку является решающим этапом в обеспечении требуемых физических и электрических свойств.
Испарительное отверждение и отверждение под воздействием влаги
Многие акриловые и некоторые специальные силиконовые покрытия отвердевают в основном за счет испарения растворителя. Хотя плита может относительно быстро стать «нелипкой» и безопасной для обращения, для полного отвердевания и достижения оптимальных защитных свойств при комнатной температуре может потребоваться несколько дней. Системы, отверждаемые под действием влаги, в частности определенные полиуретаны и силиконы, используют влажность окружающей среды для запуска химической реакции сшивания. Эти системы, как правило, требуют строго контролируемых условий окружающей среды (температуры и относительной влажности) на производственном объекте для обеспечения надежных и воспроизводимых характеристик отверждения.
Термическая отвердка
Термическое отверждение использует повышенные температуры, которые обычно достигаются в конвейерной конвекционной печи или инфракрасной системе рефлоу, для значительного ускорения процесса отверждения полиуретанов, эпоксидных смол и многих силиконов. Тепло значительно сокращает время цикла, повышая производительность и сокращая объем незавершенного производства. Однако инженеры-теплотехники должны тщательно настроить профиль печи, чтобы предотвратить удержание растворителя — что приводит к образованию пузырей или микропустот — и обеспечить, чтобы максимальная внутренняя температура не превышала термических пределов компонентов печатной платы или температуры стеклования подложки.
Ультрафиолетовое (УФ) отверждение
УФ-отверждаемые покрытия, часто создаваемые на основе сложных акрилированных уретанов или специально разработанных эпоксидных смол, произвели революцию в массовом производстве конформных покрытий. Эти материалы полимеризуются и отвердевают практически мгновенно (часто в течение нескольких секунд) под воздействием ультрафиолетового излучения определённой длины волны высокой интенсивности. Это устраняет необходимость в использовании огромных печей для отверждения и сводит к минимуму запасы незавершенного производства, освобождая ценную производственную площадь. Распространенной технической проблемой при УФ-отверждении является «затенение» — участки под высокими деталями или под корпусами деталей, куда УФ-свет не может проникнуть напрямую. Современные УФ-покрытия решают эту проблему за счёт использования вторичного механизма отверждения — как правило, отверждения под действием влаги или тепла, — что гарантирует полное сшивание даже в затененных, не подвергшихся облучению участках с течением времени.
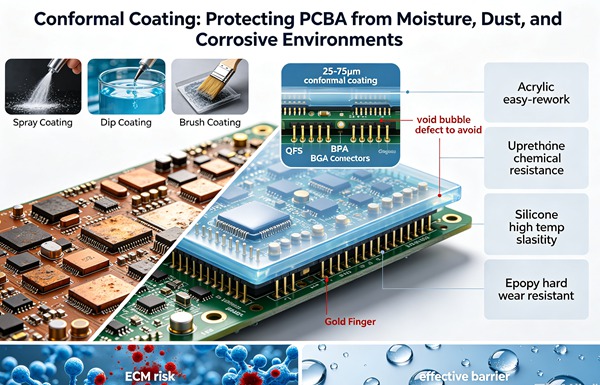
Как нанести конформное покрытие (пошаговое руководство)
Соблюдайте следующие технические правила. Узнайте больше о Точное регулирование импеданса: как обеспечить допуск импеданса ±5% в высокоскоростных печатных платах.
- Очистка и подготовка доски
Перед нанесением покрытия печатная плата должна быть полностью очищена от всех остатков флюса, твердых частиц, масел, отпечатков пальцев и влаги. Загрязнения поверхности могут значительно ухудшить адгезию, способствовать образованию пузырей во время отверждения или привести к попаданию коррозионных ионных элементов под защитную пленку. Используйте автоматическую поточную систему очистки на водной основе, полуводную систему или паровой обезжириватель, а затем проведите тщательный цикл термической сушки, чтобы обеспечить полное высушивание платы и создать условия для оптимальной адгезии.
- Маскировка запретных зон
Определите и тщательно защитите участки, на которые, согласно проектной спецификации, строго запрещено наносить конформное покрытие. К ним относятся позолоченные разъемы, точки тестирования РЧ-сигналов, электромеханические переключатели, открытые переходные отверстия, радиаторы и отдельные чувствительные компоненты. Маскирование можно осуществить с помощью специальных полиимидных лент с низким уровнем остатков, прецизионных предварительно сформированных силиконовых колпачков или жидких съемных временных паяльных масок. Убедитесь, что все материалы для маскирования химически совместимы с конкретным составом покрытия и последующим процессом отверждения.
- Нанесение покрытия
Нанесите правильно подобранный материал конформного покрытия в соответствии с указанной методикой (автоматическое выборочное нанесение с помощью роботов, контролируемое погружение или точное распыление). Инженерная команда должна осуществлять строгий статистический контроль процессов (SPC) таких параметров, как давление жидкости, давление воздуха для распыления, скорость хода клапана и высота нанесения, чтобы обеспечить равномерную толщину пленки в пределах заданных технических характеристик (обычно от 25 до 75 микрон для жидких покрытий, что строго определено стандартами IPC).
- Процесс полимеризации
Обработайте только что покрытую печатную плату с помощью соответствующего механизма отверждения в зависимости от химического состава покрытия. При использовании УФ-систем убедитесь, что доза УФ-излучения (сочетание плотности энергии и пиковой интенсивности излучения) соответствует требованиям производителя материала или превышает их. При использовании термических систем постоянно контролируйте профиль нагрева в печи, чтобы предотвратить термический шок, газовыделение или образование пузырей. В случае систем отверждения под воздействием влаги или при комнатной температуре перенесите печатные платы в контролируемую зону промежуточного хранения с регулируемым уровнем влажности.
- Снятие маски и окончательный контроль качества
Тщательно и методично удалите все ленты, защитные чехлы или отслаивающиеся маскирующие материалы сразу после того, как платы перестанут липнуть или полностью отвердеют, в зависимости от конкретного типа использованной маскировки. Проведите всесторонний и задокументированный осмотр всей сборки под длинноволновым ультрафиолетовым (УФ-А) освещением, так как большинство современных конформных покрытий содержат флуоресцентный трассирующий краситель для проверки полноты покрытия.
Для получения безупречного и высоконадежного слоя конформного покрытия необходимо строго соблюдать контролируемый и воспроизводимый технологический процесс. Ниже приведена стандартная рабочая процедура нанесения конформного покрытия на печатные платы с монтажом компонентов (PCBA). Узнайте больше о Компенсация перекоса: устранение эффекта переплетения волокон (FWE) и согласование длины для PCIe Gen 6.
Расширенный контроль и обеспечение качества
Обеспечение целостности, однородности и надлежащей толщины слоя конформного покрытия имеет не менее важное значение, чем сам процесс нанесения. Стандарт IPC-A-610 устанавливает весьма конкретные критерии приемлемости в отношении покрытия, толщины и качества нанесения конформного покрытия.
Автоматизированный оптический контроль (AOI)
Современные системы автоматического визуального контроля конформного покрытия (CC-AOI) являются абсолютно необходимыми для производства высоконадёжной электроники. Эти специализированные установки используют специальные матрицы УФ-освещения и оптические камеры высокого разрешения для обнаружения флуоресцентного индикатора, встроенного в покрытие. Сложные алгоритмы CC-AOI автоматически выявляют критические дефекты, в том числе недостаточное покрытие выводов, избыточную толщину (скапливание), микропузырьки, пустоты, посторонние частицы (FOD) и критическое проникновение покрытия в запретные зоны, такие как корпуса разъемов.
Измерение толщины
Точная проверка толщины высохшей пленки имеет решающее значение для обеспечения долгосрочной надежности. Разрушающие испытания с использованием микросечения обеспечивают наивысший уровень точности, но, как правило, применяются только для первоначальной характеристики технологического процесса, валидации или анализа отказов. В условиях повседневного производства явно предпочтительны неразрушающие методы. Вихретоковые датчики позволяют точно измерять толщину покрытия на проводящих медных плоскостях, а современные ультразвуковые толщиномеры обеспечивают надежные и воспроизводимые измерения для более широкого спектра подложек FR-4 и сложных геометрий компонентов без повреждения сборки.
Часто задаваемые вопросы (FAQ)
Влага, застрявшая под защитным покрытием, может привести к серьезным проблемам с надежностью. Она может растворять ионные загрязнения, присутствующие на поверхности печатной платы, создавая проводящий электролитический раствор. При подаче напряжения это может привести к электрохимической миграции, дендритной коррозии и, в конечном итоге, к катастрофическим коротким замыканиям между соседними дорожками или выводами компонентов. Застрявшая влага также может испариться во время термоциклирования или пайки методом рефлоу, вызывая отслоение или образование пузырей на покрытии, что полностью разрушает защитный барьер.
Да, ремонт и доработка печатных плат (PCBA), безусловно, возможны, однако степень сложности и необходимые методы в значительной мере зависят от химического состава нанесенного покрытия. Акриловые покрытия можно относительно легко удалить с помощью целенаправленного применения специальных химических растворителей. Силиконы и полиуретаны, как правило, требуют более агрессивного механического соскабливания, очистки щеткой или использования специальных химических растворителей. Эпоксидные смолы и парилен представляют собой высокоустойчивые, сильно сшитые структуры и, как правило, требуют применения методов микроабразивной очистки или термического отделения на очень ограниченном участке, чтобы обнажить лежащие под ними паяные соединения для замены компонентов. После доработки данный участок необходимо тщательно очистить и заново покрыть, чтобы восстановить защиту.
Толщина покрытия проверяется с помощью специальных измерительных приборов и должна соответствовать требованиям стандарта IPC-A-610 или индивидуальным требованиям заказчика (как правило, 25–75 микрон для акриловых, уретановых и эпоксидных покрытий; 50–210 микрон для силиконов; и 12–50 микрон для парилена). В процессе активного производства сотрудники отдела контроля качества используют неразрушающие методы, такие как вихретоковые или ультразвуковые измерители, для выборочной проверки толщины. Кроме того, правильно откалиброванные установки для селективного нанесения покрытий обеспечивают стабильную объемную дозировку материала, что напрямую влияет на конечную ожидаемую толщину высохшей пленки.
Маскировка требуется во всех случаях, когда на печатной плате имеются определённые зоны, которые должны оставаться полностью незакрытыми покрытием для обеспечения механической или электрической функциональности (например, контакты разъёмов, переключатели, тестовые точки или специальные радиочастотные экраны). Использование высокоточных автоматизированных установок для селективного нанесения покрытий значительно сокращает необходимость в ручном маскировании по сравнению с методами погружения или широкого распыления. Это объясняется тем, что роботизированную установку можно запрограммировать на точное нанесение покрытия только там, где это необходимо, интеллектуально обходя обозначенные зоны, не подлежащие покрытию, с точностью до долей миллиметра.
Подавляющее большинство имеющихся в продаже жидких конформных покрытий содержит в составе специальный УФ-флуоресцентный трассирующий краситель, добавленный в смолу. Под воздействием длинноволнового ультрафиолетового излучения (как правило, УФ-А около 365 нм) этот трассирующий краситель флуоресцирует, обычно излучая яркое синее или белое видимое свечение. Эта особенность является ключевым механизмом контроля качества, позволяющим операторам и автоматизированным системам CC-AOI легко проверять полноту и непрерывность покрытия, выявлять пропущенные участки на выводах компонентов и обнаруживать дефекты нанесения, такие как скопления, паутины или пузыри.