Innehållsförteckning
Introduktion till konform beläggning vid kretskortsmontering
Inom området för tillverkning av kretskort (PCBA) med hög tillförlitlighet är skyddet av det invecklade nätverket av ledare, genomgångshål och känsliga SMT-komponenter (Surface-Mount Technology) inte bara ett val, utan ett strikt tekniskt krav. Konform beläggning är en tunn polymerfilm som appliceras direkt på PCBA-ytan och anpassar sig exakt efter dess unika topografi. Genom att anpassa sig till det monterade kretskortets komplexa form utgör dessa specialiserade dielektriska material en robust skyddsbarriär mot en rad olika miljöfaktorer som annars skulle kunna orsaka katastrofala hårdvarufel.
Utan tillräckligt skydd är kretskort som används i krävande miljöer – såsom system under motorhuven i fordon, flygelektronik, marinelektronik och industriella styrsystem – mycket utsatta för förtida slitage. Fuktinträngning kan till exempel leda till bildandet av ledande anodiska trådar (CAF) eller dendritisk tillväxt mellan intilliggande ledare, vilket i slutändan orsakar katastrofala kortslutningar. Damm och partiklar kan ansamlas på kortet, vilket fångar upp fukt och påskyndar lokal korrosion samtidigt som det orsakar signalförsämring i högfrekventa kretsar. Korrosiva gaser, saltspray och extrema temperaturväxlingar försämrar ytterligare enhetens fysiska integritet och elektriska prestanda genom att nedbryta lödpunkter och oxidera exponerad koppar. Konform beläggning motverkar effektivt dessa risker, vilket sänker den totala ägandekostnaden, förlänger driftslivslängden och säkerställer den funktionella tillförlitligheten hos uppdragskritisk elektronik ute på fältet. Lär dig mer om Keramiska kretskort: Keramiska kretskort av aluminiumoxid jämfört med aluminiumnitrid (AlN) för extrema temperaturer.
Att förstå material för konform beläggning
För att välja rätt material för konform beläggning krävs en noggrann analys av driftsmiljön, den önskade skyddsnivån och de specifika tillverkningsbegränsningarna vid PCBA-anläggningen. Standarden IPC-CC-830 anger grundkraven för godkännande och prestanda hos konforma beläggningsmaterial. Ingenjörsteamen måste utvärdera de kemiska, mekaniska och elektriska egenskaperna hos olika hartssystem för att kunna specificera den optimala lösningen.
Akrylbeläggningar (AR)
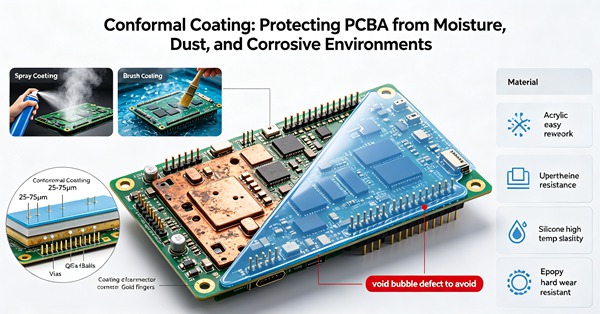
Akrylhartser (AR) hör till de mest använda konformbeläggningarna inom elektronikindustrin tack vare sin utmärkta balans mellan kostnadseffektivitet, enkel applicering och smidig ombearbetning. De utgör en mycket effektiv barriär mot fukt, hög luftfuktighet och svamptillväxt. Dessutom uppvisar akrylhartsar goda dielektriska egenskaper och krymper inte i någon större utsträckning under härdningsfasen, vilket minimerar den mekaniska belastningen på kretskortet. Eftersom de vanligtvis är lösningsmedelsbaserade härdar de relativt snabbt när lösningsmedlet avdunstar ut i luften. Deras främsta nackdel är den begränsade kemiska beständigheten; de löses lätt upp av aggressiva lösningsmedel, vilket gör dem olämpliga för miljöer där kemisk exponering utgör en betydande risk. Denna samma löslighet gör dem dock exceptionellt lätta att ta bort med hjälp av vanliga lösningsmedel vid reparation eller byte av komponenter, vilket minskar tiden och kostnaderna för omarbetning.
Silikonbeläggningar (SR)
För tillämpningar som utsätts för extrema temperaturväxlingar och hög termisk påfrestning är silikonhartser (SR) ofta det bästa valet. Silikoner behåller sin flexibilitet och sina elastomera egenskaper över ett anmärkningsvärt brett temperaturintervall (vanligtvis -55 °C till +200 °C), vilket förhindrar att beläggningen spricker, får hårfina sprickor eller flagnar under svåra termiska cykelförhållanden. De har dessutom en enastående motståndskraft mot fukt och luftfuktighet, vilket gör dem idealiska för motorstyrningsenheter (ECU:er) i fordon och telekommunikationsinfrastruktur utomhus. Silikonets höga flexibilitet hjälper till att absorbera mekaniska stötar och vibrationer, vilket minskar belastningen på ömtåliga komponentanslutningar och finfördelade lödpunkter. De största nackdelarna är relativt dålig nötningsbeständighet, känslighet för absorption av lösningsmedel samt risken för utgasning av siloxaner med låg molekylvikt, vilket måste hanteras noggrant i känsliga optiska, relä- eller vakuummiljöer för att förhindra kontaktfel.
Polyuretanbeläggningar (UR)
Polyuretanbeläggningar (UR) föreskrivs när exceptionell kemisk beständighet och mekanisk hållbarhet är av avgörande betydelse. De bildar en starkt tvärbunden, seg film som ger överlägset skydd mot starka lösningsmedel, flygbränslen, svaga syror, alkalier och andra aggressiva kemikalier. Denna robusta mekaniska profil innebär också utmärkt nötnings- och slitstyrka. Polyuretaner ger utmärkt fuktavledning och bibehåller hög dielektrisk hållfasthet även i krävande miljöer. Den främsta nackdelen med denna hållbarhet är en betydande minskning av möjligheten till ombearbetning. För att avlägsna polyuretan krävs starka, specialiserade kemiska lösningsmedel eller aggressiv mekanisk slipning, vilket lätt kan skada det underliggande kretskortsubstratet eller intilliggande komponenter. Härdningstiderna kan också vara långa, även om värme eller UV-acceleration kan optimera processen i en produktionsmiljö.
Epoxibeläggningar (ER)
Epoxibeläggningar (ER) erbjuder den högsta mekaniska hållfastheten och kemiska beständigheten bland vanliga flytande konforma beläggningar. Epoxier, som ofta tillverkas som tvåkomponentsystem som kräver noggrann blandning, härdar till en styv, nästan ogenomtränglig barriär. De är praktiskt taget ogenomträngliga för de flesta lösningsmedel, starka industrikemikalier och kraftig mekanisk nötning. Epoxibeläggningar ger utmärkt fukt- och vätskebeständighet och används ofta i starkt korrosiva industriella miljöer, inom jordbrukets elektronik eller i djuphavsapplikationer. Deras extrema styvhet kan dock vara skadlig vid termisk cykling, vilket potentiellt kan belasta eller spricka känsliga SMT-komponenter eller dioder med glaskropp på grund av en obalans i värmeutvidgningskoefficienten (CTE). När epoxihartset väl har härdat är det praktiskt taget omöjligt att avlägsna det kemiskt; omarbetning kräver vanligtvis mycket lokaliserad termisk avskiljning eller mikroblästring.
Parylenbeläggningar (XY)
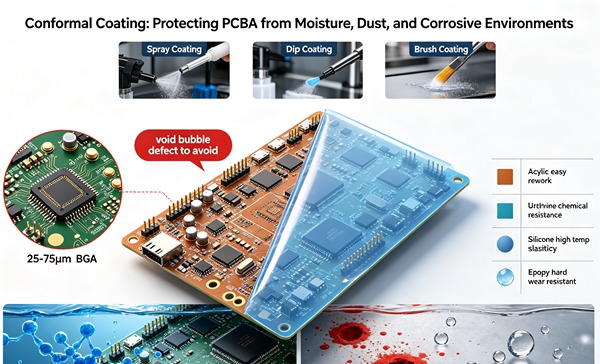
Parylene (XY) utgör en särskild och högt specialiserad typ av konform beläggning. Till skillnad från flytande hartser appliceras Parylene genom en kemisk ångdeposition (CVD) under strikta vakuumförhållanden. Den resulterande filmen är mycket enhetlig, utan små hål och perfekt konform, vilket gör att den effektivt tränger in i mikroskopiska sprickor och täcker områden under komponenter med exceptionellt låga avståndshöjder, såsom BGA:er eller CSP:er. Parylen har överlägsna dielektriska egenskaper, utmärkt kemikalie- och fuktbeständighet samt minimal viktökning för enheten. Det ger det ultimata skyddet för de mest kritiska medicinska implantaten, sensorer inom rymdindustrin och högfrekvent militär elektronik. De främsta begränsningarna med parylen är den specialiserade, dyra utrustning som krävs, de höga kostnaderna för batchbearbetning samt den extrema komplexiteten i maskeringsprocedurerna och eventuella omarbetningar.
Avancerade tillämpningsmetoder
Effektiviteten hos en konform beläggning beror i hög grad på precisionen och repeterbarheten vid appliceringen. Teknikteam måste ta hänsyn till produktionsvolymen, beläggningsmaterialets viskositet och kretskortets komplexitet när de väljer appliceringsmetod.
Manuell borstning och doppning
Även om den manuella penselappliceringen är en relativt enkel metod, är den fortfarande ett användbart alternativ för prototyptillverkning i små volymer, efterbearbetning eller högspecialiserad lokal beläggning. Det krävs stor skicklighet hos operatören och en konsekvent teknik för att uppnå en jämn tjocklek och undvika att luftbubblor eller partiklar tränger in. Vid doppbeläggning sänks hela kretskortet ned i ett temperaturreglerat bad med beläggningsmaterial. Den erbjuder hög genomströmning och utmärkt, jämn täckning, inklusive penetrering under komponenterna. Den kräver dock omfattande och arbetsintensiv maskering av kontakter, omkopplare och andra områden som ska undantas. Beläggningsbadets viskositet och specifika vikt måste övervakas noggrant för att upprätthålla en jämn filmtjocklek och förhindra problem som kantdragning eller ansamling vid upptagning. Lär dig mer om M-SAP-teknik: Att uppnå linje- och mellanrum på under 25 mikron för nästa generations elektronik.
Automatiserad selektiv beläggning
Automatiserad selektiv beläggning har blivit branschstandard för tillverkningstjänster inom elektronik (EMS) i medelstora till stora volymer. Denna teknik utnyttjar programmerbara, fleraxliga robotdispensrar för att applicera flytande beläggningsmaterial endast på specifika, fördefinierade områden på kretskortet (PCBA), vilket eliminerar eller drastiskt minskar behovet av kostsamma och arbetskrävande maskering- och avmaskeringsåtgärder. Maskiner för selektiv beläggning använder olika appliceringsventiler – såsom luftfria filmbeläggare, finfördelande sprutventiler för större ytor och nåldispenser för fina detaljer – för att uppnå exakt kantdefinition och målinriktad materialpåföring. Avancerade system integrerar kameror för referensmärkesigenkänning, streckkodsspårning och laserhöjdsavkänning för att dynamiskt kompensera för kretskortets skevhet och säkerställa enhetliga appliceringsparametrar för varje enhet.
Härdnings- och tvärbindningsmekanismer
Övergången av den konforma beläggningen från flytande tillstånd till en fast, starkt tvärbunden skyddsfilm är en avgörande fas för att uppnå de önskade fysiska och elektriska egenskaperna.
Avdunstningshärdning och fukthärdning
Många akrylbeläggningar och vissa specifika silikonbeläggningar härdar främst genom att lösningsmedlet avdunstar. Även om skivan kan bli ”klibbfri” och säker att hantera relativt snabbt, kan det ta flera dagar vid rumstemperatur innan fullständig härdning och optimala skyddsegenskaper uppnås. Fukthärdande system, särskilt vissa typer av polyuretaner och silikoner, är beroende av luftfuktigheten i omgivningen för att den kemiska tvärbindningsreaktionen ska sätta igång. Dessa system kräver vanligtvis strikt kontrollerade miljöförhållanden (temperatur och relativ luftfuktighet) i tillverkningsanläggningen för att säkerställa tillförlitliga och repeterbara härdningsprofiler.
Termisk härdning
Termisk härdning utnyttjar höga temperaturer, som vanligtvis uppnås i en konvektionsugn i produktionslinjen eller ett IR-reflow-system, för att avsevärt påskynda härdningsprocessen för polyuretaner, epoxier och många silikoner. Värmen minskar cykeltiderna avsevärt, vilket förbättrar tillverkningskapaciteten och minskar antalet pågående arbeten (WIP). Värmeingenjörer måste dock noggrant profilera ugnen för att förhindra att lösningsmedel blir instängda – vilket orsakar blåsor eller mikrohål – och säkerställa att den maximala inre temperaturen inte överskrider de termiska gränserna för PCBA-komponenterna eller substratets glasövergångstemperatur.
Härdning med ultraviolett strålning (UV)
UV-härdande beläggningar, som ofta baseras på komplexa akrylerade uretaner eller specialformulerade epoxier, har revolutionerat tillverkningen av konforma beläggningar i stora volymer. Dessa material polymeriseras och härdar nästan omedelbart (ofta inom några sekunder) vid exponering för specifika våglängder av högintensivt ultraviolett ljus. Detta eliminerar behovet av stora härdningsugnar och minimerar lagret av pågående arbete, vilket frigör värdefull golvyta. En vanlig teknisk utmaning vid UV-härdning är ”skuggbildning” – områden under höga komponenter eller under komponentkroppar där UV-ljuset inte kan tränga in direkt. Moderna UV-beläggningar löser detta genom att införliva en sekundär härdningsmekanism, vanligtvis fukt- eller värmehärdning, för att säkerställa att skuggade, oexponerade områden ändå tvärbinds fullständigt med tiden.
Så här applicerar du konform beläggning (steg-för-steg-guide)
Följ dessa tekniska riktlinjer. Lär dig mer om Precisionsimpedansreglering: Hur man uppnår en impedanstolerans på ±5% i höghastighetskretskort.
- Rengöring och förberedelse av brädor
PCBA-kortet måste vara helt fritt från alla flussrester, partikelföroreningar, oljor, fingeravtryck och fukt innan beläggningen appliceras. Föroreningar på ytan kan avsevärt försämra vidhäftningen, orsaka blåsbildning under härdningen eller fånga in korrosiva joniska ämnen under skyddsfilmen. Använd en automatiserad vattenbaserad rengöringsanläggning i produktionslinjen, ett halvvattenbaserat system eller en ångavfettare, följt av en noggrann värmebehandlingscykel för att säkerställa att kretskortet är helt torrt och redo för optimal vidhäftning.
- Maskering av förbjudna områden
Identifiera och skydda noggrant de områden där konform beläggning är strängt förbjuden enligt konstruktionsspecifikationen. Detta omfattar guldpläterade kontaktdon, RF-testpunkter, elektromekaniska omkopplare, öppna genomgångshål, kylflänsar och vissa känsliga komponenter. Maskering kan utföras med hjälp av specialiserade polyimidtejp med låg restmängd, förformade precisionshöljen av silikon eller flytande, avdragbara tillfälliga lödmasker. Se till att alla maskeringsmaterial är kemiskt kompatibla med den specifika beläggningskemin och den efterföljande härdningsprocessen.
- Påföring av beläggning
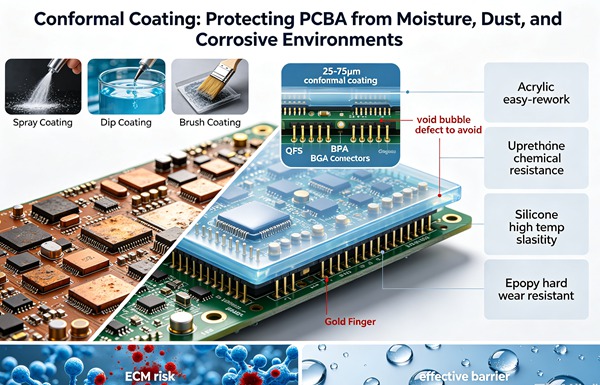
Applicera det korrekt valda konforma beläggningsmaterialet enligt den angivna metoden (automatiserad selektiv robotdosering, kontrollerad doppning eller precis sprutning). Teknikteamet måste upprätthålla strikt statistisk processkontroll (SPC) av parametrar såsom vätsketryck, lufttryck för finfördelning, ventilslaghastighet och appliceringshöjd för att säkerställa en jämn filmtjocklek inom målspecifikationen (vanligtvis 25 till 75 mikron för flytande beläggningar, enligt strikta definitioner i IPC-standarder).
- Härdningsprocess
Behandla det nyligen belagda PCBA-kortet med lämplig härdningsmetod utifrån beläggningens kemiska sammansättning. För UV-system ska du se till att UV-doseringen (en kombination av energitäthet och toppstrålningsintensitet) uppfyller eller överstiger materialtillverkarens krav. För termiska system ska du kontinuerligt kontrollera ugnsprofilen för att förhindra termisk chock, avgasning eller blåsbildning. För system med fukt- eller omgivningshärdning ska kretskorten flyttas till ett kontrollerat mellanlager med reglerad luftfuktighet.
- Avmaskering och slutkontroll
Ta försiktigt och metodiskt bort all tejp, skyddsöverdrag eller avdragbart maskeringsmaterial omedelbart efter att kretskorten har torkat så att de inte längre klibbar eller har härdat helt, beroende på vilken typ av maskering som använts. Utför en omfattande, dokumenterad inspektion av hela enheten under långvågigt ultraviolett (UV-A) ljus, eftersom de flesta moderna konforma beläggningar innehåller ett fluorescerande spårfärgämne för att verifiera täckningen.
För att uppnå ett felfritt och mycket tillförlitligt skyddsbeläggningsskikt krävs att man noggrant följer en kontrollerad och repeterbar process. Nedan följer standardrutinen för applicering av skyddsbeläggning på kretskort (PCBA). Lär dig mer om Skew-kompensation: Hantering av fibervävningseffekten (FWE) och längdanpassning för PCIe Gen 6.
Avancerad kontroll och kvalitetssäkring
Att säkerställa integriteten, enhetligheten och rätt tjocklek hos det konforma beläggningsskiktet är lika viktigt som själva appliceringsprocessen. Standarden IPC-A-610 anger mycket specifika godkännandekriterier för täckning, tjocklek och utförande av konform beläggning.
Automatiserad optisk inspektion (AOI)
Moderna AOI-system för konform beläggning (CC-AOI) är absolut nödvändiga för tillverkning av elektronik med hög tillförlitlighet. Dessa specialiserade maskiner använder särskilda UV-belysningssystem och högupplösta optiska kameror för att upptäcka det fluorescerande spårämnet som är inbäddat i beläggningen. Avancerade CC-AOI-algoritmer inspekterar automatiskt efter kritiska defekter, däribland otillräcklig täckning på anslutningsben, överdriven tjocklek (ansamlingar), mikrobubblor, hålrum, främmande föremål (FOD) och allvarliga beläggningsinträngningar i förbjudna zoner, såsom kontaktdonhöljen.
Tjockleksmätning
En noggrann kontroll av den torkade filmens tjocklek är avgörande för att säkerställa långsiktig tillförlitlighet. Destruktiv provning med hjälp av mikrosnitt ger högsta möjliga noggrannhet, men används vanligtvis endast vid inledande processkarakterisering, validering eller felanalys. I den dagliga produktionen föredras i hög grad icke-destruktiva metoder. Virvelströmsgivare kan noggrant mäta beläggningens tjocklek på ledande kopparplan, medan avancerade ultraljudstjockleksmätare ger tillförlitliga och repeterbara mätningar på ett bredare spektrum av FR-4-substrat och komplexa komponentgeometrier utan att skada enheten.
Ofta ställda frågor (FAQ)
Fukt som fastnat under den konforma beläggningen kan leda till allvarliga tillförlitlighetsproblem. Den kan lösa upp joniska föroreningar som finns på kretskortets yta och därmed skapa en ledande elektrolytlösning. När spänning tillförs kan detta leda till elektrokemisk migration, dendritisk tillväxt och i slutändan katastrofala kortslutningar mellan intilliggande ledare eller komponentanslutningar. Innesluten fukt kan också förångas under termisk cykling eller reflow, vilket får beläggningen att delaminera eller bilda blåsor och därmed helt förstöra den skyddande barriären.
Ja, reparation och omarbetning av PCBA är visserligen möjligt, men svårighetsgraden och de tekniker som krävs beror i hög grad på vilken typ av beläggningskemikalier som använts. Akrylbeläggningar kan relativt enkelt avlägsnas genom målinriktad användning av specifika kemiska lösningsmedel. Silikon och polyuretan kräver vanligtvis mer aggressiv mekanisk skrapning, borstning eller specialiserade kemiska avfärgningsmedel. Epoxier och parylen är mycket motståndskraftiga, kraftigt tvärbundna strukturer och kräver i allmänhet mycket lokaliserad mikroblästring eller termiska avskiljningstekniker för att frilägga de underliggande lödförbanden inför komponentbyte. Efter omarbetningen måste det berörda området rengöras noggrant och beläggas på nytt för att återställa skyddet.
Beläggningens tjocklek kontrolleras med hjälp av särskilda mätinstrument och måste uppfylla specifikationerna i IPC-A-610 eller kundens särskilda krav (vanligtvis 25–75 mikron för akryl, uretan och epoxi; 50–210 mikron för silikoner samt 12–50 mikron för parylen). Under den löpande produktionen använder kvalitetskontrollpersonalen icke-destruktiva mätinstrument, såsom virvelströms- eller ultraljudsmätare, för att stickprovskontrollera tjockleken. Dessutom säkerställer korrekt kalibrerade maskiner för selektiv beläggning en jämn volymetrisk materialdosering, vilket har ett direkt samband med den slutliga förväntade tjockleken på den torkade filmen.
Maskering krävs alltid när det finns specifika ”förbjudna” områden på kretskortet som måste förbli helt obelagda för att den mekaniska eller elektriska funktionen ska fungera (t.ex. kontaktstift, omkopplare, testpunkter eller specifik RF-skärmning). Användningen av högprecisa automatiserade maskiner för selektiv beläggning minskar drastiskt behovet av manuell maskering jämfört med dopp- eller bredsprutningsmetoder. Detta beror på att robotmaskinen kan programmeras att applicera beläggningen exakt endast där det behövs och på ett intelligent sätt undvika de angivna undantagsområdena med en noggrannhet på under en millimeter.
Den överväldigande majoriteten av de kommersiellt tillgängliga flytande konformala beläggningarna är sammansatta med ett specialiserat UV-fluorescerande spårfärgämne som blandats in i hartset. När det utsätts för långvågigt ultraviolett ljus (vanligtvis UV-A runt 365 nm) fluorescerar detta spårfärgämne och avger oftast ett starkt blått eller vitt synligt sken. Denna egenskap är en avgörande mekanism för kvalitetskontroll, som gör det möjligt för operatörer och automatiserade CC-AOI-system att enkelt verifiera att beläggningen är fullständig och kontinuerlig, identifiera utelämnade områden på komponenternas utgångar samt upptäcka appliceringsfel som ansamlingar, strimmor eller bubblor.