Inhaltsübersicht
Einführung in die konforme Beschichtung bei der Leiterplattenbestückung
Im Bereich der hochzuverlässigen Leiterplattenbestückung (PCBA) ist der Schutz des komplexen Geflechts aus Leiterbahnen, Durchkontaktierungen und empfindlichen SMT-Bauteilen (Surface-Mount Technology) nicht nur eine Option, sondern eine zwingende technische Vorgabe. Bei der Schutzbeschichtung handelt es sich um einen dünnen Polymerfilm, der direkt auf die Oberfläche der Leiterplatte aufgetragen wird und sich präzise an deren einzigartige Topografie anpasst. Durch die Anpassung an die komplexe Struktur der bestückten Leiterplatte bilden diese speziellen dielektrischen Materialien eine robuste Schutzbarriere gegen eine Vielzahl von Umwelteinflüssen, die andernfalls zu katastrophalen Hardwareausfällen führen könnten.
Ohne angemessenen Schutz sind Leiterplatten, die in anspruchsvollen Umgebungen eingesetzt werden – wie beispielsweise in Motorräumen von Kraftfahrzeugen, in der Luft- und Raumfahrt-Avionik, in der Schifffahrtselektronik und in industriellen Steuerungssystemen –, äußerst anfällig für vorzeitigen Verschleiß. Das Eindringen von Feuchtigkeit kann beispielsweise zur Bildung von leitfähigen anodischen Filamenten (CAF) oder zu dendritischem Wachstum zwischen benachbarten Leitern führen, was letztendlich katastrophale Kurzschlüsse zur Folge hat. Staub und Partikel können sich auf der Leiterplatte ansammeln, Feuchtigkeit einschließen und lokale Korrosion beschleunigen, während sie gleichzeitig eine Signalverschlechterung in Hochfrequenzschaltungen verursachen. Korrosive Gase, Salznebel und extreme Temperaturwechselbeanspruchungen beeinträchtigen die physikalische Integrität und die elektrische Leistungsfähigkeit der Baugruppe zusätzlich, indem sie Lötstellen zersetzen und freiliegendes Kupfer oxidieren. Eine Schutzbeschichtung mindert diese Risiken wirksam, senkt die Gesamtbetriebskosten, verlängert die Betriebslebensdauer und gewährleistet die funktionale Zuverlässigkeit von missionskritischer Elektronik im Einsatz. Erfahren Sie mehr über Keramik-Leiterplatten: Aluminiumoxid vs. Aluminiumnitrid (AlN) – Keramik-Leiterplatten für extreme Hitze.
Einführung in konforme Beschichtungsmaterialien
Die Auswahl des geeigneten Materials für die Schutzbeschichtung erfordert eine gründliche Analyse der Betriebsumgebung, des gewünschten Schutzniveaus und der spezifischen fertigungstechnischen Einschränkungen der PCBA-Anlage. Die Norm IPC-CC-830 legt die grundlegenden Anforderungen an die Qualifizierung und Leistungsfähigkeit von Schutzbeschichtungsmaterialien fest. Entwicklungsteams müssen die chemischen, mechanischen und elektrischen Eigenschaften verschiedener Harzsysteme bewerten, um die optimale Lösung zu ermitteln.
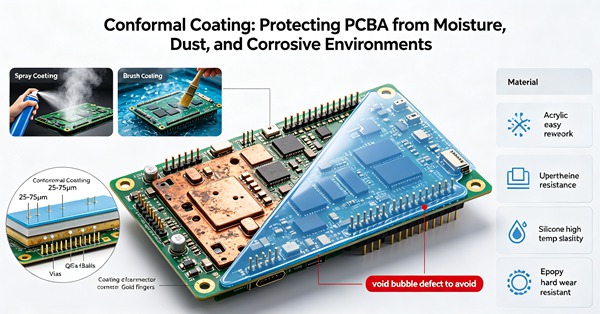
Acrylbeschichtungen (AR)
Acrylharze (AR) gehören aufgrund ihrer hervorragenden Balance aus Kosteneffizienz, einfacher Anwendung und unkomplizierter Nachbearbeitbarkeit zu den am häufigsten verwendeten Schutzbeschichtungen in der Elektronikindustrie. Sie bieten einen hervorragenden Schutz vor Feuchtigkeit, hoher Luftfeuchtigkeit und Pilzbefall. Darüber hinaus weisen Acrylharze günstige dielektrische Eigenschaften auf und schrumpfen während der Aushärtungsphase nicht übermäßig, wodurch die mechanische Belastung der Leiterplatte minimiert wird. Da sie in der Regel auf Lösungsmittelbasis hergestellt werden, härten sie relativ schnell aus, während das Lösungsmittel in die Atmosphäre verdunstet. Ihr Hauptnachteil ist die begrenzte chemische Beständigkeit; sie lassen sich leicht durch aggressive Lösungsmittel auflösen, was sie für Umgebungen ungeeignet macht, in denen die Einwirkung von Chemikalien ein erhebliches Risiko darstellt. Diese Löslichkeit macht es jedoch auch außergewöhnlich einfach, sie mit handelsüblichen Lösungsmitteln für die Reparatur oder den Austausch von Bauteilen zu entfernen, was die Nacharbeitszeit und -kosten reduziert.
Silikonbeschichtungen (SR)
Für Anwendungen, die extremen Temperaturschwankungen und hoher thermischer Beanspruchung ausgesetzt sind, sind Silikonharze (SR) oft die optimale Wahl. Silikone behalten ihre Flexibilität und ihre elastomeren Eigenschaften über einen bemerkenswert breiten Temperaturbereich (typischerweise -55 °C bis +200 °C) bei und verhindern so, dass die Beschichtung unter extremen Temperaturwechselbeanspruchungen Risse, Haarrisse oder Abblättern aufweist. Zudem zeichnen sie sich durch eine hervorragende Feuchtigkeits- und Luftfeuchtigkeitsbeständigkeit aus, was sie ideal für Motorsteuergeräte (ECUs) in Fahrzeugen und Telekommunikationsinfrastruktur im Außenbereich macht. Die hohe Flexibilität von Silikon trägt dazu bei, mechanische Stöße und Vibrationen zu dämpfen und so die Belastung empfindlicher Komponentenanschlüsse und Lötstellen mit feinem Rasterabstand zu verringern. Zu ihren Hauptnachteilen zählen eine relativ geringe Abriebfestigkeit, die Neigung zur Lösungsmittelaufnahme sowie die mögliche Ausgasung von niedermolekularen Siloxanen, die in empfindlichen optischen, Relais- oder Vakuumumgebungen sorgfältig kontrolliert werden muss, um Kontaktfehler zu vermeiden.
Polyurethan-Beschichtungen (UR)
Polyurethan-Beschichtungen (UR) kommen zum Einsatz, wenn außergewöhnliche chemische Beständigkeit und mechanische Haltbarkeit von entscheidender Bedeutung sind. Sie bilden einen stark vernetzten, zähen Film, der hervorragenden Schutz vor aggressiven Lösungsmitteln, Flugkraftstoffen, schwachen Säuren, Laugen und anderen aggressiven Chemikalien bietet. Diese robuste mechanische Beschaffenheit sorgt zudem für eine ausgezeichnete Abrieb- und Verschleißfestigkeit. Polyurethane bieten einen hervorragenden Feuchtigkeitsschutz und behalten selbst in anspruchsvollen Umgebungen eine hohe Durchschlagfestigkeit bei. Der Hauptnachteil dieser Langlebigkeit ist eine deutliche Einschränkung der Nachbearbeitbarkeit. Das Entfernen von Polyurethan erfordert aggressive, spezielle chemische Lösungsmittel oder starken mechanischen Abrieb, wodurch das darunterliegende Leiterplattensubstrat oder benachbarte Bauteile leicht beschädigt werden können. Die Aushärtungszeiten können zudem lang sein, obwohl eine Beschleunigung durch Wärme oder UV-Licht den Prozess in einer Produktionsumgebung optimieren kann.
Epoxidbeschichtungen (ER)
Epoxidbeschichtungen (ER) bieten unter den gängigen flüssigen Schutzbeschichtungen die höchste mechanische Festigkeit und chemische Beständigkeit. Epoxide werden häufig als Zweikomponentensysteme formuliert, die eine präzise Mischung erfordern, und härten zu einer starren, nahezu undurchdringlichen Barriere aus. Sie sind praktisch undurchlässig für die meisten Lösungsmittel, aggressive Industriechemikalien und starken mechanischen Abrieb. Epoxidbeschichtungen bieten eine hervorragende Beständigkeit gegen Feuchtigkeit und Nässe und werden häufig in stark korrosiven Industrieumgebungen, in der Agrarelektronik oder bei Tiefseeanwendungen eingesetzt. Ihre extreme Steifigkeit kann sich jedoch bei Temperaturwechselbeanspruchungen nachteilig auswirken und aufgrund eines nicht übereinstimmenden Wärmeausdehnungskoeffizienten (CTE) zu Spannungen oder Brüchen an empfindlichen SMT-Bauteilen oder Glasdioden führen. Einmal ausgehärtet, lässt sich Epoxidharz chemisch praktisch nicht mehr entfernen; Nachbearbeitungen erfordern in der Regel ein sehr lokal begrenztes thermisches Abtrennen oder Mikro-Strahlverfahren.
Parylene-Beschichtungen (XY)
Parylene (XY) stellt eine eigenständige und hochspezialisierte Klasse von Schutzbeschichtungen dar. Im Gegensatz zu flüssigen Harzen wird Parylene mittels eines chemischen Gasphasenabscheidungsverfahrens (CVD) unter strengen Vakuumbedingungen aufgetragen. Der resultierende Film ist äußerst gleichmäßig, porenfrei und perfekt konform; er dringt effektiv in mikroskopisch kleine Spalten ein und bedeckt auch die Unterseiten von Bauteilen mit außergewöhnlich geringen Abstandsmaßen, wie z. B. BGAs oder CSPs. Parylene zeichnet sich durch hervorragende dielektrische Eigenschaften, ausgezeichnete Chemikalien- und Feuchtigkeitsbeständigkeit sowie eine minimale Massenzunahme der Baugruppe aus. Es bietet den ultimativen Schutz für die kritischsten medizinischen Implantate, Sensoren in der Luft- und Raumfahrt sowie hochfrequente militärische Elektronik. Die Hauptnachteile von Parylene sind die erforderlichen spezialisierten, teuren Anlagen, hohe Kosten für die Chargenverarbeitung sowie die extreme Komplexität der Maskierungsverfahren und mögliche Nachbearbeitungen.
Fortgeschrittene Anwendungsmethoden
Die Wirksamkeit einer konformen Beschichtung hängt in hohem Maße von der Präzision und Wiederholbarkeit ihres Auftragsprozesses ab. Bei der Auswahl eines Auftragsverfahrens müssen die Entwicklungsteams das Produktionsvolumen, die Viskosität des Beschichtungsmaterials und die Komplexität der Leiterplatte berücksichtigen.
Manuelles Bürsten und Eintauchen
Auch wenn es sich um ein rudimentäres Verfahren handelt, bleibt das manuelle Auftragen mit dem Pinsel eine praktikable Technik für die Prototypenfertigung in kleinen Stückzahlen, für Ausbesserungsarbeiten nach Nachbearbeitungen oder für hochspezialisierte, punktuelle Beschichtungen. Es erfordert großes handwerkliches Geschick und eine gleichbleibende Technik, um eine gleichmäßige Schichtdicke zu erzielen und das Eindringen von Luftblasen oder Partikelverunreinigungen zu vermeiden. Beim Tauchbeschichten wird die gesamte Leiterplatte in ein temperaturgeregeltes Bad aus Beschichtungsmaterial eingetaucht. Es bietet einen hohen Durchsatz und eine hervorragende, gleichmäßige Abdeckung, einschließlich des Eindringens unter die Bauteile. Allerdings erfordert es ein umfangreiches, arbeitsintensives Abkleben von Steckverbindern, Schaltern und anderen Ausschlussbereichen. Die Viskosität und das spezifische Gewicht des Beschichtungsbads müssen streng überwacht werden, um eine gleichbleibende Schichtdicke zu gewährleisten und Probleme wie Kantenabzug oder Ansammlungen beim Herausziehen zu verhindern. Erfahren Sie mehr über M-SAP-Technologie: Erreichung von Linien- und Zwischenabständen unter 25 Mikrometern für Elektronik der nächsten Generation.
Automatisierte selektive Beschichtung
Die automatisierte selektive Beschichtung hat sich zum Industriestandard für Elektronikfertigungsdienstleistungen (EMS) mit mittleren bis hohen Stückzahlen entwickelt. Diese Technologie nutzt programmierbare mehrachsige Roboterdosierer, um flüssiges Beschichtungsmaterial ausschließlich auf bestimmte, vordefinierte Bereiche der Leiterplatte (PCBA) aufzutragen, wodurch kostspielige und arbeitsintensive Maskierungs- und Entmaskierungsvorgänge entfallen oder drastisch reduziert werden. Selektive Beschichtungsmaschinen nutzen verschiedene Applikatorventile – wie beispielsweise Airless-Filmbeschichter, Zerstäubungssprühventile für größere Flächen und Nadeldosierer für feine Details –, um eine präzise Kantendefinition und eine gezielte Materialablage zu erreichen. Moderne Systeme integrieren Kameras zur Erkennung von Referenzmarken, Barcode-Tracking und Laser-Höhenmessung, um Verformungen der Leiterplatte dynamisch auszugleichen und konsistente Auftragsparameter bei jedem einzelnen Bauteil zu gewährleisten.
Härtungs- und Vernetzungsmechanismen
Der Übergang der konformen Beschichtung vom flüssigen Zustand zu einem festen, stark vernetzten Schutzfilm ist eine entscheidende Phase für das Erreichen der gewünschten physikalischen und elektrischen Eigenschaften.
Verdunstungs- und Feuchtigkeitshärtung
Viele Acryl- und einige spezielle Silikonbeschichtungen härten in erster Linie durch die Verdunstung des Lösungsmittels aus. Auch wenn die Platte relativ schnell „klebfrei“ und sicher zu handhaben ist, kann es bei Raumtemperatur mehrere Tage dauern, bis eine vollständige Aushärtung und optimale Schutzeigenschaften erreicht sind. Feuchtigkeitshärtende Systeme, insbesondere bestimmte Polyurethane und Silikone, sind auf die Umgebungsfeuchtigkeit angewiesen, um die chemische Vernetzungsreaktion in Gang zu setzen. Diese Systeme erfordern in der Regel streng kontrollierte Umgebungsbedingungen (Temperatur und relative Luftfeuchtigkeit) innerhalb der Produktionsstätte, um zuverlässige und wiederholbare Aushärtungsprofile zu gewährleisten.
Thermische Aushärtung
Bei der thermischen Aushärtung werden erhöhte Temperaturen genutzt, die in der Regel in einem Inline-Konvektionsofen oder einem IR-Reflow-System erreicht werden, um den Aushärtungsprozess von Polyurethanen, Epoxidharzen und vielen Silikonen drastisch zu beschleunigen. Durch die Wärme werden die Zykluszeiten erheblich verkürzt, was den Fertigungsdurchsatz verbessert und den Bestand an unfertigen Erzeugnissen (WIP) reduziert. Thermotechniker müssen jedoch das Ofenprofil sorgfältig abstimmen, um ein Einschließen von Lösungsmitteln – das zu Blasenbildung oder Mikroporen führt – zu verhindern und sicherzustellen, dass die maximale Innentemperatur die thermischen Grenzwerte der PCBA-Bauteile oder die Glasübergangstemperatur des Substrats nicht überschreitet.
Ultraviolett (UV)-Aushärtung
UV-härtbare Beschichtungen, die häufig auf komplexen acrylierten Urethanen oder speziell formulierten Epoxiden basieren, haben die Konformbeschichtung in Großserien revolutioniert. Diese Materialien polymerisieren und härten fast augenblicklich (oft innerhalb von Sekunden) aus, sobald sie bestimmten Wellenlängen von hochintensivem UV-Licht ausgesetzt werden. Dadurch entfallen große Aushärtungsöfen, und der Bestand an unfertigen Erzeugnissen wird minimiert, was wertvolle Produktionsfläche freisetzt. Eine häufige technische Herausforderung bei der UV-Aushärtung ist das „Schattenbild“ – Bereiche unter hohen Bauteilen oder unter Bauteilkörpern, in die das UV-Licht nicht direkt eindringen kann. Moderne UV-Beschichtungen begegnen diesem Problem durch einen sekundären Aushärtungsmechanismus, typischerweise eine Feuchtigkeits- oder thermische Aushärtung, um sicherzustellen, dass auch die im Schatten liegenden, nicht belichteten Bereiche im Laufe der Zeit vollständig vernetzen.
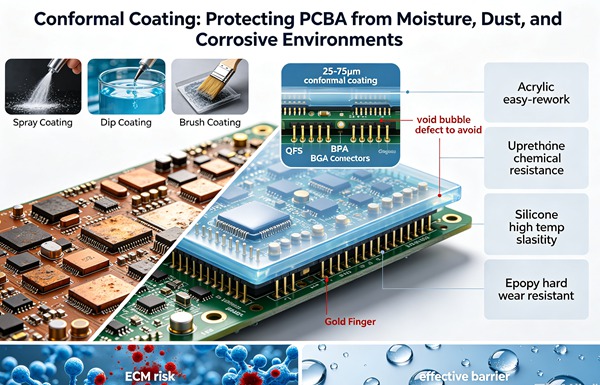
So tragen Sie eine Schutzbeschichtung auf (Schritt-für-Schritt-Anleitung)
Beachten Sie diese technischen Vorschriften. Erfahren Sie mehr über Präzise Impedanzsteuerung: So erreichen Sie eine Impedanztoleranz von ±5% bei Hochgeschwindigkeits-Leiterplatten.
- Reinigung und Vorbereitung der Bretter
Die Leiterplatte muss vor dem Auftragen der Beschichtung vollständig frei von Flussmittelrückständen, Partikelverunreinigungen, Ölen, Fingerabdrücken und Feuchtigkeit sein. Oberflächenverunreinigungen können die Haftung erheblich beeinträchtigen, Blasenbildung während der Aushärtung begünstigen oder korrosive ionische Elemente unter der Schutzschicht einschließen. Verwenden Sie einen automatisierten Inline-Reiniger auf Wasserbasis, ein halbwässriges System oder einen Dampfentfetter, gefolgt von einem gründlichen thermischen Einbrennzyklus, um sicherzustellen, dass die Leiterplatte vollständig getrocknet und für eine optimale Haftung bereit ist.
- Ausschlussbereiche maskieren
Identifizieren Sie Bereiche, in denen eine Schutzbeschichtung gemäß den Konstruktionsspezifikationen strengstens verboten ist, und schützen Sie diese konsequent. Dazu gehören vergoldete Steckverbinder, HF-Testpunkte, elektromechanische Schalter, offene Durchkontaktierungen, Kühlkörper und bestimmte empfindliche Bauteile. Die Abdeckung kann mithilfe spezieller, rückstandsarmer Polyimid-Klebebänder, präzisionsgefertigter Silikonmanschetten oder flüssiger, abziehbarer temporärer Lötmasken erfolgen. Stellen Sie sicher, dass alle Abdeckmaterialien chemisch mit der jeweiligen Beschichtungschemie und dem anschließenden Aushärtungsprozess verträglich sind.
- Auftragen von Beschichtungen
Tragen Sie das entsprechend ausgewählte Schutzbeschichtungsmaterial gemäß der vorgeschriebenen Methode auf (automatisierte selektive Roboterdosierung, kontrolliertes Eintauchen oder präzises Sprühen). Das Ingenieurteam muss eine strenge statistische Prozesskontrolle (SPC) über Parameter wie Flüssigkeitsdruck, Zerstäubungsluftdruck, Ventilhubgeschwindigkeit und Dosierhöhe aufrechterhalten, um eine gleichmäßige Schichtdicke innerhalb der Zielspezifikation zu gewährleisten (typischerweise 25 bis 75 Mikrometer für Flüssigbeschichtungen, wie streng durch die IPC-Standards definiert).
- Aushärtungsprozess
Behandeln Sie die frisch beschichtete Leiterplatte entsprechend der Beschichtungschemie mit dem geeigneten Aushärtungsverfahren. Stellen Sie bei UV-Systemen sicher, dass die UV-Dosis (als Kombination aus Energiedichte und Spitzenbestrahlungsstärke) die Anforderungen des Materialherstellers erfüllt oder übertrifft. Bei thermischen Systemen überprüfen Sie kontinuierlich das Ofenprofil, um Thermoschock, Ausgasung oder Blasenbildung zu vermeiden. Bei feuchtigkeits- oder umgebungsaushärtenden Systemen bringen Sie die Leiterplatten in einen kontrollierten Zwischenbereich mit geregelter Luftfeuchtigkeit.
- Entmaskierung und Endkontrolle
Entfernen Sie alle Klebebänder, Schutzhüllen oder abziehbaren Abdeckmaterialien sorgfältig und systematisch, sobald die Leiterplatten klebfrei oder vollständig ausgehärtet sind – je nach der jeweils verwendeten Abdeckungsart. Führen Sie eine umfassende, dokumentierte Prüfung der gesamten Baugruppe unter langwelligem UV-Licht (UV-A) durch, da die meisten modernen Schutzbeschichtungen einen fluoreszierenden Markierungsfarbstoff enthalten, um die vollständige Abdeckung zu überprüfen.
Um eine makellose, äußerst zuverlässige Schutzbeschichtung zu erzielen, muss ein kontrollierter, wiederholbarer Prozess strikt eingehalten werden. Nachfolgend finden Sie die Standardarbeitsanweisung für das Auftragen einer Schutzbeschichtung auf Leiterplattenbaugruppen (PCBA). Erfahren Sie mehr über Skew-Kompensation: Ausgleich des Fasergewebe-Effekts (FWE) und Längenanpassung für PCIe Gen 6.
Fortgeschrittene Prüfung und Qualitätssicherung
Die Gewährleistung der Integrität, Gleichmäßigkeit und der korrekten Dicke der Schutzbeschichtung ist ebenso entscheidend wie der Auftragsprozess selbst. Die Norm IPC-A-610 enthält sehr spezifische Akzeptanzkriterien hinsichtlich der Abdeckung, der Dicke und der Verarbeitungsqualität der Schutzbeschichtung.
Automatisierte optische Inspektion (AOI)
Moderne AOI-Systeme zur Prüfung der Schutzbeschichtung (CC-AOI) sind für die Herstellung hochzuverlässiger Elektronikprodukte unverzichtbar. Diese Spezialgeräte nutzen spezielle UV-Beleuchtungsanordnungen und hochauflösende optische Kameras, um den in die Beschichtung eingebetteten fluoreszierenden Marker zu erkennen. Ausgefeilte CC-AOI-Algorithmen prüfen automatisch auf kritische Fehler, darunter unzureichende Abdeckung der Anschlüsse, übermäßige Schichtdicke (Pfützenbildung), Mikroblasen, Hohlräume, Fremdkörper (FOD) sowie das Eindringen der Beschichtung in verbotene Bereiche wie Steckverbindergehäuse.
Dickenmessung
Eine genaue Überprüfung der Trockenfilmdicke ist für die Gewährleistung langfristiger Zuverlässigkeit von entscheidender Bedeutung. Zerstörende Prüfungen mittels Mikroschnitt bieten die höchste Genauigkeit, werden jedoch in der Regel der anfänglichen Prozesscharakterisierung, Validierung oder Fehleranalyse vorbehalten. In der täglichen Produktion werden zerstörungsfreie Verfahren deutlich bevorzugt. Wirbelstromsonden können die Beschichtungsdicke auf leitfähigen Kupferflächen präzise messen, während moderne Ultraschall-Dickenmessgeräte zuverlässige und wiederholbare Messungen über einen breiteren Bereich von FR-4-Substraten und komplexen Bauteilgeometrien ermöglichen, ohne die Baugruppe zu beschädigen.
Häufig gestellte Fragen (FAQ)
Unter der Schutzbeschichtung eingeschlossene Feuchtigkeit kann zu schwerwiegenden Zuverlässigkeitsproblemen führen. Sie kann ionische Verunreinigungen auf der Leiterplattenoberfläche auflösen und so eine leitfähige elektrolytische Lösung bilden. Bei angelegter Spannung kann dies zu elektrochemischer Migration, dendritischem Wachstum und schließlich zu katastrophalen Kurzschlüssen zwischen benachbarten Leiterbahnen oder Bauteilanschlüssen führen. Eingeschlossene Feuchtigkeit kann zudem während Temperaturwechselbeanspruchungen oder beim Reflow verdampfen, was zu einer Ablösung oder Blasenbildung der Beschichtung führt und damit die Schutzbarriere vollständig zerstört.
Ja, Reparaturen und Nachbearbeitungen an PCBA sind durchaus möglich, doch der Schwierigkeitsgrad und die erforderlichen Techniken hängen maßgeblich von der Art der verwendeten Beschichtungschemie ab. Acrylbeschichtungen lassen sich durch den gezielten Einsatz spezifischer chemischer Lösungsmittel relativ leicht entfernen. Silikone und Polyurethane erfordern in der Regel ein aggressiveres mechanisches Abkratzen, Abbürsten oder spezielle chemische Abbeizmittel. Epoxide und Parylene sind äußerst widerstandsfähige, stark vernetzte Strukturen und erfordern im Allgemeinen hochpräzises Mikro-Strahlen oder thermische Trennverfahren, um die darunterliegenden Lötstellen für den Austausch von Bauteilen freizulegen. Nach der Nachbearbeitung muss der betroffene Bereich gründlich gereinigt und neu beschichtet werden, um den Schutz wiederherzustellen.
Die Schichtdicke wird mit speziellen Messgeräten überprüft und muss den Vorgaben der Norm IPC-A-610 oder den individuellen Kundenanforderungen entsprechen (in der Regel 25–75 Mikrometer für Acryle, Urethane und Epoxide; 50–210 Mikrometer für Silikone sowie 12–50 Mikrometer für Parylen). Während der laufenden Produktion werden vom Qualitätskontrollpersonal zerstörungsfreie Messgeräte wie Wirbelstrom- oder Ultraschallmessgeräte eingesetzt, um Stichproben zur Überprüfung der Schichtdicke durchzuführen. Darüber hinaus gewährleisten ordnungsgemäß kalibrierte Selektivbeschichtungsanlagen eine gleichmäßige volumetrische Materialabgabe, die in direktem Zusammenhang mit der erwarteten endgültigen Trockenfilmdicke steht.
Eine Maskierung ist immer dann erforderlich, wenn es auf der Leiterplatte bestimmte „Sperrzonen“ gibt, die aus mechanischen oder elektrischen Gründen vollständig unbeschichtet bleiben müssen (z. B. Steckerstifte, Schalter, Testpunkte oder bestimmte HF-Abschirmungen). Der Einsatz hochpräziser, automatisierter Selektivbeschichtungsmaschinen reduziert den Bedarf an manueller Maskierung im Vergleich zu Tauch- oder Flächensprühverfahren drastisch. Dies liegt daran, dass die Roboteranlage so programmiert werden kann, dass sie die Beschichtung präzise nur dort aufträgt, wo sie benötigt wird, und dabei die festgelegten Ausschlussbereiche mit einer Genauigkeit im Submillimeterbereich intelligent umgeht.
Die überwiegende Mehrheit der im Handel erhältlichen flüssigen Schutzbeschichtungen enthält einen speziellen UV-fluoreszierenden Markierungsfarbstoff, der dem Harz beigemischt ist. Bei Bestrahlung mit langwelligem Ultraviolettlicht (typischerweise UV-A um 365 nm) fluoresziert dieser Markierungsfarbstoff und strahlt in der Regel ein helles blaues oder weißes sichtbares Leuchten aus. Diese Eigenschaft ist ein entscheidender Mechanismus für die Qualitätskontrolle, da sie es Bedienpersonal und automatisierten CC-AOI-Systemen ermöglicht, eine vollständige und durchgehende Beschichtungsabdeckung leicht zu überprüfen, nicht beschichtete Bereiche an Bauteilanschlüssen zu identifizieren und Anwendungsfehler wie Ansammlungen, Fädenbildung oder Blasen zu erkennen.