Table des matières
Introduction au revêtement conforme dans l'assemblage de circuits imprimés
Dans le domaine de l’assemblage de circuits imprimés (PCBA) à haute fiabilité, la protection du réseau complexe de pistes, de vias et de composants délicats issus de la technologie de montage en surface (SMT) n’est pas simplement une option, mais une exigence technique stricte. Le revêtement conforme est un mince film polymère appliqué directement sur la surface du PCBA, épousant précisément sa topographie unique. En s'adaptant à la géométrie complexe de la carte assemblée, ces matériaux diélectriques spécialisés constituent une barrière de protection robuste contre un large éventail de facteurs de stress environnementaux qui, sans cela, pourraient entraîner des défaillances matérielles catastrophiques.
Sans protection adéquate, les cartes de circuits imprimés utilisées dans des environnements exigeants — tels que les systèmes sous le capot des véhicules automobiles, l’avionique aérospatiale, l’électronique marine et les systèmes de contrôle industriels — sont très sensibles à une dégradation prématurée. La pénétration d’humidité, par exemple, peut entraîner la formation de filaments anodiques conducteurs (CAF) ou une croissance dendritique entre des conducteurs adjacents, provoquant à terme des courts-circuits catastrophiques. La poussière et les particules peuvent s’accumuler sur le circuit imprimé, piégeant l’humidité et accélérant la corrosion localisée, tout en provoquant une dégradation du signal dans les circuits à haute fréquence. Les gaz corrosifs, le brouillard salin et les cycles thermiques extrêmes compromettent encore davantage l’intégrité physique et les performances électriques de l’ensemble en dégradant les soudures et en oxydant le cuivre exposé. Le revêtement conforme atténue efficacement ces risques, réduisant ainsi le coût total de possession, prolongeant la durée de vie opérationnelle et garantissant la fiabilité fonctionnelle des composants électroniques critiques sur le terrain. En savoir plus sur Circuits imprimés en céramique : circuits imprimés en céramique à base d'alumine ou de nitrure d'aluminium (AlN) pour les températures extrêmes.
Comprendre les matériaux de revêtement conforme
Le choix d'un matériau de revêtement conforme approprié nécessite une analyse rigoureuse de l'environnement d'exploitation, du niveau de protection souhaité et des contraintes de fabrication spécifiques de l'usine d'assemblage de circuits imprimés. La norme IPC-CC-830 définit les exigences de base en matière de qualification et de performances des matériaux de revêtement conforme. Les équipes d'ingénierie doivent évaluer les propriétés chimiques, mécaniques et électriques de différents systèmes de résines afin de définir la solution optimale.
Revêtements acryliques (AR)
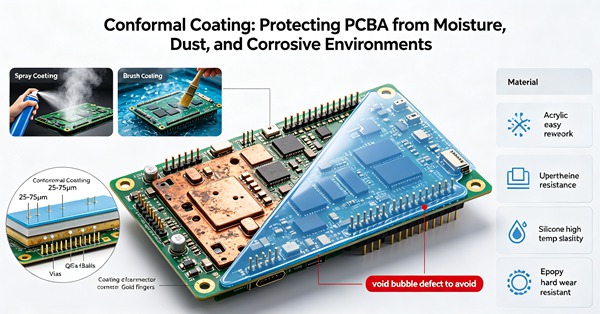
Les résines acryliques (AR) comptent parmi les revêtements de protection les plus largement utilisés dans l'industrie électronique en raison de leur excellent rapport coût-efficacité, de leur facilité d'application et de leur réusinabilité aisée. Elles constituent une barrière redoutable contre l'humidité, les taux d'humidité élevés et la prolifération fongique. De plus, les résines acryliques présentent des propriétés diélectriques favorables et ne subissent pas de retrait excessif pendant la phase de durcissement, ce qui minimise les contraintes mécaniques exercées sur le circuit imprimé. Comme elles sont généralement à base de solvant, elles durcissent relativement rapidement à mesure que le solvant s'évapore dans l'atmosphère. Leur principal inconvénient réside dans leur résistance chimique limitée ; ils sont facilement dissous par des solvants agressifs, ce qui les rend inadaptés aux environnements où l'exposition aux produits chimiques représente un risque important. Cependant, cette même solubilité les rend exceptionnellement faciles à retirer à l'aide de solvants standard pour la réparation ou le remplacement de composants, ce qui réduit le temps et les coûts de retouche.
Revêtements en silicone (SR)
Pour les applications soumises à des variations de température extrêmes et à des contraintes thermiques élevées, les résines de silicone (SR) constituent souvent le choix optimal. Les silicones conservent leur souplesse et leurs propriétés élastomères sur une plage de températures remarquablement large (généralement de -55 °C à +200 °C), ce qui empêche le revêtement de se fissurer, de se craqueler ou de se décoller dans des conditions de cycles thermiques extrêmes. Elles offrent également une résistance exceptionnelle à l’humidité, ce qui les rend idéales pour les unités de contrôle moteur (ECU) automobiles et les infrastructures de télécommunications en extérieur. La grande souplesse du silicone aide à absorber les chocs mécaniques et les vibrations, atténuant ainsi les contraintes exercées sur les broches des composants fragiles et les joints de soudure à pas fin. Leurs principaux inconvénients comprennent une résistance à l’abrasion relativement faible, une sensibilité à l’absorption de solvants et un risque de dégazage de siloxanes de faible poids moléculaire, qui doit être soigneusement maîtrisé dans les environnements optiques, de relais ou sous vide sensibles afin d’éviter toute défaillance de contact.
Revêtements en polyuréthane (UR)
Les revêtements en polyuréthane (UR) sont préconisés lorsque la résistance chimique et la durabilité mécanique exceptionnelles sont primordiales. Ils forment un film hautement réticulé et résistant qui offre une protection supérieure contre les solvants agressifs, les carburants d'aviation, les acides faibles, les alcalis et d'autres produits chimiques agressifs. Ces caractéristiques mécaniques robustes se traduisent également par une excellente résistance à l'abrasion et à l'usure. Les polyuréthanes offrent une excellente protection contre l’humidité et conservent une rigidité diélectrique élevée, même dans des environnements difficiles. Le principal inconvénient de cette durabilité est une réduction significative de la possibilité de retouche. Le décapage du polyuréthane nécessite des solvants chimiques puissants et spécialisés ou une abrasion mécanique agressive, ce qui peut facilement endommager le substrat du circuit imprimé sous-jacent ou les composants adjacents. Les temps de durcissement peuvent également être longs, bien que l’accélération par la chaleur ou les UV puisse optimiser le processus en milieu de production.
Revêtements époxy (ER)
Les revêtements époxy (ER) offrent le plus haut niveau de résistance mécanique et chimique parmi les revêtements de protection liquides standard. Souvent formulés sous forme de systèmes à deux composants nécessitant un mélange précis, les époxy durcissent pour former une barrière rigide et quasi impénétrable. Ils sont pratiquement insensibles à la plupart des solvants, aux produits chimiques industriels agressifs et à l'abrasion mécanique intense. Les époxy offrent une excellente résistance à l’humidité et sont fréquemment utilisés dans des environnements industriels hautement corrosifs, dans l’électronique agricole ou dans des applications marines en eaux profondes. Cependant, leur rigidité extrême peut s’avérer préjudiciable lors des cycles thermiques, pouvant soumettre à des contraintes ou provoquer la rupture de composants SMT délicats ou de diodes à boîtier en verre en raison d’une incompatibilité des coefficients de dilatation thermique (CTE). Une fois durci, l’époxy est pratiquement impossible à éliminer par voie chimique ; toute retouche nécessite généralement une séparation thermique très localisée ou un sablage micro-abrasif.
Revêtements en parylène (XY)
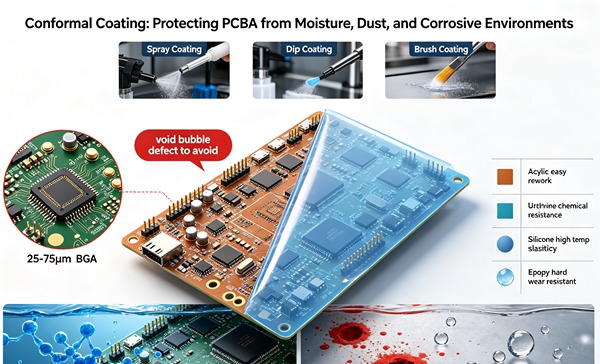
Le parylène (XY) constitue une catégorie distincte et hautement spécialisée de revêtements conformes. Contrairement aux résines liquides, le parylène est appliqué par un procédé de dépôt chimique en phase vapeur (CVD) dans des conditions de vide strictes. Le film ainsi obtenu est extrêmement uniforme, exempt de piqûres et parfaitement conforme ; il pénètre efficacement dans les fissures microscopiques et recouvre les zones d’ombre situées sous les composants présentant des hauteurs de dégagement exceptionnellement faibles, tels que les BGA ou les CSP. Le parylène offre des propriétés diélectriques supérieures, une excellente résistance aux produits chimiques et à l’humidité, ainsi qu’un ajout de masse minime à l’ensemble. Il offre une protection optimale pour les implants médicaux les plus critiques, les capteurs aérospatiaux et les composants électroniques militaires à haute fréquence. Les principales contraintes liées au parylène sont les équipements spécialisés et coûteux requis, les coûts élevés de traitement par lots, ainsi que l’extrême complexité des procédures de masquage et des retouches éventuelles.
Méthodologies avancées d'application
L'efficacité d'un revêtement conformable dépend fortement de la précision et de la répétabilité de son application. Les équipes d'ingénierie doivent tenir compte du volume de production, de la viscosité du matériau de revêtement et de la complexité du circuit imprimé lors du choix d'une méthode d'application.
Brossage manuel et trempage
Bien que rudimentaire, le brossage manuel reste une technique viable pour le prototypage à faible volume, les retouches après réusinage ou les revêtements localisés hautement spécialisés. Il exige une grande maîtrise de la part de l’opérateur et une technique constante pour obtenir une épaisseur uniforme et éviter l’introduction de bulles d’air ou de particules contaminantes. Le revêtement par immersion consiste à plonger l’ensemble du circuit imprimé assemblé (PCBA) dans un bain de matériau de revêtement à température contrôlée. Elle offre un débit élevé et une excellente couverture uniforme, y compris une pénétration sous les composants. Cependant, elle nécessite un masquage fastidieux et exigeant en main-d’œuvre des connecteurs, des commutateurs et d’autres zones à exclure. La viscosité et la densité du bain de revêtement doivent être strictement contrôlées afin de maintenir une épaisseur de film constante et d’éviter des problèmes tels que l’arrachement des bords ou la formation de flaques lors du retrait. En savoir plus sur Technologie M-SAP : atteindre une largeur de ligne et un espacement inférieurs à 25 microns pour l'électronique de nouvelle génération.
Revêtement sélectif automatisé
Le revêtement sélectif automatisé est devenu la norme dans le secteur des services de fabrication électronique (EMS) pour les volumes moyens à élevés. Cette technologie utilise des distributeurs robotisés multiaxiaux programmables pour appliquer un matériau de revêtement liquide uniquement sur des zones spécifiques et prédéfinies du circuit imprimé assemblé (PCBA), ce qui élimine ou réduit considérablement le recours à des opérations de masquage et de démasquage coûteuses et exigeantes en main-d'œuvre. Les machines de revêtement sélectif utilisent diverses vannes d'application — telles que des enduiseurs à film sans air, des vannes de pulvérisation pour les grandes surfaces et des distributeurs à aiguille pour les détails fins — afin d’obtenir une définition précise des bords et un dépôt ciblé du matériau. Les systèmes avancés intègrent des caméras de reconnaissance de repères, un suivi par codes-barres et une détection de hauteur par laser afin de compenser dynamiquement le gauchissement des cartes et de garantir des paramètres d’application constants sur chaque unité.
Mécanismes de durcissement et de réticulation
La transformation du revêtement conforme, qui passe d'un état liquide à un film protecteur solide hautement réticulé, constitue une étape cruciale pour obtenir les propriétés physiques et électriques souhaitées.
Séchage par évaporation et par humidité
De nombreux revêtements acryliques et certains revêtements spécifiques à base de silicone durcissent principalement par évaporation du solvant. Même si le panneau peut devenir « non collant » et pouvoir être manipulé en toute sécurité assez rapidement, le durcissement complet et l’obtention de propriétés protectrices optimales peuvent prendre plusieurs jours à température ambiante. Les systèmes à durcissement par l'humidité, en particulier certains polyuréthanes et silicones spécifiques, reposent sur l'humidité ambiante pour déclencher la réaction chimique de réticulation. Ces systèmes nécessitent généralement des conditions environnementales strictement contrôlées (température et humidité relative) au sein de l'usine de fabrication afin de garantir des profils de durcissement fiables et reproductibles.
Durcissement thermique
Le durcissement thermique utilise des températures élevées, généralement obtenues dans un four à convection en ligne ou un système de refusion IR, afin d’accélérer considérablement le processus de durcissement des polyuréthanes, des époxydes et de nombreux silicones. La chaleur réduit considérablement les temps de cycle, ce qui améliore le rendement de production et diminue les stocks de produits en cours de fabrication. Cependant, les ingénieurs en thermodynamique doivent définir avec soin le profil de température du four afin d’éviter le piégeage de solvants — qui provoque la formation de cloques ou de micro-vides — et de s’assurer que la température interne maximale ne dépasse pas les limites thermiques des composants des cartes de circuits imprimés (PCBA) ni la température de transition vitreuse du substrat.
Durcissement par rayonnement ultraviolet (UV)
Les revêtements durcissables aux UV, souvent à base d’uréthanes acrylés complexes ou d’époxydes spécialement formulés, ont révolutionné les opérations de revêtement conforme à grande échelle. Ces matériaux se polymérisent et durcissent presque instantanément (souvent en quelques secondes) lorsqu’ils sont exposés à des longueurs d’onde spécifiques de lumière ultraviolette à haute intensité. Cela élimine le recours à d’énormes fours de durcissement et réduit au minimum les stocks de produits en cours de fabrication, libérant ainsi un espace au sol précieux. L’un des défis techniques courants liés au durcissement par UV est le « phénomène d’ombrage » : il s’agit des zones situées sous des composants de grande hauteur ou sous le corps des composants, où la lumière UV ne peut pas pénétrer directement. Les revêtements UV modernes résolvent ce problème en intégrant un mécanisme de durcissement secondaire, généralement un durcissement par humidité ou thermique, afin de garantir que les zones ombragées et non exposées se réticulent tout de même complètement au fil du temps.
Comment appliquer un revêtement conforme (guide étape par étape)
Respectez ces règles techniques. En savoir plus sur Contrôle précis de l'impédance : comment atteindre une tolérance d'impédance de ±5% dans les circuits imprimés haute vitesse.
- Nettoyage et préparation des planches
Avant l'application du revêtement, le circuit imprimé assemblé (PCBA) doit être entièrement exempt de tout résidu de flux, de particules, d'huiles, d'empreintes digitales et d'humidité. Les contaminants de surface peuvent considérablement nuire à l’adhérence, favoriser la formation de cloques pendant le durcissement ou piéger des éléments ioniques corrosifs sous le film protecteur. Utilisez un nettoyeur aqueux automatisé en ligne, un système semi-aqueux ou un dégraissant à la vapeur, suivi d’un cycle de séchage thermique rigoureux afin de garantir que la carte soit entièrement séchée et prête pour une adhérence optimale.
- Masquage des zones interdites
Identifiez et protégez rigoureusement les zones où l’application d’un revêtement conforme est strictement interdite par le cahier des charges. Cela inclut les connecteurs plaqués or, les points de test RF, les commutateurs électromécaniques, les vias ouverts, les dissipateurs thermiques et certains composants sensibles spécifiques. Le masquage peut être réalisé à l’aide de rubans en polyimide spécialisés à faible résidu, de manchons en silicone préformés de précision ou de masques de soudure temporaires liquides pelables. Assurez-vous que tous les matériaux de masquage sont chimiquement compatibles avec la composition chimique spécifique du revêtement et le processus de durcissement qui s’ensuit.
- Application d'un revêtement
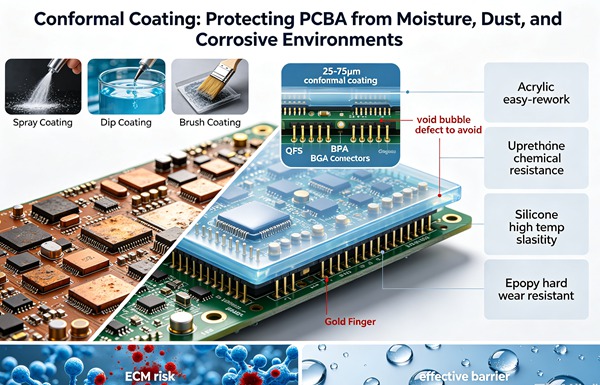
Appliquer le revêtement conforme dûment sélectionné selon la méthodologie spécifiée (application sélective automatisée par robot, trempage contrôlé ou pulvérisation de précision). L'équipe d'ingénierie doit exercer un contrôle statistique des processus (SPC) rigoureux sur des paramètres tels que la pression du fluide, la pression d'air d'atomisation, la vitesse de déplacement de la vanne et la hauteur de dépose afin de garantir une épaisseur de film uniforme conforme aux spécifications cibles (généralement comprise entre 25 et 75 microns pour les revêtements liquides, comme le définissent strictement les normes IPC).
- Processus de maturation
Soumettez le circuit imprimé fraîchement enduit au processus de durcissement approprié en fonction de la composition chimique du revêtement. Pour les systèmes UV, assurez-vous que le dosage UV (combinant densité d’énergie et irradiance de crête) respecte ou dépasse les exigences du fabricant du matériau. Pour les systèmes thermiques, vérifiez en permanence le profil du four afin d’éviter tout choc thermique, dégazage ou formation de cloques. Pour les systèmes de durcissement par humidité ou à température ambiante, transférez les cartes vers une zone de transit contrôlée où le taux d'humidité est régulé.
- Retrait des masques et contrôle final
Retirez soigneusement et méthodiquement tous les rubans adhésifs, les protections ou les matériaux de masquage pelables dès que les cartes ne collent plus au toucher ou sont complètement durcies, selon le type de masquage utilisé. Effectuez une inspection complète et documentée de l'ensemble du montage sous une lumière ultraviolette à ondes longues (UV-A), car la plupart des revêtements conformes modernes contiennent un colorant traceur fluorescent permettant de vérifier la couverture.
Pour obtenir une couche de revêtement conforme irréprochable et extrêmement fiable, il est indispensable de respecter scrupuleusement un processus contrôlé et reproductible. Vous trouverez ci-dessous la procédure opérationnelle standard relative à l'application d'un revêtement conforme sur les assemblages de circuits imprimés (PCBA). En savoir plus sur Compensation de l'asymétrie : gestion de l'effet d'entrelacement des fibres (FWE) et alignement des longueurs pour le PCIe Gen 6.
Inspection avancée et assurance qualité
Garantir l'intégrité, l'uniformité et l'épaisseur adéquate de la couche de revêtement protecteur est tout aussi essentiel que le processus d'application lui-même. La norme IPC-A-610 définit des critères d'acceptabilité très précis concernant la couverture, l'épaisseur et la qualité d'exécution du revêtement protecteur.
Inspection optique automatisée (AOI)
Les systèmes modernes d’inspection automatique par optique (AOI) pour revêtements conformes (CC-AOI) sont absolument indispensables à la fabrication de composants électroniques à haute fiabilité. Ces machines spécialisées utilisent des réseaux d’éclairage UV dédiés et des caméras optiques haute résolution pour détecter le traceur fluorescent intégré au revêtement. Des algorithmes CC-AOI sophistiqués inspectent automatiquement la présence de défauts critiques, notamment une couverture insuffisante des broches, une épaisseur excessive (accumulation de produit), des microbulles, des vides, des débris d'objets étrangers (FOD) et la pénétration catastrophique du revêtement dans des zones interdites telles que les boîtiers de connecteurs.
Mesure de l'épaisseur
Une vérification précise de l'épaisseur du film séché est essentielle pour garantir une fiabilité à long terme. Les essais destructifs par micro-coupe offrent le plus haut niveau de précision, mais sont généralement réservés à la caractérisation initiale du processus, à la validation ou à l'analyse des défaillances. Les méthodes non destructives sont largement privilégiées dans les environnements de production quotidiens. Les sondes à courants de Foucault permettent de mesurer avec précision l’épaisseur du revêtement sur des plans conducteurs en cuivre, tandis que les jauges d’épaisseur à ultrasons avancées fournissent des mesures fiables et reproductibles sur une gamme plus large de substrats FR-4 et de géométries de composants complexes, sans endommager l’ensemble.
Foire aux questions (FAQ)
L'humidité emprisonnée sous le revêtement de protection peut entraîner de graves problèmes de fiabilité. Elle peut dissoudre les contaminants ioniques présents à la surface de la carte, créant ainsi une solution électrolytique conductrice. Sous l'effet d'une tension appliquée, cela peut entraîner une migration électrochimique, une croissance dendritique et, à terme, des courts-circuits catastrophiques entre des pistes adjacentes ou les broches des composants. L'humidité emprisonnée peut également se vaporiser lors des cycles thermiques ou du refusionnement, provoquant la délamination ou la formation de cloques sur le revêtement, détruisant ainsi complètement la barrière protectrice.
Oui, la réparation et la retouche des circuits imprimés assemblés (PCBA) sont tout à fait possibles, mais la difficulté et les techniques requises dépendent fortement de la composition chimique du revêtement utilisé. Les acryliques peuvent être éliminés relativement facilement grâce à l’application ciblée de solvants chimiques spécifiques. Les silicones et les polyuréthanes nécessitent généralement un grattage mécanique plus agressif, un brossage ou l’utilisation de décapants chimiques spécialisés. Les époxydes et le parylène sont des structures hautement résistantes et fortement réticulées ; leur retrait nécessite généralement un sablage micro-abrasif très localisé ou des techniques de séparation thermique afin d’exposer les joints de soudure sous-jacents en vue du remplacement des composants. Après la retouche, la zone traitée doit être soigneusement nettoyée et recouverte d’un nouveau revêtement afin de rétablir la protection.
L'épaisseur du revêtement est vérifiée à l'aide d'outils de métrologie spécifiques et doit être conforme aux spécifications de la norme IPC-A-610 ou aux exigences personnalisées du client (généralement entre 25 et 75 microns pour les acryliques, les uréthanes et les époxydes ; 50 à 210 microns pour les silicones ; et 12 à 50 microns pour le parylène). Pendant la production, le personnel chargé du contrôle qualité utilise des outils non destructifs, tels que des jauges à courants de Foucault ou à ultrasons, pour effectuer des contrôles ponctuels de l’épaisseur. De plus, des machines de revêtement sélectif correctement étalonnées garantissent une distribution volumétrique homogène du matériau, ce qui est directement lié à l’épaisseur finale attendue du film sec.
Le masquage est nécessaire dès lors que le circuit imprimé comporte des zones spécifiques « à ne pas recouvrir » qui doivent rester entièrement dépourvues de revêtement pour garantir le bon fonctionnement mécanique ou électrique (par exemple, les broches de connecteurs, les interrupteurs, les points de test ou certains blindages RF). L’utilisation de machines de revêtement sélectif automatisées et hautement précises réduit considérablement le recours au masquage manuel par rapport aux méthodes par immersion ou par pulvérisation à large jet. En effet, la machine robotisée peut être programmée pour appliquer le revêtement avec précision uniquement là où cela est nécessaire, en contournant intelligemment les zones d’exclusion désignées avec une précision inférieure au millimètre.
La grande majorité des revêtements de protection liquides disponibles dans le commerce contiennent un colorant traceur fluorescent UV spécialisé incorporé à la résine. Lorsqu’il est exposé à un rayonnement ultraviolet à ondes longues (généralement des UV-A d’environ 365 nm), ce traceur devient fluorescent, émettant généralement une lueur visible bleu vif ou blanche. Cette caractéristique constitue un mécanisme essentiel pour le contrôle qualité, permettant aux opérateurs humains et aux systèmes automatisés d'inspection optique des revêtements (CC-AOI) de vérifier facilement que la couverture du revêtement est complète et continue, d'identifier les zones non couvertes sur les broches des composants et de détecter les défauts d'application tels que les accumulations, les filaments ou les bulles.