La miniaturisation galopante dans le secteur de l'électronique exige une innovation constante dans la fabrication des cartes de circuits imprimés (PCB). À mesure que les nœuds des semi-conducteurs se réduisent et que la taille des boîtiers diminue, le substrat sous-jacent et la carte de circuits imprimés doivent suivre le rythme. C'est là qu'intervient la technologie M-SAP (Modified Semi-Additive Process, ou procédé semi-additif modifié). Cette technique de fabrication de pointe s'est imposée comme un élément clé pour les cartes à interconnexions haute densité (HDI) nécessitant des géométries de ligne/espace (L/S) inférieures à 25 microns.
La technologie M-SAP comble le fossé entre les procédés traditionnels de gravure soustractive, qui rencontrent des difficultés en dessous de 40 microns en raison des profils trapézoïdaux des pistes et de l'évidement, et le procédé semi-additif avancé (ASAP) principalement utilisé dans les substrats d'encapsulation de circuits intégrés. En utilisant une fine couche de cuivre de départ suivie d’une électroplacage additif et d’une gravure flash, la technologie M-SAP permet aux ingénieurs spécialisés dans les circuits imprimés d’atteindre une densité de routage sans précédent, une intégrité de signal supérieure et un contrôle d’impédance exceptionnel. Cette technique jette les bases physiques nécessaires pour répondre aux exigences rigoureuses des infrastructures 5G, des systèmes avancés d’aide à la conduite (ADAS) et des applications de calcul haute performance (HPC).
Table des matières
La course aux lignes et espaces inférieurs à 25 microns
La tendance à la réduction des lignes et des espaces à moins de 25 microns n'est pas le fruit du hasard ; elle découle directement de l'augmentation du nombre de broches et de la diminution des pas dans les composants électroniques modernes. Les BGA (Ball Grid Arrays) et les CSP (Chip-Scale Packages) sont désormais couramment conçus avec des pas de 0,3 mm ou moins. Le routage des signaux à partir de ces matrices denses nécessite des pistes et des microvias d'une finesse incroyable, qui ne peuvent tout simplement pas être fabriqués à l'aide des techniques soustractives traditionnelles. En savoir plus sur Via-in-Pad plaquée (VIPPO) : directives de conception pour les connexions de BGA à pas fin.
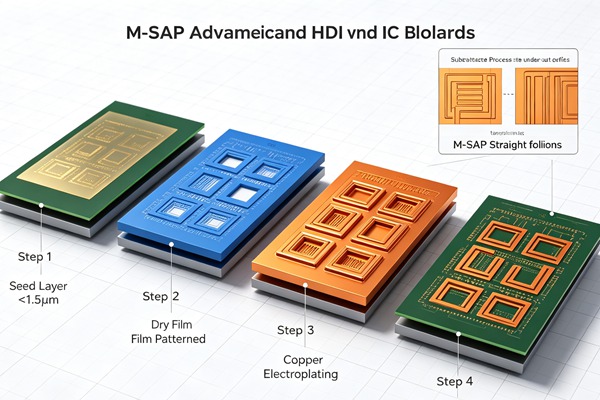
De plus, la demande en bande passante plus élevée dans les infrastructures de télécommunications et de transmission de données impose un contrôle rigoureux de la géométrie des pistes. La gravure soustractive traditionnelle produit des pistes à section trapézoïdale. À des fréquences plus élevées, l’effet de peau fait que le courant circule principalement le long du périmètre de la piste. Les bords irréguliers et les variations de largeur d’un bout à l’autre des pistes obtenues par gravure soustractive introduisent des discontinuités d’impédance, de la diaphonie et des pertes d’insertion importantes. Il est impératif d’atteindre un rapport longueur/largeur (L/S) inférieur à 25 microns avec une section transversale rectangulaire contrôlée avec précision afin de minimiser ces effets parasites et de garantir une transmission de signal irréprochable à des fréquences de plusieurs gigahertz.
Procédés soustractifs traditionnels vs procédés M-SAP
Pour bien saisir le changement de paradigme qu'apporte la technologie M-SAP, il faut la comparer à la méthode de fabrication soustractive traditionnelle. En savoir plus sur Optimisation du chemin de retour : conception de plans de référence solides pour l'intégrité du signal à haute fréquence.
Dans un procédé soustractif traditionnel, un circuit imprimé (PCB) se présente au départ sous la forme d’un panneau stratifié entièrement recouvert d’une couche relativement épaisse de feuille de cuivre (généralement de 12 à 35 microns, soit l’équivalent de 0,5 à 1 once de cuivre). Un photorésist est appliqué, exposé et développé afin de protéger les motifs de pistes souhaités. Le cuivre non protégé est ensuite éliminé par gravure chimique. La principale contrainte ici réside dans la nature isotrope du procédé de gravure. L'agent de gravure enlève le cuivre non seulement verticalement, mais aussi latéralement, en creusant sous la résine photosensible. Cette contrainte physique limite la largeur minimale de ligne et l'espacement minimaux réalisables à environ 40 à 50 microns. Toute tentative d'aller au-delà entraîne une altération de l'intégrité structurelle des pistes, une impédance irrégulière ou un décollement complet des pistes.
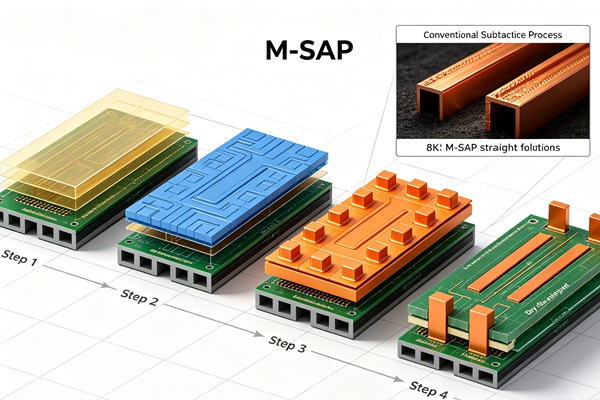
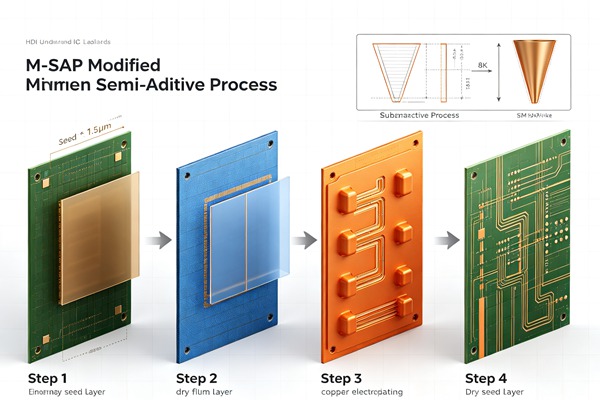
À l’inverse, le procédé M-SAP commence par l’application d’une feuille de cuivre très fine (généralement de 1,5 à 3 microns) ou d’une couche de germe de cuivre ultra-fine déposée par voie chimique sur la base diélectrique. Le photorésist est ensuite appliqué et structuré, créant ainsi des tranchées définies avec précision où les pistes seront formées. Le cuivre est ensuite déposé par électrolyse haut à l'intérieur de ces tranchées. Une fois que le placage a atteint l'épaisseur souhaitée, le photorésist est décapé, laissant apparaître les pistes plaquées robustes à côté de la fine couche d'amorçage exposée. Enfin, une « gravure flash » rapide et hautement contrôlée élimine la fine couche d'amorçage du substrat. La couche d’amorçage étant extrêmement fine, la gravure flash ne prend que quelques secondes, ce qui minimise toute attaque latérale sur les pistes plaquées. Il en résulte des parois latérales verticales et droites, des sections transversales rectangulaires et un routage L/S fiable inférieur à 25 microns.
Principaux avantages du procédé semi-additif modifié
L'adoption de la technologie M-SAP offre des avantages techniques indéniables qui vont bien au-delà de la simple miniaturisation et qui ont un impact considérable sur les performances électriques et la fiabilité du produit final.
La précision de la géométrie des pistes est primordiale. Le procédé de placage additif, strictement confiné dans des tranchées de photorésine définies par LDI, permet d’obtenir des parois de pistes exceptionnellement droites. Ce profil rectangulaire est essentiel pour les conceptions radiofréquence (RF) et numériques à haute vitesse. Il offre des caractéristiques d’impédance hautement prévisibles et stables, réduisant considérablement les réflexions de signal, l’atténuation du signal et les interférences électromagnétiques (EMI).
D'autre part, le procédé M-SAP augmente considérablement la densité de routage. En permettant des lignes et des espaces inférieurs à 25 microns, il permet aux concepteurs de router davantage de signaux au sein d'une même couche. Cette capacité essentielle permet aux ingénieurs de réduire le nombre total de couches nécessaires pour un schéma complexe donné. Cette réduction du nombre de couches peut compenser les coûts de fabrication plus élevés associés au procédé sophistiqué M-SAP, ce qui se traduit par un profil global plus fin de la carte, un poids plus léger et, potentiellement, des coûts globaux de matériaux réduits.
Enfin, la technologie M-SAP améliore la fiabilité structurelle dans les applications à pas ultra-fin. La possibilité de plaquer des structures denses sans risque de surgravure garantit que les pistes fines conservent leur intégrité mécanique lors des cycles thermiques et sous l'effet de contraintes physiques. La forte adhérence du cuivre plaqué à la couche d'amorçage ultra-fine offre une structure d'interconnexion robuste qui résiste aux microfissures et aux défaillances dans des conditions environnementales exigeantes.
Comment mettre en œuvre M-SAP pour la fabrication de circuits imprimés (guide étape par étape)
Respectez ces règles techniques.
- Préparation du substrat et dépôt de la couche de semences
Le processus commence par un matériau diélectrique spécialisé, optimisé pour offrir des performances à haute fréquence, un faible facteur de dissipation et une rugosité de surface minimale. Une couche de base très fine en cuivre est déposée sur ce diélectrique. Pour ce faire, on peut soit laminer une feuille de cuivre ultra-fine (généralement de 1,5 à 3,0 μm) sur le préimprégné à l'aide d'une feuille de support assurant la stabilité, soit déposer une fine couche de cuivre chimique directement sur une surface diélectrique préalablement dégraissée et conditionnée chimiquement. L’uniformité absolue et la résistance élevée à l’arrachement de cette couche d’amorçage constituent des conditions préalables essentielles pour les étapes de placage suivantes.
- Application de photorésine et imagerie directe par laser (LDI)
Un photorésist à film sec spécialisé haute résolution est laminé sur la délicate couche de base. Pour reproduire des motifs ultra-fins inférieurs à 25 microns, la photolithographie traditionnelle utilisant des masques physiques en verre s’avère totalement insuffisante en raison de la diffraction et des tolérances d’alignement. L’imagerie directe au laser (LDI) est exclusivement utilisée pour exposer le photorésist. La technique LDI utilise un faisceau laser hautement focalisé pour écrire le motif du circuit directement à partir des données CAO sur la résine photosensible, en compensant automatiquement et en temps réel toute variation dimensionnelle ou distorsion du panneau de substrat. La résine non exposée est ensuite éliminée par développement, laissant apparaître des tranchées profondes et parfaitement verticales qui définissent les canaux de routage avec précision.
- Placage électrolytique du cuivre
Le panneau est immergé dans un bain de placage électrolytique hautement contrôlé. La fine couche de cuivre de base fait office de cathode, conduisant le courant électrique sur toute la surface de la carte. Les ions cuivre de la solution se déposent de manière sélective uniquement dans les micro-rainures exposées, là où le photorésist a été retiré. Des formulations de placage avancées, contenant des additifs organiques soigneusement équilibrés — notamment des agents de nivellement, des agents de brillance et des agents de transport —, sont utilisées pour garantir un dépôt de cuivre parfaitement uniforme au sein de ces micro-rainures, évitant ainsi l’effet « dog-boning » ou les hauteurs de pistes inégales sur des motifs de densités variables.
- Décapage du photorésist
Une fois que le dépôt électrolytique a permis d'obtenir des pistes de cuivre robustes présentant l'épaisseur requise par les spécifications techniques (par exemple, entre 12 et 20 μm), le film photorésistant sec restant doit être éliminé proprement. Des décapants chimiques agressifs sont appliqués pour dissoudre et éliminer le photorésist, exposant ainsi les pistes rectangulaires nouvellement formées et la couche d'amorçage en cuivre ultra-fine d'origine qui se trouve entre elles.
- Gravure rapide de la couche de base
L'étape finale, sans doute la plus délicate, est la gravure différentielle par flash. Un agent de gravure très agressif mais méticuleusement contrôlé est utilisé pour dissoudre rapidement la fine couche d'amorçage exposée, isolant ainsi électriquement les pistes de cuivre individuelles. La couche d'amorçage n'ayant que quelques microns d'épaisseur, le processus de gravure est extrêmement bref. Cette brièveté délibérée minimise la gravure latérale (sous-gravure) des pistes plaquées plus épaisses, préservant ainsi leur profil rectangulaire, leurs caractéristiques d’impédance et leur intégrité structurelle. Un contrôle automatisé méticuleux de la composition chimique de l’agent de gravure, de la température et de la pression de pulvérisation est indispensable pour garantir l’élimination complète de la couche d’amorçage sans compromettre les largeurs critiques des pistes, inférieures à 25 microns.
Le passage à la technologie M-SAP nécessite des équipements de fabrication spécialisés, des contrôles environnementaux rigoureux en salle blanche et une séquence précise d'opérations chimiques et mécaniques.
Considérations relatives à la conception du M-SAP
La conception pour la technologie M-SAP exige des ingénieurs en électricité et en agencement qu’ils adaptent en profondeur leurs règles de conception, leurs modèles de simulation et leurs critères de sélection des matériaux. L’impact le plus immédiat réside dans l’assouplissement des contraintes traditionnelles relatives à la largeur et à l’espacement des pistes, mais le fait de travailler à une échelle inférieure à 25 microns soulève de nouveaux défis majeurs.
La rugosité de surface du diélectrique et de la feuille de cuivre devient un facteur déterminant dans la perte de signal à des fréquences supérieures à 10 GHz. Les concepteurs doivent spécifier des feuilles de cuivre à profil ultra-bas (ULP) ou hyper-bas (HLP), ainsi que des matériaux stratifiés haut de gamme à faibles pertes. L'interaction entre le cuivre plaqué et le traitement de surface spécifique (tel que l'ENIG, l'ENEPIG ou l'argent par immersion) doit également être modélisée avec soin à l'aide de solveurs de champs électromagnétiques en 3D.
Lors du routage de paires différentielles à haute vitesse avec des géométries inférieures à 25 microns, le couplage entre les pistes est très important. Il est essentiel de maintenir un espacement précis sur les longues portées pour contrôler l'impédance différentielle. Le procédé LDI de M-SAP excelle dans ce domaine, offrant un alignement parallèle quasi parfait, mais la conception doit tenir compte de tolérances de fabrication très serrées afin d'éviter tout décalage de phase.
De plus, la gestion thermique devient un enjeu crucial. Le regroupement de circuits logiques denses et de pistes fines sur une surface réduite augmente considérablement la densité de flux thermique localisé. Les ingénieurs doivent intégrer des stratégies avancées de dissipation thermique, telles que des réseaux denses de vias thermiques, des « coins » de cuivre intégrés et des diélectriques à haute conductivité thermique, afin d’éviter la surchauffe et de garantir la fiabilité à long terme. Le rapport d'aspect des pistes (hauteur/largeur) doit également être maîtrisé. Si la technologie M-SAP permet d'obtenir des pistes extrêmement étroites, des pistes trop hautes et trop étroites peuvent présenter une instabilité structurelle et être sujettes au décollement lors des cycles de laminage ultérieurs. Une collaboration étroite avec le fabricant de circuits imprimés est essentielle pour définir un profil optimal d’empilement et de vérification des règles de conception (DRC).
Applications dans l'électronique de nouvelle génération
La capacité à fabriquer de manière fiable des composants de moins de 25 microns (L/S) stimule l'innovation et ouvre la voie à de nouveaux formats dans de nombreux secteurs de haute technologie. En savoir plus sur Laminage séquentiel : maîtriser le processus de fabrication des cartes HDI, quelle que soit le nombre de couches.
Dans le secteur de l'électronique mobile et grand public, les smartphones, les montres connectées et les casques de réalité augmentée (RA) et de réalité virtuelle (RV) s'appuient fortement sur la technologie M-SAP. Elle permet aux fabricants d’intégrer des fonctionnalités toujours plus sophistiquées — notamment plusieurs caméras haute résolution, une puissance de traitement IA considérable directement sur l’appareil et des modems 5G mmWave multibandes — dans des formats de plus en plus compacts et soumis à des contraintes thermiques. Les cartes HDI de ces appareils utilisent des structures de trous de connexion interstitiels (IVH) « Any-Layer » étroitement entrelacées avec un routage M-SAP ultrafin.
Dans l'industrie automobile, l'essor rapide de la conduite autonome et des systèmes ADAS nécessite un traitement massif des données provenant des capteurs radar, LiDAR et caméras. Les modules de traitement centraux de ces systèmes exigent des interconnexions à très haute densité, capables de fonctionner sans faille dans des environnements difficiles, soumis à de fortes vibrations et à des températures élevées. M-SAP offre la densité de routage nécessaire et une intégrité de signal sans compromis pour ces applications de sécurité critiques.
Le calcul haute performance (HPC), les accélérateurs d’IA et l’infrastructure des centres de données s’appuient également fortement sur le procédé M-SAP. Les serveurs traitant des charges de travail complexes liées à l’intelligence artificielle nécessitent une bande passante mémoire considérable ainsi qu’une communication rapide et à faible latence entre des processeurs (CPU) massifs, des processeurs graphiques (GPU) parallèles et des modules de mémoire à haute bande passante (HBM). Les circuits imprimés de type substrat (SLP), fabriqués selon le procédé M-SAP, comblent efficacement le fossé physique entre la technologie traditionnelle des circuits imprimés et les techniques avancées d'encapsulation des circuits intégrés, permettant ainsi ces interconnexions critiques à haut débit.
De plus, le secteur des dispositifs médicaux tire un immense bénéfice du M-SAP. Les dispositifs implantables de pointe, les équipements de diagnostic miniaturisés et les systèmes d'imagerie médicale haute résolution nécessitent des composants électroniques ultra-compacts garantissant une fiabilité absolue. Le M-SAP permet la miniaturisation de réseaux de capteurs et d'unités de traitement complexes, améliorant ainsi le confort des patients et les capacités de diagnostic. En savoir plus sur AOI et radiographie 3D : vers un assemblage de circuits imprimés sans défaut.
Foire aux questions (FAQ)
Bien que ces deux procédés soient semi-additifs, le procédé semi-additif avancé (ASAP) commence généralement par un diélectrique entièrement nu et utilise le cuivrage sans courant ou la pulvérisation cathodique pour créer une couche d'amorçage microscopique et ultra-fine (souvent inférieure à 1 micron). Cela permet d’obtenir des géométries encore plus fines (L/S inférieures à 10 microns), mais ce procédé est principalement utilisé pour les substrats de circuits intégrés. Le procédé M-SAP (SAP modifié) utilise généralement une feuille de cuivre laminée ultra-fine (de 1,5 à 3 microns) comme couche d’amorçage de départ, ce qui le rend plus compatible avec les équipements de fabrication standard de circuits imprimés HDI et les dimensions de panneaux, tout en permettant d’atteindre avec succès des rapports L/S inférieurs à 25 microns.
Au départ, oui. Les équipements de fabrication nécessaires (tels que les machines LDI spécialisées et les lignes de placage hautement contrôlées), les matériaux plus fins et de pointe, ainsi que les contrôles plus stricts des processus en salle blanche augmentent les coûts de fabrication bruts par pouce carré. Cependant, comme la technologie M-SAP permet une augmentation spectaculaire de la densité de routage, elle peut souvent réduire le nombre total de couches nécessaires à la conception d’un circuit imprimé complexe. Dans de nombreuses architectures denses, les économies réalisées grâce à la réduction du nombre de couches et à la diminution de la surface globale du circuit imprimé compensent largement le surcoût lié au processus de fabrication M-SAP.
La technologie M-SAP nécessite des stratifiés spécifiques présentant une grande stabilité dimensionnelle, une rugosité de surface exceptionnellement faible et d’excellentes propriétés d’adhérence chimique pour supporter la couche d’amorçage ultra-fine. Bien que de nombreuses variantes modernes de FR4 à haute Tg soient compatibles, les conceptions exigeantes à haute fréquence nécessitent souvent des matériaux spécialisés à faibles pertes (tels que les mélanges de PTFE, les polymères à cristaux liquides (LCP) ou certaines résines thermodurcissables avancées) spécialement adaptés au procédé M-SAP afin de minimiser les pertes d’insertion et d’optimiser l’intégrité du signal.
La technologie M-SAP améliore considérablement l'intégrité du signal. La gravure soustractive traditionnelle crée des pistes au profil trapézoïdal, ce qui entraîne des déséquilibres d'impédance et une perte de signal plus importante, en particulier aux hautes fréquences, en raison de l'effet de peau qui pousse le courant vers les parois latérales rugueuses et gravées. Le procédé de placage additif M-SAP permet d’obtenir des pistes rectangulaires définies avec précision, dotées de parois latérales lisses et verticales. Il en résulte une impédance très homogène, une perte d’insertion réduite et des capacités de transmission de signaux à haute vitesse nettement supérieures.
Le principal défi de la gravure flash consiste à obtenir une élimination uniforme de la fine couche d’amorçage sur l’ensemble du grand panneau de production, sans attaquer de manière excessive les parois latérales des pistes en cuivre nouvellement plaquées. Cela nécessite un contrôle extrêmement rigoureux de la composition chimique du bain de gravure, une régulation précise de la température et des configurations optimisées des buses de pulvérisation. Toute gravure excessive provoquera une sous-coupe des pistes, ce qui altérera leur profil rectangulaire et compromettra la tolérance de largeur de ligne inférieure à 25 microns.