Alors que les appareils électroniques ne cessent de rapetisser tandis que leurs capacités de calcul ne cessent de croître, les concepteurs de circuits imprimés (PCB) sont constamment confrontés au défi de tracer des circuits extrêmement complexes dans des encombrements de plus en plus restreints. L'un des principaux goulots d'étranglement dans la conception moderne de circuits imprimés à interconnexion haute densité (HDI) réside dans la répartition et le routage des puces BGA (Ball Grid Array) à pas fin. Lorsque l'espacement des broches des BGA passe en dessous de 0,5 mm, les techniques de routage traditionnelles, telles que le fan-out « dog-bone » standard, se heurtent tout simplement à un manque d'espace physique.
Pour pallier cette contrainte d'espace et préserver l'intégrité du signal, les ingénieurs spécialisés dans les circuits imprimés ont recours à des technologies avancées de vias. La solution la plus importante parmi celles-ci est le « Via-in-Pad Plated Over » (VIPPO). En plaçant le via directement à l'intérieur du plot de montage en surface et en le recouvrant d'un placage afin de créer une surface plane et soudable, la technologie VIPPO permet un routage vertical direct. Ce guide complet explore les principes structurels de la technologie VIPPO, la compare aux méthodologies conventionnelles et fournit des directives de conception détaillées pour une mise en œuvre réussie de la technologie VIPPO dans les dérivations BGA à pas fin.
Table des matières
Le défi du raccordement des BGA à pas fin
Les microprocesseurs modernes, les FPGA et les ASIC à haute vitesse utilisent souvent des boîtiers BGA afin d’optimiser le nombre de broches sur une surface minimale. Alors que les BGA à pas de 1,0 mm et 0,8 mm offrent suffisamment d’espace pour le routage des pistes entre les pastilles à l’aide de vias traversants classiques, les BGA à pas fin — généralement classés selon des pas de 0,5 mm, 0,4 mm, voire inférieurs — constituent un défi de routage redoutable. En savoir plus sur Plaquage en or dur : conception de connecteurs en bordure et de contacts de commutateurs offrant une résistance extrême à l'usure.
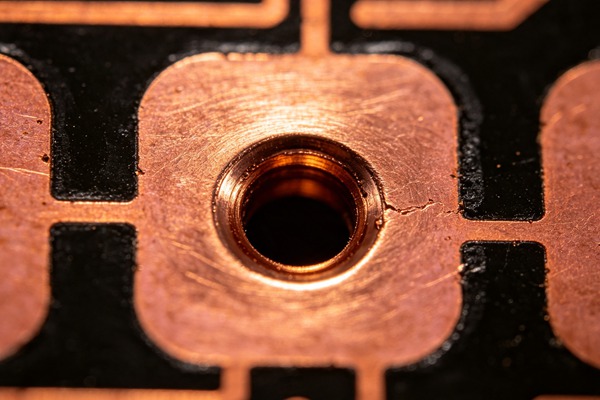
Le principal problème réside dans les contraintes géométriques. Dans un fan-out de type « dog-bone » traditionnel, une piste courte relie le plot du BGA à un via adjacent. Cependant, à mesure que le pas diminue, l’espace libre entre les plots du BGA se réduit. À terme, l’espace disponible devient insuffisant pour placer un via entre les pastilles ou pour acheminer une piste entre celles-ci sans enfreindre les exigences minimales de dégagement piste-piste ou piste-pastille imposées par les contrôles de règles de conception (DRC) du fabricant.
De plus, les conceptions numériques à haute vitesse exigent un contrôle rigoureux de l’intégrité du signal. La courte piste d’un fan-out en « dog-bone » introduit une inductance et une capacité parasites, susceptibles de dégrader les signaux à haute fréquence et de provoquer des discontinuités d’impédance. Par conséquent, une solution permettant d’éliminer ce tronçon parasite, de réduire au minimum l’encombrement du routage et de prendre en charge les architectures d’interconnexion à haute densité est absolument indispensable pour les applications de pointe. En savoir plus sur Revêtement conforme : protection des circuits imprimés assemblés (PCBA) contre l'humidité, la poussière et les environnements corrosifs.
Comprendre la technique « Via-in-Pad Plated Over » (VIPPO)
Le procédé « Via-in-Pad Plated Over » (VIPPO), parfois appelé « Plated Over Filled Via » (POFV), est un procédé spécialisé de fabrication de vias dans lequel un via est percé directement à l'intérieur de la pastille en cuivre destinée à un composant à montage en surface, généralement un BGA.
Le procédé standard « via-in-pad » consiste simplement à laisser le trou de via ouvert à l'intérieur du plot. Bien que cela permette de gagner de la place, cela entraîne un défaut de fabrication critique lors de la phase d'assemblage : la capillarité de la soudure. Lors du soudage par refusion, l’action capillaire du trou de passage ouvert aspire la soudure liquide loin de la pastille du composant et vers le fond du trou de passage. Il en résulte des joints manquant de soudure, une mauvaise adhérence mécanique et un risque élevé de coupures électriques ou de connexions peu fiables.
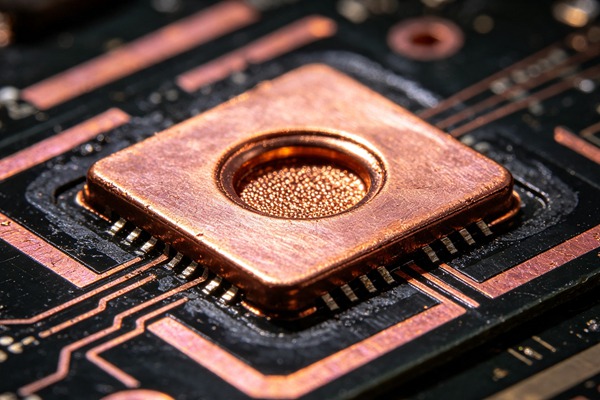
VIPPO résout entièrement ce problème grâce à un processus de fabrication en plusieurs étapes :
1. Perçage et placage : Le trou de passage est percé mécaniquement ou au laser, puis plaqué afin d'assurer la connectivité électrique entre les couches.
2. Remplissage à l'époxy : Le puits de traversée est entièrement rempli d'une résine époxy spécialisée. Cette résine peut être conductrice ou non conductrice, en fonction des exigences thermiques et électriques de la conception.
3. Planarisation : Une fois le trou de connexion rempli et durci, la surface est aplanie (poncée) afin d'éliminer tout excès de résine.
4. Recouvrement : Enfin, une couche de cuivre est déposée par galvanoplastie directement sur le via rempli, ce qui permet d'obtenir une surface de pastille parfaitement plane, continue et hautement soudable.
Le résultat final est un plot qui, pendant le processus d'assemblage, présente exactement le même aspect et se comporte exactement comme un plot de montage en surface standard, mais qui comporte une interconnexion directe et verticale avec les couches internes du circuit imprimé.
VIPPO vs. Fanout traditionnel en « os de chien »
Si la configuration traditionnelle en « dog-bone » est économique et adaptée aux composants à pas plus large, son intérêt diminue rapidement dans les conceptions HDI. La structure en « dog-bone » occupe un espace précieux sur la surface de la carte, ce qui limite le nombre de condensateurs de dérivation ou d’autres composants passifs pouvant être placés sur la face opposée de la carte, directement sous le BGA.
À l'inverse, VIPPO regroupe la pastille et le via en une seule entité physique. Cela élimine le besoin de pistes de dérivation sur la couche de surface, libérant ainsi des canaux de routage et simplifiant considérablement le fan-out du BGA. De plus, comme VIPPO offre un chemin vertical direct entre la broche du composant et la couche de routage interne, il réduit considérablement l’inductance parasite. Ce chemin direct est très avantageux pour l’intégrité des signaux à haute vitesse et pour minimiser l’impédance dans les réseaux de distribution d’alimentation (PDN), ce qui permet de placer les condensateurs de découplage directement sous le via du BGA pour une efficacité maximale.
Directives de conception pour la mise en œuvre du VIPPO
Pour intégrer avec succès VIPPO dans la conception d'un circuit imprimé, il est nécessaire de respecter scrupuleusement certains paramètres de conception et de collaborer étroitement avec le fabricant. Les recommandations suivantes présentent les spécifications essentielles à la mise en œuvre de VIPPO.
Rapport d'aspect et diamètres de forage
Le rapport d'aspect — c'est-à-dire le rapport entre l'épaisseur du circuit imprimé et le diamètre du trou percé — est un facteur déterminant pour garantir la fiabilité du placage et du remplissage des vias. Pour le perçage mécanique standard, un rapport d'aspect maximal de 10:1 est généralement recommandé, bien qu'un rapport de 8:1 soit plus sûr pour garantir un placage de cuivre homogène dans le puits de la via. Lors de l'utilisation de microvias percées au laser pour le VIPPO dans les structures HDI, le rapport d'aspect est généralement limité à 1:1 ou 0,8:1.
Pour un circuit imprimé standard d'une épaisseur de 1,6 mm (63 mil), le diamètre minimal du trou percé ne doit généralement pas être inférieur à 0,15 mm (6 mil) ou 0,2 mm (8 mil) afin de garantir un rapport d'aspect fiable et de permettre un remplissage adéquat à l'époxy.
Dimensions des patins et exigences relatives aux bagues annulaires
La taille du plot BGA est dictée par les recommandations du fabricant du composant ; elle varie généralement entre 80% et 100% du diamètre de la sphère du BGA. Lors de la mise en œuvre de la norme VIPPO, vous devez vous assurer que le plot est suffisamment grand pour accueillir le via percé tout en laissant un anneau annulaire suffisant. Un anneau annulaire minimal de 0,1 mm (4 mils) correspond à la norme industrielle afin de tenir compte des écarts de perçage et des tolérances d'alignement lors de la fabrication. Par exemple, si le plot BGA mesure 0,4 mm (16 mils), la taille maximale du trou de passage percé doit être de 0,2 mm (8 mils).
Matériau de remplissage époxy : conducteur ou non conducteur
Le choix entre un remplissage époxy conducteur et non conducteur est souvent source de confusion. Dans la grande majorité des applications, l'époxy non conducteur est privilégié. L'époxy non conducteur présente un coefficient de dilatation thermique (CTE) très proche de celui du substrat FR4 environnant, ce qui réduit le risque de fissuration du corps du via lors des cycles thermiques. La conductivité électrique et thermique d'un via à remplissage non conducteur est entièrement assurée par le cuivre plaqué sur les parois du via.
L'époxy conducteur est généralement réservé à des applications spécialisées nécessitant une dissipation thermique extrême directement par le via, car la différence de CTE peut entraîner des problèmes de fiabilité à long terme. En savoir plus sur Sonde volante ou ICT : choisir la stratégie de test des circuits imprimés adaptée à votre volume de production.
Comment mettre en œuvre VIPPO (guide étape par étape)
Respectez ces règles techniques.
- Évaluation du pas des composants BGA et de la densité de routage
Commencez par analyser le pas des broches du BGA que vous avez choisi. Si ce pas est inférieur ou égal à 0,5 mm, l’utilisation de la technologie VIPPO est fortement recommandée, voire obligatoire. Évaluez le nombre de couches et déterminez si la technologie VIPPO standard à trous traversants est suffisante ou s’il faudra recourir à des microvias empilés (HDI) associés à la technologie VIPPO pour atteindre la densité de routage requise.
- Définir les dimensions des vias et des pastilles
Consultez la fiche technique du composant pour déterminer la taille optimale du plot. Calculez le diamètre maximal admissible du trou de perçage en soustrayant la largeur de la bague annulaire requise (généralement 0,1 mm de chaque côté) du diamètre du plot. Assurez-vous que ce diamètre de perçage respecte les limites de rapport d'aspect imposées par le fabricant en fonction de l'épaisseur de la carte.
- Choisissez le matériau de remplissage approprié
Précisez qu'il faut utiliser un remplissage époxy non conducteur pour les vias, sauf en cas d'exigence thermique extrême nécessitant un remplissage conducteur. Indiquez-le clairement dans vos notes de fabrication afin d'éviter toute interprétation erronée de la part du fabricant.
- Précisez le type de placage et la finition de surface
Précisez que les vias doivent être planarisés et recouverts d'une couche de cuivre. Après le placage au cuivre, spécifiez une finition de surface fiable. Le nickel chimique suivi d’un placage à l’or par immersion (ENIG) ou le nickel chimique suivi d’un placage au palladium chimique puis d’un placage à l’or par immersion (ENEPIG) sont vivement recommandés pour les BGA à pas fin en raison de leur excellente planéité et de leur résistance à l’oxydation.
- Vérification de la conception à l'aide du DRC et en collaboration avec le fabricant
Mettez à jour les paramètres de vérification des règles de conception (DRC) de votre logiciel EDA afin de permettre aux vias de croiser les pastilles de montage en surface sans générer d'erreurs. Avant de transmettre les fichiers Gerber, envoyez une configuration préliminaire de l'empilement et une définition des vias à votre fabricant de circuits imprimés afin de vous assurer que son équipement est capable de produire de manière fiable les dimensions VIPPO spécifiées, conformément à la norme IPC-4761 Type VII.
La mise en place d'une stratégie de routage VIPPO nécessite une approche systématique afin de garantir la fabricabilité et la fiabilité. En savoir plus sur Cartes de rodage (BIB) : conception de cartes de rodage à haute température pour les tests de semi-conducteurs.
Considérations relatives à la fiabilité et à la fabrication
Si VIPPO résout des problèmes de routage complexes, il introduit toutefois de nouvelles variables dans le processus de fabrication. La principale préoccupation concerne la fiabilité thermique. Étant donné que le via contient des matériaux présentant des CTE différents (cuivre, remplissage époxy et substrat FR4), les cycles thermiques répétés pendant le fonctionnement ou la refusion peuvent induire des contraintes sur le corps du via et le capuchon plaqué. À long terme, ces contraintes peuvent entraîner l'apparition de microfissures dans le placage de cuivre ou la séparation du capuchon du via, ce qui se traduit par des défaillances intermittentes.
Pour atténuer ces risques, les fabricants doivent contrôler le processus de planarisation avec précision. Si l'époxy n'est pas parfaitement au ras du plot de cuivre avant le placage final, une « fossette » ou une « bosse » se formera à la surface du plot. Une fossette peut retenir le flux et dégager des gaz pendant la refusion, provoquant ainsi des vides de soudure au sein du joint BGA. Une bosse peut entraîner un positionnement irrégulier du BGA, ce qui peut causer des circuits ouverts sur les broches adjacentes. La norme IPC-4761 standardise la conception et la classification de la protection des vias. Pour obtenir une véritable protection VIPPO, vous devez spécifier strictement le type VII (rempli et recouvert) de la norme IPC-4761 dans vos notes de fabrication.
Conclusion
La technologie « Via-in-Pad Plated Over » (VIPPO) est incontournable pour les ingénieurs spécialisés dans les circuits imprimés qui travaillent avec des composants BGA à grand nombre de broches et à pas fin. En éliminant le recours aux fanouts en « dog-bone » qui occupent beaucoup d’espace, la technologie VIPPO maximise les canaux de routage, améliore l’intégrité du signal et optimise les réseaux de distribution d’énergie. Bien qu’elle impose le respect de règles de conception strictes et qu’elle augmente la complexité et le coût de fabrication, ses avantages en termes de miniaturisation et de performances en font une technique incontournable pour les conceptions d’interconnexions à haute densité.
Foire aux questions (FAQ)
Oui. Le procédé VIPPO nécessite plusieurs étapes de fabrication supplémentaires par rapport aux vias standard, notamment le remplissage, le durcissement, la planarisation et un cycle de placage secondaire. Cela entraîne généralement une augmentation du coût de fabrication du circuit imprimé nu de 15% à 30%, selon le fabricant et la complexité du circuit.
Pour les pastilles BGA, cette pratique est fortement déconseillée. Laisser un via ouvert au sein d'une pastille provoque un « capillarité de la soudure » lors de l'assemblage : la soudure destinée au joint BGA s'écoule alors vers le bas dans le trou du via. Cela entraîne immanquablement des connexions fragiles, peu fiables, voire complètement coupées. L'utilisation de VIPPO est indispensable pour éviter ce phénomène.
Dans la plupart des conceptions standard et HDI, l'utilisation d'époxy non conducteur est vivement recommandée. Celui-ci s'adapte mieux aux propriétés de dilatation thermique du substrat du circuit imprimé que l'époxy conducteur, ce qui réduit le risque de fissuration des vias lors des cycles thermiques. Le placage de cuivre sur les parois des vias assure une conductivité électrique et thermique adéquate.
Les finitions de surface ENIG (nickel chimique + or par immersion) et ENEPIG (nickel chimique + palladium chimique + or par immersion) sont les plus couramment utilisées. Elles offrent une surface exceptionnellement plane et uniforme, ce qui est essentiel pour garantir un positionnement et un soudage fiables des composants BGA à pas fin.
Non, bien qu'ils soient souvent utilisés conjointement dans les conceptions HDI. Une microvia se caractérise par sa petite taille (généralement ≤ 0,15 mm de diamètre) et son faible rapport d'aspect ; elle ne traverse généralement qu'une seule couche diélectrique. Le VIPPO est un procédé appliqué à un via (qui peut être un microvia ou un via traversant standard) consistant à le remplir et à le recouvrir d'un revêtement métallique afin de créer une surface de pastille plane.