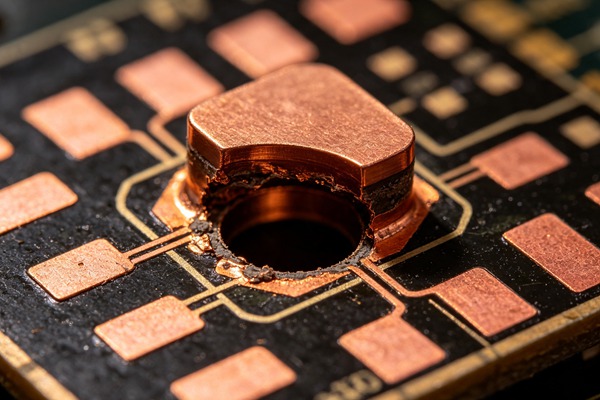
I takt med att elektroniska enheter blir allt mindre samtidigt som deras beräkningskapacitet ökar, ställs konstruktörer av kretskort (PCB) ständigt inför utmaningen att dra ledningar i mycket komplexa kretsar inom allt mer begränsade utrymmen. En av de största flaskhalsarna vid modern konstruktion av kretskort med hög täthet (HDI) är utgångs- och ledningsdragningen för Ball Grid Arrays (BGA) med fin delning. När BGA-stiftavståndet sjunker under 0,5 mm räcker det fysiska utrymmet helt enkelt inte till för traditionella drageringstekniker, såsom standardmetoden ”dog-bone fanout”.
För att hantera denna utrymmesbegränsning och upprätthålla signalintegriteten använder kretskortskonstruktörer avancerade via-tekniker. Den främsta av dessa lösningar är Via-in-Pad Plated Over (VIPPO). Genom att placera via-hålet direkt i ytmonteringsplattan och plätera över det för att skapa en plan, lödbar yta möjliggör VIPPO direkt vertikal ledningsdragning. Denna omfattande guide utforskar VIPPO:s strukturella mekanik, jämför den med konventionella metoder och ger detaljerade designriktlinjer för en framgångsrik implementering av VIPPO i BGA-anslutningar med fin delning.
Innehållsförteckning
Utmaningen med anslutningar till BGA-komponenter med tät placering
Moderna mikroprocessorer, FPGA:er och höghastighets-ASIC:er använder ofta BGA-kapselkonstruktioner för att maximera antalet utgångar på en så liten yta som möjligt. Medan BGA-paket med 1,0 mm och 0,8 mm delning erbjuder tillräckligt med utrymme för ledningsdragning mellan anslutningspunkterna med hjälp av konventionella genomgående hål, utgör BGA-paket med fin delning – vanligtvis kategoriserade som 0,5 mm, 0,4 mm eller ännu mindre – en enorm utmaning när det gäller ledningsdragning. Lär dig mer om Hårdguldplätering: Konstruktion av kantkontakter och omkopplarkontakter för extrem slitstyrka.
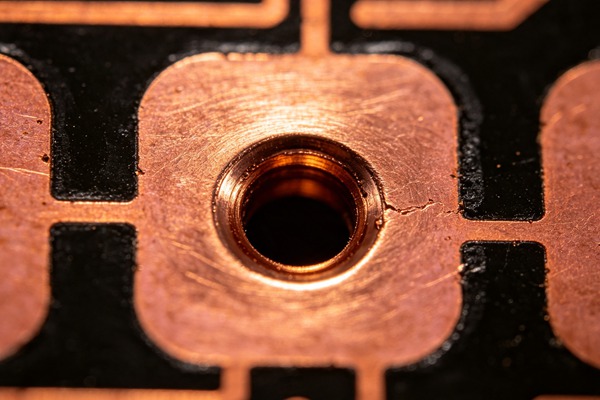
Det främsta problemet ligger i de geometriska begränsningarna. I en traditionell ”dog-bone”-fanout kopplar en kort ledning samman BGA-kontakten med en intilliggande via. Men när avståndet mellan kontakterna minskar, krymper även avståndet mellan BGA-kontakterna. Så småningom finns det inte tillräckligt med utrymme för att placera en via mellan padsen eller dra en ledning mellan dem utan att bryta mot kraven på minsta avstånd mellan ledningar eller mellan ledning och pad, vilka fastställs av tillverkarens Design Rule Checks (DRC).
Dessutom kräver digitala konstruktioner med hög hastighet strikt kontroll över signalintegriteten. Den korta ledningssträckan i en ”dog-bone”-fanout ger upphov till parasitisk induktans och kapacitans, vilket kan försämra högfrekventa signaler och orsaka impedansavbrott. Därför krävs det absolut en lösning som eliminerar denna stub, minimerar routningsutrymmet och stöder arkitekturer med hög täthet för interkonnektivitet för avancerade tillämpningar. Lär dig mer om Konform beläggning: Skydd av kretskort mot fukt, damm och korrosiva miljöer.
Att förstå Via-in-Pad Plated Over (VIPPO)
Via-in-Pad Plated Over (VIPPO), som ibland även kallas Plated Over Filled Via (POFV), är en specialiserad tillverkningsprocess för via-hål där ett via-hål borras direkt inuti den kopparplatta som är avsedd för en ytmonterad komponent, vanligtvis en BGA.
Vid den vanliga ”via-in-pad”-processen lämnas via-hålet helt enkelt öppet inuti padden. Detta sparar visserligen utrymme, men medför en allvarlig tillverkningsfel under monteringsfasen: lödvickning. Vid reflow-lödning drar kapillärkraften i det öppna via-hålet bort det flytande lodet från komponentplattan och ner i via-hålet. Detta leder till lodfattiga fogar, dålig mekanisk vidhäftning och en hög sannolikhet för öppna kretsar eller opålitliga anslutningar.
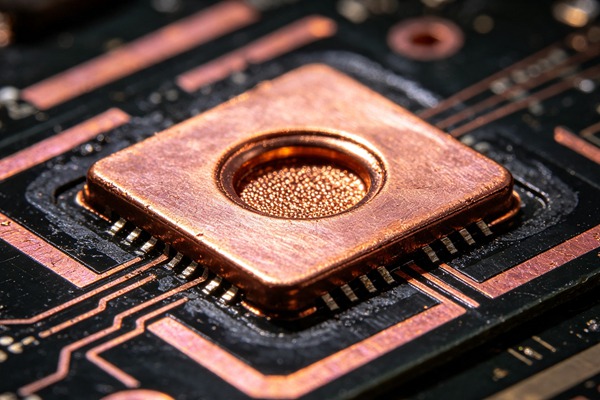
VIPPO löser detta problem helt och hållet genom en tillverkningsprocess i flera steg:
1. Borrning och plätering: Via-hålen borras mekaniskt eller med laser och pläteras för att skapa elektrisk kontakt mellan skikten.
2. Epoxifyllning: Via-hålet fylls helt med ett specialtillverkat epoxiharts. Detta harts kan vara antingen ledande eller icke-ledande, beroende på konstruktionens termiska och elektriska krav.
3. Planarisering: När via-hålet har fyllts och härdat slipas ytan plan för att ta bort överflödigt harts.
4. Överplätering: Slutligen pläteras ett kopparskikt direkt över den fyllda via-öppningen, vilket skapar en helt plan, sammanhängande och mycket lödbar yta på anslutningsplattan.
Slutresultatet blir en kontaktplatta som ser ut och fungerar precis som en vanlig kontaktplatta för ytmontering under monteringsprocessen, men som har en direkt, vertikal anslutning till kretskortets inre lager.
VIPPO jämfört med traditionell dog-bone-fanout
Även om den traditionella ”dog-bone”-utföringen är kostnadseffektiv och lämplig för komponenter med större avstånd mellan anslutningarna, minskar dess användbarhet snabbt i HDI-konstruktioner. ”Dog-bone”-strukturen tar upp värdefullt utrymme på ytan, vilket begränsar antalet bypass-kondensatorer eller andra passiva komponenter som kan placeras på kretskortets baksida direkt under BGA:n.
VIPPO förenar däremot padden och via-hålet till en enda fysisk enhet. Detta eliminerar behovet av utgångsspår på ytskiktet, vilket frigör ledningskanaler och avsevärt förenklar BGA-fanouten. Eftersom VIPPO dessutom tillhandahåller en direkt vertikal väg från komponentstiftet till det interna routningsskiktet, minskar det den parasitiska induktansen avsevärt. Denna direkta väg är mycket fördelaktig för signalintegriteten vid höga hastigheter och för att minimera impedansen i strömfördelningsnätverk (PDN), vilket gör det möjligt att placera avkopplingskondensatorer direkt under BGA-via för maximal effektivitet.
Riktlinjer för implementering av VIPPO
För att VIPPO ska kunna integreras på ett framgångsrikt sätt i en kretskortsdesign krävs noggrann efterlevnad av specifika designparametrar och ett nära samarbete med tillverkaren. Följande riktlinjer beskriver de viktigaste specifikationerna för implementeringen av VIPPO.
Bildförhållande och borrstorlekar
Aspektförhållandet – förhållandet mellan kretskortets tjocklek och det borrade hålets diameter – är en avgörande faktor för tillförlitlig plätering och fyllning av via-hål. Vid standardmässig mekanisk borrning rekommenderas i allmänhet ett maximalt aspektförhållande på 10:1, även om 8:1 är säkrare för att säkerställa en jämn kopparplätering i via-cylindern. Vid användning av laserborrade mikrovias för VIPPO i HDI-uppbyggnader begränsas aspektförhållandet vanligtvis till 1:1 eller 0,8:1.
För ett standardkort med en tjocklek på 1,6 mm (63 mil) bör den minsta mekaniska borrstorleken normalt inte understiga 0,15 mm (6 mil) eller 0,2 mm (8 mil) för att upprätthålla ett tillförlitligt sidförhållande och möjliggöra korrekt epoxifyllning.
Krav på dynans storlek och ringformad ring
Storleken på BGA-kontaktytan bestäms av komponenttillverkarens rekommendationer och varierar vanligtvis mellan 80% och 100% av BGA-sfärens diameter. Vid implementering av VIPPO måste du se till att kontaktytan är tillräckligt stor för att rymma det borrade via-hålet samtidigt som en tillräckligt bred ringformad kant lämnas kvar. En minsta ringbredd på 0,1 mm (4 mil) är branschstandard för att ta hänsyn till borravvikelser och registreringstoleranser under tillverkningen. Om BGA-paden till exempel är 0,4 mm (16 mil) bör den maximala storleken på via-hålet vara 0,2 mm (8 mil).
Epoxifyllnadsmaterial: ledande kontra icke-ledande
Valet mellan ledande och icke-ledande epoxifyllning är ofta källan till förvirring. I de allra flesta tillämpningar är icke-ledande epoxi det bästa valet. Icke-ledande epoxi har en termisk expansionskoefficient (CTE) som nära överensstämmer med det omgivande FR4-substratet, vilket minskar risken för sprickbildning i via-cylindern vid termisk cykling. Den elektriska och termiska ledningsförmågan i en via med icke-ledande fyllning tillhandahålls helt och hållet av kopparbeläggningen på via-väggarna.
Ledande epoxi används i allmänhet endast för specialiserade tillämpningar som kräver extrem värmeavledning direkt genom genomföringen, eftersom skillnaden i termisk utvidgningskoefficient (CTE) kan leda till tillförlitlighetsproblem på sikt. Lär dig mer om Flying Probe kontra ICT: Att välja rätt teststrategi för kretskort (PCBA) utifrån din produktionsvolym.
Så här implementerar du VIPPO (steg-för-steg-guide)
Följ dessa tekniska riktlinjer.
- Utvärdera BGA-avstånd och ledningsdensitet
Börja med att analysera stiftavståndet för den BGA du har valt. Om stiftavståndet är 0,5 mm eller mindre rekommenderas VIPPO starkt, om inte rentav krävs. Utvärdera antalet lager och avgör om standard-VIPPO med genomgående hål är tillräckligt eller om staplade mikrovias (HDI) med VIPPO kommer att behövas för att uppnå den erforderliga ledningsdensiteten.
- Definiera mått för Via och Pad
Se komponentens datablad för att fastställa den optimala storleken på kontaktplattan. Beräkna den maximalt tillåtna borrstorleken genom att dra av den nödvändiga ringbredd (vanligtvis 0,1 mm per sida) från kontaktplattans diameter. Se till att denna borrstorlek uppfyller tillverkarens gränsvärden för bildförhållandet utifrån kretskortets tjocklek.
- Välj lämpligt fyllnadsmaterial
Ange att icke-ledande epoxifyllning ska användas för genomgångshålen, såvida det inte föreligger extrema termiska krav som kräver ledande fyllning. Dokumentera detta tydligt i dina tillverkningsanvisningar för att undvika att tillverkaren gör egna antaganden.
- Ange plätering och ytbehandling
Ange att genomgångshålen måste planas ut och pläteras med koppar. Efter kopparpläteringen ska en tillförlitlig ytfinish specificeras. Elektrolöst nickel-immersionsguld (ENIG) eller elektrolöst nickel-elektrolöst palladium-immersionsguld (ENEPIG) rekommenderas starkt för BGA-komponenter med fin delning på grund av deras utmärkta planhet och oxidationsbeständighet.
- Kontrollera konstruktionen med DRC och tillverkaren
Uppdatera parametrarna för Design Rule Check (DRC) i din EDA-programvara så att via-hål kan korsa ytmonteringsplattor utan att fel genereras. Innan du skickar iväg Gerber-filerna ska du skicka en preliminär stackup och via-definition till din kretskortstillverkare för att bekräfta att deras utrustning på ett tillförlitligt sätt kan producera de angivna VIPPO-dimensionerna enligt IPC-4761 Typ VII-standarderna.
Övergången till en VIPPO-ruttplaneringsstrategi kräver ett systematiskt tillvägagångssätt för att säkerställa tillverkningsbarhet och tillförlitlighet. Lär dig mer om Inbränningskort (BIB): Konstruktion av högtemperaturkort för inbränning vid testning av halvledare.
Tillförlitlighet och tillverkningsaspekter
Samtidigt som VIPPO löser komplexa ledningsdragningsproblem inför det nya variabler i tillverkningsprocessen. Den främsta farhågan gäller termisk tillförlitlighet. Eftersom via-hålet innehåller material med olika termiska utvidgningskoefficienter (koppar, epoxifyllning och FR4-substrat) kan upprepade temperaturväxlingar under drift eller reflow-processen orsaka spänningar i via-hålets cylinder och den pläterade kåpan. Med tiden kan denna påfrestning leda till mikrosprickor i kopparpläteringen eller att locket lossnar från via-hålet, vilket resulterar i intermittenta fel.
För att minska dessa risker måste tillverkarna noggrant kontrollera planeringsprocessen. Om epoxin inte ligger helt i jämnhöjd med kopparplattan innan den slutliga pläteringen sker, bildas en ”fördjupning” eller en ”upphöjning” på plattans yta. En fördjupning kan fånga upp flussmedel och avge gaser under omsmältningen, vilket orsakar lödhålrum i BGA-fogen. En upphöjning kan leda till att BGA:n sitter ojämnt, vilket kan orsaka öppna kretsar på angränsande stift. IPC-4761 standardiserar utformningen och klassificeringen av via-skydd. För äkta VIPPO måste du strikt ange IPC-4761 Typ VII (Filled and Capped) i dina tillverkningsanvisningar.
Slutsats
Via-in-Pad Plated Over (VIPPO) är en oumbärlig teknik för moderna kretskortskonstruktörer som arbetar med BGA-komponenter med stort antal utgångar och tätt placerade anslutningar. Genom att eliminera behovet av utrymmeskrävande dog-bone-fanouts maximerar VIPPO ledningskanalerna, förbättrar signalintegriteten och optimerar strömfördelningsnätverken. Även om tekniken kräver att strikta designregler följs och medför ökad komplexitet och högre kostnader vid tillverkningen, gör fördelarna i form av miniatyrisering och prestanda den till en obligatorisk teknik för konstruktioner med hög anslutningstäthet.
Ofta ställda frågor (FAQ)
Ja. VIPPO-processen kräver flera ytterligare tillverkningssteg jämfört med vanliga via-hål, bland annat fyllning, härdning, planering och en andra pläteringscykel. Detta medför vanligtvis en ökning av tillverkningskostnaden för det obelagda kretskortet med 15% till 30%, beroende på tillverkaren och kretskortets komplexitet.
När det gäller BGA-kontaktytor rekommenderas detta starkt inte. Om man lämnar en via öppen inom en kontaktyta kommer det att uppstå lödläckage under monteringen, vilket innebär att det lödtenn som är avsett för BGA-förbindningen rinner ner i via-hålet. Detta leder oundvikligen till svaga, opålitliga eller helt öppna anslutningar. VIPPO krävs för att förhindra detta fenomen.
I de flesta standard- och HDI-konstruktioner rekommenderas starkt icke-ledande epoxi. Den anpassar sig bättre till kretskortsubstratets termiska expansionsegenskaper än ledande epoxi, vilket minskar risken för sprickbildning i genomgångshålen under termiska cykler. Kopparpläteringen på genomgångshålens väggar ger tillräcklig elektrisk och termisk ledningsförmåga.
ENIG (kemiskt nickelpläterat och guldpläterat) och ENEPIG (kemiskt nickelpläterat, kemiskt palladiumpläterat och guldpläterat) är de ytbehandlingar som föredras. De ger en exceptionellt plan och jämn yta, vilket är avgörande för att BGA-komponenter med fin delning ska kunna placeras och lödas på ett tillförlitligt sätt.
Nej, även om de ofta används tillsammans i HDI-konstruktioner. En mikrovia kännetecknas av sin lilla storlek (vanligtvis <= 0,15 mm i diameter) och låga längd-bredd-förhållande, och sträcker sig oftast endast över ett dielektriskt skikt. VIPPO är en process som tillämpas på en via (vilket kan vara en mikrovia eller en vanlig genomgående via) där den fylls och pläteras för att skapa en plan yta på padden.