مع استمرار تقلص حجم الأجهزة الإلكترونية في الوقت الذي تتوسع فيه قدراتها الحاسوبية، يواجه مصممو لوحات الدوائر المطبوعة (PCB) تحديًا مستمرًا يتمثل في توجيه دوائر معقدة للغاية ضمن مساحات محدودة بشكل متزايد. يعد توزيع وتوجيه مصفوفات الكرات الشبكية (BGAs) ذات المسافات الدقيقة أحد أهم العوائق في تصميم لوحات الدوائر المطبوعة (PCB) الحديثة ذات التوصيلات عالية الكثافة (HDI). وعندما تنخفض المسافات بين دبابيس BGA إلى أقل من 0.5 مم، فإن تقنيات التوجيه التقليدية، مثل توزيع المسارات القياسي على شكل عظم الكلب (dog-bone fanout)، تصطدم ببساطة بنقص المساحة المادية.
ولمعالجة هذا القيد المكاني والحفاظ على سلامة الإشارة، يلجأ مهندسو لوحات الدوائر المطبوعة (PCB) إلى تقنيات «الفييا» المتقدمة. وتأتي تقنية «Via-in-Pad Plated Over» (VIPPO) في مقدمة هذه الحلول. من خلال وضع الثقب مباشرةً داخل لوحة التثبيت السطحية وتغطيته بطبقة معدنية لإنشاء سطح مستوٍ قابل للحام، تتيح تقنية VIPPO التوجيه الرأسي المباشر. يستكشف هذا الدليل الشامل الآليات الهيكلية لتقنية VIPPO، ويقارنها بالمنهجيات التقليدية، ويقدم إرشادات تصميم مفصلة لتنفيذ تقنية VIPPO بنجاح في توزيعات BGA ذات المسافات الدقيقة.
جدول المحتويات
التحدي المتمثل في توصيلات BGA ذات المسافات الدقيقة
غالبًا ما تستخدم المعالجات الدقيقة الحديثة، وشرائح FPGA، وشرائح ASIC عالية السرعة، حزم BGA لتحقيق أقصى عدد ممكن من المسامير في مساحة صغيرة للغاية. وفي حين توفر حزم BGA ذات المسافة بين المسامير البالغة 1.0 مم و0.8 مم مساحة كافية لتوجيه المسارات بين نقاط التوصيل باستخدام الثقوب المارة التقليدية، فإن حزم BGA ذات المسافة الدقيقة بين المسامير — التي تُصنف عادةً على أنها ذات مسافات تبلغ 0.5 مم أو 0.4 مم أو حتى أصغر — تشكل تحديًا هائلاً في توجيه المسارات. اعرف المزيد عن الطلاء بالذهب الصلب: تصميم الموصلات الحافة ونقاط التلامس للمفاتيح من أجل مقاومة فائقة للتآكل.
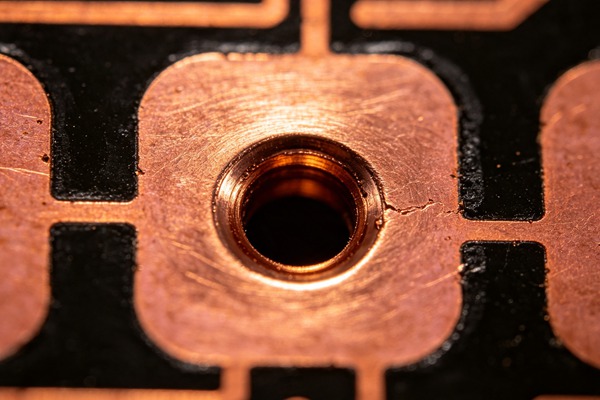
تكمن المشكلة الأساسية في القيود الهندسية. في تصميم التوزيع التقليدي على شكل «عظم الكلب»، يربط مسار كهربائي قصير لوحة BGA بفتحة ربط مجاورة. ومع ذلك، كلما انخفضت المسافة بين النقاط، تقل المسافة الفاصلة بين لوحات BGA. وفي النهاية، لا يتوفر مساحة كافية لوضع ثقب بين اللوحات أو لتوجيه مسار بينها دون انتهاك متطلبات الحد الأدنى للمسافة الفاصلة بين المسارات أو بين المسار واللوحة، وفقًا لفحوصات قواعد التصميم (DRC) التي تحددها الشركة المصنعة.
علاوة على ذلك، تتطلب التصميمات الرقمية عالية السرعة تحكماً صارماً في سلامة الإشارة. فالمسار القصير في توزيع الإشارات بنمط «عظم الكلب» (dog-bone) يؤدي إلى ظهور محاثة وسعة طفيفتين، مما قد يؤدي إلى تدهور الإشارات عالية التردد ويسبب انقطاعات في المعاوقة. لذلك، فإن التطبيقات المتقدمة تتطلب بشدة حلاً يزيل هذا المسار الفرعي، ويقلل من المساحة التي يشغلها التوجيه، ويدعم بنى التوصيل عالية الكثافة. اعرف المزيد عن الطلاء المطابق للشكل: حماية لوحات الدوائر المطبوعة (PCBA) من الرطوبة والغبار والبيئات المسببة للتآكل.
فهم تقنية «Via-in-Pad Plated Over» (VIPPO)
تُعد تقنية «Via-in-Pad Plated Over» (VIPPO)، التي يُشار إليها أحيانًا باسم «Plated Over Filled Via» (POFV)، عملية تصنيع متخصصة للثقوب المارة، حيث يتم حفر الثقب مباشرةً داخل اللوحة النحاسية المخصصة لمكون التثبيت السطحي، وعادةً ما يكون ذلك مكون BGA.
تترك عملية «الفتحة المارة داخل الوصلة» القياسية ثقب الفتحة المارة مفتوحًا داخل الوصلة. ورغم أن هذا يوفر المساحة، إلا أنه يتسبب في عيب تصنيعي خطير خلال مرحلة التجميع، وهو: امتصاص اللحام. أثناء عملية اللحام بإعادة التدفق، تؤدي الظاهرة الشعرية للفتحة المفتوحة إلى سحب اللحام السائل بعيدًا عن لوحة المكون ونزوله إلى داخل أنبوب الفتحة. ويؤدي ذلك إلى وصلات تعاني من نقص اللحام، وتماسك ميكانيكي ضعيف، واحتمال كبير لحدوث انقطاعات كهربائية أو وصلات غير موثوقة.
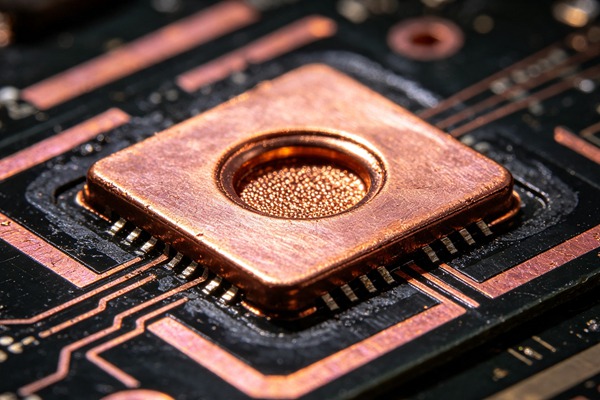
تعمل VIPPO على التغلب على هذه المشكلة تمامًا من خلال عملية تصنيع متعددة الخطوات:
1. الثقب والطلاء: يتم حفر الثقب ميكانيكيًا أو بالليزر ثم طلاءه لإقامة اتصال كهربائي بين الطبقات.
2. حشوة الإيبوكسي: يتم ملء تجويف الثقب بالكامل براتنج إيبوكسي متخصص. ويمكن أن يكون هذا الراتنج موصلاً أو غير موصّل، وفقاً للمتطلبات الحرارية والكهربائية للتصميم.
3. التسوية: بعد ملء الثقب وتصلبه، يتم تسوية السطح (صقله بالرمل) لإزالة أي راتنج زائد.
4. الطلاء فوق: وأخيرًا، يتم طلاء طبقة من النحاس مباشرةً فوق الثقب المملوء، مما ينتج عنه سطح لوحة مسطح تمامًا، غير متقطع، وقابل للحام بدرجة عالية.
والنتيجة النهائية هي لوحة تبدو وتعمل تمامًا مثل اللوحة القياسية المثبتة على السطح خلال عملية التجميع، لكنها تحتوي على وصلة ربط مباشرة وعمودية بالطبقات الداخلية للوحة الدوائر المطبوعة.
VIPPO مقابل التوزيع التقليدي على شكل عظمة الكلب
ورغم أن تصميم التوزيع «دوج-بون» التقليدي يُعدّ فعالاً من حيث التكلفة ومناسباً للمكونات ذات المسافات بين الأطراف الأكبر، إلا أن فائدته تتضاءل بسرعة في تصميمات الدوائر ذات الكثافة العالية (HDI). فالبنية «دوج-بون» تستهلك مساحة قيّمة على سطح اللوحة، مما يحد من عدد المكثفات الجانبية أو المكونات السلبية الأخرى التي يمكن وضعها على الجانب المقابل من اللوحة مباشرةً أسفل حزمة BGA.
وعلى العكس من ذلك، يدمج نظام VIPPO الـ«باد» و«الفييا» في كيان مادي واحد. وهذا يلغي الحاجة إلى مسارات التوصيل الفرعية على الطبقة السطحية، مما يحرر قنوات التوجيه ويبسط بشكل كبير عملية توزيع خطوط BGA. علاوة على ذلك، نظرًا لأن تقنية VIPPO توفر مسارًا رأسيًا مباشرًا من دبوس المكون إلى طبقة التوجيه الداخلية، فإنها تقلل بشكل كبير من الحث الطفيلي. ويُعد هذا المسار المباشر مفيدًا للغاية لضمان سلامة الإشارات عالية السرعة ولتقليل المعاوقة في شبكات توزيع الطاقة (PDNs) إلى أدنى حد، مما يسمح بوضع مكثفات الفصل مباشرةً أسفل فتحة BGA لتحقيق أقصى قدر من الفعالية.
إرشادات التصميم لتنفيذ برنامج VIPPO
يتطلب دمج VIPPO بنجاح في تصميم لوحات الدوائر المطبوعة (PCB) الالتزام الدقيق بمعايير تصميم محددة والتعاون الوثيق مع الشركة المصنعة. تحدد الإرشادات التالية المواصفات الأساسية لتنفيذ VIPPO.
نسبة العرض إلى الارتفاع وأحجام المثقاب
تعد نسبة الأبعاد — وهي نسبة سماكة لوحة الدوائر المطبوعة (PCB) إلى قطر الثقب المحفور — عاملاً حاسماً في ضمان موثوقية عملية الطلاء والتعبئة للثقوب المارة. بالنسبة للحفر الميكانيكي القياسي، يُوصى عمومًا بنسبة أبعاد قصوى تبلغ 10:1، على الرغم من أن نسبة 8:1 تُعد أكثر أمانًا لضمان تكسية نحاسية متسقة داخل أنبوب الثقب. وعند استخدام الثقوب الدقيقة المحفورة بالليزر لتقنية VIPPO في تراكيب HDI، تُقيد نسبة الأبعاد عادةً بنسبة 1:1 أو 0.8:1.
بالنسبة للوحة قياسية بسمك 1.6 مم (63 ميل)، يجب ألا يقل الحد الأدنى لحجم الثقب الميكانيكي عادةً عن 0.15 مم (6 ميل) أو 0.2 مم (8 ميل) للحفاظ على نسبة عرض إلى ارتفاع موثوقة وللسماح بملء الإيبوكسي بشكل سليم.
متطلبات حجم الوسادة والحلقة الحلقية
يتم تحديد حجم لوحة BGA وفقًا لتوصيات الشركة المصنعة للمكون، وعادةً ما يتراوح بين 80% و100% من قطر كرة BGA. عند تطبيق VIPPO، يجب التأكد من أن اللوحة كبيرة بما يكفي لاستيعاب الثقب المثقوب مع ترك حلقة حلقية كافية. يُعد الحد الأدنى للحلقة الدائرية البالغ 0.1 مم (4 ميل) هو المعيار الصناعي لمراعاة انحراف الحفر وتفاوتات التسجيل أثناء التصنيع. على سبيل المثال، إذا كانت لوحة BGA تبلغ 0.4 مم (16 ميل)، فيجب ألا يتجاوز حجم الثقب المخرم 0.2 مم (8 ميل).
مادة الحشو الإيبوكسية: موصلة مقابل غير موصلة
يُعد الاختيار بين حشو الإيبوكسي الموصّل وغير الموصّل مصدرًا متكررًا للالتباس. وفي الغالبية العظمى من التطبيقات، يُعد الإيبوكسي غير الموصّل هو الخيار المفضل. يتميز الإيبوكسي غير الموصّل بمعامل تمدد حراري (CTE) يطابق إلى حد كبير معامل التمدد الحراري للركيزة FR4 المحيطة، مما يقلل من خطر تشقق تجويف الثقب أثناء الدورات الحرارية. وتُوفَّر الموصلية الكهربائية والحرارية في الثقب المملوء بمادة غير موصلة بالكامل من خلال النحاس المطلي على جدران الثقب.
يُستخدم الإيبوكسي الموصّل عادةً في التطبيقات المتخصصة التي تتطلب تبديدًا حراريًا شديدًا مباشرةً عبر الثقبة، حيث إن عدم توافق معامل التمدد الحراري (CTE) الخاص به قد يتسبب في مشكلات تتعلق بالموثوقية بمرور الوقت. اعرف المزيد عن الاختبار بالمسبار المتحرك مقابل اختبار ICT: اختيار استراتيجية اختبار لوحات الدوائر المطبوعة (PCBA) المناسبة لحجم الإنتاج الخاص بك.
كيفية تنفيذ VIPPO (دليل تفصيلي)
اتبع هذه القواعد الهندسية.
- تقييم المسافة بين مكونات BGA وكثافة مسارات التوصيل
ابدأ بتحليل مسافة التباعد بين المسامير في رقاقة BGA التي اخترتها. إذا كانت مسافة التباعد 0.5 مم أو أقل، يُوصى بشدة باستخدام تقنية VIPPO، بل إنها قد تكون إلزامية. قم بتقييم عدد الطبقات وحدد ما إذا كانت تقنية VIPPO القياسية عبر الثقوب كافية، أم أنه سيكون من الضروري استخدام الثقوب الدقيقة المتراكبة (HDI) مع تقنية VIPPO لتحقيق كثافة التوجيه المطلوبة.
- تحديد أبعاد المسارات والوسادات
يرجى الرجوع إلى ورقة بيانات المكون لتحديد الحجم الأمثل للوسادة. احسب الحجم الأقصى المسموح به للثقب عن طريق طرح الحجم المطلوب للحلقة الحلقية (عادةً 0.1 مم لكل جانب) من قطر الوسادة. تأكد من أن حجم الثقب هذا يتوافق مع حدود نسبة العرض إلى الارتفاع التي يحددها المصنع بناءً على سماكة اللوحة.
- اختر مادة التعبئة المناسبة
حدد استخدام حشوة إيبوكسي غير موصلة للثقوب المارة، ما لم تكن هناك متطلبات حرارية قصوى تستلزم استخدام حشوة موصلة. قم بتوثيق ذلك بوضوح في ملاحظات التصنيع الخاصة بك لتجنب أي افتراضات من جانب الشركة المصنعة.
- حدد نوع الطلاء والتشطيب السطحي
يرجى الإشارة إلى ضرورة تسوية مسارات التوصيل (الفياس) وتطليها بالنحاس. وبعد عملية الطلاء بالنحاس، يرجى تحديد نوع تشطيب سطحي موثوق. يُنصح بشدة باستخدام طلاء النيكل غير الكهربائي المغطى بالذهب بالغمر (ENIG) أو طلاء النيكل غير الكهربائي والبلاديوم غير الكهربائي المغطى بالذهب بالغمر (ENEPIG) في حالات BGA ذات المسافات الدقيقة بين الأطراف، وذلك نظرًا لتسطيحها الممتاز ومقاومتها العالية للأكسدة.
- التحقق من التصميم باستخدام DRC والتعاون مع الشركة المصنعة
قم بتحديث معلمات «فحص قواعد التصميم» (DRC) في برنامج EDA الخاص بك للسماح للثقوب (vias) بالتقاطع مع منصات التثبيت السطحي دون ظهور أخطاء. قبل إصدار ملفات جيربر، أرسل تخطيطًا أوليًا للتراص وتعريفًا للفتحات إلى الشركة المصنعة للوحات الدوائر المطبوعة (PCB) للتأكد من أن معداتها قادرة على إنتاج أبعاد VIPPO المحددة بشكل موثوق وفقًا لمعايير IPC-4761 من النوع السابع.
يتطلب الانتقال إلى استراتيجية التوجيه VIPPO اتباع نهج منهجي لضمان قابلية التصنيع والموثوقية. اعرف المزيد عن لوحات الاختبار تحت درجات حرارة عالية (BIB): تصميم لوحات اختبار تحت درجات حرارة عالية لاختبار أشباه الموصلات.
اعتبارات الموثوقية والتصنيع
في حين أن تقنية VIPPO تحل مشكلات التوجيه المعقدة، فإنها تُدخل متغيرات جديدة في عملية التصنيع. ويتمثل الشاغل الرئيسي في الموثوقية الحرارية؛ نظرًا لأن الثقب المار يحتوي على مواد ذات معاملات تمدد حراري (CTE) مختلفة (النحاس، وحشوة الإيبوكسي، والركيزة FR4)، فإن الدورات الحرارية المتكررة أثناء التشغيل أو عملية إعادة الانصهار قد تؤدي إلى إجهاد على جسم الثقب المار والغطاء المطلي. وبمرور الوقت، قد يؤدي هذا الضغط إلى حدوث شقوق دقيقة في الطلاء النحاسي أو انفصال الغطاء عن الثقب، مما يؤدي إلى أعطال متقطعة.
وللتخفيف من هذه المخاطر، يجب على الشركات المصنعة التحكم في عملية التسوية بدقة. فإذا لم يكن الإيبوكسي متساويًا تمامًا مع اللوحة النحاسية قبل الطلاء النهائي، فسوف يتشكل «تجويف» أو «نتوء» على سطح اللوحة. يمكن أن تحبس الحفرة مادة التلحيم وتؤدي إلى انبعاث الغازات أثناء إعادة التدفق، مما يتسبب في حدوث فراغات في اللحام داخل وصلة BGA. أما النتوء فيمكن أن يتسبب في استقرار BGA بشكل غير متساوٍ، مما يؤدي إلى حدوث دوائر مفتوحة على المسامير المجاورة. يضع معيار IPC-4761 معايير موحدة لتصميم وتصنيف حماية الثقوب (VIPPO). للحصول على حماية VIPPO حقيقية، يجب عليك تحديد معيار IPC-4761 من النوع السابع (مملوءة ومغطاة) بدقة في ملاحظات التصنيع الخاصة بك.
الخاتمة
تُعد تقنية «Via-in-Pad Plated Over» (VIPPO) تقنية لا غنى عنها لمهندسي لوحات الدوائر المطبوعة (PCB) المعاصرين الذين يتعاملون مع مكونات BGA ذات عدد المسامير الكبير والمسافات الدقيقة بين المسامير. من خلال التخلص من الحاجة إلى توزيعات «دوج بون» التي تستهلك مساحة كبيرة، تعمل تقنية VIPPO على تعظيم قنوات التوجيه، وتعزيز سلامة الإشارة، وتحسين شبكات توزيع الطاقة. وعلى الرغم من أنها تتطلب الالتزام بقواعد تصميم صارمة وتزيد من تعقيد التصنيع وتكلفته، فإن المزايا التي توفرها في مجال التصغير والأداء تجعلها تقنية إلزامية لتصميمات التوصيلات عالية الكثافة.
الأسئلة الشائعة (FAQ)
نعم. تتطلب عملية VIPPO عدة خطوات تصنيع إضافية مقارنةً بالثقوب الموصلة القياسية، بما في ذلك التعبئة، والمعالجة الحرارية، والتسوية، ودورة طلاء ثانوية. ويؤدي ذلك عادةً إلى زيادة تكلفة تصنيع اللوحة العارية بنسبة تتراوح بين 15% و30%، اعتمادًا على الشركة المصنعة ومدى تعقيد اللوحة.
أما بالنسبة لوسادات BGA، فيُستحسن بشدة تجنب ذلك. فترك ثقب توصيل مفتوحًا داخل الوسادة سيؤدي إلى «امتصاص اللحام» أثناء التجميع، حيث يتدفق اللحام المخصص لوصلات BGA نزولاً إلى داخل ثقب التوصيل. وهذا يؤدي حتمًا إلى اتصالات ضعيفة أو غير موثوقة أو مقطوعة تمامًا. لذا، فإن استخدام VIPPO ضروري لمنع حدوث هذه الظاهرة.
في معظم تصميمات الدوائر المطبوعة القياسية وتلك ذات الكثافة العالية (HDI)، يُوصى بشدة باستخدام الإيبوكسي غير الموصّل. فهو يتوافق مع خصائص التمدد الحراري لركيزة الدائرة المطبوعة بشكل أفضل من الإيبوكسي الموصّل، مما يقلل من خطر تشقق الثقوب الموصلة أثناء الدورات الحرارية. كما يوفر طلاء النحاس على جدران الثقوب الموصلة موصلية كهربائية وحرارية كافية.
تُعد تقنيتا ENIG (النيكل غير الكهربائي والذهب بالغمر) وENEPIG (النيكل غير الكهربائي والبلاديوم غير الكهربائي والذهب بالغمر) من أفضل طرق تشطيب الأسطح. فهي توفر سطحًا مستويًا وموحدًا بشكل استثنائي، وهو أمر بالغ الأهمية لضمان ثبات ولحام مكونات BGA ذات المسافات الدقيقة بشكل موثوق.
لا، على الرغم من أنهما يُستخدمان معًا في كثير من الأحيان في تصميمات HDI. تُعرَّف الميكروفيا بحجمها الصغير (عادةً ما يكون قطرها <= 0.15 مم) ونسبة أبعادها المنخفضة، وعادةً ما تمتد عبر طبقة عازلة واحدة فقط. VIPPO هي عملية تُطبق على الثقب (الذي قد يكون ثقبًا دقيقًا أو ثقبًا عابرًا قياسيًا) حيث يتم ملؤه وطلاءه لإنشاء سطح مسطح للوسادة.