Man mano che i dispositivi elettronici continuano a ridursi di dimensioni mentre le loro capacità di calcolo aumentano, i progettisti di circuiti stampati (PCB) si trovano costantemente a dover affrontare la sfida di instradare circuiti altamente complessi all’interno di spazi sempre più limitati. Uno dei colli di bottiglia più significativi nella progettazione moderna dei PCB ad alta densità di interconnessione (HDI) è la distribuzione e il tracciamento dei Ball Grid Array (BGA) a passo fine. Quando il passo dei pin dei BGA scende al di sotto di 0,5 mm, le tecniche di instradamento tradizionali, come il fanout standard a forma di osso di cane, semplicemente non dispongono più di spazio fisico sufficiente.
Per ovviare a questa limitazione spaziale e mantenere l’integrità del segnale, i progettisti di circuiti stampati ricorrono a tecnologie avanzate per i via. Tra queste soluzioni spicca il Via-in-Pad Plated Over (VIPPO). Posizionando il via direttamente all’interno del pad di montaggio superficiale e rivestendolo con un strato di placcatura per creare una superficie piana e saldabile, la tecnologia VIPPO consente un instradamento verticale diretto. Questa guida completa esplora gli aspetti meccanici strutturali della tecnologia VIPPO, la confronta con le metodologie convenzionali e fornisce linee guida di progettazione dettagliate per implementare con successo la tecnologia VIPPO nei breakout BGA a passo fine.
Indice per materie
La sfida del breakout dei BGA a passo fine
I moderni microprocessori, gli FPGA e gli ASIC ad alta velocità utilizzano spesso contenitori BGA per massimizzare il numero di pin in uno spazio ridotto. Mentre i BGA con passo da 1,0 mm e 0,8 mm offrono spazio sufficiente per l’instradamento delle tracce tra i pad utilizzando vie passanti convenzionali, i BGA a passo fine — tipicamente classificati come aventi passi di 0,5 mm, 0,4 mm o anche inferiori — rappresentano una sfida formidabile per l’instradamento. Per saperne di più Placcatura in oro duro: progettazione di connettori a spina e contatti di interruttori per una resistenza estrema all’usura.
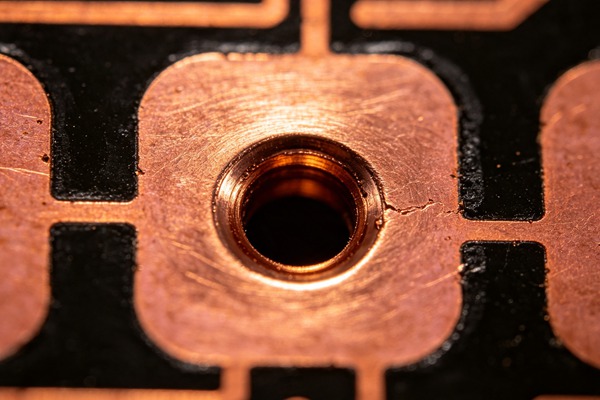
Il problema principale risiede nei vincoli geometrici. In un fanout tradizionale a “dog-bone”, una traccia corta collega il pad del BGA a un via adiacente. Tuttavia, man mano che il passo diminuisce, lo spazio libero tra i pad del BGA si riduce. Alla fine, lo spazio a disposizione non è più sufficiente per posizionare un via tra i pad o per instradare una traccia tra di essi senza violare i requisiti minimi di spazio libero tra traccia e traccia o tra traccia e pad, stabiliti dai controlli delle regole di progettazione (DRC) del produttore.
Inoltre, i progetti digitali ad alta velocità richiedono un controllo rigoroso dell’integrità del segnale. La traccia corta in un fanout a “dog-bone” introduce induttanza e capacità parassite, che possono degradare i segnali ad alta frequenza e causare discontinuità di impedenza. Pertanto, per le applicazioni avanzate è assolutamente necessaria una soluzione che elimini questo stub, riduca al minimo l’ingombro del tracciato e supporti architetture di interconnessione ad alta densità. Per saperne di più Rivestimento conforme: protezione dei circuiti stampati (PCBA) da umidità, polvere e ambienti corrosivi.
Approfondimento sul processo Via-in-Pad Plated Over (VIPPO)
Il Via-in-Pad Plated Over (VIPPO), talvolta denominato Plated Over Filled Via (POFV), è un processo di produzione specializzato in cui un via viene forato direttamente all'interno del pad di rame destinato a un componente a montaggio superficiale, in genere un BGA.
Il processo standard “via-in-pad” lascia semplicemente aperto il foro via all’interno del pad. Sebbene ciò consenta di risparmiare spazio, introduce un difetto di produzione critico durante la fase di assemblaggio: la capillarità della saldatura. Durante la saldatura a riflusso, l’azione capillare del foro via aperto attira la lega di saldatura liquida lontano dal pad del componente e la fa scendere all’interno del foro via. Ciò comporta giunti con carenza di lega di saldatura, scarsa adesione meccanica e un’elevata probabilità di interruzioni elettriche o connessioni inaffidabili.
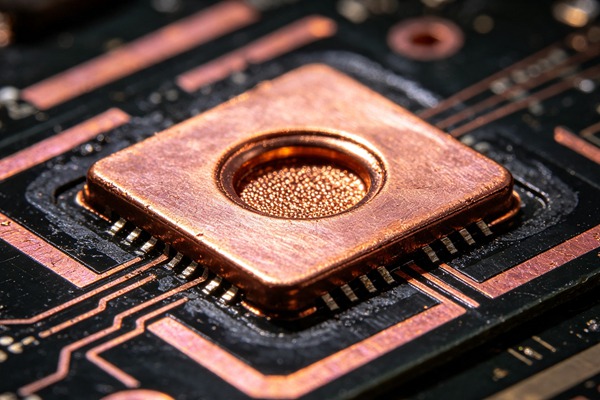
VIPPO risolve completamente questo problema grazie a un processo di produzione in più fasi:
1. Foratura e placcatura: La via viene forata meccanicamente o al laser e placcata per garantire la connettività elettrica tra gli strati.
2. Riempimento epossidico: Il foro passante viene riempito completamente con una resina epossidica speciale. Questa resina può essere conduttiva o non conduttiva, a seconda dei requisiti termici ed elettrici del progetto.
3. Planarizzazione: Una volta riempita e polimerizzata la via, la superficie viene livellata (levigata) per rimuovere la resina in eccesso.
4. Rivestimento: Infine, viene applicato uno strato di rame direttamente sul via riempito, creando una superficie del pad completamente piana, continua e altamente saldabile.
Il risultato finale è un pad che, durante il processo di assemblaggio, ha l'aspetto e il comportamento esatti di un pad standard per montaggio superficiale, ma che presenta un collegamento diretto e verticale con gli strati interni del PCB.
VIPPO vs. Fanout tradizionale a "osso di cane"
Sebbene la tradizionale struttura a “dog-bone” sia conveniente dal punto di vista economico e adatta a componenti con passo più ampio, la sua utilità diminuisce rapidamente nei progetti HDI. La struttura a “dog-bone” occupa spazio prezioso sulla superficie, limitando il numero di condensatori di bypass o altri componenti passivi che possono essere posizionati sul lato opposto della scheda, direttamente sotto il BGA.
Al contrario, VIPPO consolida il pad e il via in un’unica entità fisica. Ciò elimina la necessità di tracce di breakout sullo strato superficiale, liberando canali di instradamento e semplificando drasticamente il fanout del BGA. Inoltre, poiché VIPPO fornisce un percorso verticale diretto dal pin del componente allo strato di instradamento interno, riduce significativamente l’induttanza parassita. Questo percorso diretto è estremamente vantaggioso per l’integrità del segnale ad alta velocità e per ridurre al minimo l’impedenza nelle reti di distribuzione dell’alimentazione (PDN), consentendo di posizionare i condensatori di disaccoppiamento direttamente sotto il via del BGA per la massima efficacia.
Linee guida di progettazione per l'implementazione di VIPPO
Per integrare correttamente VIPPO in un progetto di circuito stampato è necessario attenersi scrupolosamente a specifici parametri di progettazione e collaborare strettamente con l'azienda produttrice. Le linee guida riportate di seguito illustrano le specifiche fondamentali per l'implementazione di VIPPO.
Rapporto di aspetto e dimensioni delle punte
Il rapporto di aspetto — ovvero il rapporto tra lo spessore del PCB e il diametro del foro praticato — è un fattore cruciale per garantire l’affidabilità della placcatura e del riempimento dei via. Per la foratura meccanica standard, si raccomanda generalmente un rapporto di aspetto massimo di 10:1, sebbene un rapporto di 8:1 sia più sicuro per garantire una placcatura in rame uniforme nel foro passante. Quando si utilizzano microvia forate al laser per il VIPPO in strutture HDI, il rapporto di aspetto è tipicamente limitato a 1:1 o 0,8:1.
Per una scheda standard dello spessore di 1,6 mm (63 mil), il diametro minimo della foratura meccanica non dovrebbe in genere essere inferiore a 0,15 mm (6 mil) o 0,2 mm (8 mil), al fine di mantenere un rapporto di aspetto affidabile e consentire un corretto riempimento con resina epossidica.
Dimensioni del cuscinetto e requisiti dell'anello anulare
Le dimensioni del pad BGA sono dettate dalle raccomandazioni del produttore del componente e solitamente variano da 80% a 100% del diametro della sfera BGA. Quando si implementa VIPPO, è necessario assicurarsi che il pad sia sufficientemente ampio da ospitare il via forato, lasciando al contempo un anello annulare sufficiente. Un anello minimo di 0,1 mm (4 mil) è lo standard del settore per tenere conto della deviazione della foratura e delle tolleranze di registrazione durante la produzione. Ad esempio, se il pad del BGA è di 0,4 mm (16 mil), la dimensione massima del foro di collegamento dovrebbe essere di 0,2 mm (8 mil).
Materiale di riempimento epossidico: conduttivo vs. non conduttivo
La scelta tra riempimento epossidico conduttivo e non conduttivo è spesso fonte di confusione. Nella stragrande maggioranza delle applicazioni, l’epossidico non conduttivo rappresenta la scelta preferita. La resina epossidica non conduttiva presenta un coefficiente di espansione termica (CTE) molto simile a quello del substrato FR4 circostante, riducendo così il rischio di fessurazione del barilotto del via durante i cicli termici. La conduttività elettrica e termica in un via con riempimento non conduttivo è garantita interamente dal rame placcato sulle pareti del via.
La resina epossidica conduttiva è generalmente riservata ad applicazioni specializzate che richiedono un'estrema dissipazione termica direttamente attraverso il via, poiché la discrepanza nel coefficiente di espansione termica (CTE) può causare problemi di affidabilità nel tempo. Per saperne di più Flying Probe vs. ICT: come scegliere la strategia di collaudo dei circuiti stampati più adatta al proprio volume di produzione.
Come implementare VIPPO (guida passo dopo passo)
Attenetevi a queste regole tecniche.
- Valutazione del passo dei BGA e della densità di instradamento
Inizia analizzando il passo dei pin del BGA che hai scelto. Se il passo è pari o inferiore a 0,5 mm, l’uso del VIPPO è altamente raccomandato, se non addirittura obbligatorio. Valuta il numero di strati e determina se sia sufficiente un VIPPO standard a fori passanti oppure se siano necessarie microvie sovrapposte (HDI) con VIPPO per ottenere la densità di instradamento richiesta.
- Definire le dimensioni delle vie e dei pad
Consultare la scheda tecnica del componente per determinare la dimensione ottimale del pad. Calcolare la dimensione massima consentita del foro sottraendo dal diametro del pad lo spazio necessario per l'anello anulare (in genere 0,1 mm per lato). Assicurarsi che tale dimensione del foro rispetti i limiti di rapporto di aspetto stabiliti dal produttore in base allo spessore della scheda.
- Scegliere il materiale di riempimento adeguato
Specificare l'uso di riempimento epossidico non conduttivo per i fori passanti, a meno che non sussistano requisiti termici estremi che richiedano un riempimento conduttivo. Documentare chiaramente tale indicazione nelle note di fabbricazione per evitare che il produttore faccia supposizioni.
- Specificare il tipo di placcatura e la finitura superficiale
Indicare che i fori di collegamento devono essere planarizzati e placcati in rame. Dopo la placcatura in rame, specificare una finitura superficiale affidabile. Il nichel chimico con placcatura in oro per immersione (ENIG) o il nichel chimico con placcatura in palladio chimico e oro per immersione (ENEPIG) sono altamente raccomandati per i BGA a passo fine grazie alla loro eccellente planarità e resistenza all’ossidazione.
- Verifica del progetto tramite DRC e con il produttore
Aggiorna i parametri del Design Rule Check (DRC) del tuo software EDA per consentire alle vie di intersecarsi con i pad di montaggio superficiale senza generare errori. Prima di inviare i file Gerber, inviate una bozza dello stackup e della definizione dei via al vostro produttore di PCB per confermare che le sue attrezzature siano in grado di riprodurre in modo affidabile le dimensioni VIPPO specificate secondo gli standard IPC-4761 Tipo VII.
Il passaggio a una strategia di instradamento VIPPO richiede un approccio sistematico per garantire la producibilità e l'affidabilità. Per saperne di più Schede di burn-in (BIB): Progettazione di schede di burn-in ad alta temperatura per il collaudo dei semiconduttori.
Considerazioni relative all'affidabilità e alla produzione
Sebbene VIPPO risolva complessi problemi di instradamento, introduce nuove variabili nel processo di produzione. La preoccupazione principale riguarda l’affidabilità termica. Poiché il via contiene materiali con CTE diversi (rame, riempitivo epossidico e substrato FR4), i ripetuti cicli termici durante il funzionamento o il riflusso possono indurre sollecitazioni sul corpo del via e sul cappuccio placcato. Nel tempo, queste sollecitazioni possono causare microfessurazioni nella placcatura in rame o il distacco del cappuccio dal via, con conseguenti guasti intermittenti.
Per mitigare questi rischi, i produttori devono controllare con precisione il processo di planarizzazione. Se la resina epossidica non è perfettamente a filo con il pad di rame prima della placcatura finale, sulla superficie del pad si formerà una “ammaccatura” o un “rigonfiamento”. Una fossetta può intrappolare il flussante e provocare degassamento durante il riflusso, causando vuoti di saldatura all’interno del giunto BGA. Una protuberanza può far sì che il BGA si posi in modo non uniforme, causando circuiti aperti sui pin adiacenti. Lo standard IPC-4761 standardizza la progettazione e la classificazione della protezione dei via. Per ottenere una vera protezione VIPPO, è necessario specificare rigorosamente il Tipo VII (riempito e ricoperto) dello standard IPC-4761 nelle note di produzione.
conclusioni
La tecnologia Via-in-Pad Plated Over (VIPPO) è indispensabile per i moderni progettisti di circuiti stampati che si occupano di componenti BGA ad alto numero di pin e a passo fine. Eliminando la necessità di fanout a forma di osso di cane, che occupano molto spazio, la tecnologia VIPPO massimizza i canali di instradamento, migliora l’integrità del segnale e ottimizza le reti di distribuzione dell’alimentazione. Sebbene richieda il rispetto di rigide regole di progettazione e comporti una maggiore complessità e costi di produzione, i vantaggi in termini di miniaturizzazione e prestazioni la rendono una tecnica imprescindibile per i progetti di interconnessione ad alta densità.
Domande frequenti (FAQ)
Sì. Il processo VIPPO richiede diverse fasi di produzione aggiuntive rispetto ai via standard, tra cui il riempimento, la polimerizzazione, la planarizzazione e un ciclo di placcatura secondario. Ciò comporta in genere un aumento del costo di produzione della scheda nuda compreso tra il 15% e il 30%, a seconda del produttore e della complessità della scheda.
Per i pad BGA, questa pratica è fortemente sconsigliata. Lasciare un via aperto all’interno di un pad provoca il fenomeno del “wicking” durante l’assemblaggio, ovvero la saldatura destinata al giunto BGA scorre verso il basso nel foro del via. Ciò porta inevitabilmente a connessioni deboli, inaffidabili o completamente interrotte. Per prevenire questo fenomeno è necessario l’uso di VIPPO.
Nella maggior parte dei progetti standard e HDI, si raccomanda vivamente l'uso di resina epossidica non conduttiva. Questa si adatta meglio alle proprietà di dilatazione termica del substrato del PCB rispetto alla resina epossidica conduttiva, riducendo il rischio di fessurazione dei via durante i cicli termici. La placcatura in rame sulle pareti dei via garantisce un'adeguata conduttività elettrica e termica.
Le finiture superficiali preferite sono ENIG (nichel chimico e oro per immersione) ed ENEPIG (nichel chimico, palladio chimico e oro per immersione). Queste finiture garantiscono una superficie eccezionalmente liscia e uniforme, caratteristica fondamentale per l’affidabile posizionamento e la saldatura di componenti BGA a passo fine.
No, sebbene vengano spesso utilizzati insieme nei progetti HDI. Una microvia è caratterizzata da dimensioni ridotte (in genere con diametro ≤ 0,15 mm) e da un basso rapporto di aspetto, e solitamente attraversa un solo strato dielettrico. Il VIPPO è un processo applicato a un via (che può essere un microvia o un via standard a foro passante) in cui il via viene riempito e placcato per creare una superficie piana del pad.