Le condizioni ambientali estreme delle applicazioni aerospaziali pongono sfide senza pari per l'elettronica. Dal vuoto spietato dell'orbita terrestre bassa (LEO) alla discesa ad alto attrito dei veicoli di rientro, i circuiti stampati (PCB) aerospaziali devono resistere a fattori di stress ambientali estremi. Tra i fattori di stress più distruttivi vi sono i cicli termici estremi: rapide e ripetute fluttuazioni di temperatura tra valori molto estremi, che spesso vanno da -150 °C all’ombra della Terra a ben oltre +150 °C sotto la radiazione solare diretta.
Nell’elettronica commerciale, i laminati FR-4 standard e le tipiche saldature senza piombo sono generalmente sufficienti. Tuttavia, l’impiego di tali materiali in un satellite, in una sonda spaziale o in un velivolo militare ad alta quota è una ricetta per un guasto catastrofico. In queste applicazioni mission-critical, la manutenzione è impossibile e il costo di un guasto non si misura solo in milioni di dollari, ma potenzialmente nella perdita di obiettivi critici della missione o di vite umane. Pertanto, padroneggiare le complessità dei cicli termici estremi, eseguire rigorosi test di affidabilità e specificare i materiali corretti sono compiti fondamentali per gli ingegneri aerospaziali specializzati in circuiti stampati.
Indice per materie
La fisica dei cicli termici nei circuiti stampati
Per comprendere perché i cicli termici siano così dannosi, occorre innanzitutto esaminare i principi fisici dell’espansione termica. Tutti i materiali si espandono quando vengono riscaldati e si contraggono quando vengono raffreddati, una proprietà quantificata dal coefficiente di espansione termica (CTE). Un circuito stampato è un composito complesso ed eterogeneo costituito da resine dielettriche, rinforzo in fibra di vetro intrecciata, piste in rame, vie placcate e vari contenitori di componenti.
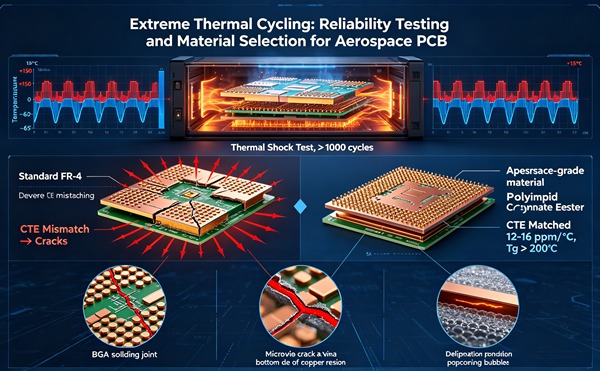
Poiché questi materiali presentano valori di CTE molto diversi tra loro, i cicli termici inducono gravi sollecitazioni meccaniche. Ad esempio, il rame che costituisce un foro passante placcato (PTH) si espande a un tasso di circa 17 ppm/°C. Il materiale dielettrico circostante lungo l’asse Z (spessore) spesso si espande a un tasso compreso tra 40 e 70 ppm/°C al di sotto della temperatura di transizione vetrosa (Tg) e può raggiungere picchi superiori a 250 ppm/°C al di sopra della Tg. Per saperne di più Assemblaggio SMT di circuiti stampati (PCBA): padronanza dei BGA a passo fine e dei componenti 01005.
Durante un’escursione termica, la resina si espande in misura notevolmente maggiore rispetto al cilindro in rame del via. Questa discrepanza nel coefficiente di espansione termica (CTE) sottopone il rame a un’enorme sollecitazione di trazione durante la fase di riscaldamento e a una sollecitazione di compressione durante la fase di raffreddamento. Nel corso di centinaia o migliaia di cicli, questo carico ciclico provoca affaticamento del metallo, incrudimento e, infine, frattura meccanica.
Meccanismi di guasto comuni causati da cicli termici estremi
Quando i circuiti stampati per il settore aerospaziale sono sottoposti a cicli termici estremi, possono manifestarsi diversi meccanismi di guasto distinti, ciascuno dei quali è in grado di rendere non funzionante il gruppo elettronico. Per saperne di più Controllo di precisione dell'impedenza: come ottenere una tolleranza di impedenza di ±5% nei circuiti stampati ad alta velocità.
Fatica e fessurazione del foro passante placcato (PTH)
Come descritto in precedenza, la dilatazione sull’asse Z è il nemico principale del PTH. La sollecitazione si concentra nel punto centrale del cilindro o nell’interfaccia tra il cilindro e gli strati interni di rame (l’interconnessione dello strato interno). Nel rivestimento in rame iniziano a formarsi microfessure, che si propagano con ogni ciclo termico successivo fino a provocare un’interruzione completa del circuito. Per saperne di più Microvie impilate e sfalsate: regole di progettazione e affidabilità nei circuiti stampati ad alta densità di interconnessione (HDI).
Affaticamento dei giunti saldati
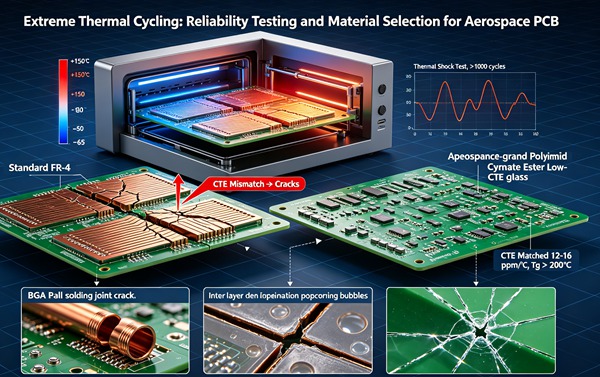
I componenti realizzati con la tecnologia a montaggio superficiale (SMT) vengono saldati direttamente sulla superficie della scheda. Se il CTE di un contenitore di componenti (come un BGA ceramico di grandi dimensioni) differisce in modo significativo dal CTE del substrato del PCB (assi X-Y), durante i cicli termici si esercita una sollecitazione di taglio sui giunti di saldatura. Nel corso del tempo, la saldatura subisce fenomeni di scorrimento e fatica, che portano alla formazione e alla propagazione di crepe attraverso la massa della saldatura o lungo lo strato di composto intermetallico (IMC).
Formazione di crateri e delaminazione del pad
Nei casi in cui il giunto di saldatura sia più resistente del materiale dielettrico sottostante, la sollecitazione derivante dai cicli termici può causare lo strappo completo del pad dal substrato, portando con sé una cavità di resina. In alternativa, gli shock termici ripetuti possono causare il cedimento dei legami adesivi tra i diversi strati del PCB, con conseguente delaminazione o formazione di bolle.
Crescita del filamento anodico conduttivo (CAF)
Sebbene il ciclo termico di per sé non causi direttamente il CAF, le microfessurazioni e la rottura interfacciale provocate dalle sollecitazioni termomeccaniche creano vie di ingresso per l’umidità e gli elettroliti. In presenza di una tensione applicata, ciò può portare alla migrazione elettrochimica del rame, con la formazione di un filamento conduttivo che provoca un cortocircuito catastrofico tra piste o vie adiacenti.
Strategie di selezione dei materiali per i circuiti stampati nel settore aerospaziale
Per mitigare gli effetti dei cicli termici estremi occorre innanzitutto scegliere con cura i materiali. I materiali standard sono del tutto inadeguati; le applicazioni aerospaziali richiedono substrati specializzati e ad alte prestazioni.
Laminati ad alto Tg e basso CTE sull'asse Z
La temperatura di transizione vetrosa (Tg) è il punto in cui una resina passa da uno stato rigido e vetroso a uno più morbido e gommoso, accompagnato da un forte aumento del CTE. Per i PCB aerospaziali, la scelta di un materiale con un Tg elevato (tipicamente >170 °C e spesso >200 °C) è essenziale per garantire che la temperatura di esercizio superi raramente, se non mai, il Tg. Inoltre, formulazioni specializzate di resina che incorporano riempitivi possono ridurre il CTE sull'asse Z, riducendo drasticamente la sollecitazione sui fori passanti placcati.
Resine poliimmidiche
La poliimmide è un materiale fondamentale nella produzione di circuiti stampati per il settore aerospaziale. Vanta una Tg incredibilmente elevata (che spesso supera i 250 °C), un’eccezionale stabilità termica e una forte resistenza alle fluttuazioni estreme di temperatura. Sebbene sia più difficile da lavorare e più costoso rispetto alle resine epossidiche tradizionali, la sua affidabilità in ambienti difficili lo rende il materiale preferito per applicazioni militari e spaziali che richiedono un elevato livello di affidabilità.
PTFE (Teflon) e termoindurenti avanzati
Per le applicazioni RF ad alta frequenza, comuni nei sistemi di comunicazione aerospaziali, vengono spesso utilizzati laminati a base di PTFE. Sebbene il PTFE puro presenti un CTE molto elevato, i materiali RF disponibili in commercio combinano il PTFE con riempitivi ceramici e fibra di vetro intrecciata per creare un composito con proprietà dielettriche su misura e una stabilità termomeccanica gestibile.
Considerazioni sulla lamina di rame
La duttilità della lamina di rame è fondamentale. Il rame elettrodepositato (ED) è lo standard, ma per applicazioni che comportano sollecitazioni termiche estreme o sezioni flessibili-rigide, il rame laminato e ricotto (RA) offre una duttilità e una resistenza alla fatica superiori. Inoltre, specificare uno spessore minimo maggiore del rivestimento in rame nei fori passanti (ad esempio, 1 mil o superiore, secondo gli standard IPC-6012 Classe 3/A) garantisce una maggiore robustezza meccanica contro l’espansione sull’asse Z. Per saperne di più Tecnologia M-SAP: raggiungimento di una distanza linea/spazio inferiore a 25 micron per l'elettronica di nuova generazione.
Come eseguire i test di affidabilità sui circuiti stampati per il settore aerospaziale (guida passo dopo passo)
Attenetevi a queste regole tecniche.
- Definire il profilo della missione e i parametri ambientali
Prima dell’inizio dei test, gli ingegneri devono definire meticolosamente l’ambiente termico previsto. Ciò include le temperature minime e massime, il tempo di permanenza alle temperature estreme, la velocità di variazione della temperatura (ramp rate) e il numero totale di cicli previsti per l’intera durata operativa della missione.
- Selezionare gli standard di prova appropriati
Utilizzare gli standard di settore consolidati per definire il protocollo di collaudo. Nel settore aerospaziale, le norme MIL-PRF-31032, IPC-6012 (Classe 3 e 3/A per applicazioni spaziali) e i requisiti specifici della NASA o dell’ESA spesso determinano le condizioni di collaudo, i criteri di accettazione e le ispezioni di conformità alla qualità.
- Progettare i veicoli di prova e i campioni
Non testare inizialmente la scheda di produzione finale; progetta invece campioni dedicati per lo stress test di interconnessione (IST) o vettori di prova specifici. Questi campioni dovrebbero presentare reti di via collegate in cascata, footprint dei componenti rappresentativi e tracciati che rispecchino gli aspetti più impegnativi del progetto effettivo del PCB.
- Eseguire il protocollo di cicli termici
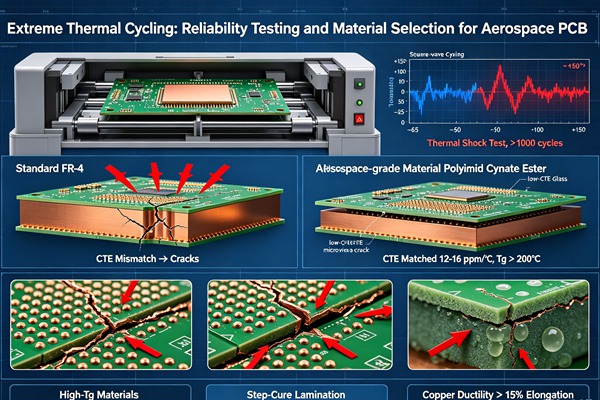
Collocare i veicoli di prova in una camera climatica altamente controllata, in grado di effettuare rapidi cambiamenti termici. Un tipico ciclo termico aerospaziale potrebbe comportare un aumento graduale della temperatura da -55 °C a +125 °C, o addirittura da -65 °C a +150 °C. Assicurarsi che la massa termica della camera sia sufficiente a garantire che le schede raggiungano le temperature target e vi rimangano per il tempo necessario a raggiungere l'equilibrio termico.
- Eseguire il monitoraggio elettrico in situ
Il monitoraggio continuo e in situ della resistenza è fondamentale. A differenza delle misurazioni effettuate a test concluso, la misurazione continua della resistenza delle reti collegate in cascata durante i cicli termici consente agli ingegneri di rilevare interruzioni intermittenti. Un aumento della resistenza (tipicamente 10% al di sopra del valore di riferimento) indica l’insorgere di microfessurazioni e costituisce un guasto, anche se il collegamento si ripristina a temperatura ambiente.
- Eseguire analisi distruttive e non distruttive post-prova
Una volta che i veicoli di prova hanno fallito il test o completato il numero richiesto di cicli, effettuare un’analisi approfondita. Iniziare con tecniche non distruttive quali la microscopia acustica a scansione (SAM) o la tomografia computerizzata 3D a raggi X per individuare delaminazioni e anomalie strutturali evidenti. Successivamente, procedere con il microsettaggio distruttivo (sezionamento trasversale) per ispezionare visivamente i fori di collegamento, le interconnessioni degli strati interni e i giunti di saldatura ad alto ingrandimento.
- Analizzare i dati e perfezionare il progetto
Utilizzare i dati relativi ai guasti, come le distribuzioni di Weibull, per calcolare il tempo medio di guasto (MTTF) e confrontarlo con i requisiti della missione. Se il progetto presenta guasti prematuri, ripetere il processo di selezione dei materiali, delle geometrie o della struttura della scheda per migliorare la robustezza termomeccanica.
Per garantire che un assemblaggio di circuiti stampati sia in grado di resistere alle condizioni ambientali previste, è necessario sottoporlo a rigorosi test di vita accelerata. Di seguito è riportata la metodologia per la verifica dell'affidabilità dei circuiti stampati destinati al settore aerospaziale.
Strategie avanzate di mitigazione
Oltre alla scelta del substrato, le strategie di mitigazione meccanica rivestono un ruolo fondamentale. I rivestimenti conformi (come il parilene) e i composti di incapsulamento possono incapsulare la scheda, proteggendola dall’umidità e dal degassamento, sebbene il loro CTE debba essere accuratamente adattato per evitare di indurre ulteriori sollecitazioni.
Inoltre, il posizionamento strategico dei componenti è fondamentale. Posizionare componenti grandi e rigidi vicino al centro della scheda piuttosto che ai bordi riduce al minimo i momenti flettenti indotti dalla deformazione termica. Infine, ridurre al minimo l’uso di microvie sovrapposte (via impilate) a favore di microvie sfalsate può ridurre significativamente le concentrazioni di sollecitazioni nei progetti con interconnessioni ad alta densità (HDI).
Domande frequenti (FAQ)
I test tipici di cicli termici nel settore aerospaziale vanno da -55 °C a +125 °C per le applicazioni militari e aeronautiche. Tuttavia, le applicazioni spaziali (satelliti e sonde) richiedono spesso prove da -65 °C a +150 °C e, in casi estremi come le missioni lunari o nello spazio profondo, il limite inferiore può scendere al di sotto di -100 °C.
La poliimmide è preferibile in quanto presenta una temperatura di transizione vetrosa (Tg) notevolmente più elevata, una stabilità termica superiore e un’eccellente resistenza alle radiazioni e al degassamento nel vuoto. A differenza del FR4, che a temperature estreme può degradarsi o subire una forte espansione termica, la poliimmide mantiene la propria integrità strutturale e le proprie proprietà meccaniche in condizioni ambientali estreme.
Il disallineamento CTE si verifica quando i materiali uniti tra loro si espandono e si contraggono a velocità diverse in seguito alle variazioni di temperatura. In un PCB, la resina si espande in misura significativamente maggiore lungo l’asse Z rispetto ai fori di collegamento in rame. Ciò genera forti sollecitazioni cicliche di trazione e compressione, che alla fine causano affaticamento del metallo e la formazione di crepe nelle strutture in rame o nei giunti di saldatura.
Lo standard IPC-6012 Classe 3/A è uno standard avanzato specificamente concepito per l'avionica spaziale e militare. Impone requisiti di gran lunga più rigorosi rispetto allo standard Classe 3, tra cui uno spessore minimo maggiore del rivestimento in rame nei fori passanti, requisiti più stringenti relativi agli anelli anulari e criteri di ispezione più rigorosi, garantendo il massimo livello di affidabilità per le missioni critiche.
No. Sebbene l'analisi agli elementi finiti (FEA) e i software di simulazione termica siano strumenti preziosi per prevedere i punti di maggiore sollecitazione e ottimizzare i progetti nelle prime fasi del ciclo di sviluppo, essi si basano su modelli di materiale idealizzati. Il ciclo termico fisico rimane una fase di validazione obbligatoria per tenere conto delle variazioni di produzione, delle complesse interazioni tra i materiali e delle modalità di guasto imprevedibili che si verificano in condizioni reali.