Ilmailu- ja avaruusteollisuuden sovellusten ankarat olosuhteet asettavat elektroniikalle vertaansa vailla olevia haasteita. Alhaisen maankiertoradan (LEO) armottomasta tyhjiöstä paluualusten suurkitkaisiseen laskeutumiseen – ilmailu- ja avaruusteollisuuden piirilevyjen (PCB) on kestettävä äärimmäisiä ympäristökuormituksia. Yksi tuhoisimmista näistä rasitteista on äärimmäinen lämpösykli – nopeat ja toistuvat lämpötilan vaihtelut laajalla ääripäiden alueella, usein -150 °C:sta Maan varjossa aina reilusti yli +150 °C:seen suorassa auringonpaisteessa.
Kaupallisessa elektroniikassa tavalliset FR-4-laminaatit ja tyypilliset lyijyttömät juotteet riittävät yleensä. Tällaisten materiaalien käyttö satelliiteissa, syvän avaruuden luotaimissa tai korkealla lentävissä sotilaslentokoneissa johtaa kuitenkin väistämättä katastrofaaliseen vikaantumiseen. Näissä tehtävän kannalta kriittisissä sovelluksissa huolto on mahdotonta, ja vian kustannukset mitataan paitsi miljoonina dollareina, myös mahdollisesti kriittisten tehtävätavoitteiden menettämisenä tai ihmishenkien menetyksinä. Siksi äärimmäisten lämpösyklien monimutkaisuuden hallitseminen, tiukkojen luotettavuustestien suorittaminen ja oikeiden materiaalien määrittäminen ovat avaintehtäviä ilmailu- ja avaruusteollisuuden piirilevyinsinööreille.
Sisällysluettelo
Piirilevyjen lämpösyklien fysiikka
Jotta voidaan ymmärtää, miksi lämpösyklit ovat niin tuhoisia, on ensin tarkasteltava lämpölaajenemisen fysiikkaa. Kaikki materiaalit laajenevat kuumennettaessa ja supistuvat jäähtyessään; tätä ominaisuutta kuvataan lämpölaajenemiskertoimella (CTE). Piirilevy on monimutkainen, heterogeeninen komposiitti, joka koostuu dielektrisistä hartseista, lasikuituvahvisteesta, kuparijohdoista, pinnoitetuista läpivienneistä ja erilaisista komponenttipakkauksista.
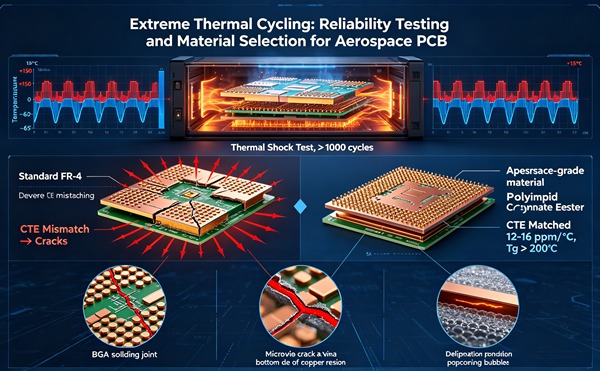
Koska näiden materiaalien lämpölaajenemiskertoimet (CTE) eroavat toisistaan huomattavasti, lämpösyklit aiheuttavat voimakasta mekaanista rasitusta. Esimerkiksi läpivientireiän (PTH) muodostava kupari laajenee noin 17 ppm/°C:n nopeudella. Z-akselilla (paksuussuunnassa) oleva ympäröivä dielektrinen materiaali laajenee usein 40–70 ppm/°C:n nopeudella lasittumislämpötilan (Tg) alapuolella, ja laajenemisnopeus voi nousta jyrkästi yli 250 ppm/°C:n Tg:n yläpuolella. Lisätietoja PCBA-SMT-kokoonpano: Hienovälin BGA- ja 01005-komponenttien hallinta.
Lämpötilan vaihteluiden aikana hartsi laajenee huomattavasti enemmän kuin läpiviennin kuparinen runko. Tämä lämpölaajenemiskertoimien ero aiheuttaa kuparille valtavaa vetojännitystä kuumenemisvaiheessa ja puristusjännitystä jäähtymisvaiheessa. Satojen tai tuhansien syklien aikana tämä syklinen kuormitus johtaa metallin väsymiseen, karkaantumiseen ja lopulta mekaaniseen murtumiseen.
Äärimmäisten lämpösyklien aiheuttamat yleiset vikamekanismit
Kun ilmailu- ja avaruusteollisuuden piirilevyjä altistetaan äärimmäisille lämpösykleille, voi ilmetä useita erilaisia vikaantumismekanismeja, joista kukin voi aiheuttaa elektronisen kokoonpanon toimimattomuuden. Lisätietoja Tarkka impedanssin säätö: Kuinka saavuttaa ±5%:n impedanssitoleranssi suurinopeuksisissa piirilevyissä.
Päällystettyjen läpivientireikien (PTH) väsymisvauriot ja tynnyrimäiset halkeamat
Kuten edellä on kuvattu, Z-akselin laajeneminen on PTH:n suurin vihollinen. Jännitys keskittyy putken keskikohtaan tai putken ja sisäisten kuparikerrosten väliseen rajapintaan (sisäkerroksen liitoskohtaan). Kuparipinnoitteeseen alkaa muodostua mikrohalkeamia, jotka leviävät jokaisen seuraavan lämpösyklin myötä, kunnes syntyy täydellinen avoin piiri. Lisätietoja Pino- ja porrastetut mikroliitännät: Suunnittelusäännöt ja luotettavuus korkeatiheyksisissä liitäntäpiirilevyissä (HDI).
Juotosliitoksen väsyminen
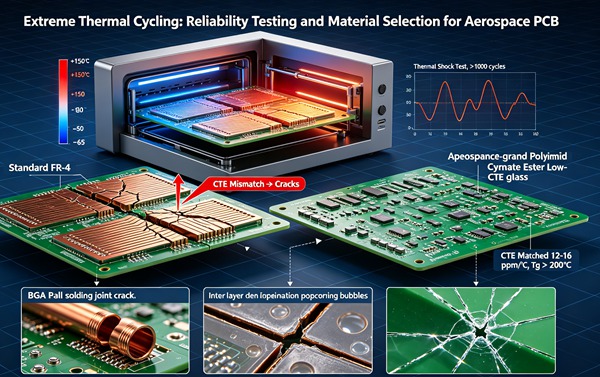
Pintaliitostekniikan (SMT) komponentit juotetaan suoraan piirilevyn pinnalle. Jos komponenttipaketin (kuten suuren keraamisen BGA:n) lämpölaajenemiskerroin (CTE) eroaa merkittävästi piirilevyn substraatin lämpölaajenemiskertoimesta (X-Y-akselit), juotosliitoksiin kohdistuu leikkausjännitystä lämpösyklien aikana. Ajan myötä juote altistuu virumiselle ja väsymiselle, mikä johtaa halkeamien syntymiseen ja leviämiseen juotteen sisällä tai intermetallisen yhdisteen (IMC) kerrosta pitkin.
Tyynyn kuoppien muodostuminen ja irtoaminen
Tapauksissa, joissa juotosliitos on lujempi kuin sen alla oleva dielektrinen materiaali, lämpösyklien aiheuttama rasitus voi johtaa siihen, että liitoskohta irtoaa kokonaan substraatista ja vie mukanaan palan hartsia. Toisaalta toistuvat lämpöshokit voivat aiheuttaa piirilevyn eri kerrosten välisten liimaliitosten pettämisen, mikä johtaa kerrosten irtoamiseen tai kuplien muodostumiseen.
Johtavan anodifilamentin (CAF) kasvatus
Vaikka lämpösyklit eivät sinänsä suoraan aiheuta CAF:ää, termomekaanisen rasituksen aiheuttamat mikrohalkeamat ja rajapintojen vauriot luovat reittejä kosteuden ja elektrolyyttien tunkeutumiselle. Kun jännite on kytketty, tämä voi johtaa kuparin sähkökemialliseen siirtymiseen, jolloin muodostuu johtava säie, joka aiheuttaa vakavan oikosulun vierekkäisten johtoreittien tai läpivientien välillä.
Materiaalivalintastrategiat ilmailu- ja avaruusteollisuuden piirilevyille
Äärimmäisten lämpösyklien vaikutusten lieventäminen alkaa älykkäällä materiaalivalinnalla. Vakiomateriaalit ovat valitettavan riittämättömiä; ilmailu- ja avaruusteollisuuden sovellukset vaativat korkean suorituskyvyn omaavia, erikoistuneita substraatteja.
Laminaatit, joilla on korkea Tg-arvo ja alhainen Z-akselin lämpölaajenemiskerroin (CTE)
Lasittumislämpötila (Tg) on piste, jossa hartsi muuttuu jäykästä, lasimaisesta tilasta pehmeämmäksi, kumimaiseksi tilaksi, mihin liittyy lämpölaajumiskertoimen (CTE) voimakas kasvu. Ilmailu- ja avaruusteollisuuden piirilevyissä on välttämätöntä valita materiaali, jolla on korkea Tg (tyypillisesti >170 °C ja usein >200 °C), jotta käyttölämpötila ylittää Tg:n harvoin, jos koskaan. Lisäksi erikoistuneet, täyteaineita sisältävät hartsikoostumukset voivat hillitä Z-akselin lämpölaajenemiskerrointa (CTE), mikä vähentää huomattavasti läpipinnoitettujen reikien rasitusta.
Polyimidihartsit
Polyimiidi on vakiomateriaali ilmailu- ja avaruusteollisuuden piirilevyjen valmistuksessa. Sillä on uskomattoman korkea lasittumislämpötila (Tg, usein yli 250 °C), poikkeuksellinen lämpöstabiilisuus ja erinomainen kestävyys äärimmäisiä lämpötilavaihteluita vastaan. Vaikka sen käsittely on vaikeampaa ja se on kalliimpaa kuin perinteiset epoksihartsit, sen luotettavuus vaativissa olosuhteissa tekee siitä ensisijaisen valinnan erittäin luotettaviin sotilas- ja avaruussovelluksiin.
PTFE (teflon) ja edistykselliset kertamuovit
Ilmailu- ja avaruusteollisuuden viestintäjärjestelmissä yleisesti käytetyissä korkeataajuisissa RF-sovelluksissa hyödynnetään usein PTFE-pohjaisia laminaatteja. Vaikka puhtaalla PTFE:llä on erittäin korkea lämpölaajenemiskerroin (CTE), kaupallisissa RF-materiaaleissa PTFE:tä sekoitetaan keraamisiin täyteaineisiin ja lasikuitukankaaseen, jolloin saadaan komposiitti, jolla on räätälöidyt dielektriset ominaisuudet ja hallittavissa oleva termomekaaninen stabiilisuus.
Kuparifoliota koskevat huomioitavat seikat
Kuparifolion venyvyys on ratkaisevan tärkeää. Sähköpinnoitettu (ED) kupari on vakio, mutta sovelluksissa, joissa esiintyy äärimmäisiä lämpökuormituksia tai joustava-jäykkiä osia, valssattu ja hehkutettu (RA) kupari tarjoaa parempaa venyvyyttä ja väsymiskestävyyttä. Lisäksi määrittelemällä paksumpi kuparipinnoitteen vähimmäispaksuus läpivientikanaviin (esim. 1 mil tai enemmän, IPC-6012-standardin luokan 3/A mukaisesti) saavutetaan parempi mekaaninen kestävyys Z-akselin suuntaista laajenemista vastaan. Lisätietoja M-SAP-tekniikka: Alle 25 mikronin viiva- ja väli-etäisyyden saavuttaminen seuraavan sukupolven elektroniikassa.
Kuinka suorittaa ilmailu- ja avaruusteollisuuden piirilevyjen luotettavuustestaus (vaiheittainen opas)
Noudata näitä suunnittelusääntöjä.
- Määritä tehtävän profiili ja ympäristöparametrit
Ennen testauksen aloittamista insinöörien on määriteltävä huolellisesti odotettavissa oleva lämpöympäristö. Tähän sisältyvät minimi- ja maksimilämpötilat, viipymisaika ääriolosuhteissa, lämpötilan muutosnopeus (nousunopeus) sekä tehtävän koko käyttöiän aikana odotettavissa olevien syklien kokonaismäärä.
- Valitse sopivat testausstandardit
Testausmenettelyä määriteltäessä on noudatettava vakiintuneita alan standardeja. Ilmailu- ja avaruusteollisuudessa testausolosuhteet, hyväksymiskriteerit ja laadunvaatimustenmukaisuuden tarkastukset määräytyvät usein standardien MIL-PRF-31032, IPC-6012 (luokka 3 ja 3/A avaruussovelluksiin) sekä NASA:n tai ESA:n erityisvaatimusten mukaisesti.
- Suunnittele testiajoneuvot ja testikappaleet
Älä testaa aluksi lopullista tuotantolevyä, vaan suunnittele erikoistuneita Interconnect Stress Test (IST) -testikappaleita tai erityisiä testialustoja. Näissä testikappaleissa tulisi olla ketjutetut via-verkostot, edustavat komponenttijäljet sekä reititys, joka heijastaa todellisen piirilevysuunnittelun haastavimpia piirteitä.
- Suorita lämpösyklausprotokolla
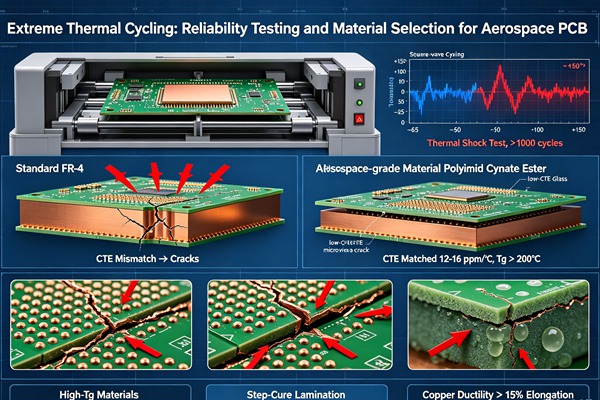
Sijoita testikohteet tarkasti säädeltyyn ympäristökammioon, jossa voidaan toteuttaa nopeita lämpötilanmuutoksia. Tyypillinen ilmailu- ja avaruusteollisuuden lämpösykli voi sisältää lämpötilan nousun -55 °C:sta +125 °C:een tai jopa -65 °C:sta +150 °C:een. Varmista, että kammion lämpömassa on riittävä takaamaan, että piirilevyt saavuttavat tavoitelämpötilat ja pysyvät niissä vaaditun ajan, jotta lämpötasapaino saavutetaan.
- Suorita sähköinen seuranta paikan päällä
Jatkuva, paikan päällä tapahtuva vastuksen seuranta on elintärkeää. Toisin kuin testin jälkeinen mittaus, ketjutettujen verkkojen vastuksen jatkuva mittaaminen lämpösyklien aikana antaa insinööreille mahdollisuuden havaita ajoittaiset katkokset. Vastuksen nousu (tyypillisesti 10% yli viitearvon) viittaa mikrohalkeamien syntymiseen ja merkitsee vikaa, vaikka liitos palautuisikin huoneenlämmössä.
- Suorita testin jälkeinen tuhoava ja tuhoamaton analyysi
Kun testiajoneuvot ovat epäonnistuneet tai suorittaneet vaaditun määrän syklejä, suorita perusteellinen analyysi. Aloita ei-tuhoavilla menetelmillä, kuten skannaavalla akustisella mikroskopialla (SAM) tai 3D-röntgen-TT-kuvauksella, delaminaatioiden ja silmämääräisesti havaittavien rakenteellisten poikkeamien paikantamiseksi. Jatka tämän jälkeen tuhoavalla mikroleikkauksella (poikkileikkauksella) läpivientien, sisäkerrosten liitäntöjen ja juotosliitosten silmämääräiseksi tarkastamiseksi suurella suurennuksella.
- Tietojen analysointi ja suunnittelun hienosäätö
Käytä vikatietoja, kuten Weibull-jakaumia, keskimääräisen vikaantumisaikaan (MTTF) laskemiseen ja vertaa sitä tehtävän vaatimuksiin. Jos rakenne vikaantuu ennenaikaisesti, toista materiaalin valintaa, geometrioita tai piirilevyn kerrostusta parantaaksesi lämpömekaanista kestävyyttä.
Jotta voidaan taata, että piirilevykokoonpano kestää sille tarkoitetussa käyttöympäristössä, sille on suoritettava tiukat nopeutetut käyttöikätestit. Seuraavassa esitetään menetelmä ilmailu- ja avaruusteollisuuden piirilevyjen luotettavuuden varmistamiseksi.
Kehittyneet riskienhallintastrategiat
Alustan valinnan lisäksi mekaanisilla suojausmenetelmillä on ratkaiseva merkitys. Muodonsa mukaiset pinnoitteet (kuten paryleeni) ja valumassat voivat kapseloida piirilevyn ja suojata sitä kosteudelta ja kaasujen vapautumiselta, mutta niiden omat lämpölaajenemiskertoimet (CTE) on sovitettava huolellisesti toisiinsa, jotta vältetään ylimääräisten jännitysten syntyminen.
Lisäksi komponenttien strateginen sijoittelu on ratkaisevan tärkeää. Suurten, jäykkien komponenttien sijoittaminen piirilevyn keskiosaan reunojen sijaan minimoi lämpömuodonmuutoksen aiheuttamat taivutusmomentit. Lopuksi voidaan todeta, että päällekkäin pinottujen mikroliitosten (stacked vias) käytön minimoiminen ja niiden korvaaminen porrastetuilla mikroliitoksilla voi vähentää merkittävästi jännityskeskittymiä tiheästi liitetyissä (HDI) piirisuunnitteluissa.
Usein kysytyt kysymykset (FAQ)
Ilmailu- ja avaruusteollisuuden tyypilliset lämpösyklitestit kattavat lämpötila-alueen -55 °C – +125 °C sotilas- ja ilmailusovelluksissa. Avaruussovelluksissa (satelliitit ja luotaimet) testausalue on kuitenkin usein -65 °C – +150 °C, ja vaativissa olosuhteissa, kuten kuu- tai syvän avaruuden tutkimusmatkoilla, alaraja voi laskea alle -100 °C:n.
Polyimidi on suositeltava materiaali, koska sillä on huomattavasti korkeampi lasittumislämpötila (Tg), erinomainen lämpöstabiilisuus sekä loistava säteilynkestävyys ja kaasunpoistumattomuus tyhjiössä. Toisin kuin FR4, joka voi hajota tai laajentua voimakkaasti äärimmäisissä lämpötiloissa, polyimidi säilyttää rakenteellisen eheytensä ja mekaaniset ominaisuutensa vaativissakin olosuhteissa.
CTE-epäsuhta syntyy, kun toisiinsa liitetyt materiaalit laajenevat ja supistuvat eri nopeuksilla lämpötilan muuttuessa. Piirilevyssä hartsi laajenee Z-akselin suunnassa huomattavasti enemmän kuin kupariset läpiviennit. Tämä aiheuttaa voimakkaita syklisiä veto- ja puristusjännityksiä, jotka lopulta johtavat metallin väsymiseen ja halkeiluihin kuparirakenteissa tai juotosliitoksissa.
IPC-6012-luokka 3/A on edistyksellinen standardi, joka on suunniteltu erityisesti avaruus- ja sotilasilmailutekniikkaan. Se asettaa huomattavasti tiukempia vaatimuksia kuin tavallinen luokka 3, mukaan lukien paksumman kuparipinnoitteen läpivientirei’issä, tiukemmat rengasmaisten renkaiden vaatimukset sekä tiukemmat tarkastuskriteerit, mikä takaa korkeimman luotettavuustason kriittisissä tehtävissä.
Ei. Vaikka äärellisten elementtien analyysi (FEA) ja lämpösimulaatio-ohjelmistot ovat korvaamattomia työkaluja jännityskeskittymien ennustamisessa ja suunnittelun optimoinnissa kehitysprosessin alkuvaiheessa, ne perustuvat idealisoituihin materiaalimalleihin. Fyysinen lämpösyklaus on edelleen pakollinen validointivaihe, jotta voidaan ottaa huomioon valmistusvaihtelut, monimutkaiset materiaalien väliset vuorovaikutukset sekä ennakoimattomat todelliset vikatilat.