L'environnement hostile des applications aérospatiales pose des défis sans précédent à l'électronique. Du vide impitoyable de l'orbite terrestre basse (LEO) à la descente à fort frottement des véhicules de rentrée, les circuits imprimés (PCB) utilisés dans le secteur aérospatial doivent résister à des contraintes environnementales extrêmes. Parmi les plus destructeurs de ces facteurs, on trouve les cycles thermiques extrêmes : des fluctuations rapides et répétées de température entre des valeurs extrêmes, allant souvent de -150 °C à l'ombre de la Terre à bien plus de +150 °C sous le rayonnement solaire direct.
Dans l’électronique grand public, les stratifiés FR-4 standard et les soudures sans plomb classiques suffisent généralement. Cependant, l’utilisation de tels matériaux dans un satellite, une sonde spatiale ou un avion militaire volant à haute altitude est la recette d’une défaillance catastrophique. Dans ces applications critiques, toute maintenance est impossible, et le coût d’une défaillance ne se mesure pas seulement en millions de dollars, mais peut aussi se traduire par la perte d’objectifs de mission essentiels, voire de vies humaines. Par conséquent, maîtriser les subtilités des cycles thermiques extrêmes, réaliser des tests de fiabilité rigoureux et choisir les matériaux appropriés constituent des tâches primordiales pour les ingénieurs spécialisés dans les circuits imprimés aérospatiaux.
Table des matières
La physique des cycles thermiques dans les cartes de circuits imprimés
Pour comprendre pourquoi les cycles thermiques sont si destructeurs, il faut d’abord se pencher sur les principes physiques de la dilatation thermique. Tous les matériaux se dilatent lorsqu’ils sont chauffés et se contractent lorsqu’ils sont refroidis, une propriété quantifiée par le coefficient de dilatation thermique (CDT). Un circuit imprimé est un composite complexe et hétérogène constitué de résines diélectriques, d’un renfort en fibre de verre tissée, de pistes en cuivre, de vias plaqués et de divers boîtiers de composants.
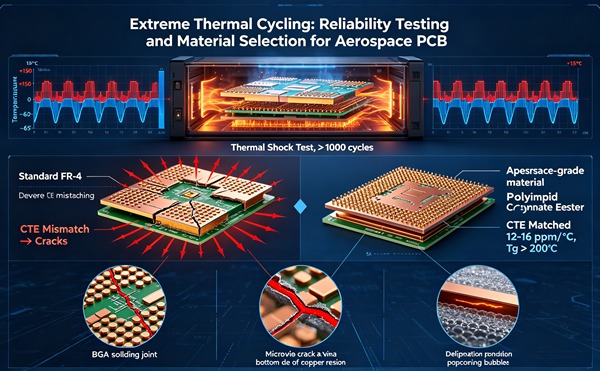
Ces matériaux présentant des coefficients de dilatation thermique (CTE) très différents, les cycles thermiques induisent des contraintes mécaniques importantes. Par exemple, le cuivre constituant un trou métallisé (PTH) se dilate à un taux d’environ 17 ppm/°C. Le matériau diélectrique environnant, dans l'axe Z (épaisseur), se dilate souvent à un taux compris entre 40 et 70 ppm/°C en dessous de la température de transition vitreuse (Tg), et ce taux peut grimper en flèche pour dépasser 250 ppm/°C au-dessus de la Tg. En savoir plus sur Assemblage PCBA SMT : maîtrise des BGA à pas fin et des composants 01005.
Lors d'une variation thermique, la résine se dilate nettement plus que le cylindre en cuivre du via. Ce décalage entre les coefficients de dilatation thermique (CTE) soumet le cuivre à une contrainte de traction considérable pendant la phase de chauffage et à une contrainte de compression pendant la phase de refroidissement. Au bout de centaines, voire de milliers de cycles, ces sollicitations cycliques entraînent une fatigue du métal, un écrouissage et, à terme, une rupture mécanique.
Mécanismes de défaillance courants provoqués par des cycles thermiques extrêmes
Lorsque les circuits imprimés destinés au secteur aérospatial sont soumis à des cycles thermiques extrêmes, plusieurs mécanismes de défaillance distincts peuvent se manifester, chacun étant susceptible de rendre l'ensemble électronique inopérant. En savoir plus sur Contrôle précis de l'impédance : comment atteindre une tolérance d'impédance de ±5% dans les circuits imprimés haute vitesse.
Fatigue et fissuration du revêtement des trous traversants plaqués (PTH)
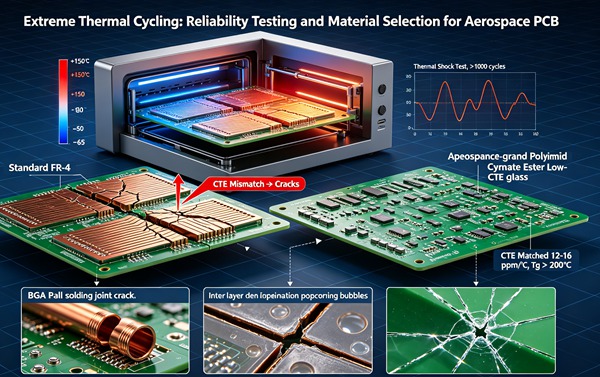
Comme décrit ci-dessus, la dilatation selon l’axe Z est le principal ennemi du PTH. Les contraintes se concentrent au milieu du cylindre ou à l’interface entre le cylindre et les couches internes de cuivre (les interconnexions de la couche interne). Des microfissures commencent à se former dans le placage de cuivre et se propagent à chaque cycle thermique successif jusqu’à ce qu’un court-circuit complet se produise. En savoir plus sur Microvias empilés ou décalés : règles de conception et fiabilité des circuits imprimés à interconnexions haute densité (HDI).
Fatigue des joints de soudure
Les composants de technologie de montage en surface (SMT) sont soudés directement à la surface du circuit imprimé. Si le CTE d’un boîtier de composant (tel qu’un grand BGA en céramique) diffère considérablement du CTE du substrat du circuit imprimé (axes X-Y), des contraintes de cisaillement s’exercent sur les joints de soudure lors des cycles thermiques. Au fil du temps, la soudure subit un fluage et une fatigue, ce qui entraîne l'apparition et la propagation de fissures à travers la masse de soudure ou le long de la couche de composé intermétallique (IMC).
Formation de cratères et délamination du pad
Lorsque le joint de soudure est plus résistant que le matériau diélectrique sous-jacent, les contraintes liées aux cycles thermiques peuvent entraîner l'arrachement complet du plot du substrat, emportant avec lui un cratère de résine. Par ailleurs, des chocs thermiques répétés peuvent provoquer la rupture des liaisons adhésives entre les différentes couches du circuit imprimé, entraînant un délaminage ou la formation de cloques.
Croissance de filaments anodiques conducteurs (CAF)
Bien que les cycles thermiques ne provoquent pas directement le CAF, les microfissures et la dégradation interfaciale causées par les contraintes thermomécaniques créent des voies permettant à l'humidité et aux électrolytes de s'infiltrer. Sous l'effet d'une tension appliquée, cela peut entraîner une migration électrochimique du cuivre, formant ainsi un filament conducteur à l'origine d'un court-circuit catastrophique entre des pistes ou des vias adjacents.
Stratégies de sélection des matériaux pour les circuits imprimés destinés à l'aérospatiale
Pour atténuer les effets des cycles thermiques extrêmes, il faut avant tout choisir judicieusement les matériaux. Les matériaux standard sont lamentablement insuffisants ; les applications aérospatiales exigent des substrats spécialisés et hautement performants.
Stratifiés à haute Tg et à faible CTE selon l'axe Z
La température de transition vitreuse (Tg) correspond au point à partir duquel une résine passe d'un état rigide et vitreux à un état plus souple et caoutchouteux, ce qui s'accompagne d'une augmentation considérable du CTE. Pour les circuits imprimés destinés à l’aérospatiale, il est essentiel de choisir un matériau présentant une Tg élevée (généralement > 170 °C, et souvent > 200 °C) afin de garantir que la température de fonctionnement ne dépasse que très rarement, voire jamais, la Tg. De plus, des formulations de résine spécialisées incorporant des charges peuvent limiter le CTE selon l’axe Z, réduisant ainsi considérablement la contrainte exercée sur les trous métallisés.
Résines de polyimide
Le polyimide est un matériau incontournable dans la fabrication des circuits imprimés destinés au secteur aérospatial. Il se caractérise par une Tg extrêmement élevée (dépassant souvent les 250 °C), une stabilité thermique exceptionnelle et une grande résistance aux variations de température extrêmes. Bien qu'il soit plus difficile à mettre en œuvre et plus coûteux que les résines époxy traditionnelles, sa fiabilité dans des environnements difficiles en fait le matériau de choix pour les applications militaires et spatiales exigeant une fiabilité élevée.
PTFE (Téflon) et thermodurcissables avancés
Pour les applications RF à haute fréquence couramment utilisées dans les systèmes de communication aérospatiaux, on recourt fréquemment à des stratifiés à base de PTFE. Alors que le PTFE pur présente un CTE très élevé, les matériaux RF disponibles dans le commerce associent le PTFE à des charges céramiques et à du tissu de verre afin d’obtenir un composite présentant des propriétés diélectriques sur mesure et une stabilité thermomécanique maîtrisable.
Considérations relatives à la feuille de cuivre
La ductilité de la feuille de cuivre est essentielle. Le cuivre électrodéposé (ED) est la norme, mais pour les applications impliquant des contraintes thermiques extrêmes ou des sections à la fois rigides et flexibles, le cuivre laminé et recuit (RA) offre une ductilité et une résistance à la fatigue supérieures. De plus, le fait de prescrire un placage de cuivre d'une épaisseur minimale plus importante dans les puits de traversée (par exemple, 1 mil ou plus, conformément aux normes IPC-6012 Classe 3/A) assure une plus grande robustesse mécanique face à la dilatation selon l'axe Z. En savoir plus sur Technologie M-SAP : atteindre une largeur de ligne et un espacement inférieurs à 25 microns pour l'électronique de nouvelle génération.
Comment réaliser des tests de fiabilité sur les circuits imprimés destinés au secteur aérospatial (guide étape par étape)
Respectez ces règles techniques.
- Définir le profil de la mission et les paramètres environnementaux
Avant le début des essais, les ingénieurs doivent définir avec minutie l'environnement thermique prévu. Cela comprend les températures minimales et maximales, la durée d'exposition aux températures extrêmes, la vitesse de variation de la température (vitesse de montée en température) et le nombre total de cycles prévus sur toute la durée de vie opérationnelle de la mission.
- Sélectionnez les normes d'essai appropriées
Il convient de s'appuyer sur les normes établies du secteur pour définir le protocole d'essai. Dans le domaine aérospatial, les normes MIL-PRF-31032, IPC-6012 (classes 3 et 3/A pour les applications spatiales), ainsi que les exigences spécifiques de la NASA ou de l'ESA, dictent souvent les conditions d'essai, les critères d'acceptation et les contrôles de conformité qualité.
- Concevoir les véhicules d'essai et les échantillons d'essai
Ne testez pas d'emblée la carte de production finale ; concevez plutôt des échantillons dédiés aux tests de résistance des interconnexions (IST) ou des supports de test spécifiques. Ces échantillons doivent comporter des réseaux de vias montés en série, des empreintes de composants représentatives et un tracé des pistes reflétant les aspects les plus complexes de la conception réelle du circuit imprimé.
- Appliquer le protocole de cycles thermiques
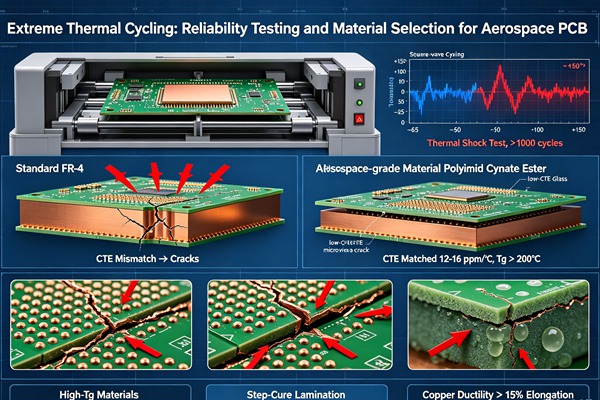
Placez les véhicules d'essai dans une chambre climatique hautement contrôlée, capable de supporter des transitions thermiques rapides. Un cycle thermique typique dans le domaine aérospatial peut impliquer une montée en température de -55 °C à +125 °C, voire de -65 °C à +150 °C. Assurez-vous que la masse thermique de la chambre est suffisante pour garantir que les cartes elles-mêmes atteignent les températures cibles et y restent pendant la durée nécessaire pour atteindre l'équilibre thermique.
- Réaliser une surveillance électrique in situ
La surveillance continue de la résistance in situ est essentielle. Contrairement aux mesures effectuées après essai, la mesure en continu de la résistance des réseaux montés en série pendant les cycles thermiques permet aux ingénieurs de détecter les coupures intermittentes. Une augmentation de la résistance (généralement 10% au-dessus de la valeur de référence) indique l'apparition de microfissures et constitue un défaut, même si la connexion se rétablit d'elle-même à température ambiante.
- Réaliser des analyses destructives et non destructives après les essais
Une fois que les véhicules d'essai ont échoué ou ont effectué le nombre requis de cycles, procédez à une analyse approfondie. Commencez par des techniques non destructives telles que la microscopie acoustique à balayage (SAM) ou la tomographie par rayons X 3D afin de localiser les délaminations et les anomalies structurelles majeures. Poursuivez ensuite par des microcoupes destructives (coupes transversales) afin d’inspecter visuellement les vias, les interconnexions des couches internes et les joints de soudure à fort grossissement.
- Analyser les données et affiner la conception
Utilisez les données de défaillance, telles que les distributions de Weibull, pour calculer le temps moyen avant défaillance (MTTF) et le comparer aux exigences de la mission. Si la conception présente une défaillance prématurée, procédez à des itérations sur le choix des matériaux, les géométries ou l'empilement des couches de la carte afin d'améliorer la robustesse thermomécanique.
Pour garantir qu'un assemblage de circuits imprimés résistera à l'environnement dans lequel il est destiné à fonctionner, il doit être soumis à des essais de durée de vie accélérés rigoureux. Vous trouverez ci-dessous la méthodologie utilisée pour valider la fiabilité des circuits imprimés destinés au secteur aérospatial.
Stratégies avancées d'atténuation
Au-delà du choix du substrat, les stratégies d'atténuation mécanique jouent un rôle essentiel. Les revêtements conformes (tels que le parylène) et les composés d'enrobage permettent d'encapsuler la carte, la protégeant ainsi de l'humidité et du dégazage ; toutefois, leur CTE doit être soigneusement adapté afin d'éviter de générer des contraintes supplémentaires.
De plus, le placement stratégique des composants est essentiel. Placer les composants volumineux et rigides près du centre du circuit imprimé plutôt qu’aux bords permet de minimiser les moments de flexion induits par le gauchissement thermique. Enfin, limiter au maximum l’utilisation de microvias empilés les uns sur les autres (vias empilés) au profit de microvias décalés permet de réduire considérablement les concentrations de contraintes dans les conceptions à interconnexions à haute densité (HDI).
Foire aux questions (FAQ)
Les essais de cycles thermiques typiques dans le secteur aérospatial s'étendent de -55 °C à +125 °C pour les applications militaires et aéronautiques. Cependant, les applications spatiales (satellites et sondes) nécessitent souvent des essais allant de -65 °C à +150 °C, et dans des cas extrêmes tels que les missions lunaires ou dans l'espace lointain, la limite inférieure peut descendre en dessous de -100 °C.
Le polyimide est privilégié car il présente une température de transition vitreuse (Tg) nettement plus élevée, une stabilité thermique supérieure et une excellente résistance aux rayonnements et au dégazage sous vide. Contrairement au FR4, qui peut se dégrader ou subir une dilatation thermique importante à des températures extrêmes, le polyimide conserve son intégrité structurelle et ses propriétés mécaniques dans des environnements difficiles.
Un déséquilibre CTE survient lorsque des matériaux assemblés se dilatent et se contractent à des vitesses différentes sous l'effet des variations de température. Dans un circuit imprimé, la résine se dilate nettement plus selon l'axe Z que les vias en cuivre. Cela génère d'importantes contraintes cycliques de traction et de compression, qui finissent par provoquer une fatigue du métal et des fissures dans les structures en cuivre ou au niveau des joints de soudure.
La norme IPC-6012 Classe 3/A est une norme avancée spécialement conçue pour l'avionique spatiale et militaire. Elle impose des exigences bien plus strictes que la norme Classe 3 standard, notamment une épaisseur minimale plus importante du placage de cuivre dans les vias, des exigences plus strictes concernant les anneaux annulaires et des critères d'inspection plus rigoureux, garantissant ainsi le plus haut niveau de fiabilité pour les missions critiques.
Non. Bien que l’analyse par éléments finis (FEA) et les logiciels de simulation thermique constituent des outils précieux pour anticiper les points de concentration des contraintes et optimiser les conceptions dès les premières étapes du cycle de développement, ils reposent sur des modèles de matériaux idéalisés. Les cycles thermiques physiques restent une étape de validation incontournable pour tenir compte des variations liées à la fabrication, des interactions complexes entre les matériaux et des modes de défaillance imprévisibles en conditions réelles.