Die rauen Umgebungsbedingungen in der Luft- und Raumfahrt stellen die Elektronik vor beispiellose Herausforderungen. Vom gnadenlosen Vakuum der niedrigen Erdumlaufbahn (LEO) bis hin zum reibungsintensiven Abstieg von Wiedereintrittsfahrzeugen müssen Leiterplatten in der Luft- und Raumfahrt extremen Umweltbelastungen standhalten. Zu den zerstörerischsten dieser Belastungen zählen extreme Temperaturwechsel – das schnelle und wiederholte Schwanken der Temperaturen zwischen großen Extremen, die oft von -150 °C im Schatten der Erde bis weit über +150 °C bei direkter Sonneneinstrahlung reichen.
In der kommerziellen Elektronik reichen Standard-FR-4-Laminate und typische bleifreie Lote in der Regel aus. Der Einsatz solcher Materialien in einem Satelliten, einer Weltraumsonde oder einem Militärflugzeug in großer Höhe führt jedoch unweigerlich zu katastrophalen Ausfällen. Bei diesen missionskritischen Anwendungen ist eine Wartung unmöglich, und die Kosten eines Ausfalls lassen sich nicht nur in Millionen Dollar beziffern, sondern können potenziell auch den Verlust kritischer Missionsziele oder Menschenleben bedeuten. Daher sind die Beherrschung der Feinheiten extremer Temperaturwechsel, die Durchführung strenger Zuverlässigkeitsprüfungen und die Auswahl der richtigen Materialien von größter Bedeutung für Leiterplatteningenieure in der Luft- und Raumfahrt.
Inhaltsübersicht
Die physikalischen Grundlagen von Temperaturwechselbeanspruchungen bei Leiterplatten
Um zu verstehen, warum Temperaturwechsel so schädlich sind, muss man zunächst die physikalischen Grundlagen der Wärmeausdehnung betrachten. Alle Materialien dehnen sich bei Erwärmung aus und ziehen sich bei Abkühlung zusammen – eine Eigenschaft, die durch den Wärmeausdehnungskoeffizienten (CTE) quantifiziert wird. Eine Leiterplatte ist ein komplexer, heterogener Verbundwerkstoff aus dielektrischen Harzen, Glasgewebe als Verstärkung, Kupferbahnen, plattierten Durchkontaktierungen und verschiedenen Bauteilgehäusen.
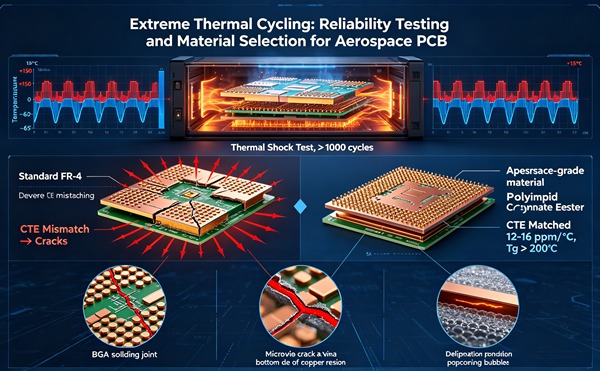
Da diese Materialien sehr unterschiedliche CTE-Werte aufweisen, führt der Temperaturwechsel zu starken mechanischen Belastungen. So dehnt sich beispielsweise das Kupfer, aus dem eine durchkontaktierte Bohrung (PTH) besteht, mit einer Rate von etwa 17 ppm/°C aus. Das umgebende dielektrische Material in der Z-Achse (Dicke) dehnt sich unterhalb der Glasübergangstemperatur (Tg) häufig mit einer Rate von 40 bis 70 ppm/°C aus und kann oberhalb der Tg auf über 250 ppm/°C ansteigen. Erfahren Sie mehr über PCBA-SMT-Bestückung: Der Umgang mit Fine-Pitch-BGA- und 01005-Bauteilen.
Bei Temperaturschwankungen dehnt sich das Harz deutlich stärker aus als der Kupferzylinder der Durchkontaktierung. Diese unterschiedlichen Wärmeausdehnungskoeffizienten (CTE) führen dazu, dass das Kupfer während der Erwärmungsphase einer enormen Zugspannung und während der Abkühlphase einer Druckspannung ausgesetzt ist. Über Hunderte oder Tausende von Zyklen hinweg führt diese zyklische Belastung zu Metallermüdung, Kaltverfestigung und schließlich zu einem mechanischen Bruch.
Häufige Ausfallmechanismen, die durch extreme Temperaturwechselbeanspruchung hervorgerufen werden
Wenn Leiterplatten für die Luft- und Raumfahrt extremen Temperaturwechselbeanspruchungen ausgesetzt sind, können verschiedene Ausfallmechanismen auftreten, die jeweils dazu führen können, dass die elektronische Baugruppe nicht mehr funktionsfähig ist. Erfahren Sie mehr über Präzise Impedanzsteuerung: So erreichen Sie eine Impedanztoleranz von ±5% bei Hochgeschwindigkeits-Leiterplatten.
Ermüdung und Rissbildung an plattierten Durchkontaktierungen (PTH)
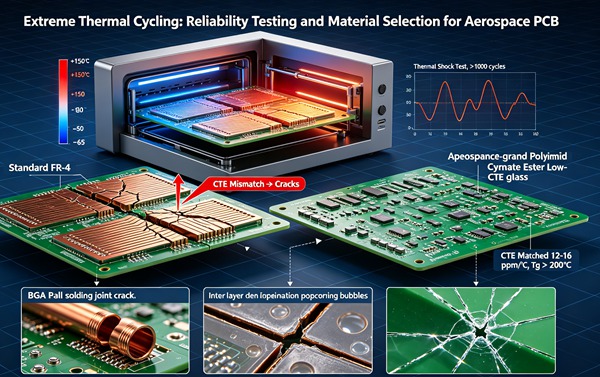
Wie oben beschrieben, ist die Ausdehnung in Z-Richtung der größte Feind des PTH. Die Spannung konzentriert sich in der Mitte des Zylinders oder an der Grenzfläche zwischen dem Zylinder und den inneren Kupferschichten (der inneren Verbindungsschicht). In der Kupferbeschichtung bilden sich Mikrorisse, die sich mit jedem weiteren thermischen Zyklus ausbreiten, bis es zu einem vollständigen Unterbruch der Verbindung kommt. Erfahren Sie mehr über Gestapelte vs. versetzte Mikrovias: Designregeln und Zuverlässigkeit bei HDI-Leiterplatten (High-Density Interconnect).
Ermüdung von Lötstellen
Bauteile der Oberflächenmontagetechnik (SMT) werden direkt auf die Oberfläche der Leiterplatte gelötet. Wenn sich der Wärmeausdehnungskoeffizient (CTE) eines Bauteilgehäuses (z. B. eines großen keramischen BGA) erheblich vom CTE des Leiterplattensubstrats (X-Y-Achse) unterscheidet, werden die Lötstellen bei Temperaturwechselbeanspruchungen einer Scherspannung ausgesetzt. Im Laufe der Zeit unterliegt das Lot Kriech- und Ermüdungserscheinungen, was zur Rissbildung und -ausbreitung im Lotkörper oder entlang der intermetallischen Verbindungsschicht (IMC) führt.
Kraterbildung und Delaminierung an Pads
In Fällen, in denen die Lötstelle fester ist als das darunterliegende dielektrische Material, kann die durch Temperaturwechselbeanspruchung entstehende Spannung dazu führen, dass sich das Pad vollständig vom Substrat löst und dabei ein Stück Harz mitreißt. Alternativ können wiederholte Temperaturschocks dazu führen, dass die Klebeverbindungen zwischen den verschiedenen Schichten der Leiterplatte versagen, was zu Delamination oder Blasenbildung führt.
Wachstum von leitfähigen anodischen Filamenten (CAF)
Zwar verursacht das Temperaturwechselverhalten an sich noch keine CAF, doch die durch thermomechanische Beanspruchung hervorgerufenen Mikrorisse und Grenzflächenbrüche schaffen Eintrittswege für Feuchtigkeit und Elektrolyte. Unter Anlegen einer Vorspannung kann dies zur elektrochemischen Migration von Kupfer führen, wodurch sich ein leitfähiger Faden bildet, der einen katastrophalen Kurzschluss zwischen benachbarten Leiterbahnen oder Durchkontaktierungen verursacht.
Strategien zur Materialauswahl für Leiterplatten in der Luft- und Raumfahrt
Die Minderung der Auswirkungen extremer Temperaturwechsel beginnt mit einer intelligenten Materialauswahl. Standardmaterialien sind völlig unzureichend; Anwendungen in der Luft- und Raumfahrt erfordern hochleistungsfähige, spezialisierte Substrate.
Laminate mit hoher Glasübergangstemperatur und geringem Wärmeausdehnungskoeffizienten in Z-Richtung
Die Glasübergangstemperatur (Tg) ist der Punkt, an dem ein Kunststoff von einem starren, glasartigen Zustand in einen weicheren, gummiartigen Zustand übergeht, was mit einem massiven Anstieg des thermischen Ausdehnungskoeffizienten (CTE) einhergeht. Bei Leiterplatten für die Luft- und Raumfahrt ist die Auswahl eines Materials mit einer hohen Tg (typischerweise >170 °C und oft >200 °C) unerlässlich, um sicherzustellen, dass die Betriebstemperatur die Tg nur selten oder gar nicht überschreitet. Darüber hinaus können spezielle Harzformulierungen mit Füllstoffen den CTE in Z-Richtung unterdrücken und so die Belastung der durchkontaktierten Löcher drastisch reduzieren.
Polyimidharze
Polyimid ist ein fester Bestandteil der Leiterplattenherstellung in der Luft- und Raumfahrt. Es zeichnet sich durch eine unglaublich hohe Glasübergangstemperatur (Tg) (die oft 250 °C übersteigt), außergewöhnliche thermische Stabilität und hohe Beständigkeit gegenüber extremen Temperaturschwankungen aus. Zwar ist es schwieriger zu verarbeiten und teurer als herkömmliche Epoxidharze, doch seine Zuverlässigkeit unter rauen Umgebungsbedingungen macht es zum Material der Wahl für hochzuverlässige Anwendungen im Militär- und Raumfahrtbereich.
PTFE (Teflon) und hochentwickelte Duroplaste
Für Hochfrequenz-HF-Anwendungen, wie sie in Kommunikationssystemen der Luft- und Raumfahrt üblich sind, kommen häufig Laminate auf PTFE-Basis zum Einsatz. Während reines PTFE einen sehr hohen Wärmeausdehnungskoeffizienten (CTE) aufweist, werden in handelsüblichen HF-Werkstoffen PTFE mit keramischen Füllstoffen und Glasgewebe gemischt, um einen Verbundwerkstoff mit maßgeschneiderten dielektrischen Eigenschaften und einer gut kontrollierbaren thermomechanischen Stabilität zu schaffen.
Überlegungen zur Kupferfolie
Die Duktilität der Kupferfolie ist von entscheidender Bedeutung. Standardmäßig wird galvanisch abgeschiedenes (ED) Kupfer verwendet, doch für Anwendungen mit extremer thermischer Beanspruchung oder bei biegesteifen Abschnitten bietet walzgeglühtes (RA) Kupfer eine überlegene Duktilität und Ermüdungsfestigkeit. Darüber hinaus sorgt die Vorgabe einer dickeren Mindestkupferbeschichtung in den Durchkontaktierungsbohrungen (z. B. 1 mil oder mehr gemäß den IPC-6012-Standards der Klasse 3/A) für eine höhere mechanische Robustheit gegenüber einer Ausdehnung in Z-Richtung. Erfahren Sie mehr über M-SAP-Technologie: Erreichung von Linien- und Zwischenabständen unter 25 Mikrometern für Elektronik der nächsten Generation.
So führen Sie Zuverlässigkeitsprüfungen für Leiterplatten in der Luft- und Raumfahrt durch (Schritt-für-Schritt-Anleitung)
Beachten Sie diese technischen Vorschriften.
- Definition des Missionsprofils und der Umgebungsparameter
Vor Beginn der Tests müssen die Ingenieure die zu erwartenden thermischen Bedingungen genauestens definieren. Dazu gehören die Mindest- und Höchsttemperaturen, die Verweildauer bei extremen Temperaturen, die Temperaturänderungsrate (Ramp Rate) sowie die Gesamtzahl der Zyklen, die über die gesamte Betriebsdauer der Mission hinweg zu erwarten sind.
- Wählen Sie die geeigneten Prüfnormen aus
Zur Festlegung des Prüfprotokolls sind etablierte Branchenstandards heranzuziehen. In der Luft- und Raumfahrt legen MIL-PRF-31032, IPC-6012 (Klasse 3 und 3/A für Weltraumanwendungen) sowie spezifische Standardanforderungen der NASA oder der ESA häufig die Prüfbedingungen, Abnahmekriterien und Qualitätskonformitätsprüfungen fest.
- Entwurf der Testfahrzeuge und Testkörper
Testen Sie zunächst nicht die endgültige Serienplatine, sondern entwerfen Sie spezielle IST-Testplättchen (Interconnect Stress Test) oder spezifische Testträger. Diese Testplättchen sollten in Reihe geschaltete Via-Netzwerke, repräsentative Bauteil-Footprints und eine Leiterbahnführung aufweisen, die die anspruchsvollsten Aspekte des tatsächlichen Leiterplattenentwurfs widerspiegeln.
- Das Temperaturwechselprotokoll durchführen
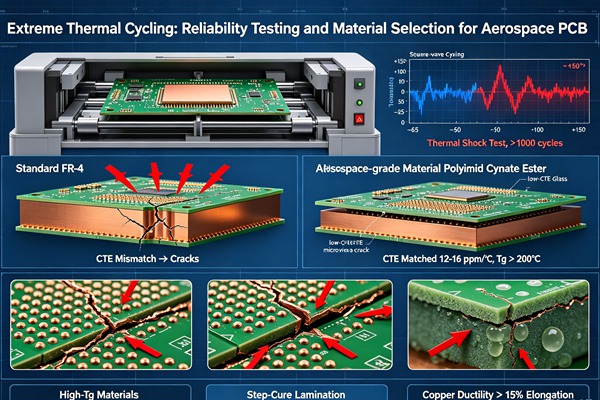
Die Testfahrzeuge sind in eine streng kontrollierte Klimakammer zu stellen, die schnelle Temperaturwechsel ermöglicht. Ein typischer Temperaturzyklus in der Luft- und Raumfahrt kann beispielsweise einen Temperaturanstieg von -55 °C auf +125 °C oder sogar von -65 °C auf +150 °C umfassen. Stellen Sie sicher, dass die thermische Masse der Kammer ausreichend ist, um zu gewährleisten, dass die Leiterplatten selbst die Zieltemperaturen erreichen und dort für die erforderliche Dauer verbleiben, um ein thermisches Gleichgewicht zu erreichen.
- Elektrische Überwachung vor Ort durchführen
Eine kontinuierliche Widerstandsmessung vor Ort ist von entscheidender Bedeutung. Im Gegensatz zur Prüfung nach dem Test ermöglicht die kontinuierliche Messung des Widerstands der in Reihe geschalteten Netzwerke während des Temperaturzyklus den Ingenieuren, zeitweise auftretende Unterbrechungen zu erkennen. Ein Anstieg des Widerstands (typischerweise 10% über dem Ausgangswert) deutet auf das Entstehen von Mikrorissen hin und stellt einen Fehler dar, selbst wenn sich die Verbindung bei Raumtemperatur wieder herstellt.
- Durchführung zerstörender und zerstörungsfreier Analysen nach dem Test
Sobald die Testfahrzeuge versagt haben oder die erforderliche Anzahl an Zyklen absolviert haben, führen Sie eine gründliche Analyse durch. Beginnen Sie mit zerstörungsfreien Verfahren wie der akustischen Rastermikroskopie (SAM) oder der 3D-Röntgen-Computertomographie (CT), um Delaminationen und grobe strukturelle Anomalien zu lokalisieren. Führen Sie anschließend zerstörende Mikroschnitte (Querschnitte) durch, um die Durchkontaktierungen, die Verbindungen zwischen den inneren Schichten und die Lötstellen unter starker Vergrößerung visuell zu prüfen.
- Daten analysieren und das Design optimieren
Nutzen Sie die Ausfalldaten, wie beispielsweise Weibull-Verteilungen, um die mittlere Zeit bis zum Ausfall (MTTF) zu berechnen und diese mit den Missionsanforderungen zu vergleichen. Sollte das Design vorzeitig ausfallen, sollten Sie die Materialauswahl, die Geometrien oder den Laminataufbau iterativ anpassen, um die thermomechanische Robustheit zu verbessern.
Um sicherzustellen, dass eine Leiterplattenbaugruppe den Einsatzbedingungen in ihrer vorgesehenen Umgebung standhält, muss sie strengen beschleunigten Lebensdauertests unterzogen werden. Im Folgenden wird die Methodik zur Validierung der Zuverlässigkeit von Leiterplatten in der Luft- und Raumfahrt beschrieben.
Fortgeschrittene Strategien zur Risikominderung
Neben der Auswahl des Substrats spielen auch mechanische Maßnahmen zur Spannungsminderung eine entscheidende Rolle. Konforme Beschichtungen (wie beispielsweise Parylene) und Vergussmassen können die Leiterplatte umschließen und sie so vor Feuchtigkeit und Ausgasungen schützen; allerdings muss deren eigener Wärmeausdehnungskoeffizient sorgfältig abgestimmt werden, um keine zusätzlichen Spannungen zu erzeugen.
Darüber hinaus ist die strategische Anordnung der Bauteile von entscheidender Bedeutung. Durch die Platzierung großer, starrer Bauteile eher in der Mitte der Leiterplatte als an den Rändern lassen sich die durch thermische Verformung verursachten Biegemomente minimieren. Schließlich kann die Minimierung der Verwendung von übereinander angeordneten Mikrovias (gestapelte Vias) zugunsten versetzt angeordneter Mikrovias die Spannungskonzentrationen in HDI-Designs (High-Density Interconnect) erheblich reduzieren.
Häufig gestellte Fragen (FAQ)
Typische Temperaturwechselprüfungen in der Luft- und Raumfahrt reichen bei militärischen und zivilen Luftfahrtanwendungen von -55 °C bis +125 °C. Anwendungen in der Raumfahrt (Satelliten und Sonden) erfordern jedoch häufig Prüfungen im Bereich von -65 °C bis +150 °C, und in extremen Fällen wie Mond- oder Weltraummissionen kann die Untergrenze unter -100 °C liegen.
Polyimid wird bevorzugt, da es eine deutlich höhere Glasübergangstemperatur (Tg), eine überlegene thermische Stabilität sowie eine hervorragende Beständigkeit gegen Strahlung und Ausgasung im Vakuum aufweist. Im Gegensatz zu FR4, das sich bei extremen Temperaturen zersetzen oder stark ausdehnen kann, behält Polyimid seine strukturelle Integrität und seine mechanischen Eigenschaften auch unter rauen Umgebungsbedingungen bei.
Ein CTE-Mismatch tritt auf, wenn miteinander verbundene Materialien sich bei Temperaturänderungen unterschiedlich stark ausdehnen und zusammenziehen. In einer Leiterplatte dehnt sich das Harz in der Z-Achse deutlich stärker aus als die Kupferdurchkontaktierungen. Dies führt zu starken zyklischen Zug- und Druckspannungen, die schließlich zu Metallermüdung und Rissen in den Kupferstrukturen oder Lötstellen führen.
IPC-6012 Klasse 3/A ist ein fortschrittlicher Standard, der speziell auf die Raumfahrt- und Militäravionik zugeschnitten ist. Er stellt weitaus strengere Anforderungen als die Standardklasse 3, darunter eine dickere Mindestkupferbeschichtung in Durchkontaktierungen, strengere Anforderungen an den Ringabstand sowie strengere Prüfkriterien, wodurch ein Höchstmaß an Zuverlässigkeit für kritische Missionen gewährleistet wird.
Nein. Zwar sind die Finite-Elemente-Analyse (FEA) und thermische Simulationssoftware unverzichtbare Werkzeuge, um bereits in einer frühen Phase des Entwicklungszyklus Belastungshotspots vorherzusagen und Konstruktionen zu optimieren, doch basieren sie auf idealisierten Materialmodellen. Physikalische Temperaturwechselprüfungen bleiben ein unverzichtbarer Validierungsschritt, um Fertigungstoleranzen, komplexe Materialwechselwirkungen und unvorhersehbare Ausfallmodi in der Praxis zu berücksichtigen.