Innehållsförteckning
En introduktion till hårdguldplätering vid kretskortskonstruktion
Vid konstruktion av kretskort (PCB) för tillämpningar som kräver hög tillförlitlighet är valet av ytbehandling ett av de mest avgörande besluten som en ingenjör måste fatta. Även om ENIG (Electroless Nickel Immersion Gold) ger en utmärkt koplanär yta för lödning av ytmonterade komponenter, är den i grunden olämplig för tillämpningar med glidande kontakter. För kantkontakter (allmänt kända som guldfingrar), vridomkopplare, släpringar och membranbrytarkontakter som måste tåla upprepad mekanisk friktion är hårdguldplätering den obestridda branschstandarden.
Hårt guld, till skillnad från sitt mjuka motsvarighet i rent guld, är en galvaniserad legering som är särskilt utformad för att motstå slitage, gnidningsslitage och miljömässig nedbrytning under tusentals – eller till och med tiotusentals – insättnings- och avtorkningscykler. Genom att samdeponera guld med ett härdningsmedel såsom kobolt, nickel eller järn uppnår den resulterande metallurgiska strukturen en exceptionell hållbarhet samtidigt som den bibehåller den utmärkta elektriska ledningsförmågan och oxidationsbeständigheten som gör guld till ett idealiskt kontaktmaterial.
Denna artikel behandlar de tekniska egenskaperna hos hårdguldplätering, redogör för viktiga konstruktionsbegränsningar för kantkontakter och omkopplarkontakter samt presenterar en noggrann metodik för att konstruera mycket tillförlitliga och slitstarka glidande gränssnitt.
Metallurgi och materialegenskaper hos hårt guld
För att förstå varför hårt guld är nödvändigt för tillämpningar med högt slitage måste man granska dess metallurgiska egenskaper. Rent guld (ofta kallat mjukt guld) är mycket formbart och har en Knoop-hårdhet på ungefär 60–90 HK25. Om det utsätts för en glidande matchningscykel kommer mjukt guld att skava, smeta ut och snabbt slitas igenom till den underliggande basmetallen, vilket utsätter den för oxidation och galvanisk korrosion.
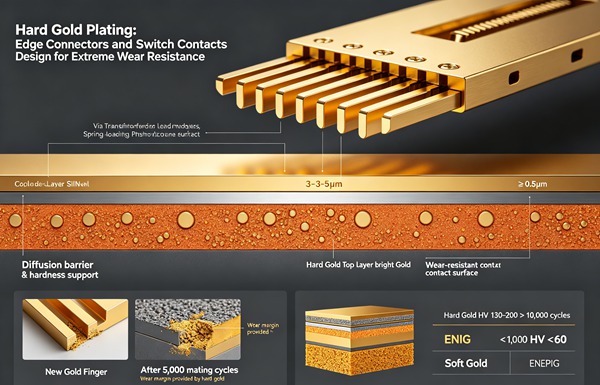
Hårt guld framställs som en legering som vanligtvis består av 99,7% guld och 0,3% kobolt eller nickel. Denna minimala tillsats av ett härdande element förändrar avsättningens mikrokrystallina struktur avsevärt. Den resulterande legeringen uppvisar en Knoop-hårdhet på mellan 130 och 200 HK25, vilket avsevärt förbättrar dess motståndskraft mot abrasivt och adhesivt slitage. Lär dig mer om M-SAP-teknik: Att uppnå linje- och mellanrum på under 25 mikron för nästa generations elektronik.
Denna ökade hårdhet medför dock vissa nackdelar. Tillsatsen av kobolt eller nickel ökar ytbeläggningens elektriska resistivitet något jämfört med rent guld, även om den fortfarande ligger väl inom acceptabla gränser för de flesta signalapplikationer med låg spänning och låg strömstyrka. Ännu viktigare är att hårt guld i allmänhet inte rekommenderas för trådbindning eller applikationer med kraftig lödning. Härdningselementen kan migrera vid temperaturvariationer, vilket leder till sprödhet i lödfogen (ett fenomen som kallas ”black pad” eller guldsprödhet om tjockleken överskrider vissa tröskelvärden). Därför pläteras hårt guld endast selektivt på de områden som kräver slitstyrka.
Nickelunderbeläggningens avgörande betydelse
Hårdguld pläteras aldrig direkt på ren koppar. Ett robust elektrolytiskt nickelunderlager är ett absolut krav. Detta nickelskikt, som vanligtvis specificeras till mellan 100 och 200 mikroinch (2,54 till 5,08 mikrometer), fyller tre olika och avgörande tekniska funktioner:
1. Diffusionsbarriär: Vid höga temperaturer eller under längre tidsperioder kan kopparatomer vandra in i guldskiktet, nå ytan och oxidera, vilket försämrar kontaktmotståndet. Nickelskiktet fungerar som en ogenomtränglig barriär mot kopparens diffusion.
2. Bärande grund: Hårt guld är relativt tunt. Om det placeras direkt ovanpå mjukt koppar kan det lokala trycket från en anslutningsstift i en kopplingsdon få kopparn att ge efter, vilket leder till sprickor i det hårda guldskiktet (effekten ”tunt islager på lera”). Det hårdare nickelmetallen utgör ett styvt mekaniskt underlag som stöder guldskiktet vid tryckbelastningar.
3. Tätning av porer: Genom att bilda ett kontinuerligt, passivt skikt under guldet förhindrar nickel att korrosiva ämnen i omgivningen når kopparn via eventuella mikroskopiska porer i guldbeläggningen.
Konstruktion av kantkontakter (guldfingrar)
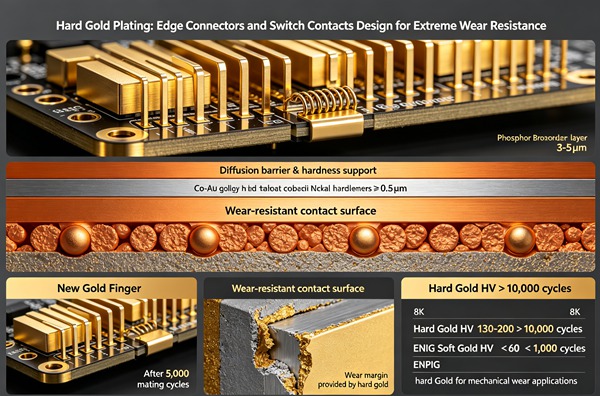
Kantkontakter är det vanligaste användningsområdet för hårdguldplätering på kretskort. Dessa kontakter, som används i minnesmoduler (RAM), PCI/PCIe-expansionskort och industriella insticksmoduler, måste tåla upprepade in- och utdragskrafter mot fjäderbelastade anslutningsstift.
Vid konstruktion av kantkontakter är de främsta felmekanismerna som måste minimeras slitage genom nötning (förlust av pläteringstjocklek på grund av friktion) och slitage genom vidhäftning (galling). Konstruktionen måste också ta hänsyn till de mekaniska toleranserna hos det motsvarande uttaget och de elektriska kraven för de signaler som passerar genom gränssnittet.
Specifikationer för pläteringstjocklek
Den erforderliga tjockleken på det hårda guldskiktet är direkt proportionell mot produktens förväntade livslängd (antal kopplingscykler). Standarden IPC-4526 ger vägledning om dessa specifikationer. Vanliga tjockleksklasser är bland annat:
– 3–5 mikro tum (Flash Gold): Lämpar sig endast för tillämpningar med mycket få insättningar (färre än 50), och används främst som ett tillfälligt miljöskydd snarare än som en egentlig slityta.
– 10–15 mikro tum: Standardkvalitet för kommersiellt bruk, klarar upp till 500 kopplingscykler. Används ofta inom konsumentelektronik där komponenterna sällan byts ut efter den första monteringen.
– 30 mikro tum (klass 2/3): Standarden för hårdvara inom industri, telekom och företagssektorn. Klarar över 1 000 anslutningscykler. Detta är grundrekommendationen för alla kantkontakter som kräver hög tillförlitlighet.
– Över 50 mikroinch (Mil-Spec / rymdindustri): Avsedd för extrema miljöer, kontakter som utsätts för kraftig avtorkning samt livsviktiga tillämpningar som utsätts för kraftiga vibrationer och gnidningsslitage.
Strömbärande kapacitet och kontaktmotstånd
Kantkontakterna måste upprätthålla ett lågt och stabilt kontaktmotstånd, vanligtvis i milliohm-intervallet. När guldskiktet slits eller om smuts ansamlas i anslutningsytan ökar kontaktmotståndet, vilket leder till lokal I²R-uppvärmning. När ström leds genom guldfingrar är det viktigt att fördela strömmen över flera intilliggande fingrar för att förhindra termisk nedbrytning av glasfibersubstratet (FR4) under kontaktytorna.
Tekniska brytarkontakter för extremt slitage
Förutom kantkontakter används hårdguld i stor utsträckning i omkopplingsmekanismer på kretskortnivå. Dessa omfattar membranomkopplare med metallkapslar, vridgivare, glidpotentiometrar och tangentbord med kolpiller av elastomer.
Kontakter för kupolomkopplare
I en kupolomkopplare trycks en kupol av rostfritt stål samman för att överbrygga två koncentriska, hårdguldpläterade ledare på kretskortet. Felmekanismen här är vanligtvis inte sidleds nötning, utan snarare tryckslitage orsakat av den mikroskopiska gnidningen från kupolfötterna när de böjs nedåt. För att maximera livslängden på dessa kontakter måste den hårda guldpläteringen vara helt slät och fri från knölar. Ledningsbanorna bör utformas så att kontaktytan med kupolfötterna maximeras, vilket fördelar den mekaniska belastningen.
Roterande och glidande kontakter
För vridomkopplare och släpringar är avtorkningsrörelsen kontinuerlig och kraftig. Den motstående avtorkaren (ofta en beryllium-kopparlegering) utövar en hög normalkraft för att bryta igenom eventuella ytfilmer eller damm. I dessa konstruktioner måste tjockleken på den hårda guldpläteringen maximeras (ofta 50 mikro tum eller mer). Dessutom är ytens topografi avgörande. Ledningsbanorna bör i möjligaste mån vara orienterade parallellt med avtorkningsriktningen för att förhindra att avtorkaren ”stötar” mot ledningsbanornas kanter, vilket påskyndar slitage och genererar ledande partiklar. Smörjmedel används ibland tillsammans med hårdguld för att minska friktionskoefficienten och förlänga livslängden.
Så här utför man hårdguldplätering (steg-för-steg-guide)
Följ dessa tekniska riktlinjer. Lär dig mer om Precisionsimpedansreglering: Hur man uppnår en impedanstolerans på ±5% i höghastighetskretskort.
- Fastställ slitagekrav och pläteringstjocklek
Börja med att tydligt definiera produktens livscykel. Beräkna det maximala antalet anslutningscykler eller omkopplingsaktiveringar som kortet ska klara. Se IPC-standarderna för att fastställa den nödvändiga guldtjockleken. För ett standard-PCIe-kort ska 30 mikroinch (0,76 µm) hårt guld anges. Dokumentera detta krav tydligt på din tillverkningsritning och i borr- och tillverkningsanvisningarna, t.ex.: ”Kantkontakter ska pläteras med hårt guld (99,7% Au, 0,3% Co), minsta tjocklek 30 mikro tum.”
- Ange nickelunderplattan
Utelämna aldrig nickelangivelsen. Se till att dina tillverkningsanvisningar föreskriver en robust elektrolytisk nickelbarriär. Standardformuleringen ska lyda: ”Elektrolytisk nickelunderbeläggning, minsta tjocklek 150 mikroinch (3,81 µm), ska appliceras under alla ytor av hårt guld.” Detta garanterar det nödvändiga mekaniska stödet och förhindrar kopparmigration.
- Fäststänger för galvanisering
Eftersom hårt guld deponeras elektrolytiskt måste varje kontaktplatta som ska pläteras vara elektriskt ansluten till en gemensam katodbuss under tillverkningsprocessen. Som kretskortskonstruktör måste du dra små ledningsförlängningar (anslutningsstänger) från underkanten av varje guldfinger ut till kortets ytterkant. Under tillverkningen ansluts dessa anslutningsledningar till en tillfällig pläteringsbuss som är placerad i panelens marginaler. När pläteringsprocessen är klar skärs eller V-skåras kortet, vilket fysiskt skär av anslutningsledningarna och elektriskt isolerar fingrarna. Se till att dina designregler tillåter att dessa ledningar korsar kortets kant.
- Använd fasning vid kantkontakter
För att förhindra att kretskortets vassa framkant skär in i och skadar stift i den motsvarande kontakten vid isättningen måste kortkanten fasas av. Ange vinkeln och djupet på fasningen på din tillverkningsritning. Branschstandarden är vanligtvis en fasning på 20 till 45 grader, som skär in i kortet ett angivet avstånd (t.ex. 0,020 tum). Ange att fasningen måste utföras *efter* hårdguldpläteringen, men se till att den blottade glasfiberkanten inte exponerar koppar från de inre planen.
- Fastställa krav på maskering
Hårdguld är dyrt och bör endast appliceras där det är nödvändigt. Tillverkaren måste applicera en skyddande pläteringstejp eller ett specialiserat fotoresist över resten av kretskortet för att förhindra att guld avsätts på oönskade områden. Markera tydligt gränserna för området med hårt guld på ett särskilt dokumentationslager i dina Gerber- eller ODB++-filer. Se till att lödmasklagret dras tillbaka tillräckligt långt från guldfingrarna för att pläteringstejpen ska kunna sluta tätt mot det obelagda FR4-materialet och därmed förhindra att pläteringen sprider sig.
För att korrekt implementera hårdguld krävs ett noggrant samarbete mellan kretskortskonstruktören och tillverkaren. Eftersom hårdguld är en elektrolytisk process krävs en kontinuerlig elektrisk anslutning till alla målplattor under tillverkningen. Följ dessa exakta steg för att säkerställa en lyckad integration i din konstruktion.
Begränsning av föroreningar och felanalys
Även perfekt utformade kontakter av hårt guld kan sluta fungera om de inte tillverkas och hanteras på rätt sätt. Föroreningar i pläteringsbadet kan leda till hög porositet, vilket gör att korrosiva gaser (såsom svaveldioxid eller klor) kan angripa det underliggande nickel, vilket i sin tur leder till att icke-ledande korrosionsprodukter sprider sig till guldytan. Lär dig mer om Flying Probe kontra ICT: Att välja rätt teststrategi för kretskort (PCBA) utifrån din produktionsvolym.
Vid monteringen måste man vara ytterst försiktig för att undvika att flussmedel stänker, konform beläggning, eller att kiselavgasningar förorenar guldytorna. Ett enkelt fingeravtryck innehåller tillräckligt med organiska oljor och salter för att drastiskt förändra kontaktmotståndet hos en lågspänningsbrytare. Hanteringsrutinerna bör föreskriva användning av renrumshandskar och särskilda ESD-förpackningar.
När fel uppstår analyseras de vanligtvis med hjälp av svepelektronmikroskopi (SEM) i kombination med energidispersiv röntgenspektroskopi (EDS). Dessa verktyg kan verifiera pläteringens tjocklek, undersöka om det finns mikrosprickor i nickelskiktet och identifiera främmande föroreningar som kan öka kontaktmotståndet.
Ofta ställda frågor (FAQ)
Även om det tekniskt sett är möjligt att löda på hårt guld, avråder vi starkt från detta. Legeringsämnena kobolt eller nickel i hårt guld hindrar bildandet av en tillförlitlig intermetallisk bindning med lödmetallen. Dessutom kan tjockleken på hårt guld (ofta över 30 mikro tum) leda till att guldet blir sprött i lödfogen, vilket orsakar förtida mekaniskt brott vid belastning eller termisk cykling. Använd ENIG eller HASL för lödning och begränsa användningen av hårt guld strikt till glidande kontaktområden.
ENIG (Electroless Nickel Immersion Gold) är en kemisk avsättningsprocess som ger ett mycket tunt skikt (vanligtvis 1–2 mikro tum) av rent, mjukt guld över nickel. Metoden är främst avsedd att skydda nickel från oxidation tills kretskortet löds. Hårdguld är en elektrolytisk process som avsätter en betydligt tjockare och hårdare legering av guld och kobolt/nickel, speciellt utformad för att tåla upprepad mekanisk slitage och friktion.
När man anger en fas (avfasning) på en kantkontakt skär fräsen bort de övre och nedre kanterna på kretskortets substrat. Om interna kopparplan sträcker sig in i detta avfasade område kommer de att blottas, vilket medför en allvarlig risk för kortslutning till stiften på den motsvarande kontakten. Du måste ange lämpliga undantagszoner för alla interna lager och dra plan och ledare tillräckligt långt bakåt från kortkanten för att säkerställa att de förblir säkert inneslutna i FR4 efter fasningsprocessen.
Ja, detta är ett mycket vanligt krav som kallas selektiv guldplätering. Tillverkningsprocessen blir mer komplex och kostsam, eftersom den kräver flera steg med maskering och avmaskering. Tillverkaren kommer vanligtvis att först galvanisera de hårda guldfingrarna, maskera dem och sedan behandla resten av kretskortet i de vanliga ENIG-kemikaliebaden. Se till att tydligt ange vilken ytbehandling som gäller för vilka delar på din tillverkningsritning.
Hårdguld kräver en elektrolytisk process, vilket innebär att en kontinuerlig elektrisk ström måste flöda genom varje kontaktplatta som pläteras. Anslutningsstängerna utgör den ledande vägen från kontaktplattorna till den externa pläteringsbussen. Om du glömmer att inkludera dem kommer tillverkaren inte att kunna plätera kontakterna med hjälp av standardmetoder för elektrolytisk plätering. Det finns visserligen processer för kemisk plätering av hårt guld, men dessa är sällsynta, extremt dyra och kan i allmänhet inte uppnå den tjocklek eller hårdhet som krävs för applikationer med hög slitage. Dra alltid anslutningsstängerna till kanten av kretskortet för kantkontakter.