Den oavbrutna utvecklingen mot miniatyrisering inom elektronikindustrin kräver ständig innovation inom tillverkningen av kretskort (PCB). I takt med att halvledarnoderna blir mindre och kapslingsstorlekarna krymper måste det underliggande substratet och kretskortet hålla jämna steg. Här kommer M-SAP-tekniken in – den modifierade semi-additiva processen. Denna avancerade tillverkningsteknik har visat sig vara avgörande för tillverkningen av HDI-kort (High-Density Interconnect) som kräver linje- och mellanrumsgeometrier (L/S) på under 25 mikrometer.
M-SAP överbryggar klyftan mellan traditionella subtraktiva etsningsprocesser – som har svårigheter vid tjocklekar under 40 mikrometer på grund av trapesformade ledningsprofiler och underskärning – och den avancerade semi-additiva processen (ASAP) som främst används i substrat för IC-förpackningar. Genom att använda ett tunt kopparfröskikt följt av additiv galvanisering och snabbetching gör M-SAP-tekniken det möjligt för kretskortingenjörer att uppnå en oöverträffad ledningsdensitet, överlägsen signalintegritet och exceptionell impedanskontroll. Denna teknik lägger den fysiska grunden för de stränga kraven inom 5G-infrastruktur, avancerade förarassistanssystem (ADAS) och högpresterande databehandling (HPC).
Innehållsförteckning
Strävan efter linje- och mellanrum på under 25 mikron
Strävan efter linje- och mellanrum på under 25 mikrometer är inte godtycklig; det är en direkt följd av det ökande antalet utgångar och de minskande avstånden mellan utgångarna i moderna elektroniska komponenter. Ball Grid Arrays (BGA) och Chip-Scale Packages (CSP) konstrueras numera rutinmässigt med avstånd på 0,3 mm eller mindre. För att leda ut signaler från dessa täta matriser krävs oerhört fina ledare och mikrovias som helt enkelt inte går att tillverka med äldre subtraktiva tekniker. Lär dig mer om Via-in-Pad Plated Over (VIPPO): Konstruktionsriktlinjer för BGA-anslutningar med fin delning.
Dessutom kräver behovet av högre bandbredd inom telekom- och datakommunikationsinfrastrukturen en noggrann kontroll av ledningsbanornas geometri. Traditionell subtraktiv etsning resulterar i ledningsbanor med trapesformigt tvärsnitt. Vid högre frekvenser medför skineffekten att strömmen främst flödar längs ledningsbanans ytterkant. De oregelbundna kanterna och de varierande bredderna från topp till botten hos subtraherade ledare orsakar impedansavbrott, överhörning och betydande insättningsförluster. Att uppnå ett L/S-förhållande under 25 mikrometer med ett exakt kontrollerat rektangulärt tvärsnitt är avgörande för att minimera dessa parasitiska effekter och säkerställa en felfri signalöverföring vid frekvenser på flera gigahertz.
Traditionella subtraktiva processer jämfört med M-SAP-processer
För att fullt ut kunna förstå det paradigmskifte som M-SAP-tekniken medför måste man jämföra den med den konventionella subtraktiva tillverkningsmetoden. Lär dig mer om Optimering av returvägen: Utformning av stabila referensplan för signalintegritet vid höga frekvenser.
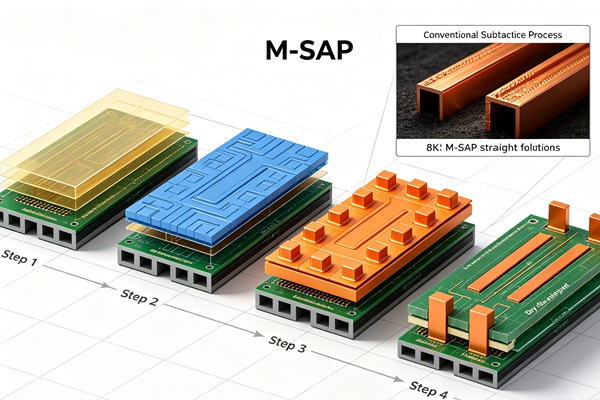
I en traditionell subtraktiv process utgår man från en kretskortspanel som är helt täckt av ett relativt tjockt skikt av kopparfolie (vanligtvis 12 till 35 mikron, vilket motsvarar en halv till en ounce koppar). Ett fotoresist appliceras, exponeras och framkallas för att skydda de önskade ledningsmönstren. Den oskyddade kopparen etsas sedan bort kemiskt. Den främsta begränsningen här är etsningsprocessens isotropa karaktär. Etsmedlet avlägsnar koppar inte bara vertikalt utan även i sidled, vilket leder till underskärning av fotoresisten. Denna fysiska begränsning sätter en gräns för den minsta möjliga ledningsbredden och avståndet till cirka 40 till 50 mikron. Varje försök att gå längre än så leder till försämrad strukturell integritet hos ledningsmönstret, ojämn impedans eller fullständig delaminering av ledningsmönstret.
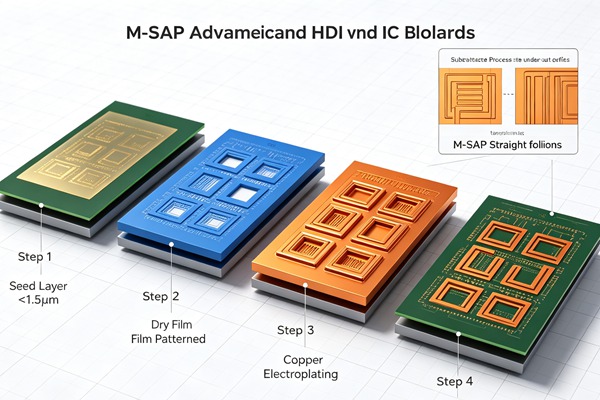
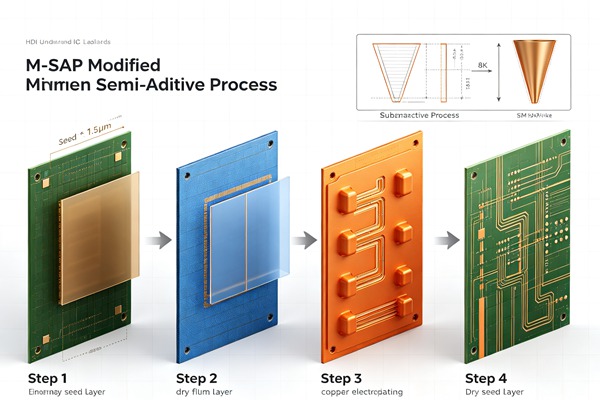
I M-SAP-metoden utgår man däremot från en mycket tunn kopparfolie (vanligtvis 1,5 till 3 mikrometer) eller ett ultratunt kemiskt kopparskikt som laminerats över den dielektriska basen. Därefter appliceras och mönstras fotoresist, vilket skapar exakt definierade spår där ledningsbanorna ska bildas. Därefter pläteras koppar elektrolytiskt upp inom dessa spår. När pläteringen har uppnått önskad tjocklek avlägsnas fotoresisten, vilket lämnar kvar de robusta pläterade ledningarna tillsammans med det exponerade tunna utgångsskiktet. Slutligen avlägsnas det tunna utgångsskiktet från substratet genom en snabb och noggrant kontrollerad ”flash-etsning”. Eftersom utsädeslagret är extremt tunt tar flash-etsningen bara några sekunder, vilket minimerar eventuell lateral angrepp på de pläterade ledningarna. Resultatet blir raka vertikala sidoväggar, rektangulära tvärsnitt och tillförlitlig L/S-routing under 25 mikrometer.
De viktigaste fördelarna med den modifierade semi-additiva processen
Införandet av M-SAP-tekniken medför betydande tekniska fördelar som sträcker sig långt bortom ren miniatyrisering och som har en stor inverkan på slutproduktens elektriska prestanda och tillförlitlighet.
Det viktigaste är precisionen i ledningsgeometrin. Den additiva pläteringsprocessen, som sker inom de snäva gränserna för de LDI-definierade fotoresistgrävningarna, ger exceptionellt raka ledningsväggar. Denna rektangulära profil är avgörande för radiofrekvens- (RF) och höghastighetsdigitala konstruktioner. Den ger mycket förutsägbara och stabila impedansegenskaper, vilket drastiskt minskar signalreflektioner, signaldämpning och elektromagnetisk störning (EMI).
För det andra ökar M-SAP ledningsläggningsdensiteten avsevärt. Genom att möjliggöra linje- och mellanrum på under 25 mikron kan konstruktörerna lägga fler signaler inom samma skikt. Denna avgörande förmåga gör det möjligt för ingenjörerna att minska det totala antalet skikt som krävs för en given komplex kretsplan. Denna minskning av antalet lager kan kompensera för de högre tillverkningskostnaderna som är förknippade med den sofistikerade M-SAP-processen, vilket resulterar i en tunnare total kretskortsprofil, lägre vikt och potentiellt lägre totala materialkostnader.
Slutligen förbättrar M-SAP den strukturella tillförlitligheten i tillämpningar med extremt fin ledningsavstånd. Möjligheten att plätera täta strukturer utan risk för överetsning säkerställer att de fina ledningarna behåller sin mekaniska integritet under termiska cykler och fysisk påfrestning. Den starka vidhäftningen mellan det pläterade kopparet och det ultratunna utsädeslagret ger en robust kopplingsstruktur som motstår mikrosprickor och haveri under krävande miljöförhållanden.
Så här implementerar du M-SAP för tillverkning av kretskort (steg-för-steg-guide)
Följ dessa tekniska riktlinjer.
- Förberedelse av substrat och påföring av fröskikt
Processen inleds med ett specialiserat dielektriskt material som är optimerat för högfrekvensprestanda, låg förlustfaktor och minimal ytjämnhet. Ett mycket tunt grundskikt av koppar läggs på detta dielektriska material. Detta kan åstadkommas antingen genom att laminera ultratunn kopparfolie (vanligtvis 1,5 till 3,0 μm) på prepreg-materialet med hjälp av en bärfolie för stabilitet, eller genom att avsätta ett tunt skikt av kemiskt koppar direkt på en kemiskt avsmord och konditionerad dielektrisk yta. Den absoluta enhetligheten och den höga avskalningshållfastheten hos detta grundskikt är avgörande förutsättningar för de efterföljande pläteringsstegen.
- Påföring av fotoresist och direktavbildning med laser (LDI)
Ett specialiserat fotoresist av torrfilm med hög upplösning lamineras över det känsliga utgångsskiktet. För att återge ultrafina detaljer under 25 mikrometer är traditionell fotolitografi med fysiska glasmasker helt otillräcklig på grund av diffraktion och toleranser vid inriktning. Laser Direct Imaging (LDI) används uteslutande för att exponera fotoresisten. LDI använder en starkt fokuserad laserstråle för att skriva kretsmönstret direkt från CAD-data på fotoresisten, samtidigt som eventuella dimensionella skalningar eller förvrängningar i substratpanelen kompenseras automatiskt i realtid. Den oexponerade fotoresisten framkallas sedan bort, vilket lämnar djupa, perfekt vertikala spår som definierar de exakta ledningskanalerna.
- Elektrolytisk kopparplätering
Panelen sänks ned i ett noggrant kontrollerat elektrolytiskt pläteringsbad. Det tunna kopparfröskiktet fungerar som katod och leder elektrisk ström över hela kretskortets yta. Kopparjoner från lösningen avsätts selektivt endast i de exponerade spåren där fotoresisten har avlägsnats. Avancerade pläteringskemikalier med noggrant balanserade organiska tillsatser – särskilt utjämnare, glansmedel och bärare – används för att säkerställa en perfekt enhetlig kopparavsättning i dessa mikroräfflor, vilket förhindrar ”dog-boning” eller ojämna spårhöjder vid varierande mönstertätheter.
- Avlägsnande av fotoresist
När de robusta kopparspåren genom elektrolytisk plätering har byggts upp till den önskade tjockleken enligt konstruktionsspecifikationen (t.ex. 12 till 20 μm) måste den återstående torra fotoresistfilmen avlägsnas noggrant. Aggressiva kemiska avdragningsmedel appliceras för att lösa upp och skölja bort fotoresisten, vilket blottlägger de nybildade rektangulära ledbanorna och det ursprungliga ultratunna kopparfröskiktet som vilar mellan dem.
- Flash-etsning av fröskiktet
Det sista och förmodligen mest känsliga steget är den differentiella snabbetchningen. Ett mycket aggressivt men noggrant kontrollerat etsmedel används för att snabbt lösa upp det exponerade tunna utsädeslagret, vilket elektriskt isolerar de enskilda kopparspåren. Eftersom utsädeslagret endast är några mikrometer tjockt är etsningsprocessen extremt kort. Denna avsiktliga korthet minimerar den laterala etsningen (underskärning) av de tjockare pläterade ledningarna, vilket bevarar deras rektangulära profil, impedansegenskaper och strukturella integritet. Noggrann automatiserad kontroll av etsningskemin, temperaturen och spruttrycket är nödvändig för att säkerställa fullständig borttagning av utsädeslagret utan att de kritiska ledningsbredderna under 25 mikrometer äventyras.
Övergången till M-SAP-tekniken kräver specialiserad tillverkningsutrustning, strikta miljökrav i renrummet samt en exakt sekvens av kemiska och mekaniska processer.
Designaspekter för M-SAP
Konstruktion för M-SAP-tekniken kräver att el- och layoutingenjörer genomför omfattande uppdateringar av sina konstruktionsregler, simuleringsmodeller och kriterier för materialval. Den mest omedelbara konsekvensen är att de konventionella begränsningarna för ledningsbredd och avstånd mellan ledningar luckras upp, men arbetet på en skala under 25 mikrometer medför allvarliga nya utmaningar.
Ytjämnheten hos det dielektriska materialet och kopparfolien blir en avgörande faktor för signalförlusten vid frekvenser över 10 GHz. Konstruktörer måste specificera kopparfolier med ultralåg profil (ULP) eller hyperlåg profil (HLP) samt högkvalitativa laminatmaterial med låg förlust. Samspelet mellan den pläterade kopparen och den specifika ytbehandlingen (såsom ENIG, ENEPIG eller Immersion Silver) måste också noggrant modelleras i 3D-lösare för elektromagnetiska fält.
Vid dragning av höghastighetsdifferentialpar med geometrier under 25 mikron är kopplingen mellan ledningsspåren mycket stark. Att upprätthålla exakt avstånd över långa sträckor är avgörande för styrningen av differentialimpedansen. LDI-processen i M-SAP är utmärkt för detta och ger en nästan perfekt parallell inriktning, men konstruktionen måste ta hänsyn till snäva tillverkningstoleranser för att undvika fasförskjutning.
Dessutom blir värmehanteringen en avgörande faktor. Att packa in tät logik och fina ledare på en mindre yta ökar den lokala värmeflödesdensiteten avsevärt. Ingenjörerna måste integrera avancerade strategier för värmeavledning, såsom täta värmevia-matriser, inbäddade kopparplattor och dielektriska material med hög värmeledningsförmåga, för att förhindra överhettning och upprätthålla långsiktig tillförlitlighet. Ledarnas höjd-bredd-förhållande måste också hanteras. Även om M-SAP möjliggör extremt smala ledare kan alltför höga och smala ledare vara strukturellt instabila och benägna att lossna under efterföljande lamineringscykler. Ett nära samarbete med kretskortstillverkaren är avgörande för att fastställa en optimal stapeluppbyggnad och en optimal profil för designregelkontroll (DRC).
Tillämpningar inom nästa generations elektronik
Möjligheten att på ett tillförlitligt sätt tillverka L/S under 25 mikron påskyndar innovationen och möjliggör nya formfaktorer inom flera högteknologiska sektorer. Lär dig mer om Sekventiell laminering: Att bemästra tillverkningsprocessen för HDI-kretskort med valfritt antal lager.
Inom mobil- och konsumentelektronikbranschen är smartphones, smartklockor och AR/VR-headset i hög grad beroende av M-SAP-teknik. Den gör det möjligt för tillverkarna att packa in mer sofistikerade funktioner – däribland flera högupplösta kameror, enorm AI-processorkraft direkt i enheten och multibands-5G-mmWave-modem – i allt mindre formfaktorer med strikta termiska begränsningar. HDI-kretskorten i dessa enheter använder Any-Layer-strukturer med interstitiella genomgående hål (IVH) som är djupt sammanflätade med ultrafina M-SAP-ledningar.
Inom fordonsindustrin kräver den snabba utbredningen av autonom körning och ADAS en enorm databehandling från radar-, LiDAR- och kamerasensorer. De centrala bearbetningsmodulerna för dessa system kräver anslutningar med extremt hög täthet som kan fungera felfritt i tuffa miljöer med kraftiga vibrationer och höga temperaturer. M-SAP erbjuder den nödvändiga kopplingsdensiteten och kompromisslös signalintegritet för dessa säkerhetskritiska tillämpningar.
Högpresterande databehandling (HPC), AI-acceleratorer och datacenterinfrastruktur utnyttjar också M-SAP i stor utsträckning. Servrar som hanterar komplexa arbetsbelastningar inom artificiell intelligens kräver enorm minnesbandbredd och snabb kommunikation med låg latens mellan stora antal CPU:er, parallella GPU:er och HBM-moduler (High-Bandwidth Memory). Substratliknande kretskort (SLP), tillverkade med M-SAP-processen, överbryggar effektivt den fysiska klyftan mellan traditionell kretskortsteknik och avancerad IC-förpackning, vilket möjliggör dessa kritiska höghastighetsförbindelser.
Dessutom har medicinteknikbranschen stor nytta av M-SAP. Avancerade implanterbara enheter, miniatyriserad diagnostisk utrustning och högupplösta medicinska bildsystem kräver ultrakompakt elektronik som upprätthåller absolut tillförlitlighet. M-SAP möjliggör miniatyrisering av komplexa sensornätverk och bearbetningsenheter, vilket förbättrar patientkomforten och diagnostikmöjligheterna. Lär dig mer om AOI och 3D-röntgen: Att uppnå en kretskortmontering helt utan fel.
Ofta ställda frågor (FAQ)
Även om båda är semi-additiva processer inleds Advanced Semi-Additive Process (ASAP) vanligtvis med ett helt tomt dielektrikum och använder kemisk kopparbeläggning eller sputtering för att skapa ett mikroskopiskt, ultratunt utgångsskikt (ofta mindre än 1 mikron). Detta möjliggör ännu finare geometrier (L/S under 10 mikrometer), men används främst för IC-substrat. M-SAP (Modified SAP) använder vanligtvis en ultratunn laminerad kopparfolie (1,5 till 3 mikron) som utgångsskikt, vilket gör den mer kompatibel med standardutrustning för tillverkning av HDI-kretskort och paneler, samtidigt som man fortfarande framgångsrikt uppnår L/S-värden under 25 mikron.
Inledningsvis, ja. Den nödvändiga tillverkningsutrustningen (såsom specialiserade LDI-maskiner och noggrant kontrollerade galvaniseringslinjer), avancerade tunnare material och strängare processkontroller i renrummet ökar de direkta tillverkningskostnaderna per kvadrattum. Eftersom M-SAP möjliggör en dramatisk ökning av ledningsdensiteten kan det dock ofta minska det totala antalet lager som krävs för en komplex kretskortskonstruktion. I många tätt packade arkitekturer uppväger kostnadsbesparingarna från ett minskat antal lager och en mindre total kretskortarea mer än väl merkostnaden för M-SAP-tillverkningsprocessen.
M-SAP kräver specifika laminat med hög dimensionsstabilitet, exceptionellt låg ytjämnhet och utmärkta kemiska vidhäftningsegenskaper för att kunna bära det ultratunna utgångsskiktet. Även om många moderna FR4-varianter med hög Tg är kompatibla, kräver krävande högfrekvenskonstruktioner ofta specialiserade material med låga förluster (som PTFE-blandningar, flytande kristallpolymerer (LCP) eller specifika avancerade härdplast-hartser) som är skräddarsydda specifikt för M-SAP-processen för att minimera insättningsförlusten och maximera signalintegriteten.
M-SAP förbättrar signalintegriteten avsevärt. Traditionell subtraktiv etsning skapar ledare med en trapesformad profil, vilket leder till impedansavvikelser och större signalförlust, särskilt vid höga frekvenser på grund av att skineffekten driver strömmen in i de ojämna, etsade sidoväggarna. M-SAP:s additiva pläteringsprocess skapar exakt definierade rektangulära ledare med släta, vertikala sidoväggar. Detta resulterar i en mycket jämn impedans, lägre insättningsförlust och betydligt bättre förmåga att överföra höghastighetssignaler.
Den främsta utmaningen vid flash-etsning är att uppnå ett jämnt avskalning av det tunna utsädeslagret över hela den stora produktionspanelen utan att för kraftigt angripa sidoväggarna på de nypletterade kopparledningarna. Detta kräver extremt noggrann kontroll över etsbadets kemiska sammansättning, precis temperaturreglering och optimerade sprutmunstyckskonfigurationer. Varje form av överetsning kommer att underskära ledningarna, förstöra deras rektangulära profil och äventyra toleransen för linjebredder under 25 mikron.