Indholdsfortegnelse
Introduktion til konform belægning ved PCB-montering
Inden for samling af printkort (PCBA) med høj pålidelighed er beskyttelsen af det indviklede netværk af ledningsbaner, gennemføringer og følsomme SMT-komponenter (Surface-Mount Technology) ikke blot en mulighed, men et strengt teknisk krav. Konform belægning er en tynd polymerfilm, der påføres direkte på PCBA-overfladen og følger dens unikke topografi nøjagtigt. Ved at tilpasse sig det samlede kredsløbs komplekse topografi udgør disse specialiserede dielektriske materialer en robust beskyttende barriere mod en lang række miljømæssige belastninger, der ellers kunne forårsage katastrofale hardwarefejl.
Uden tilstrækkelig beskyttelse er printkort, der anvendes i krævende miljøer – såsom systemer under motorhjelmen i biler, flyelektronik, maritim elektronik og industrielle styresystemer – særdeles udsat for for tidlig nedbrydning. Indtrængning af fugt kan for eksempel føre til dannelse af ledende anodiske filamenter (CAF) eller dendritisk vækst mellem tilstødende ledere, hvilket i sidste ende kan forårsage katastrofale kortslutninger. Støv og partikler kan ophobes på printkortet, hvor de indkapsler fugt og fremskynder lokal korrosion, samtidig med at de forårsager signalforringelse i højfrekvente kredsløb. Ætsende gasser, saltspray og ekstreme temperaturcykler forringer yderligere enhedens fysiske integritet og elektriske ydeevne ved at nedbryde loddeforbindelser og oxidere udsat kobber. Konform belægning mindsker effektivt disse risici, sænker de samlede ejeromkostninger, forlænger levetiden og sikrer den funktionelle pålidelighed af missionskritisk elektronik i felten. Få mere at vide om Keramiske printkort: Keramiske printkort af aluminiumoxid kontra aluminiumnitrid (AlN) til ekstreme temperaturer.
En introduktion til konforme overfladebehandlingsmaterialer
Valget af det rette konforme belægningsmateriale kræver en grundig analyse af driftsmiljøet, det ønskede beskyttelsesniveau og de specifikke produktionsmæssige begrænsninger på PCBA-anlægget. IPC-CC-830-standarden fastlægger de grundlæggende krav til godkendelse og ydeevne for konforme belægningsmaterialer. Ingeniørteamene skal vurdere de kemiske, mekaniske og elektriske egenskaber ved forskellige harpikssystemer for at kunne specificere den optimale løsning.
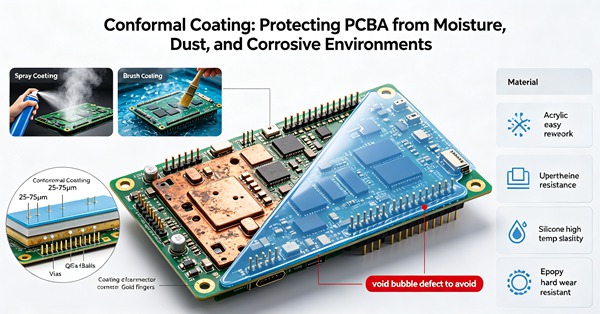
Akrylbelægninger (AR)
Akrylharpikser (AR) er blandt de mest udbredte konforme belægninger i elektronikindustrien på grund af deres fremragende balance mellem omkostningseffektivitet, nem påføring og enkel mulighed for efterbehandling. De udgør en effektiv barriere mod fugt, høj luftfugtighed og svampevækst. Desuden har akrylharpikser gunstige dielektriske egenskaber og krymper ikke i nævneværdig grad under hærdningsfasen, hvilket minimerer den mekaniske belastning af printkortet. Da de typisk er opløsningsmiddelbaserede, hærder de relativt hurtigt, efterhånden som opløsningsmidlet fordamper ud i luften. Deres største ulempe er den begrænsede kemiske modstandsdygtighed; de opløses let af aggressive opløsningsmidler, hvilket gør dem uegnede til miljøer, hvor kemisk eksponering udgør en betydelig risiko. Imidlertid gør netop denne opløselighed dem usædvanligt nemme at fjerne ved hjælp af standardopløsningsmidler i forbindelse med reparation eller udskiftning af komponenter, hvilket reducerer omarbejdningstiden og omkostningerne.
Silikonebelægninger (SR)
Til anvendelser, der er udsat for ekstreme temperatursvingninger og stor termisk belastning, er silikoneharpikser (SR) ofte det optimale valg. Silikoner bevarer deres fleksibilitet og elastomere egenskaber over et bemærkelsesværdigt bredt temperaturområde (typisk fra -55 °C til +200 °C), hvilket forhindrer, at belægningen revner, krakelerer eller skaller af under ekstreme termiske cyklusforhold. De har desuden en enestående modstandsdygtighed over for fugt og luftfugtighed, hvilket gør dem ideelle til motorstyringsenheder (ECU'er) i biler og telekommunikationsinfrastruktur udendørs. Silikonens høje fleksibilitet hjælper med at absorbere mekaniske stød og vibrationer, hvilket mindsker belastningen på skrøbelige komponentledninger og loddeforbindelser med fin pitch. De største ulemper er en relativt ringe slidstyrke, en tendens til at absorbere opløsningsmidler samt risikoen for udgasning af siloxaner med lav molekylvægt, hvilket skal håndteres omhyggeligt i følsomme optiske, relæ- eller vakuummiljøer for at forhindre kontaktfejl.
Polyuretanbelægninger (UR)
Polyuretanbelægninger (UR) anvendes, når der stilles særligt høje krav til kemisk modstandsdygtighed og mekanisk holdbarhed. De danner en stærkt tværbundet, sej film, der giver fremragende beskyttelse mod aggressive opløsningsmidler, flybrændstoffer, milde syrer, baser og andre aggressive kemikalier. Denne robuste mekaniske egenskab medfører også en fremragende modstandsdygtighed over for slid og abrasion. Polyuretaner har fremragende fugtregulerende egenskaber og opretholder en høj dielektrisk styrke selv i krævende miljøer. Den primære ulempe ved denne holdbarhed er en betydelig reduktion i muligheden for efterbearbejdning. Fjernelse af polyuretan kræver stærke, specialiserede kemiske opløsningsmidler eller aggressiv mekanisk slibning, hvilket let kan beskadige det underliggende PCB-substrat eller tilstødende komponenter. Hærdningstiderne kan også være lange, selvom varme eller UV-acceleration kan optimere processen i et produktionsmiljø.
Epoxybelægninger (ER)
Epoxybelægninger (ER) tilbyder den højeste mekaniske styrke og kemiske modstandsdygtighed blandt standard flydende konforme belægninger. Epoxyprodukter, der ofte fremstilles som todelte systemer, der kræver præcis blanding, hærder til en stiv, næsten uigennemtrængelig barriere. De er praktisk talt uigennemtrængelige for de fleste opløsningsmidler, aggressive industrielle kemikalier og kraftig mekanisk slid. Epoxybelægninger har fremragende modstandsdygtighed over for fugt og fugtighed og anvendes ofte i stærkt korrosive industrielle miljøer, landbrugselektronik eller til anvendelser i dybhavet. Deres ekstreme stivhed kan dog være skadelig under termiske cyklusser, hvor det kan medføre belastning eller brud på følsomme SMT-komponenter eller dioder med glasbeholder på grund af en uoverensstemmelse i den termiske udvidelseskoefficient (CTE). Når epoxy først er hærdet, er det praktisk talt umuligt at fjerne det kemisk; omarbejdning kræver typisk meget lokaliseret termisk adskillelse eller mikro-sandblæsning.
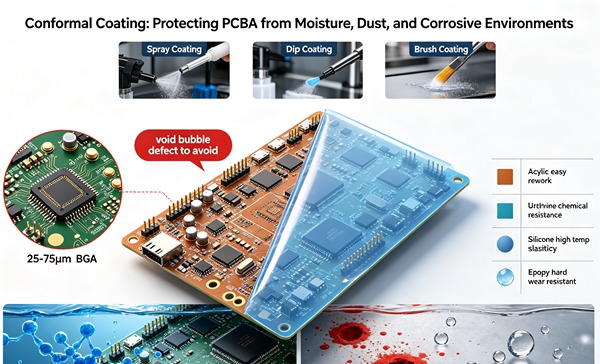
Parylene-belægninger (XY)
Parylene (XY) udgør en særskilt og højt specialiseret klasse af konform belægning. I modsætning til flydende harpikser påføres Parylene via en kemisk dampaflejringsproces (CVD) under strenge vakuumforhold. Den resulterende film er meget ensartet, uden små huller og fuldstændig konform, idet den effektivt trænger ind i mikroskopiske sprækker og dækker områder under komponenter med usædvanligt lave afstande, såsom BGA'er eller CSP'er. Parylene har overlegne dielektriske egenskaber, fremragende kemisk og fugtbestandighed samt minimal vægtforøgelse af samlingen. Det giver den ultimative beskyttelse til de mest kritiske medicinske implantater, sensorer til luft- og rumfart samt højfrekvent militær elektronik. De primære begrænsninger ved parylen er det specialiserede, dyre udstyr, der kræves, de høje omkostninger ved batch-behandling samt den ekstreme kompleksitet i afdækningsprocedurerne og potentielt omarbejde.
Avancerede anvendelsesmetoder
Effektiviteten af en konform belægning afhænger i høj grad af præcisionen og repeterbarheden ved påføringen. Ingeniørteamene skal tage højde for produktionsmængden, belægningsmaterialets viskositet og printkortets kompleksitet, når de vælger en påføringsmetode.
Manuel børstning og dyppning
Selvom det er en rudimentær metode, er manuel penselpåføring stadig en brugbar teknik til prototyper i små serier, efterbehandling efter omarbejdning eller højt specialiseret, lokaliseret belægning. Det kræver betydelig faglig dygtighed hos operatøren og en ensartet teknik for at opnå en ensartet tykkelse og undgå luftbobler eller partikelforurening. Dypbelægning indebærer, at hele PCBA’en nedsænkes i et temperaturreguleret bad med belægningsmateriale. Metoden giver høj kapacitet og en fremragende, ensartet dækning, herunder indtrængning under komponenterne. Den kræver dog en omfattende og arbejdskrævende afdækning af stik, afbrydere og andre områder, der skal holdes fri for belægning. Belægningsbadets viskositet og vægtfylde skal overvåges nøje for at opretholde en ensartet filmtykkelse og forhindre problemer som kanttrækning eller ansamling af belægning ved udtagning. Få mere at vide om M-SAP-teknologi: Opnåelse af linje- og mellemrumsstørrelser på under 25 mikron til næste generations elektronik.
Automatiseret selektiv belægning
Automatiseret selektiv belægning er blevet branchestandarden inden for elektronisk fremstillingsservice (EMS) med mellemstore til store produktionsmængder. Denne teknologi anvender programmerbare, fleraksede robotdispensere til at påføre flydende belægningsmateriale udelukkende på bestemte, foruddefinerede områder af printkortet (PCBA), hvilket eliminerer eller drastisk reducerer behovet for kostbare og arbejdskrævende maskering- og afmaskeringsprocesser. Maskiner til selektiv belægning anvender forskellige påføringsventiler – såsom luftfrie filmbelægningsanlæg, forstøvningsventiler til større områder og nåledispensere til fine detaljer – for at opnå præcis kantdefinition og målrettet materialepåføring. Avancerede systemer integrerer kameraer til genkendelse af referencemærker, stregkodesporing og laserhøjdemåling for dynamisk at kompensere for kortets vridning og sikre ensartede påføringsparametre på tværs af alle enheder.
Hærdnings- og tværbindingsmekanismer
Overgangen fra den konforme belægning i flydende tilstand til en fast, stærkt tværbundet beskyttelsesfilm er en afgørende fase for at opnå de ønskede fysiske og elektriske egenskaber.
Fordampningshærdning og fugthærdning
Mange akrylbelægninger og visse specifikke silikoneoverfladebehandlinger hærder primært gennem fordampning af opløsningsmidlet. Selvom pladen relativt hurtigt kan blive »klæbefri« og sikker at håndtere, kan det tage flere dage ved stuetemperatur at opnå fuld hærdning og optimale beskyttende egenskaber. Fugtudhærdende systemer, især bestemte polyuretaner og silikoner, er afhængige af den omgivende luftfugtighed for at igangsætte den kemiske tværbindingsreaktion. Disse systemer kræver typisk nøje kontrollerede miljøforhold (temperatur og relativ luftfugtighed) i produktionsanlægget for at sikre pålidelige og gentagelige hærdningsprofiler.
Termisk hærdning
Termisk hærdning udnytter høje temperaturer, som typisk opnås i en konvektionsovn i produktionslinjen eller et IR-reflow-system, for at fremskynde hærdningsprocessen af polyuretaner, epoxyharpikser og mange silikoner markant. Varme reducerer cyklustiderne markant, hvilket forbedrer produktionskapaciteten og reducerer WIP. Termiske ingeniører skal dog omhyggeligt profilere ovnen for at forhindre, at der indesluttes opløsningsmidler – hvilket forårsager blærer eller mikrohulrum – og sikre, at den maksimale indre temperatur ikke overskrider de termiske grænser for PCBA-komponenterne eller substratets glasovergangstemperatur.
Hærdning med ultraviolet (UV) lys
UV-hærdende belægninger, der ofte er baseret på komplekse akrylaterede urethaner eller specielt sammensatte epoxyharpikser, har revolutioneret produktionen af konforme belægninger i store mængder. Disse materialer polymeriserer og hærder næsten øjeblikkeligt (ofte inden for få sekunder), når de udsættes for bestemte bølgelængder af højintensivt ultraviolet lys. Dette eliminerer behovet for store hærdningsovne og minimerer lagerbeholdningen af varer under produktion, hvilket frigør værdifuld gulvplads. En almindelig teknisk udfordring ved UV-hærdning er »skygge« – områder under høje komponenter eller under komponentkroppe, hvor UV-lyset ikke kan trænge direkte ind. Moderne UV-belægninger løser dette ved at indarbejde en sekundær hærdningsmekanisme, typisk fugt- eller varmehærdning, for at sikre, at skyggefulde, ueksponerede områder stadig tværbindes fuldt ud over tid.
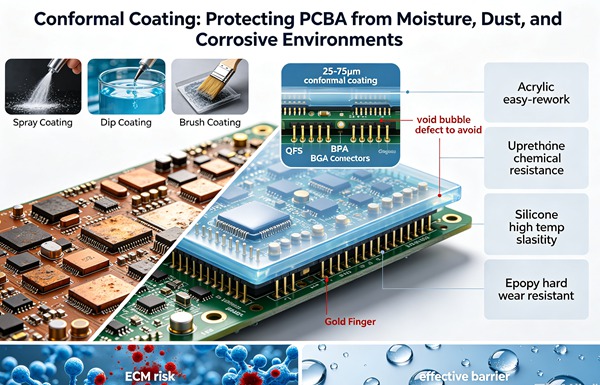
Sådan påføres konform belægning (trin-for-trin-vejledning)
Følg disse tekniske retningslinjer. Få mere at vide om Præcis impedansregulering: Sådan opnås en impedanstolerance på ±5% i højhastigheds-printkort.
- Rengøring og klargøring af brædder
PCBA’en skal være fuldstændig fri for alle fluxrester, partikelforurening, olier, fingeraftryk og fugt, inden belægningen påføres. Overfladeforureninger kan i væsentlig grad forringe vedhæftningen, fremme dannelsen af blærer under hærdningen eller indkapsle korrosive ioniske elementer under beskyttelsesfilmen. Anvend et automatiseret inline-rensningssystem med vandbaseret rengøringsmiddel, et halvvandbaseret system eller en dampaffedter, efterfulgt af en grundig termisk hærdningscyklus for at sikre, at printkortet er fuldstændigt tørret og klar til optimal vedhæftning.
- Afgrænsning af forbudszoner
Identificer og beskyt omhyggeligt de områder, hvor konform belægning er strengt forbudt ifølge designspecifikationen. Dette omfatter forgyldte stik, RF-testpunkter, elektromekaniske afbrydere, åbne gennemføringer, kølelegemer og bestemte følsomme komponenter. Afdækning kan udføres ved hjælp af specialiserede polyimidbånd med lavt restindhold, præcisionsformede silikonehylstre eller flydende, aftagelige midlertidige loddemasker. Sørg for, at alle afdækningsmaterialer er kemisk kompatible med den specifikke belægningskemikaliesammensætning og den efterfølgende hærdningsproces.
- Påføring af belægning
Påfør det korrekt udvalgte konforme belægningsmateriale ved hjælp af den angivne metode (automatiseret, selektiv robotpåføring, kontrolleret dyppning eller præcis sprøjtning). Ingeniørteamet skal opretholde en streng statistisk proceskontrol (SPC) af parametre såsom væsketryk, forstøvningslufttryk, ventilens bevægelseshastighed og påføringshøjde for at sikre en ensartet filmtykkelse inden for målsspecifikationen (typisk 25 til 75 mikron for flydende belægninger, som strengt defineret af IPC-standarder).
- Hærdningsproces
Behandl det nyligt belagte PCBA-kort ved hjælp af den passende hærdningsmetode, afhængigt af belægningens kemiske sammensætning. Ved UV-systemer skal det sikres, at UV-doseringen (en kombination af energitæthed og maksimal bestrålingsintensitet) opfylder eller overstiger materialeproducentens krav. Ved termiske systemer skal ovnprofilen løbende kontrolleres for at forhindre termisk chok, udgasning eller blæredannelse. Ved fugt- eller omgivelseshærdende systemer skal printpladerne overføres til et kontrolleret mellemopbevaringsområde med reguleret luftfugtighed.
- Fjernelse af afdækningen og slutkontrol
Fjern omhyggeligt og metodisk al tape, beskyttelsesmanchetter eller aftrækkeligt afdækningsmateriale umiddelbart efter, at pladerne er tørre eller fuldt hærdede, afhængigt af den anvendte afdækningsmetode. Udfør en omfattende, dokumenteret inspektion af hele samlingen under langbølget ultraviolet (UV-A) lys, da de fleste moderne konforme belægninger indeholder et fluorescerende sporingsfarvestof til at kontrollere dækningen.
For at opnå et fejlfrit og yderst pålideligt konformt belægningslag er det nødvendigt nøje at følge en kontrolleret og gentagelig proces. Nedenfor følger standardproceduren for påføring af konform belægning på PCBA’er. Få mere at vide om Skævhedskompensation: Håndtering af fibervævningseffekten (FWE) og længdetilpasning til PCIe Gen 6.
Avanceret kontrol og kvalitetssikring
Det er lige så vigtigt at sikre integriteten, ensartetheden og den korrekte tykkelse af det konforme belægningslag som selve påføringsprocessen. IPC-A-610-standarden indeholder meget specifikke godkendelseskriterier for dækning, tykkelse og udførelse af den konforme belægning.
Automatiseret optisk inspektion (AOI)
Moderne AOI-systemer til konform belægning (CC-AOI) er absolut uundværlige i produktionen af elektronik med høj pålidelighed. Disse specialiserede maskiner anvender dedikerede UV-belysningsanlæg og optiske kameraer med høj opløsning til at registrere det fluorescerende sporstof, der er indlejret i belægningen. Avancerede CC-AOI-algoritmer inspicerer automatisk for kritiske fejl, herunder utilstrækkelig dækning på ledninger, for stor tykkelse (ansamling), mikrobobler, hulrum, fremmedlegemer (FOD) og katastrofale tilfælde, hvor belægningen trænger ind i områder, hvor den ikke må forekomme, såsom stikhusene.
Tykkelsesmåling
Nøjagtig verifikation af den tørrede filmtykkelse er afgørende for at sikre pålidelighed på lang sigt. Destruktiv prøvning ved hjælp af mikrosnit giver den højeste nøjagtighed, men forbeholdes typisk indledende proceskarakterisering, validering eller fejlanalyse. Ikke-destruktive metoder foretrækkes klart i daglige produktionsmiljøer. Hvirvelstrømssonder kan nøjagtigt måle belægningstykkelsen på ledende kobberflader, mens avancerede ultralydstykkelsesmålere giver pålidelige, repeterbare målinger på et bredere udvalg af FR-4-substrater og komponentgeometrier med komplekse former uden at beskadige samlingen.
Ofte stillede spørgsmål (FAQ)
Fugt, der er fanget under den konforme belægning, kan føre til alvorlige pålidelighedsproblemer. Den kan opløse ioniske forurenende stoffer på printpladens overflade og derved danne en ledende elektrolytisk opløsning. Når der tilføres spænding, kan dette resultere i elektrokemisk migration, dendritisk vækst og i sidste ende katastrofale kortslutninger mellem tilstødende spor eller komponentben. Indesluttet fugt kan også fordampe under termiske cyklusser eller reflow, hvilket får belægningen til at delaminere eller danne blærer og dermed ødelægge den beskyttende barriere fuldstændigt.
Ja, reparation og omarbejdning af PCBA’er er bestemt muligt, men sværhedsgraden og de nødvendige teknikker afhænger i høj grad af den anvendte overfladebehandlingskemi. Akryl kan fjernes relativt let ved målrettet anvendelse af specifikke kemiske opløsningsmidler. Silikone og polyuretan kræver typisk mere aggressiv mekanisk skrabning, børstning eller specialiserede kemiske fjernelsesmidler. Epoxy og parylen er meget modstandsdygtige, stærkt tværbundne strukturer og kræver generelt meget lokaliseret mikro-sandblæsning eller termiske adskillelsesteknikker for at blotlægge de underliggende loddeforbindelser med henblik på udskiftning af komponenter. Efter omarbejdningen skal det berørte område rengøres grundigt og belægges på ny for at genoprette beskyttelsen.
Belægningstykkelsen kontrolleres ved hjælp af specifikke måleværktøjer og skal overholde IPC-A-610-specifikationerne eller kundespecifikke krav (typisk 25–75 mikron for akryl, urethan og epoxy; 50–210 mikron for silikoner; og 12–50 mikron for parylen). Under aktiv produktion anvender kvalitetskontrolpersonalet ikke-destruktive måleværktøjer såsom hvirvelstrøms- eller ultralydsmålere til stikprøvekontrol af tykkelsen. Derudover sikrer korrekt kalibrerede maskiner til selektiv belægning en ensartet volumetrisk materialedispensering, hvilket er direkte afhængigt af den forventede endelige tørre filmtykkelse.
Afdækning er påkrævet, når der er specifikke »keep-out«-zoner på PCBA’en, som skal forblive fuldstændigt ubelagte af hensyn til den mekaniske eller elektriske funktionalitet (f.eks. stikben, afbrydere, testpunkter eller specifik RF-afskærmning). Brugen af højpræcise, automatiserede maskiner til selektiv belægning reducerer behovet for manuel maskering drastisk sammenlignet med dyppemetoder eller bredsprøjtning. Dette skyldes, at robotmaskinen kan programmeres til præcist at påføre belægning kun der, hvor det er nødvendigt, og på intelligent vis undgå de udpegede områder, der skal holdes fri, med en nøjagtighed på under en millimeter.
Langt størstedelen af de kommercielt tilgængelige flydende konforme belægninger er sammensat med et specielt UV-fluorescerende sporingsfarvestof, der er blandet ind i harpiksen. Når det udsættes for langbølget ultraviolet lys (typisk UV-A omkring 365 nm), fluorescerer dette sporingsfarvestof og udsender som regel et klart blåt eller hvidt synligt skær. Denne egenskab er en afgørende mekanisme i kvalitetskontrollen, da den gør det muligt for operatører og automatiserede CC-AOI-systemer nemt at kontrollere, om belægningen er fuldstændig og sammenhængende, identificere ubehandlede områder på komponentbenene og opdage påføringsfejl såsom ansamlinger, tråde eller bobler.